
CNC стругање је кључни процес у прецизној машинској производњи, играјући одлучујућу улогу у обради цилиндричних компоненти. Суочавајући се са све строжим толеранцијама купаца и компримованим производним роковима, оптимизација ефикасности сечења уз обезбеђивање димензионалне тачности и завршне обраде површине остаје главни технички приоритет за процесне инжењере и оператере машина.
Контрола димензионалних толеранција у прецизном CNC стругању
Контрола димензија компоненти је основни показатељ операција стругања. Фактори који утичу на димензионалну стабилност крећу се од стања хардвера машине и термичког ширења до стабилности држача. Успостављање стандардизованих оперативних процедура је неопходно како би се спречило нагомилавање грешака.
Контрола термичке деформације у машинским алаткама
Током продужених сесија обраде, топлота генерисана трењем у лежајевима вретена и вођицама узрокује структурно термичко ширење, померајући релативни положај између врха алата и обратка. Примена структурираног протокола за управљање температуром помаже у ублажавању ових одступања:
- Протокол загревања вретена: Пре почетка производње сваког дана или након дужег застоја, извршите циклус загревања малом брзином од 15–30 минута. Ово омогућава кућишту вретена и уљу за подмазивање да достигну термичку равнотежу, осигуравајући да одступање остане у минималним границама када обрада почне.
- Константно управљање температуром: Радионице за прецизну машинску обраду морају бити опремљене системима за контролу климе који одржавају температуру околине унутар ±2°C. Стабилне собне температуре спречавају ширење или скупљање конструкција кревета, стубова и тешких одливака током дневних и ноћних температурних циклуса.
- Подешавање термичке компензације: Користите модул за термичку компензацију CNC система заједно са онлајн сондама или термичким сензорима. Мерењем тестних осовина у редовним интервалима, подаци о термичком одступању у реалном времену се уносе у контролер ради динамичког ажурирања одступања алата.
Систематско управљање овим термичким варијаблама смањује грешке обраде изазване температуром за преко 60%, постављајући чврсту основу за континуирану високопрецизну производњу.
Балансирање силе стезања и деформације радног комада
Механички притисак који се врши током стезања је чест узрок деформације компоненти, посебно приликом обраде танкозидних или витких геометрија. Суптилне варијације у сили стезања директно утичу на коначне димензије дела:
- Смањивање притиска хидрауличне стезне главе: Динамички подешавајте силе држања у складу са фазом обраде. Током тешке грубе обраде где велико уклањање материјала генерише значајне силе резања, примените већи хидраулични притисак. Пребаците се на смањену силу стезања (смањену за 50%–70%) током завршних пролаза како бисте спречили еластично опружање приликом отпуштања.
- Прилагођене меке чељусти и лучни контакт: За критичне спољашње пречнике, избушите прилагођене меке чељусти на стругу пре завршне обраде. Повећање површине контакта између површине чељусти и радног предмета равномерно распоређује механичку силу стезања, елиминишући локализовано удубљење.
- Помоћни системи за ослонцање: Приликом обраде вратила са односом дужине и пречника већим од 6:1, само стезање стезне главе нема довољну чврстоћу. Хидраулични центри контрићног стакла у комбинацији са стабилним или вођеним наслонима морају се користити како би се обезбедила вишетачкаста подршка и супротставило скретању изазваном гурањем алата.
Постизање праве равнотеже између крутости држача и структурних ограничења компоненте спречава отпад који не испуњава спецификације, а истовремено побољшава поузданост процеса без оштећења површина делова.
Избор алата и оптимизација параметара резања
Перформансе алата за резање одређују време циклуса, век трајања алата и интегритет површине. Избор одговарајућих комбинација параметара значајно смањује трошкове производње јединице.

Усклађивање материјала алата и премаза
Физичка својства се драматично разликују у зависности од материјала обрадка. Усклађивање подлоге алата и технологије премаза са тврдоћом, жилавошћу и топлотном проводљивошћу материјала је кључно за максимизирање продуктивности:
| Материјал радног предмета | Препоручени супстрат | Тип премаза | Техничке карактеристике
|
| Карбон / легирани челик | Карбид (ISO P класа) | CVD (TiCN + Al₂O₃) | Висока отпорност на хабање; погодно за брзо мокро и суво сечење. |
| Нерђајући челик | Микрозрнасти карбид (ISO M) | PVD (TiAlN) | Висока жилавост премаза; спречава накупљање ивица (BUE) и приањање радног предмета. |
| Легура алуминијума | PCD дијамант / непресвучени карбид | Без / DLC премаз | Ултра глатка нагибна површина; глатко одвођење струготине; спречава заваривање струготине. |
| Суперлегуре за високе температуре | Керамика / ЦБН | Нема / Специјализовани PVD | Врхунска тврдоћа на високим температурама; идеално за тврдо стругање и тешко обрадиве метале. |
Одабир прилагођених комбинација алата спречава рано прерано хабање алата, повећавајући век трајања сечива за 30% до 80% и смањујући трошкове потрошног материјала по делу.
Хармонизација три елемента сечења
Брзина резања (Vc), брзина помака (f) и дубина реза (ap) директно утичу на брзину уклањања метала (MRR) и дуговечност ивице. Подешавање параметара захтева уравнотежен приступ између протока и квалитета:
- Стратегија грубе обраде: Примарни циљ током грубе обраде је максимизирање уклањања запремине у минути. Користите велику дубину реза (ap = 2.0–5.0 mm), умерену брзину померања (f = 0.25–0.4 mm/окрет) и умерену брзину резања. Ово усмерава примарне силе у најјачи део карбидног уметка.
- Стратегија завршне обраде: Завршне операције се строго фокусирају на површинску обраду и димензионалну тачност. Примените малу дубину резања (ap = 0.1–0.3 mm), малу брзину помака (f = 0.05–0.12 mm/окрет) и повећану брзину површине. Велика брзина резања омекшава зону смицања како би се сузбило стварање BUE-а, док ниске брзине помака минимизирају висину гребена од врха до дна.
- Интеграција константне брзине површине (G96): Програмирајте константну брзину површине (G96) у CNC контролер. Како се алат креће ка унутра, ка мањим пречницима, брзина вретена се аутоматски повећава, одржавајући оптималну брзину резања врха алата преко чела и спречавајући деградацију завршне обраде површине.
Успостављање параметара резања путем инжењерских принципа, а не методом покушаја и грешака, скраћује укупно време циклуса за преко 15%, уз очување стабилности алата.
Решавање проблема са уобичајеним недостацима стругања
Дефекти као што су вибрације, површинске огреботине и крзање ивица често се јављају током стругарских операција. Идентификовање узрока и спровођење корективних мера значајно смањује стопу отпада.
Дијагноза и елиминација вибрација и треперења
Вибрација при резању је феномен самопобуђене вибрације која оставља приметне таласасте обрасце на обрађеним површинама и узрокује брзо крзање ивица или катастрофалан квар алата. Елиминисање вибрације захтева повећање динамичке крутости процеса:
- Смањите радијус угла алата: Приликом стругања флексибилних танких вратила или цилиндара са танким зидовима, замените стандардне плочице R0.8 mm са радијусима врха R0.4 mm или R0.2 mm. Мањи радијуси врха значајно смањују радијалне силе резања, смањујући вероватноћу вибрација изазваних скретањем.
- Оптимизујте угао резања: Преферирајте држаче алата са угловима резања од 93° или 90° у односу на варијанте од 45° или 75°. Угао резања од 90°/93° усмерава већину сила резања дуж осе вретена — где је крутост највећа — уместо да радијално притискају радни предмет.
- Подешавање брзине вретена: Након детекције високофреквентних хармоника вибрирања, подесите прекидач за надјачавање брзине вретена за ±10% до ±15%. Промена броја обртаја вретена ремети синхронизацију фреквенције између структуре машине и захвата алата, прекидајући услов резонанције.
Елиминисање извора вибрирања очувава визуелни квалитет површине и штити лежајеве вретена од високофреквентних удара.
Корективне мере за неравномерну површинску храпавост
Високе вредности завршне обраде површине су строги захтеви у прецизној производњи. Када циљеви захтевају Ra 0.8 µm или Ra 0.4 µm, неопходна је микроскопска контрола одвожења струготине и захватања ивице:
- Улошци за чишћење површине: Улошци за чишћење површине имају малу равну ивицу за заглађивање поред примарног радијуса сечења. Радећи при идентичним брзинама померања, геометрија чишћења сече вршне гребене остављене претходним пролазима, смањујући вредности храпавости површине за пола или омогућавајући двоструку брзину померања при истом циљном Ra.
- Оптимизујте ломљење струготине: За дуктилне материјале попут угљеничних или нерђајућих челика, изаберите плочице са агресивним 3Д геометријама ломача струготине. Присиљавање струготине да се чисто ломи у компактне „C“ облике спречава да континуиране жице струготине оштете завршене површине.
- Примена расхладне течности под високим притиском (HPC): Надоградите традиционалну расхладну течност потопним системом на системе под високим притиском који раде изнад 70 бара. Млазеви течности под високим притиском испаравају топлотну баријеру у зони сечења, обезбеђујући брзо хлађење док физички одбацују струготину са сечива.
Фино подешавање формирања струготине и карактеристика трења обезбеђује конзистентну подударност са завршном обрадом површине, елиминишући секундарне процесе ручног полирања или брушења.
Напредна аутоматизација и високоефикасне примене стругања
Модерне праксе стругања се стално развијају ка аутоматизацији и интеграцији више задатака истовремено. Минимизирање помоћног времена које није потребно резањем је кључно за повећање производње постројења.
Управљање веком трајања алата и мерење током процеса
Ненадзирана ноћна производња и производња у затвореном простору захтевају замену ручне инспекције алата и микрометарских мерења аутоматизованим системима за праћење:
- Аутоматизовано праћење века трајања алата: Активирајте модуле за управљање веком трајања алата унутар CNC јединице. Подесите максимално време резања у минутима или ограничења броја делова на основу емпиријских података о хабању. Када се достигну, контролер се аутоматски пребацује на сродни алат на куполи без интервенције оператера.
- Уређаји за претходно подешавање и сонде у процесу: Интегришите оптичке уређаје за претходно подешавање алата за аутоматски унос померања. Упарите их са бежичним додирним сондама монтираним на вретену или куполи да бисте аутоматски измерили критичне пречнике обратка након кључних операција, уписујући димензионалне повратне информације директно у регистре померања алата за компензацију затворене петље.
Спајање аутоматизованог мерења са праћењем алата у реалном времену спречава инциденте са отпадом у серијама, а истовремено повећава укупну стопу искоришћења алатних машина за преко 25%.
Стругови швајцарског типа и вишезадаћна технологија стругања и глодања
За сложене геометрије, витка вратила и високопрецизне мале делове, конвенционални стругови са једним вретеном суочавају се са ограничењима у погледу времена подешавања и крутости. Напредне платформе за стругање са више задатака превазилазе ове баријере:
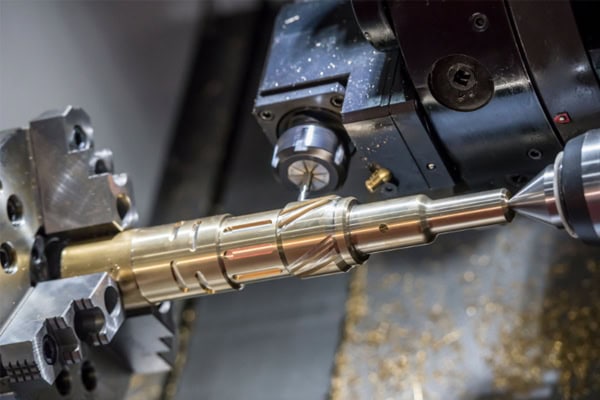
CNC стругови швајцарског типа: Аутоматски стругови швајцарског типа имају клизну главу која доводи шипку кроз високопрецизну вођицу чауре. Пошто се силе резања јављају у милиметрима од излаза носеће чауре, радијално отклонање је практично елиминисано, што омогућава изузетну крутост при стругању танких клинова и дугих микро осовина.
Вишезадачни стругарско-глодачки центри: Интеграцијом кретања Y-осе, помоћних вретена и погонских револвера алата, стругарско-глодачки центри комбинују стругање, бушење ван центра, глодање по Y-оси и нарезивање навоја на једној платформи. Компоненте се аутоматски преносе између главног и помоћних вретена за комплетну обраду предње и задње стране у једном подешавању, елиминишући грешке ручног поновног стезања и драстично смањујући време чекања између машина.
Усвајање стругова швајцарског типа и технологије вишезадаћне стругарско-глодачке обраде представља будућност производње високопрецизних компоненти, пружајући конкурентску предност кроз комплетну обраду у једном подешавању.
















