
Као уобичајена инжењерска пластика, најлон се широко користи у машинама, аутомобилима, електротехници и другим областима због своје одличне чврстоће, отпорности на хабање и самоподмазујућих својстава. Није погодан само за бризгање, већ је веома погодан и за ЦНЦ обраду. Полазећи од основних карактеристика најлона, систематски ћу објаснити његове практичне вештине и мере предострожности у ЦНЦ обради како бих вам помогао да стекнете дубље разумевање како ефикасније применити најлонске материјале у прецизној производњи.
Шта Is Nилон
Најлон је синтетички полимер, пуно име је полиамид, који је први пут развила компанија ДуПонт 1935. године и широко се користи у машинској производњи. У стварним пројектима најчешће користим ПА6 и ПА66, који имају одличну механичку чврстоћу (затезна чврстоћа ПА66 од 80-90 МПа), добру отпорност на хабање, низак коефицијент трења од 0.25 и могу дуго да раде у условима сувог трења.
Најлон такође има добру отпорност на уље и алкалије, као и одлична својства електричне изолације, што га чини идеалним материјалом за аутомобилске делове, електронске компоненте, клизне делове, зупчанике и индустријске ременице.
У ЦНЦ обради, најлон је веома погодан за операције стругања, глодања и бушења због своје термопластичности и средње тврдоће. Посебно у сценаријима са високим захтевима за лакоћом и самоподмазивањем, најлон може ефикасно заменити неке металне делове, а истовремено смањити буку система и трошкове одржавања.
Било да је у питању неармирани PA6 или PA66-GF30 армиран са 30% стаклених влакана, могу постићи толеранцију од ±0.05 мм разумним избором алата и параметара обраде. За структурне и функционалне делове, најлон је увек један од исплативих материјала које препоручујем.
Заједнички Tипес Of Nилон And Tнаследник Pерформанце Dразлике
У разним пројектима у којима сам учествовао, најлон није познат само по својој чврстоћи и жилавости, већ постоји и низ модификованих модела како би се задовољили различити захтеви примене. Најчешће коришћени типови укључују PA6, PA66, PA12 и најлон ојачан стакленим влакнима. Разлике у перформансама између њих директно утичу на стратегију обраде и перформансе терминалне примене . Не само да постоје различити типови, већ се и физичка својства сваке врсте значајно разликују.
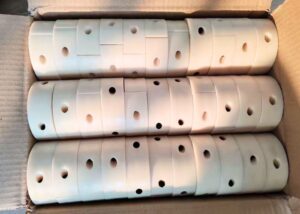
У мојим CNC пројектима обраде , изабраћу одговарајући модел најлона на основу намене дела, механичких захтева и услова околине. Следи анализа неколико уобичајених најлонских материјала:
ПА6 (најлон 6)
PA6 је један од најлона које најчешће обрађујем, посебно за ременице, вођице и опште структурне делове. Има затезну чврстоћу до 80 MPa и издужење при кидању до 50%, и има добру отпорност на ударце и жилавост. Међутим, има стопу апсорпције воде до 2.5%, а промене влажности ће утицати на димензионалну тачност, тако да га обично треба сушити 6–12 сати (80°C) пре обраде.
ПА66 (најлон 66)
У поређењу са PA6, PA66 има већу кристалност, затезну чврстоћу повећану на 85-95 MPa, а температуру топлотне деформације достиже 250°C (испод 0.45 MPa). Често се користи за производњу делова као што су конектори, зупчаници, причвршћивачи итд. који су изложени великим силама. Има већу крутост, али такође има проблем високе хигроскопности и потребно га је потпуно осушити пре обраде.
ПАКСНУМКС
PA12 је мој први избор за пројекте који захтевају високу димензионалну стабилност и ниску апсорпцију воде, као што су медицински заптивке, пнеуматски фитинги итд. Његова апсорпција воде је само 0.2%, а задржавање димензија након обраде је одлично. Његова затезна чврстоћа је нешто нижа (око 50-60 MPa), али су његова хемијска отпорност и отпорност на удар одличне, што га чини погодним за прецизне структурне делове.
30% најлон ојачан стакленим влакнима
Овај модел може повећати затезну чврстоћу на више од 90 MPa, а неки могу достићи и 130 MPa. То је мој први избор при обради високочврстих носећих делова (као што су носачи и носеће љуске). Његова крутост, димензионална стабилност и температура топлотне деформације су далеко веће него код неармираног најлона, али је хабање алата током обраде значајно повећано. Генерално користим карбидне алате и допуњавам их хлађењем маглом како бих продужио век трајања алата и добио бољи квалитет површине.
Моћи Nилон Be Pроцессед BCNC
Најлон је инжењерска пластика погодна за CNC машинску обраду, са добрим перформансама сечења и широком прилагодљивошћу обраде. Његова тежина обраде је умерена, али такође захтева савладавање кључних вештина, као што су контрола напрезања материјала, избор алата, метод хлађења итд. Посебно у масовној производњи, димензионална стабилност, хигроскопност и термичко ширење морају се унапред контролисати, у супротном је веома вероватно да ће доћи до одступања у толеранцији или површинских дефеката.
Priprema Work Bефоре Nилон Pобрада (Suh As Aжарење, Dсушење)
Најлон је хигроскопан, тако да је сушење пре обраде кључно. На пример, PA6 има стопу апсорпције воде до 2.5%, а његове димензије се могу проширити за више од 0.3% када је мокар. Генерално га сушим на 80°C током 8–12 сати како бих осигурао да садржај влаге падне испод 0.2%. Поред тога, за обликоване делове са високим напоном (као што су делови добијени бризгањем), размотрићу жарење (90°C–100°C током 2 сата) како бих ослободио унутрашњи напон и спречио савијање или пуцање током обраде.
Рецоммендед Mболан Pпараметри (Cизговарајући Sупишкио, Fеед, Dептх Of Cут)
У зависности од врсте најлона, параметри обраде се мало разликују:
ПА6/ПА66
Брзина сечења: 180–250 м/мин
Брзина померања: 0.1–0.3 мм/окрет
Дубина сечења: 0.5–1.5 мм
30% најлон ојачан стакленим влакнима
брзина резања: 100-180 м/мин (јер стаклена влакна троше алат)
Користите карбидне алате или HSS алате са титанијумским премазом и користите систем за хлађење распршивањем да бисте одржали стабилну температуру.
У многим експериментима, открио сам да коришћење алата са ломачем струготине може смањити запетљавање струготине, смањити накупљање топлоте и побољшати квалитет површине.
Заједнички Pкорење Pпроблеми And Sрешења (Eдге Cколапс, Eекспанзија)
Проблем 1: Много Cхипинг/BуррсНајлон
има високу жилавост. Ако алат није довољно оштар или је помак прејак, лако је повући материјал уместо да га сече. Решење је употреба оштрог алата са малим углом нагиба и смањење брзине помака на 0.1 мм/окретај.
Проблем 2: Димензионални Eекспанзија/Dеформација
углавном је узроковано апсорпцијом влаге или неравномерним локалним загревањем што доводи до ослобађања напона. Ово избегавам претходним сушењем материјала и коришћењем фазне стратегије грубе и завршне обраде. На пример, интервал од 4 сата између грубе и завршне обраде помаже у стабилизацији материјала.
Површина Tреатмент Mметоде (Pбрушење, Dда, Sи минирање)
Иако је сама најлонска површина релативно глатка, ако постоје посебни захтеви, обично радим:
Механичко полирање : побољшање транспарентности или глаткоће ( Ra <0.8 μm)
Бојење : користи се за прилагођене боје, обично се виђа на кућиштима производа широке потрошње
Пескарење : За побољшање својстава трења или постизање мат ефекта, често се користи на ручним деловима!
Упоредни Aнализа Of Nилон And Oтхер Eнгинееринг Pластици
У стварним пројектима обраде, најлон се често упоређује са другим уобичајеним инжењерским пластикама као што су POM, ABS и поликарбонат (PC). Моје искуство је да је најлон погодан за делове са средњом чврстоћом, отпорношћу на хабање и захтевима за самоподмазивање, док је POM отпорнији на хабање, ABS је лаган, али слабије чврстоће, а PC побеђује у погледу транспарентности и отпорности на ударце. Кључ за избор материјала лежи у усклађивању перформанси, посебно се фокусирајући на коефицијент трења, хигроскопност и температуру топлотне деформације.
| Поређење димензија | најлон (ПА6/ПА66) | ПОМ (полиоксиметилен) | АБС (акрилонитрил бутадиен стирен) | Поликарбонат (ПЦ) |
| Коефицијент трења | ≈КСНУМКС | ≈КСНУМКС | ≈КСНУМКС | ≈КСНУМКС |
| Отпорност на хабање | ★★★★ ☆ | ★ ★ ★ ★ ★ | ★★ ☆☆☆ | ★★ ☆☆☆ |
| Снагу удара | средњи | средњи | обично | Веома високо (>850 Ј/м²) |
| Димензионална стабилност | Средња (висока хигроскопност) | Висока (ниска хигроскопност) | висок | средњи |
| Температура скретања топлоте | ≈200–250°C | ≈160–180°C | ≈90–100°C | ≈135–145°C |
| Перформансе обраде | одличан | одличан | одличан | обично |
| Препоручена употреба | Зупчаници, клизни блокови, чауре | Ременице, лежајеви, летве | Кућишта, играчке, структурни носачи | Провидни поклопац, шкољка отпорна на ударце |
Заједнички Iндустри Aпплицатион Sценариос Од најлона
У мојим CNC пројектима машинске обраде, најлонски материјали се широко користе у многим кључним индустријама због своје мале тежине, велике чврстоће, самоподмазивања и одличних својстава електричне изолације. Било да се ради о аутомобилској, електронској, прехрамбеној или медицинској опреми, бирам одговарајућу врсту најлона (као што су PA6, PA66, PA12, најлон ојачан стакленим влакнима) у складу са њиховим механичким захтевима, условима околине и регулаторним стандардима. Његова затезна чврстоћа може достићи 90 MPa, а температура топлотне деформације може достићи и до 250°C. Такође има добру димензионалну стабилност и хемијску отпорност на корозију, што га чини погодним за рад са високим фреквенцијама и производњу прецизних делова у тешким условима.
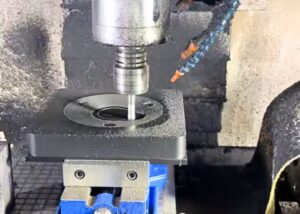
Следе типичне примене најлонских делова са којима често радим у различитим индустријама:
Аутомобилска индустрија
Често обрађујем најлонске делове за купце који се користе у погонским склоповима и каросеријским структурама, укључујући:
Најлонски зупчаници отпорни на хабање (PA66-GF30) су погодни за мењаче и системе преноса мотора
Фиксни носачи и конектори, са крутости и смањењем вибрација
Стеге за цеви за уље, стеге за кабловске снопове и други мали структурни делови који морају бити отпорни на уље и високе температуре
Електроиндустрија
од најлона га чине неопходним материјалом за електричне системе. Типични делови које сам обрађивао укључују:
Изолациони вијци, изолационе подлошке (уобичајено коришћени PA6 и PA66)
Изолационе плочице за раздвајање каблова, висок пробојни напон и одличну безбедност
Најлонски блок за позиционирање у електричној контролној кутији обезбеђује стабилан и поуздан рад линијског система
У прехрамбеној индустрији углавном користимо нискохигроскопне , FDA сертификоване PA12 материјале. Уобичајени делови су :
Ваљак и клизач ланца транспортера, низак коефицијент трења и тихи рад
Вођице за сечење и вођице за сечење одржавају високу чистоћу, а истовремено испуњавају захтеве за структурну чврстоћу
Уклоњиви најлонски конектор за лако чишћење и одржавање
Медицинска индустрија Међу европским и америчким медицинским купцима којима служим, најлон се широко користи у производњи високопрецизних структурних делова, као што су:
Кућиште медицинске опреме, систем носача (коришћење PA12, одлична димензионална стабилност)
Позиционирање компоненти у хируршким алатима за једнократну употребу
Погонски зупчаници и причвршћивачи у стоматолошкој опреми
Материјал Sизбор Rпрепорука Tспособан For NИлон ЦНЦ Mболан
Могу се навести следеће табеле за поређење (препоручује се да буду постављене на почетку):
| Оцена материјала | Упијање воде | Затезна чврстоћа | Димензионална стабилност | Сценариј примене |
| ПАКСНУМКС | високо (2.5%) | КСНУМКС Мпа | обично | Котурница, вођица |
| ПАКСНУМКС | високо (2.0%) | КСНУМКС Мпа | добар | Зупчаници, конектори |
| ПАКСНУМКС | Ниско (0.2%) | КСНУМКС Мпа | Одличан | Медицински, заптивни прстен |
| ПА66-ГФ30 | 低 | КСНУМКС Мпа | Одлично | 支架、壳体 |
ČPP
Колико је најлон машински обрадив?
Најлон се лако обрађује CNC методама попут глодања и стругања. Обично постижем толеранције од ±0.05 мм. Његова средња тврдоћа и ниско трење омогућавају глатке резове, али су оштри алати и хлађење неопходни да би се спречило топљење или деформација.
Који је најбољи начин за машинску обраду најлона?
Препоручујем употребу оштрих карбидних алата, умерене брзине сечења (180–250 м/мин) и расхладну течност у спреју. Претходно сушење најлона и примена прекинутих резова помажу у спречавању неравнина и омекшавања површине. Избегавајте агресивно померање како бисте одржали димензионалну стабилност.
Која је разлика између најлона и ПА6?
Најлон је општи назив за полиамид, док се PA6 односи конкретно на најлон 6. PA6 има затезну чврстоћу од ~80 MPa и добру отпорност на ударце. Међутим, његова апсорпција воде од 2.5% може утицати на прецизност, што чини сушење неопходним пре машинске обраде.
Колика је толеранција најлона у обради?
Обично одржавам толеранцију од ±0.05 мм приликом обраде најлона. За критична налегања, ±0.02 мм је постигнуто са сувим материјалом и чврстим причвршћивањем. Међутим, влага и термичко ширење чине ±0.1 мм безбеднијом општом смерницом за сложене делове.
Која су ограничења најлона?
Најлон апсорбује влагу (до 2.5%), што узрокује димензионалне промене. Осетљив је на топлоту, има умерену крутост и може се деформисати или створити неравнине током обраде. Ови фактори отежавају строге толеранције и дугорочну стабилност.
Шта је добра толеранција за машинску обраду?
По мом искуству, ±0.1 мм је практична подразумевана толеранција за CNC пластичне делове. Уз добру припрему материјала и контролу машине, уобичајено је ±0.05 мм. Толеранције испод ±0.02 мм захтевају калибрацију након обраде или посебне уређаје.
Колика је температурна толеранција најлона?
Стандардни најлон издржава температуре од -40°C до 120°C у континуираном режиму рада. За кратке експлозије, подноси температуре до 150°C. За већу отпорност, користим PA66-GF30, који одржава чврстоћу на повишеним температурама и отпоран је на омекшавање под оптерећењем.
Које су врсте најлона за машинску обраду?
Обично користим PA6, PA66, PA12 и PA66-GF30. PA6 је издржљив и приступачан, PA66 додаје крутост, PA12 нуди ниску апсорпцију влаге, а PA66 са 30% стакленог пуњења повећава затезну чврстоћу на преко 130 MPa за структурне примене.
Закључак
Сврха писања овог водича за обраду најлона је да вам помогне да у потпуности разумете разлике у перформансама, сценарије примене и технике ЦНЦ обраде најлона. Без обзира да ли сте инжењер дизајна, купац или оператер у производњи, све док савладате контролу апсорпције влаге, разуман избор и параметре обраде, можете ефикасно побољшати квалитет делова, смањити стопе неисправности и флексибилније постићи функционалан дизајн и оптимизацију трошкова у аутомобилској, електротехничкој, медицинској и другим индустријама. Надам се да вам овај водич може бити практична референца у избору материјала и прецизној обради.
















