
Глодање алуминијума значи коришћење глодалица и алата за сечење за уклањање материјала са алуминијумског радног предмета и стварање потребне геометрије, димензија и површинских карактеристика. То је једна од најчешћих метода обраде алуминијумских делова јер нуди добру прецизност, флексибилност и ефикасност како за једноставне тако и за сложене дизајне.
У овом водичу ћете сазнати шта значи алуминијум за глодање, зашто је алуминијум погодан за глодање, које машине и алати се најчешће користе и како процес глодења функционише корак по корак.
Шта is Млин алуминијума?
Глодање алуминијума значи машинска обрада алуминијумског радног предмета коришћењем ротирајућег алата за сечење ради контролисаног уклањања материјала. Обично се користи за стварање равних површина, џепова, прореза, контура, рупа, монтажних елемената и других прецизних детаља потребних у функционалним или структурним деловима.
- Типичне толеранције од ±0.01 мм до ±0.05 мм
- Уобичајена површинска завршна обрада од Ra 0.8–3.2 μm
- Типичан опсег брзине ЦНЦ-а од 8,000–24,000 о/мин
- Погодно за алуминијум 6061, 6063 и 7075
- Ради за прототипове и производњу средњих количина
- Подржава џепове, прорезе, рупе и контуре
Зашто је алуминијум погодан за глодање?
Алуминијум је погодан за глодање јер се релативно лако сече, подржава добру ефикасност обраде и може се користити у многим индустријама где су тежина, изглед, проводљивост или понашање у односу на корозију важни. Његове предности обраде чине га уобичајеним материјалом првог избора за прилагођене CNC делове.
Мала тежина и добра обрадивост
Једна од највећих предности алуминијума је то што је много лакши од челика, а ипак нуди корисне механичке перформансе. Због тога је атрактивни за производе где смањење масе побољшава функцију, руковање, ефикасност транспорта или укупну флексибилност дизајна.
Његова обрадивост је такође велика предност. Многе врсте алуминијума производе добро формирање струготине и могу се обрађивати релативно великим брзинама. Ово помаже у побољшању продуктивности, посебно у производњи прототипова и средњих серија.
Добар однос снаге и тежине
Алуминијум се користи у многим инжењерским деловима јер пружа повољан однос чврстоће и тежине. Иако не замењује челик у свакој структурној примени, веома добро се показује у многим кућиштима, оквирима, носачима, кућиштима, монтажним деловима, носећим структурама и лаганим машинским компонентама.
За многе дизајнере, ова равнотежа је оно што алуминијум чини привлачним. Довољно је јак за многе функционалне намене, али ипак довољно лаган да помогне у смањењу тежине система.
Широка употреба у индустријским деловима
Глодање алуминијума се користи у широком спектру индустријских делова, укључујући:
- Кућишта
- Заграде
- Основне плоче
- Поклопци машина
- Хладњаци
- Структурни оквири
- Компоненте робота
- Електроничка кућишта
- Аерокосмички фитинги
- Аутомобилски помоћни делови
Ова широка употреба је један од разлога зашто глодање алуминијума остаје основна услуга у производњи по наруџбини са ЦНЦ машином.
Које машине и алати се користе за глодање алуминијума?
Машине и алати који се користе за глодање алуминијума обично укључују ЦНЦ глодалице, брза вретена, алате за сечење од карбида, алате за бушење, глодалице за чело и стабилне системе за причвршћивање. Права комбинација машине и алата утиче и на продуктивност и на квалитет делова.
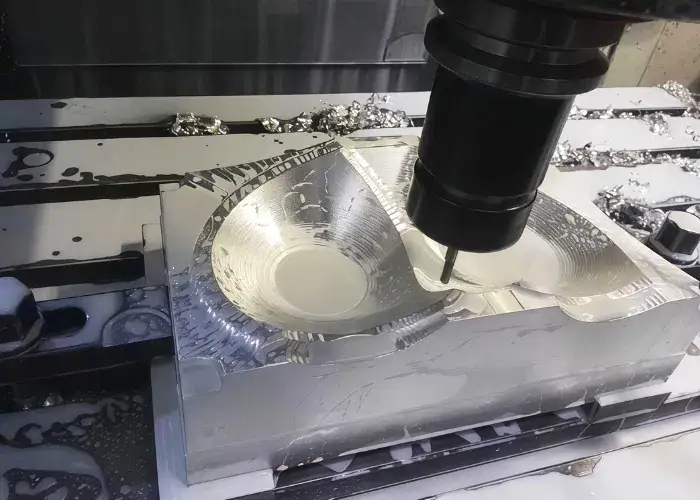
ЦНЦ глодалице
CNC глодалице су стандардна опрема која се користи за глодање алуминијума у модерној производњи. Пожељније су јер могу прецизно да одржавају програмирано кретање и да производе поновљиве резултате у прототиповима, малим серијама и производним серијама.
Уобичајене врсте машина укључују:
- 3-осне ЦНЦ глодалице
- 4-осне ЦНЦ глодалице
- 5-осне ЦНЦ глодалице
- Вертикални обрадни центри
- Хоризонтални обрадни центри
За једноставније алуминијумске делове, често су довољне машине са 3 осе. За сложеније делове са вишестраним карактеристикама или угловима, обрада са 4 или 5 осе може смањити подешавање и побољшати тачност.
Уобичајени алати за сечење алуминијума
Алати за сечење алуминијума се обично бирају због оштрине, способности одвођења струготине и стабилних перформанси сечења. Алуминијум није тешко сећи на исти начин као каљени челик, али је осетљив на заваривање струготине и наслаге на ивици, па је геометрија алата важна.
Алати који се користе за алуминијум често имају:
- Оштре резне ивице
- Полиране флауте
- Геометрија погодна за обојене материјале
- Карбидна конструкција за бољу отпорност на хабање
- Премази када су корисни за проток струготине или контролу топлоте
Лош избор алата може проузроковати лепљење, лошу завршну обраду, вибрирање или стварање неравнина чак и када је сам материјал лако обрађивати.
Бушилице, крајње глодалице и чеоне глодалице
Различити алати су дизајнирани за различите задатке обраде, а избор правог помаже у побољшању тачности, квалитета површине и ефикасности производње. Међу најчешће коришћеним алатима за алуминијумске делове су бушилице, крајње глодалице и чеоне глодалице.
- Бушилице се користе за пролазне рупе, пилот рупе и припремљене елементе за нарезивање или причвршћивање.
- Глодалице су најчешћи алати за глодање алуминијума јер могу да секу прорезе, контуре, џепове, степенице и опште профиле.
- Глодалице за површинско навршавање се користе за ефикасну обраду већих равних површина. Посебно су корисне за припрему површина залиха или обраду широких референтних површина.
У многим реалним пројектима, један алуминијумски део може користити све три категорије у једном циклусу обраде.
Алати за причвршћивање и учвршћивање радних предмета
Стезање радног предмета је један од најважнијих делова глодања алуминијума јер лоше стезање може изазвати померање, изобличење или вибрације. Алуминијумски делови, посебно делови са танким зидовима или малом чврстином, могу се лакше деформисати од дебелих челичних блокова ако стезање није правилно контролисано.
Уобичајене методе држања радних предмета укључују:
- Машински стеге
- Меке чељусти
- Плоче за причвршћивање
- Вакуумски уређаји
- Модуларне стеге
- Прилагођене шаблоне за поновљену производњу
Добро причвршћивање побољшава димензионалну конзистентност, смањује вибрације и помаже у одржавању стабилности дела током грубе и завршне обраде.
Како се корак по кораку глода алуминијум?
Глодање алуминијума корак по корак обично укључује планирање дела, припрему сировине, стезање радног предмета, избор алата, подешавање параметара сечења, уклањање материјала кроз грубу и завршну обраду, а затим испитивање и чишћење финалног дела. Сваки корак доприноси квалитету обраде.
Пројектовање делова и планирање процеса
Први корак је разумевање дизајна дела. Инжењери прегледају цртеж или CAD модел како би идентификовали кључне карактеристике, захтеве за толеранције, очекивања у погледу завршне обраде површине, дебљину зида, дубине рупа, услове углова и приступачност обраде.
Добро планирање смањује ризик. Помаже у одређивању да ли део треба обрађивати од плоче, блока, екструзије или ливеног дела, а такође утиче на избор алата, дизајн стезача и редослед обраде.
Припрема материјала
Припрема материјала обухвата избор праве легуре алуминијума и потврђивање величине залиха. Сировина се може исећи на бланкове пре почетка обраде. У овој фази, стање површине, равност и додатак залиха такође се могу проверити у зависности од захтева дела.
Ако се користи погрешна класа, то може утицати и на понашање обраде и на перформансе коначног дела. Зато је потврда материјала део стварне контроле производње.
Стезање радног предмета
Радни предмет се затим стеже на начин који га чврсто држи, а истовремено минимизира деформацију. Ово је важно јер лабаво стезање може проузроковати померање дела, док прекомерно стезање може савити тање алуминијумске елементе.
Подешавање такође мора да омогући довољан приступ алату. Код многих делова, дизајн стезача је једнако важан као и сама путања алата.
Избор и подешавање алата
Када се радни предмет осигура, алати се бирају према типовима карактеристика и фази обраде. Већи алати могу се користити за грубу обраду, док се мањи или оштрији алати користе за завршну обраду финих детаља.
Подешавање алата укључује:
- Учитавање исправних алата
- Провера дужине алата
- Потврђивање одступања пречника алата
- Обезбеђивање контроле одступања алата
Подешавање параметара
Параметри сечења се затим подешавају на основу квалитета алуминијума, типа алата, геометрије дела и циљног квалитета. Ова подешавања укључују брзину вретена, брзину помака, аксијалну дубину реза, радијално захватање, употребу расхладне течности и стратегију путање алата.
Овај корак директно утиче на контролу струготине, стварање топлоте, век трајања алата, време циклуса и коначну завршну обраду површине.
Грубо глодање и завршно глодање
Грубо глодање брзо уклања већину материјала. Циљ је ефикасно обликовање дела, а да се притом остави довољно материјала за завршну обраду. Фиршно глодање затим доводи део до коначних димензија и побољшава стање површине.
Уобичајена грешка је покушај превише агресивне завршне обраде. Код машинске обраде алуминијума, бољи квалитет завршне обраде обично долази од стабилног, лакшег и контролисанијег завршног пролаза, а не од једноставног повећања силе резања.
Инспекција и чишћење
Након обраде, део се прегледа и чисти. Преглед може да обухвати мерење димензија, визуелну проверу, преглед неравнина, проверу рупа и преглед површине. Чишћењем се уклањају струготине, остаци расхладне течности и растресити остаци који би могли утицати на каснију монтажу или стање приликом испоруке.
Који параметри резања су важни када глодате алуминијум?
Параметри резања који су најважнији код глодања алуминијума су брзина резања, брзина помака, дубина реза и услови одвођења струготине. Ови фактори снажно утичу на ефикасност обраде, век трајања алата, контролу неравнине и завршну обраду површине.
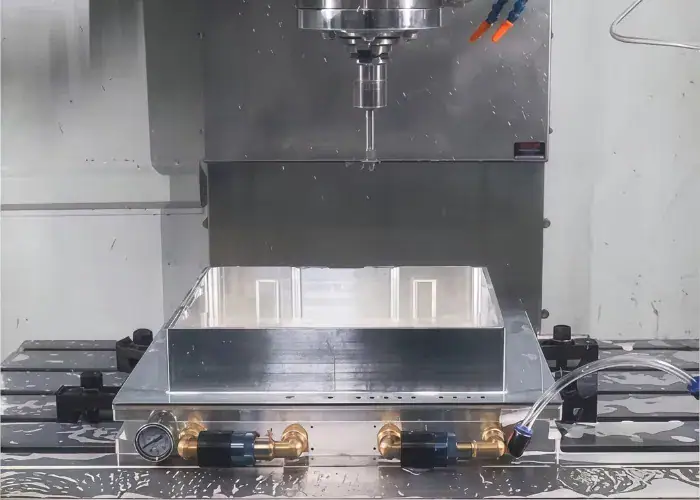
Брзина сечења
Брзина резања је важна јер се алуминијум обично може обрађивати већим брзинама од многих челика, али превелика брзина без контроле и даље може створити топлоту и нестабилно сечење. Тачна вредност зависи од легуре, пречника резача, материјала резача, могућности вретена машине и да ли је рез груб или завршни.
Феед Рате
Брзина помака утиче на то како секач захвата материјал. Ако је помак пренизак, алат може трљати уместо да сече чисто, повећавајући топлоту и наслаге на ивици. Ако је помак превелик, обрада површине може се погоршати, а стварање неравнине може се повећати.
Стабилно оптерећење струготине је генерално важније од пуког коришћења највећег могућег померања.
Дубина реза
Дубина реза утиче и на продуктивност и на стабилност дела. Тежи резови могу побољшати ефикасност грубе обраде, али такође повећавају силу резања и ризик од вибрација. Лакши резови су често пожељнији у близини танких зидова, уских ивица или прецизних површина.
Уклањање расхладне течности и струготине
Уклањање струготине је посебно важно код глодање алуминијума јер се струготина може залепити за резач или поново урезати у површину. Системи за расхладну течност, маглу или ваздушни млаз помажу у одвожењу струготине од зоне резања и смањују проблеме са лепљењем.
Добро одвођење струготине често има директан утицај на:
- квалитет површине
- Чистоћа алата
- Квалитет ивице
- Стабилност обраде
Како можете постићи боље резултате када глодате алуминијум?
Бољи резултати у глодању алуминијума постижу се комбиновањем правих алата, параметара, стезача и контроле процеса. Иако је алуминијум материјал који се може обрађивати, проблеми са квалитетом могу се јавити ако подешавање није оптимизовано.
Користите оштре алате за алуминијум
Оштри алати помажу у чистом сечењу алуминијума уместо да га размазују. Ово смањује стварање неравнина, кидање површине и накупљање топлоте. Алати дизајнирани посебно за алуминијум често боље раде јер њихова геометрија помаже да се струготина лакше ослобађа.
Смањите нагомилане ивице
Наслаге на ивици су један од најчешћих проблема при обради алуминијума. Дешава се када се материјал залепи за резну ивицу и промени начин на који алат сече.
Начини за смањење накупљених ивица укључују:
- Коришћење оштријих алата
- Побољшање расхладне течности или подмазивања
- Подешавање брзине и равнотеже храњења
- Побољшање евакуације струготине
- Замена истрошених секача на време
Спречите деформацију делова
Танки алуминијумски делови могу се деформисати током обраде због силе стезања, унутрашњег напрезања или оптерећења резања. Боље планирање процеса често помаже у смањењу овог проблема.
Уобичајени приступи укључују:
- Коришћење уравнотеженог стезања
- Обрада обе стране у планираном редоследу
- Остављање одговарајућег материјала за завршну обраду
- Коришћење лакших завршних пролаза
- Смањење силе у близини танких елемената
Побољшајте завршну обраду површине
Површинска обрада је важна за видљиве делове, заптивне површине, клизне контакте и склопове. Боља завршна обрада обично долази од стабилног држања радног предмета, доброг стања алата, префињених завршних пролаза и правилне контроле струготине.
Контролишите вибрације и треперење
Вибрација је чест проблем код глодења алуминијума када подешавање нема чврстину или се алат превише издужује. Може оставити видљиве трагове, смањити век трајања алата и утицати на тачност.
Често се побољшава:
- Скраћивање препуста алата
- Побољшање чврстоће стезања
- Подешавање брзине вретена
- Прецизирање вредности преласка и дубине
- Побољшање стабилности подешавања машине
Који се проблеми најчешће јављају приликом глодања алуминијума?
Најчешћи проблеми при глодању алуминијума су лепљење материјала за алат, лоша храпавост површине, неравнине, трагови треперења и димензионална нетачност. То нису неуобичајени проблеми. Они су део стварне контроле обраде и требало би да се решавају планирањем процеса.
Алуминијум се лепи за алат
Лепљење алуминијума за алат је уобичајено јер се алуминијум може залепити за резну ивицу под утицајем топлоте и трења. Када се то деси, сечење постаје нестабилно и обрађена површина може брзо да се погорша.
Лоша површинска храпавост
Лоша храпавост може настати услед тупих алата, вибрација алата, нестабилног померања, лошег довода расхладне течности или поновног сечења струготина. Често постаје видљивија на козметичким деловима или равним изложеним површинама.
Бурр Форматион
Неравнине су уобичајене на алуминијумским ивицама, излазима рупа и танким елементима. Можда делују мало, али могу утицати на склапање, безбедност и изглед дела. Контрола неравнине је често део плана завршне обраде.
Цхаттер Маркс
Трагови вибрирања указују на нестабилност у резу. Ови трагови се обично појављују као понављајући обрасци или таласастост на обрађеној површини. Уобичајени су када подешавању недостаје крутости или када захват алата није добро избалансиран.
Димензионална непрецизност
Димензионалне грешке могу настати услед померања уређаја, скретања алата, термичких промена, проблема са калибрацијом машине или погрешних одступања алата. Код прецизних алуминијумских делова, ови фактори су важни јер чак и мала одступања могу утицати на приањање и функцију.
Које врсте алуминијума се најчешће користе у глодању?
Врсте алуминијума које се најчешће користе у глодању укључују 6061, 6063 и 7075. Свака врста нуди другачији баланс обрадивости, чврстоће, изгледа и погодности за примену.
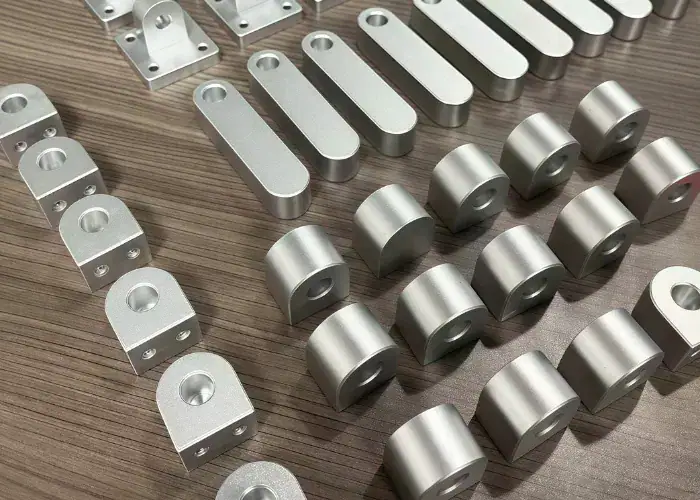
6061 Алуминијум
6061 је једна од најчешћих легура алуминијума опште намене која се користи у CNC обради. Нуди добру обрадивост, корисну чврстоћу, широку доступност и поуздане перформансе у многим структурним и индустријским деловима.
Често се користи за:
- Заграде
- Кућишта
- Основне плоче
- оквири
- Компоненте машина
6063 Алуминијум
6063 се често користи у CNC обради када су изглед, глаткоћа површине и добра отпорност на корозију важни. Често се повезује са екструзијама и погодан је за лакше структурне и декоративне примене, а истовремено је практичан и за компоненте обрађене по мери.
Често се користи за:
- кућишта
- оквири
- Поклопне плоче
- Архитектонске компоненте
- Лаки структурни делови
7075 Алуминијум
7075 се широко користи у CNC обради када су потребне већа чврстоћа и боље механичке перформансе. Често се бира за ваздухопловство, примене са великим оптерећењем и осетљиве на тежину. Иако је генерално скупљи од 6061, пружа одличну чврстоћу за захтевне делове.
Често се користи за:
- Аерокосмички фитинги
- Компоненте робота
- Структурни оквири
- Носачи за велико оптерећење
- Прецизни механички делови
Како квалитет материјала утиче на перформансе глодања
Врста материјала утиче на перформансе обраде кроз:
- Ниво снаге
- Понашање чипа
- Тенденција ка стварању грања
- Одговор површине
- Сила резања
- Погодност за крајњу употребу
Зато избор легуре не би требало да се заснива само на обрадивости. Такође би требало да одговара стварним захтевима за перформансе дела.
Када треба глодати алуминијум уместо коришћења других процеса?
Требало би да глодате алуминијум када је делу потребна геометријска флексибилност, боља контрола обраде, брзе промене дизајна или прилагођене карактеристике које није ефикасно производити само поступцима обликовања. Глодање је посебно корисно за прототипове, развојне делове и производњу малих до средњих серија.
У поређењу са Turning-ом
Стругање је најбоље за ротирајуће делове као што су вратила, чауре и прстенови. Глодање је бољи избор када део има равне површине, прорезе, џепове, сложене спољашње контуре или вишеслојне елементе.
У поређењу са штанцањем
Штанцање је боље за делове од лима велике количине са стабилном геометријом и наменским алатима. Глодање је погодније када је део дебљи, структурнији, прилагођенији или још увек у развоју.
У поређењу са ливењем
Ливење је корисно када су производња скоро нето облика и ефикасност запремине важни, али глодање је обично боље за уже толеранције, прецизније карактеристике и брже промене дизајна.
У поређењу са екструзијом плус секундарном обрадом
Екструзија добро функционише за дугачке делове са константним попречним пресецима, али многи екструдирани алуминијумски делови и даље захтевају глодање накнадно за рупе, крајње елементе, прорезе, детаље за монтажу или локалне прецизне површине.
ФАК
Која је најбоља врста алуминијума за ЦНЦ глодање?
6061-T6 је најчешћа врста алуминијума за CNC глодање јер нуди добру обрадивост, чврстоћу и отпорност на корозију. Његова затезна чврстоћа је око 290 MPa. За делове веће чврстоће често се користи 7075-T6, са чврстоћом око 510 MPa.
Како спречити лепљење алуминијума за алате за сечење?
Лепљење алуминијума може се смањити употребом оштрих карбидних алата, полираних жлебова и одговарајућег расхладног средства. Алати са 2 или 3 жлеба обично побољшавају одвођење струготине. Правилно оптерећење струготине и стабилни услови резања такође помажу у спречавању накупљања ивице.
Које брзине вретена и брзине померања су погодне за глодање алуминијума?
Алуминијум се обично глода већим брзинама од челика. За карбидне алате, брзине резања често се крећу од 300 до 1,000 м/мин. Глодалица од 6 мм може да ради брзином од 12,000 до 18,000 о/мин са брзинама помака од око 1,000 до 3,000 мм/мин.
Коју површинску завршну обраду можете постићи глодањем алуминијума?
Стандардно CNC глодање алуминијума често производи завршну обраду површине од око 1.6 до 3.2 µм. Са завршним пролазима и стабилним условима обраде, површина се може побољшати на око 0.8 до 1.6 µм.
Да ли се делови од глоданог алуминијума могу анодизирати након машинске обраде?
Да, делови од глоданог алуминијума могу се анодизирати након машинске обраде. Легуре попут 6061 се често користе јер добро реагују на анодизирање. Стандардни анодизирани слојеви су обично дебљине од 5 до 25 µм, у зависности од примене.
Закључак
Глодање алуминијума је важно јер произвођачима пружа практичан начин за производњу лаганих, прецизних и свестраних делова у широком спектру индустрија. Када се добро управља избором алата, параметрима резања, причвршћивањем, контролом струготине и стратегијом завршне обраде, глодање алуминијума може пружити јаку димензионалну конзистентност, добар квалитет површине и ефикасне производне перформансе.
У компанији TiRapid , пружамо подршку произвођачима у прецизној CNC обради алуминијумских делова по мери, кроз програме израде прототипова и производње. Отпремите свој цртеж како бисмо разговарали о вашим захтевима за обраду и добили прилагођено решење за ваш следећи пројекат.
















