
Када се део обради машински, права главобоља често није да ли се може произвести, већ да ли изгледа добро, а ипак откаже током монтаже. Ово је посебно уобичајено код прецизних компоненти. Нека димензионална одступања је немогуће видети голим оком, али могу изазвати проблеме као што су лоше приањање, прекомерни зазор или чак квар приликом монтаже. Инспекција након прецизне обраде се користи за идентификацију ових скривених проблема пре него што делови почну са монтажом. Димензије, геометријске толеранције, храпавост површине и изглед захтевају одговарајуће методе инспекције. Различите компоненте захтевају различите мерне алате, а ослањање на једну калибровку од почетка до краја ретко је довољно.
Шта треба прво проверити када стигне прецизно обрађени део?
Након што прецизна компонента дође у фазу инспекције, није добра идеја одмах почети са мерењем димензија. Машинска обрада може оставити струготине, уље, неравнине или заосталу топлоту, што све може утицати на резултате мерења. У стварној производњи, део се обично припрема и стабилизује пре него што се изврше мерења према захтевима цртежа. То може изгледати као додатни корак, али може спречити поновљена мерења и нетачне процене касније.
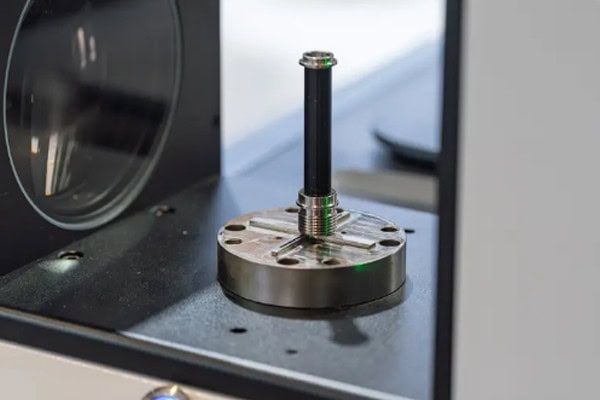
Проверите део за очигледне недостатке
Визуелни преглед је основни корак, али је користан пре мерења димензија. Удубљења, неравнине, пукотине, окрњене ивице и очигледни трагови обраде често се могу брзо идентификовати. Ако део већ има видљиве недостатке, нема велике вредности у одмахшњем спровођењу детаљног димензионалног прегледа.
Током ове почетне провере, потражите:
- Очигледне неравнине или оштећене ивице око дела.
- Огреботине, удубљења или необични трагови на обрађеним површинама.
- Видљиви дефекти око рупа, жлебова или подручја танких зидова.
- Било каква очигледна деформација целокупног облика дела.
Ова инспекција се углавном користи за идентификацију видљивих проблема. То не значи да је део прошао завршну инспекцију. Многи проблеми са прецизношћу су скривени у димензијама и позиционим односима и захтевају професионалну мерну опрему.
Очистите део пре мерења
Уљни филм и мале струготине од обраде могу створити додатне размаке између мерног алата и радног предмета. Приликом мерења рупе, чак и мали комад остатака може утицати на очитавање. Честице на равној површини такође могу ометати мерења равности.
Пре мерења, део се обично припрема:
- Уклањање уља и преосталих струготина од обраде са површине.
- Провера да ли постоје неравнине око подручја мерења.
- Чишћење контактних површина мерног алата и предмета обраде.
Када се део очисти, постаје много погоднији за прецизно мерење. Овај корак је посебно важан када је наведена толеранција веома мала.
Обратите пажњу на температуру делова и околине
Димензије метала могу се незнатно променити са температуром. Ово можда није много важно за конвенционалне компоненте, али постаје важније када се ради са уским толеранцијама.
Део који је управо изашао из машине може и даље бити топлији од околине у којој се контролише. Мерење одмах може дати резултате који се мало разликују од оних добијених након што се део охлади и стабилизује. Дозвољавање делу и околини у којој се контролише да достигну релативно стабилну температуру може побољшати поузданост мерења.
Како треба мерити различите димензије?
Прецизно обрађени делови садрже много више од једноставних димензија дужине и пречника. Спољни пречници, унутрашњи отвори, дубине, кораци и ширине жлебова захтевају одговарајуће методе мерења. Уобичајена грешка је претпоставка да координатну мерну машину треба користити за све једноставно зато што може да мери многе карактеристике. То није увек најефикаснији приступ. Једноставне димензије се често могу брже проверити одговарајућим ручним алатима, док се сложеније карактеристике могу прегледати напредном мерном опремом.
Спољни пречник и дебљина: Микрометри су често погодни
За осовине, цилиндричне елементе и мерења дебљине, микрометри се обично користе у производном погону. Они пружају прецизније мерење од стандардних помичних мерила и погодни су за компоненте са строжим димензионалним захтевима.
Током мерења, алат мора бити правилно поравнат са радним предметом и треба избегавати прекомерну силу мерења. Танкозидни делови су посебно осетљиви јер прекомерни притисак може незнатно променити облик дела и утицати на резултат мерења.
Унутрашњи отвори: Пречник није једина брига
Обрада рупа је изузетно честа код прецизних компоненти, али провера унутрашњег отвора није само питање потврђивања његовог пречника. Округлост, дубина, положај осе и однос између више рупа могу утицати на склапање.
Уобичајене ставке инспекције укључују:
- Да ли пречник отвора спада у наведену толеранцију.
- Да ли дубина рупе испуњава захтеве цртежа.
- Да ли је округлост у дозвољеном опсегу.
- Да ли је позициони однос између више рупа тачан.
Основни пречници рупа могу се мерити алатима за унутрашње мерење. За сложене структуре или рупе са строгим захтевима за положај, координатне мерне машине и друга прецизна опрема су често прикладније.
Дужина, кораци и ширина жлебова: Изаберите алат на основу карактеристике
Различите структуре захтевају различите методе мерења. Једноставне дужине могу се проверити помоћу калибра, степенасте димензије могу захтевати висински мерач, а фине ширине жлебова могу захтевати специјализоване мерне алате.
Нема потребе претпостављати да је најнапреднији инструмент аутоматски најбољи избор. Практичан приступ је ускладити алат за инспекцију са стварном карактеристиком, одржавајући поузданост мерења уз истовремено одржавање ефикасности инспекције.
Који проблеми прецизности се не могу видети голим оком?
Многи проблеми са прецизним компонентама се не појављују директно на површини. Део може изгледати чисто и добро обрађен, а његове појединачне димензије могу деловати прихватљиво, али склапање и даље може открити неравне зазоре, погрешно поравнате осе или нетачно позиционирање. Ови проблеми спадају у категорију геометријске тачности и захтевају специјализоване методе контроле. Код високопрецизне обраде, ова мерења могу директно утицати на коначни резултат склапања.
Како се проверава равност?
Равност описује колико се површина прилагођава равној равни. Монтажне плоче, основе и прецизне компоненте носача често имају захтеве за равношћу. Чак и мало савијање може проузроковати локалне празнине или лош контакт након монтаже.
Уобичајене методе инспекције укључују:
- Коришћење висинског мерача заједно са прецизном површинском плочом.
- Коришћење координатне мерне машине за прикупљање више тачака мерења.
- Вршење наменске процене равности за делове са захтевним захтевима за тачност.
Добро испланиран образац мерења олакшава идентификацију локалне деформације уместо провере само неколико тачака и претпоставке да је цела површина прихватљива.
Коаксијалност и тачност позиционирања могу бити тешке за откривање
Осовине, чауре и компоненте са више рупа могу бити посебно осетљиве на однос између различитих оса. Провера сваке појединачне димензије и проналажење оних унутар толеранције не гарантује нужно успешну монтажу јер је и положајни однос између елемената важан.
Ова врста инспекције често захтева опрему за координатно мерење како би се измерило више карактеристика унутар истог референтног система. Измерени резултати се затим могу упоредити са захтевима цртежа, што чини скривена геометријска одступања много лакшим за идентификацију.
Храпавост површине такође захтева посебну инспекцију
Површина која је глатка на додир не мора нужно да испуњава потребне спецификације храпавости. Различити процеси обраде остављају различите текстуре површине, док површине за заптивање, клизне површине и површине за спајање често имају специфичне захтеве за храпавост.
Тестер за храпавост површине може директно да мери релевантне параметре. За прецизно обрађене делове, ово пружа поузданији начин за потврђивање стања површине уместо ослањања само на визуелни преглед.
Како треба организовати процес завршне инспекције?
Поуздана инспекција није само насумично мерење неколико димензија након производње. Ако цртеж садржи више од десетак критичних карактеристика, али се проверавају само две или три, подаци инспекције можда неће тачно представљати стварно стање дела. Ово постаје још важније у серијској производњи, где се димензије могу постепено мењати како се алати троше или услови машине мењају. Један прихваћен део не значи аутоматски да ће сваки следећи део бити идентичан.
Наведите критичне димензије на цртежу
Пре почетка инспекције, идентификујте кључне димензије, толеранције и посебне захтеве на цртежу и доделите им одговарајуће мерне алате. Није свака димензија исти значај, тако да свака карактеристика не мора бити инспектирана на потпуно исти начин.
Предност се може дати:
- Димензије које директно утичу на монтажу.
- Критичне карактеристике са уским толеранцијама.
- Положаји рупа, равност и тачност позиционирања.
- Захтеви за храпавост површине.
Када се захтеви за инспекцију јасно организују, инспектори могу да прате доследан процес и лакше прегледају резултате.
Делови серије не треба да се проверавају само на крају
Током прецизне серијске обраде, хабање алата, термичка стабилност и промене у условима обраде могу постепено померати димензије. Ако се контролишу само први и последњи део, варијације које се јављају усред производње могу се пропустити. Поузданији приступ је организовање одговарајућег узорковања и провера критичних димензија током производње. Ако мерења почну да се приближавају граници толеранције, стање обраде може се проверити пре него што се одступање прошири на већи број делова.
Водите евиденцију инспекције
Записи о инспекцији нису само додатна папирологија. Они олакшавају касније праћење проблема. Ако серија делова суочи са проблемима у склапању, комплетни записи мерења могу помоћи у утврђивању да ли је узрок димензионална тачност, промене материјала или неки други фактор производње. За прецизне компоненте произведене током дужег периода, чување резултата мерења такође може открити понављајуће димензионалне трендове. Временом, ове информације постају корисне за побољшање стабилности обраде и контроле производње.
Инспекција прецизно обрађених делова је много више од пуког „мерења димензија“. Изглед, чистоћа, температура, основне димензије, положаји рупа, геометријске толеранције и храпавост површине могу утицати на коначни резултат. Делови малих серија могу користити флексибилне методе инспекције, док серијска производња захтева већу пажњу посвећену узорковању током процеса и евиденцији података. Усклађивање правих мерних алата са једноставним димензијама, коришћење координатних мерних машина за сложене карактеристике и вођење комплетних евиденција инспекције могу учинити процес производње транспарентнијим и помоћи у ранијем идентификовању проблема. Тирапид је специјализован за услуге прецизне обраде, пружајући ЦНЦ глодање, прецизно стругање и подршку за прилагођену обраду индустријских компоненти.
















