
Концентричност стругања на CNC стругању је важан захтев квалитета код прецизне обраде вратила, посебно за преносна вратила, степенаста вратила, чауре, прецизне чауре, конекторе и друге ротационе компоненте. Када део садржи више концентричних спољашњих пречника, унутрашњих отвора, рамена или прецизних површина за спајање, контрола појединачних димензионалних толеранција сама по себи можда неће бити довољна да се осигурају правилне перформансе монтаже и рада. Ако концентричност или радијално одступање прелазе наведену толеранцију, компонента може искусити вибрације, ексцентричну ротацију, неравномерно хабање или потешкоће при монтажи током рада. CNC стругање може побољшати концентричност и конзистентност серије кроз стабилне перформансе вретена, одговарајуће држање радног предмета, конзистентне податке обраде, прецизну компензацију алата и контролу током процеса. TiRapid пружа услуге CNC стругања за вратила, чауре и друге ротационе компоненте, уз прецизну обраду, подршку за DFM и могућности контроле квалитета.
Зашто концентричност CNC стругања утиче на перформансе прецизних делова?
За компоненте вратила, концентричност није изоловани димензионални захтев. Она је уско повезана са тачношћу ротације, приањањем склопа, перформансама лежаја и веком трајања компоненте. Када део садржи више пречника вратила, унутрашњих отвора, навојних делова и позиционирајућих рамена, однос између њихових централних оса може директно утицати на коначне перформансе склопа. Прецизно ротирајуће компоненте које се користе у моторима, мењачима, опреми за аутоматизацију, аутомобилским системима преноса и прецизним машинама морају одржавати стабилну ротацију. Значајно неусклађеност између различитих делова вратила може створити додатне радијалне силе и вибрације, што потенцијално утиче на радну стабилност целог система. За прецизно ЦНЦ стругање, контрола концентричности мора се узети у обзир током целог пројектовања дела, држања радног предмета, редоследа обраде и завршне инспекције, уместо да се ослања само на завршну инспекцију за идентификацију проблема.
Концентричност је уско повезана са радијалним одступањем
Инжењерски цртежи могу одредити концентричност, кружно одступање или потпуно одступање у зависности од функционалних захтева компоненте. За ротирајуће делове, радијално одступање пружа практичну индикацију колико обрађена површина одступа од референтне осе током ротације, док концентричност описује однос између центра контролисане карактеристике и референтне осе. Током производње, обрада више пречника вратила у једном подешавању може смањити грешке у репозиционирању и помоћи у одржавању односа између различитих карактеристика. Добављачи прецизних CNC стругова могу користити индикаторе, V-блокове, наменске мераче или CMM опрему за инспекцију у зависности од захтева цртежа и геометрије дела.
Компоненте вратила захтевају пажљиву контролу концентричности
Компоненте вратила често садрже неколико зона обраде, укључујући седишта лежајева, заптивне површине, рамена за позиционирање, навојне делове и крајеве спојева. Када се ова подручја морају ротирати заједно или прецизно спајати са другим компонентама, контрола сваког појединачног пречника није довољна да би се гарантовале перформансе склопа. На пример, два седишта лежајева на вратилу могу испуњавати своје димензионалне толеранције, а ипак имати значајно аксијално неусклађење између себе. Након склапања, ово стање може изазвати повећан отпор ротације, вибрације или прерано хабање. За прецизна преносна вратила, роботска зглобна вратила, вратила аутоматизационе опреме и прецизна механичка вратила, критичне референтне вредности и подручја спајања треба дефинисати током фазе пројектовања и доследно одржавати током целог процеса CNC стругања.
Који фактори утичу на концентричност код ЦНЦ стругања?
На концентричност стругања на ЦНЦ машини утичу стање машине, алати, карактеристике обратка, држање радног предмета, параметри резања и термичке промене. Значајна варијација било ког од ових фактора може повећати аксијално или радијално одступање у прецизним компонентама вратила. Информације о стругању компаније TiRapid такође идентификују тачност вретена, крутост машине, методе стезања, стање алата и промене температуре као важне факторе који утичу на тачност стругања.
Тачност вретена одређује ротациону стабилност
Вретено ЦНЦ струга ротира радни предмет током обраде, тако да тачност вретена директно утиче на услове резања. Ако вретено има прекомерно одступање, хабање лежајева или смањење тачности након дужег рада, чак ни прецизно програмирана путања алата можда неће успети да произведе стабилну концентричност. Прецизно ЦНЦ стругање захтева редовну проверу стања вретена, тачности позиционирања куполе и геометрије машине, након чега следи одговарајуће одржавање и калибрација на основу употребе машине. Стабилан темељ машине помаже у смањењу димензионалног померања током серијске производње и побољшава поновљивост између различитих производних циклуса.
Стезање радног предмета одређује стабилност референтне тачке
Причвршћивање обраде је критични фактор који утиче на концентричност ЦНЦ стругања. Стандардне трочељусне стезне главе су погодне за многе конвенционалне ротационе компоненте, али прецизна степенаста вратила, танкозидне чауре и дуга вратила могу захтевати стабилније методе стезања. Недовољна дужина хватања, неуједначена сила стезања или неравнине на површини за постављање могу изазвати ексцентричност радног предмета. За компоненте са дугим вратилима, ослонац контрићe, стабилни наслони или други помоћни ослонци могу смањити вибрације и деформације током обраде. TiRapid-ово упутство за прецизну обраду такође наглашава важност ослонца контрићe, стабилних наслона и смањеног препуста при обради компоненти са дугим вратилима.
Трошење алата може изазвати димензионалне и геометријске грешке
Како се алат за резање користи током времена, хабање постепено мења стварно стање резања. Мање промене током грубе обраде можда неће одмах утицати на функционалност, али током завршних операција, промене у радијусу врха алата, стању резне ивице или положају алата могу довести до одступања пречника, промена завршне обраде површине и варијација геометријске тачности. За серијску производњу CNC стругањем, произвођачи могу успоставити процедуре управљања веком трајања алата, вршити контролу првог производа, пратити критичне димензије током производње и заменити или компензовати алате пре него што достигну своје границе хабања. Ово помаже у смањењу проблема са конзистентношћу у великим производним серијама.
Како CNC процеси стругања могу контролисати концентричност?
Контрола концентричности код прецизног стругања захтева више од пуке употребе високопрецизне машине. Одговарајући процес обраде мора такође дефинисати референтну тачку лоцирања, метод стезања радног предмета, редослед грубе и завршне обраде и тачке контроле у складу са геометријом дела. Што је процес обраде стабилнији и што је мање промена референтних тачака укључено, лакше је одржавати концентричне односе између различитих карактеристика.
Минимизирајте понављање држања радних предмета
Када компонента садржи неколико елемената који морају остати концентрични, завршавање критичних елемената у једном подешавању кад год је то могуће може смањити грешке позиционирања. Понављано држање радног предмета уводи нове грешке лоцирања, а свака операција репозиционирања може променити осу радног предмета. За компоненте вратила, примарна референтна тачка се прво може обрадити, а затим користити за завршетак других критичних пречника, површина и отвора. Овај приступ смањује акумулиране грешке позиционирања и побољшава конзистентност прецизних CNC струганих делова.
Успоставите правилан редослед грубе и завршне обраде
Груба обрада првенствено ефикасно уклања вишак материјала, док завршне операције утврђују коначне димензије и геометријску тачност. Ако се коначне димензије производе у једној операцији без довољне контроле процеса, унутрашњи напон, топлота резања и оптерећења алата могу изазвати промене димензија. Одговарајући процес обично оставља одговарајући додатак за завршну обраду након грубе обраде. Обрадак тада може достићи стабилније стање пре него што се заврше критични пречници, отвори и површине. За прецизна вратила, може се користити и етапна обрада у складу са карактеристикама материјала како би се завршни процес завршне обраде учинио стабилнијим.
Оптимизујте подршку за компоненте дугих вратила
Дугачке и витке осовине могу недостајати довољна крутост, што узрокује савијање или вибрације током резања. Ови услови могу утицати на тачност пречника, округлост и концентричност. Ослонац контрићног стаклука, стабилни наслони или други помоћни ослонци могу смањити ефективни препуст и ограничити деформацију узроковану силама резања. За дуже осовине, инжењери би такође требало да узму у обзир положај алата, смер обраде и параметре резања током планирања процеса. Што је већи однос дужине и пречника, то је важније проценити ослонац и контролу вибрација током фаза израде понуде и инжењеринга.
Како треба проверити концентричност код прецизног ЦНЦ стругања?
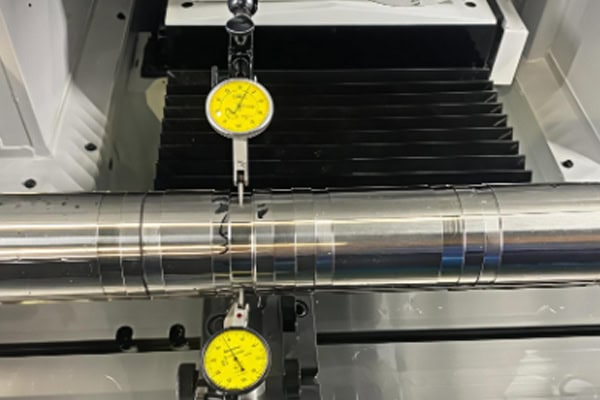
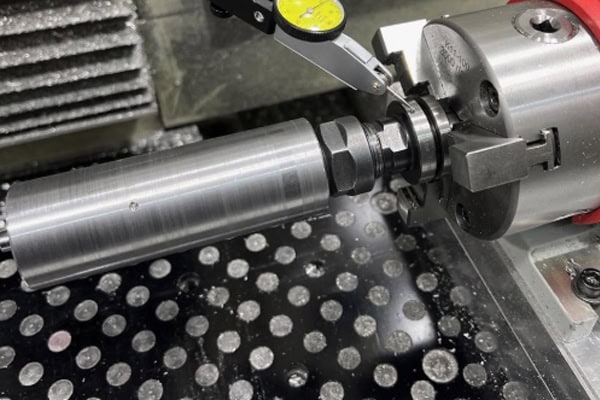
Након машинске обраде, метод инспекције треба одабрати у складу са инжењерским цртежом и функционалним захтевима компоненте. Уобичајене методе инспекције укључују испитивање индикатора са бројчаником, инспекцију V-блока, наменске мераче и координатне мерне машине. Стандардне механичке компоненте могу користити економичне методе инспекције у складу са својим захтевима за толеранцију, док високопрецизна вратила, медицинске компоненте, делови за ваздухопловство и критичне компоненте преноса могу захтевати свеобухватнију димензионалну и геометријску инспекцију. Методе инспекције треба увек да буду повезане са подацима цртежа и функционалним захтевима како би резултати мерења тачно представљали стварне перформансе компоненте.
Индикатори са бројчаником су погодни за брзу инспекцију радијалног одступања
Индикатори са сатовима се обично користе у радионици за проверу ротационог одступања. Након што је радни предмет безбедно позициониран, врх индикатора се поставља на површину која се контролише. Радни предмет се затим полако ротира док се посматра кретање индикатора како би се утврдило стање одступања. Ова метода је једноставна и ефикасна за провере првог производа, контролу током процеса и брзу верификацију пре испоруке. Међутим, на резултат мерења може утицати држач радног предмета, избор референтне тачке и положај контроле. За строге захтеве геометријске толеранције, може бити потребна и прецизнија опрема за мерење.
ЦММ-ови су погодни за сложену геометријску инспекцију
Координатна мерна машина може дигитално да мери више димензија и геометријских карактеристика, док истовремено успоставља систем података према инжењерском цртежу. За прецизно стругане делове са више пречника вратила, унутрашњих отвора, површина и сложених карактеристика позиционирања, ЦММ инспекција може да пружи свеобухватније податке мерења. Могу се проверити критичне димензије, односи положаја, округлост и карактеристике везане за концентричност, а могу се генерисати и извештаји о инспекцији. Добављачи прецизне машинске обраде могу да обезбеде извештаје о инспекцији првог производа или извештаје о квалитету према захтевима купаца, помажући инжењерским и набавним тимовима да провере да ли делови испуњавају наведене захтеве дизајна.
Захтеви за инспекцију треба да одговарају функцији дела
Не захтева свака компонента вратила изузетно уске толеранције концентричности. Ако компонента не зависи од веома високе тачности ротације, непотребно уске толеранције могу повећати трошкове обраде, инспекције и испоруке. Седишта лежајева, заптивне површине и прецизна ротирајућа подручја могу захтевати строжу контролу на основу стварних услова монтаже. Инжењерски цртежи треба јасно да идентификују димензије и геометријске карактеристике које директно утичу на функцију, омогућавајући добављачу машинске обраде да прецизно процени процес производње и да понуду. Критичне толеранције треба успоставити према стварним захтевима примене, уместо да се изузетно уске толеранције равномерно примењују на сваку карактеристику.
Како одабрати произвођача прецизних CNC стругова за компоненте вратила?
За пројекте који захтевају високу концентричност, поновљивост и стабилну серијску производњу, инжењерске и управљачке способности добављача су једнако важне као и спецификације машине. Приликом набавке прецизних CNC струганих делова, тимови за набавку могу да процене машинску опрему, искуство у процесу, могућности инспекције, DFM подршку, валидацију прототипа и производни капацитет. TiRapid пружа CNC стругање, DFM подршку и прецизну машинску обраду за материјале, укључујући легуре алуминијума, нерђајући челик, легуре титанијума, месинг, бакар и инжењерске пластике. Његове објављене информације о CNC стругању указују да наведене толеранције могу достићи приближно ±0.005 мм, а типична храпавост површине може достићи Ra 0.6, у зависности од геометрије дела, материјала и захтева цртежа.
Потврдите могућности прецизне обраде вратила
Пре него што наручите, доставите цртеж компоненте добављачу CNC машинске обраде како би инжењерски тим могао да прегледа критичне пречнике вратила, унутрашње отворе, концентричност, избацивање, навоје и захтеве за обраду површине. За дуга вратила, танкозидне чауре, вратила малог пречника или сложена степенаста вратила, добављач би такође требало да потврди доступни опсег обраде и метод ослонца.
- Прецизна CNC опрема за стругање
- Могућност за критичне пречнике вратила и унутрашње отворе
- Искуство са обрадом дугих вратила
- Контрола концентричности и одступања
- Могућност инспекције првог предмета
- Подршка за прототип кроз производне количине
Јасна техничка потврда омогућава тимовима за набавку да процене производљивост пре производње и смањују ризик од промена процеса након што је производња започета.
Обезбедите комплетне инжењерске цртеже и 3Д ЦАД моделе
Понуда за прецизно CNC стругање не би требало да се ослања само на основни 3Д модел. 2Д инжењерски цртеж треба јасно да наведе критичне димензије, материјал, храпавост површине, толеранције, стандарде навоја и геометријске захтеве. 3Д CAD модел помаже инжењерима да разумеју комплетну геометрију компоненте. Обезбеђивање оба фајла може побољшати ефикасност DFM прегледа.
- STEP или други 3D CAD модели
- PDF или DWG инжењерски цртежи
- Оцена материјала
- Критичне димензионалне толеранције
- Захтеви за концентричност или избочину
- Храпавост
- Захтеви за површинску обраду
- Низ Количина
- Потребан распоред испоруке
Што су техничке информације потпуније, то је инжењерима лакше да одреде процес обраде, конфигурацију алата, план инспекције и распоред производње, што такође подржава прецизнију понуду за CNC стругање.
Направите прототипове пре него што пређете на серијску производњу
За високопрецизне компоненте вратила, улазак у масовну производњу одмах може повећати ризике подешавања процеса. Прототипови на CNC стругању омогућавају произвођачима да провере избор материјала, држање радног предмета, алате, редослед обраде и поступке инспекције пре него што се количине производње повећају. На основу резултата инспекције прототипа, процес обраде се затим може прилагодити и стандардизовати. Када се прототип одобри, добављач може прећи на серијску производњу са стабилнијим производним процесом, смањујући вероватноћу димензионалних одступања у производним количинама.
За пројекте који захтевају прецизна вратила, чауре, конекторе и друге ротационе компоненте, тимови за набавку могу да обезбеде инжењерске цртеже, 3Д моделе, спецификације материјала, критичне толеранције, захтеве за концентричност, количине и распореде испоруке током фазе понуде. TiRapid пружа CNC стругање и DFM подршку од машинске обраде прототипа до производње и може да процени производљивост према специфичној геометрији и захтевима сваке компоненте.
















