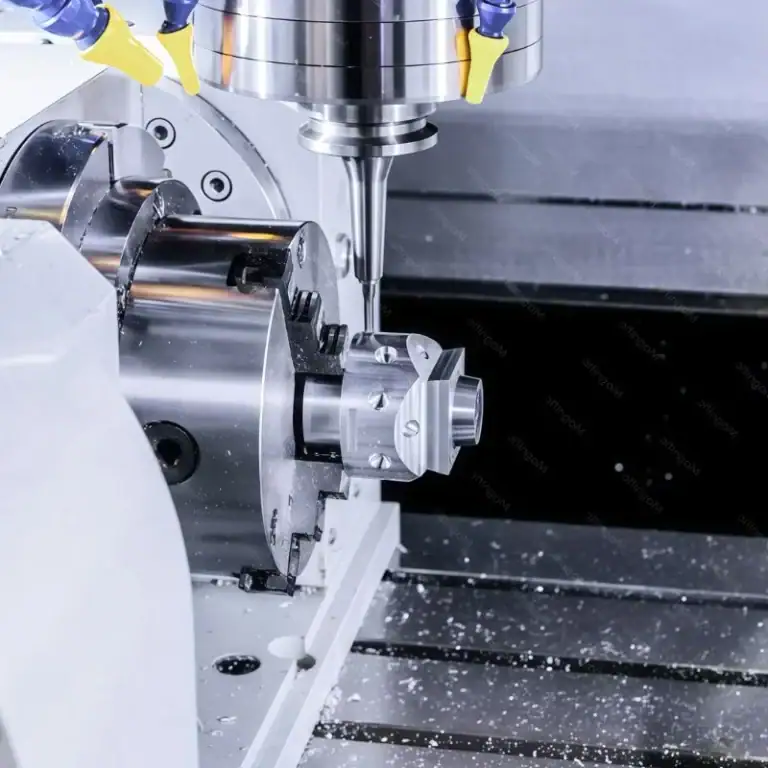
Аутоматизовани роботи укључују различите врсте компоненти, укључујући зглобове, крајње ефекторе, носеће структуре и монтажне основе. Свака компонента служи другачијој функцији и има различите захтеве за димензионалну тачност, својства материјала и структурну чврстоћу. За програмере робота и тимове за набавку опреме, обрада по мери не би требало да се фокусира само на трошкове обраде појединачних делова. Такође треба узети у обзир компатибилност склопова, оптерећења кретања, тежину обраде и будуће захтеве за масовну производњу.
Који делови аутоматизованих робота су погодни за машинску обраду по наруџби?
Роботска опрема садржи многе нестандардне структуре, а стандардне компоненте можда не испуњавају у потпуности специфичне захтеве дизајна. Прилагођена обрада омогућава прилагођавање димензија и структура делова према простору опреме и функционалним захтевима.
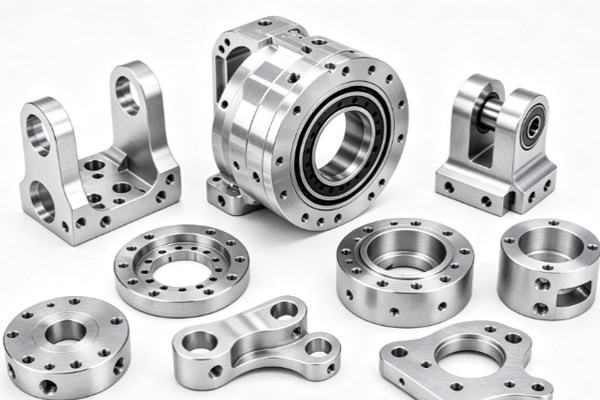
Спојне и спојне компоненте
Спојне површине су повезане са тачношћу повезивања више покретних компоненти, тако да машинска обрада мора бити планирана према захтевима склопа.
- Спојни конектори: Кључне димензије као што су рупе за вратила, рупе за монтажу и спојне површине морају се контролисати како би се смањила одступања при склапању.
- Прирубнице: Положаји рупа морају бити пројектовани према начину монтаже мотора или актуатора како би се осигурале прецизне везе.
- Чауре и носачи вратила: Унутрашњи пречник, спољашњи пречник и концентричност треба контролисати према захтевима за уградњу компоненти вратила.
Стабилне димензије у спојним компонентама могу пружити поузданију основу за склоп за континуирано кретање робота.
Компоненте крајњег ефектора и причвршћивача
Крајњи ефектори директно обављају задатке хватања, руковања и позиционирања, тако да њихове структуре обично треба прилагодити према специфичном радном предмету.
- Основе хватаљки: Положаји монтаже и начини повезивања одређују се према цилиндрима, моторима или другим погонским структурама.
- Основне плоче за причвршћивање: Рупе за лоцирање, рупе за монтажу и подручја зазора су пројектовани према профилу радног предмета.
- Вакуумске или хватајуће структуре: Контактне површине морају да одговарају димензијама радног предмета како би се спречила одступања положаја током хватања.
Одржавање добре димензионалне компатибилности између крајњих компоненти и обрадних комада може побољшати стабилност рада робота.
Заједнички делови и приоритети машинске обраде
Различите компоненте обављају различите функције, тако да се приоритети обраде могу одредити на основу примене, услова оптерећења и захтева за монтажу.
| Тип дела | Цоммон Материалс | Кључна разматрања машинске обраде |
| Спојни конектори | 6061, 7075 Алуминијумска легура, Челик | Положај рупе, концентричност, крутост |
| Прирубнице | Легура алуминијума, нерђајући челик | Размак између рупа, равност, тачност положаја |
| Основе за хватање | Алуминијумска легура, челик | Монтажне димензије, положај отвора |
| Роботске базе | Алуминијумска легура, челик | Равност, носивост |
| Схафт Слеевес | Челик, нерђајући челик, инжењерска пластика | Унутрашњи/спољашњи пречник, концентричност, отпорност на хабање |
| Прецизни носачи | Алуминијумска легура, нерђајући челик, челик | Димензионална тачност, перпендикуларност |
Дефинисање функције сваког дела пре избора материјала и метода обраде може помоћи у смањењу потребе за честим структурним модификацијама касније.
Како делови робота за аутоматизацију по мери могу постићи тачност обраде?
Роботи се обично састоје од више компоненти које раде заједно, а димензионални односи између положаја рупа, центара вратила и монтажних површина могу директно утицати на перформансе склопа. Управљање тачношћу пре и после обраде стога треба укључити у процес прилагођавања.
Спровести преглед цртежа и DFM-а пре обраде по наруџбини
Пре него што цртежи уђу у производњу, конструкцију треба прегледати са становишта производње како би се идентификовали детаљи који могу утицати на машинску обраду.
- Потврдите критичне толеранције: Обратите посебну пажњу на рупе за вратила, рупе за монтажу, површине за постављање и димензије за спајање.
- Анализирајте танке зидове и дубоке шупљине: Процените структурну крутост и услове приступа алату како бисте смањили ризик од деформације обраде.
- Планирајте податке за обраду: Изаберите одговарајуће методе позиционирања и причвршћивања на основу коначних захтева склапања.
Детаљна анализа производљивости у раној фази може учинити цртеже дизајна компатибилнијим са стварним условима производње.
Изаберите методе CNC обраде према сложености дела
Компоненте робота могу да садрже закривљене површине, нагнуте површине, бочне рупе и неправилне профиле. Опрему треба одабрати према геометријским карактеристикама сваког дела.
- 3-осни ЦНЦ: Погодно за основне плоче, носаче и стандардне спојне компоненте.
- 4-осни ЦНЦ: Погодно за структуре са бочним отворима и вишесмерним карактеристикама обраде.
- 5-осни ЦНЦ: Погодан за сложене закривљене површине, вишестране структуре и прецизне делове који захтевају мање поновљених подешавања.
- CNC стругање: Погодно за ротационе компоненте као што су вратила и чауре.
Усклађивање опреме за обраду са геометријом дела може смањити непотребно премештање и побољшати конзистентност током вишестране обраде.
Проверите критичне димензије након обраде
Након производње, димензије језгра треба проверити према цртежима. Пречници рупа и размак између рупа потврђују односе монтаже мотора, лежајева и спојних компоненти. Концентричност и тачност позиционирања проверавају карактеристике спајања ротирајућих и покретних механизама. Равност и управност помажу у обезбеђивању везе између база, прирубница и површина за монтажу. За сложене или високо прецизне делове, ЦММ инспекција се може користити за мерење критичних димензија. Комплетна димензионална инспекција пружа податке за верификацију склопа, а такође олакшава праћење квалитета делова.
Како одабрати материјале за делове прилагођених аутоматизованих робота?
Избор материјала треба да буде заснован на оптерећењу робота, брзини рада, димензијама делова и радном окружењу. Коришћење истог материјала за све компоненте није погодно за сваку примену.
Алуминијумске легуре за лаке конструкције
Компоненте које се крећу роботима морају да контролишу сопствену тежину, што чини алуминијумске легуре широко применљивим за носаче, монтажне плоче и спојне структуре.
- 6061 Алуминијумска легура: Погодна за носаче, монтажне плоче и опште структурне компоненте, са добром обрадивошћу.
- 7075 Алуминијумска легура: Погодна за делове који захтевају већу чврстоћу и строжу контролу тежине.
- 6082 Алуминијумска легура: Може се користити за конструкције опреме којима је потребна равнотежа између чврстоће и обрадивости.
Правилном употребом алуминијумских легура може се постићи прикладнија равнотежа између структурне чврстоће и тежине при кретању.
Челик и инжењерска пластика за специфичне компоненте
За делове изложене већим оптерећењима или којима је потребно ниско трење и отпорност на хабање, материјали се могу одабрати према стварним условима рада. Челик је погодан за спојнице са високим оптерећењем, осовине и конструкције отпорне на хабање. Нерђајући челик је погодан за корозивне средине. POM се може користити за вођице са ниским трењем и клизне конструкције. PEEK је погодан за специјализоване компоненте које захтевају високу температуру и отпорност на хабање. Разликовање материјала према функционалним областима може помоћи у спречавању неусклађености између дизајна и стварних радних услова.
Како одабрати добављача делова за аутоматизацију робота по мери?
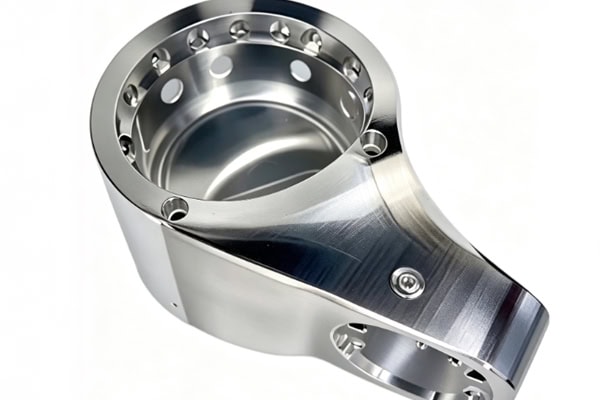
Пројекти са роботима обично пролазе кроз дизајн, израду прототипова, тестирање монтаже и масовну производњу. Машинске могућности добављача, инжењерска подршка и стабилност испоруке могу утицати на напредак пројекта.
Фокус на вишеосну обраду и могућности обраде сложених делова
Приликом куповине услуга машинске обраде по мери, важно је утврдити да ли добављач може да се носи са сложеним структурама и карактеристикама прецизне обраде које се обично налазе у компонентама робота.
- 3-осни, 4-осни и 5-осни CNC: Покрива структурне делове различитих нивоа сложености.
- Прецизно ЦНЦ глодање: Погодно за обраду рупа, прореза, закривљених површина и сложених профила.
- CNC стругање: Испуњава захтеве производње ротационих компоненти као што су вратила и чауре.
- Обрада танких зидова: Помаже у контроли деформације обраде код лаких компоненти.
Свеобухватан асортиман могућности обраде може смањити трошкове комуникације изазване набавком различитих компоненти од више добављача.
Фокус на прелазу са прототипова на масовну производњу
Током фазе развоја робота, делови могу бити потребно подесити на основу резултата монтаже и тестирања. Реаговање добављача може утицати на наредни распоред производње.
- DFM анализа: Идентификује потенцијалне сукобе између структурног дизајна и производних процеса пре производње.
- Брза израда прототипова: Помаже инжењерским тимовима да брже заврше верификацију склопова и тестирање кретања.
- Контрола квалитета: Потврђује резултате обраде кроз димензионалне податке.
- Масовна производња: Омогућава да валидирани дизајни глатко пређу у наредне поруџбине.
Одржавање континуитета процеса, од прегледа цртежа до масовне производње, може смањити трошкове верификације и комуникације повезане са променом добављача.
Делови за аутоматизацију по мери захтевају посебну пажњу посвећену усклађености између функција делова и услова производње. Од структурног дизајна и избора материјала до метода обраде и стандарда инспекције, сваки аспект треба планирати у складу са специфичном применом. TiRapid пружа прилагођену подршку за обраду делова за компаније које се баве роботиком и аутоматизацијом, са услугама које покривају свеобухватно производно решење.