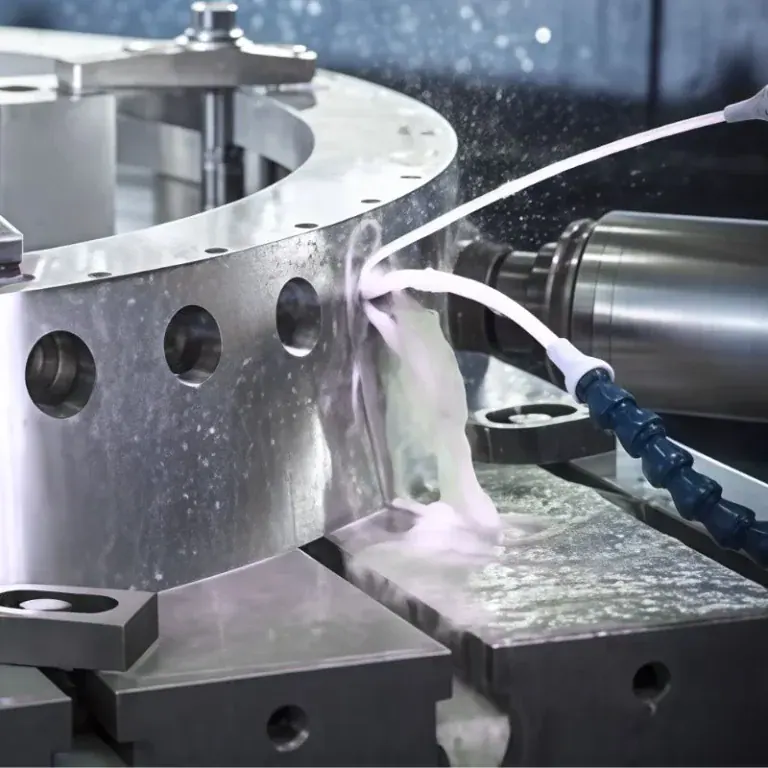
Пењање глодањем и конвенционално глодање су две уобичајене методе глодања које се користе у CNC обради. Познате су по различитим смеровима ротације резача, смеровима помака, методама формирања струготине, понашању силе резања и утицајима на завршну обраду површине, век трајања алата, стабилност обраде и димензионалну тачност. Ове разлике објашњавају зашто се обе методе широко користе у грубој обради, завршној обради, глодању великом брзином, резању тврдих материјала и производњи прецизних делова.
У овом водичу објашњавамо шта је пењачко глодање, шта је конвенционално глодање, како функционише пењачко глодање у односу на конвенционално глодање и зашто се прави метод глодања мора пажљиво одабрати.
Шта је Цлимб Миллинг?
Успонско глодање је метода глодања код које је смер ротације резача исти као и смер померања радног предмета. Такође се назива низводно глодање и често се користи у модерној CNC обради када је потребна боља површинска обрада, већа димензионална тачност, нижа топлота резања и дужи век трајања алата.
Дефиниција и принцип правца сечења
Пењање глодањем значи да смер ротације резача прати исти смер као и кретање помака. Како алат улази у радни предмет, сече од максималне дебљине струготине до минималне дебљине струготине.
Овај смер сечења омогућава алату да ефикасније сече материјал уместо да тре површину пре сечења. Такође помаже у притискању радног предмета ка уређају, што може побољшати стабилност када је систем стезања довољно чврст.
Пошто струготина постаје тања како алат излази из материјала, успонско глодање обично производи чистију површину и смањује стварање неравнина. Међутим, иста та сила резања може повући радни предмет или сто напред ако машина има зазор, тако да је стање машине веома важно.
Предности пењачког глодања
Успонске методе глодења пружају бољу завршну обраду површине јер сечиво чистије уклања материјал и смањује трење на улазу алата. У одговарајућим CNC условима, може помоћи у постизању финих завршних обрада површине као што је Ra < 0.8 μm, а код завршне обраде великом брзином могући су још глаткији резултати.
Успонске методе глодења такође могу побољшати век трајања алата. Пошто се струготине формирају правилније и ефикасније одводе топлоту из зоне резања, ивица алата трпи мање трења и мање акумулације топлоте. У стабилној серијској производњи, век трајања алата може се побољшати за око 10–25% у зависности од материјала, премаза алата, расхладне течности и параметара резања.
Још једна предност је нижа топлота резања. Формирање струготине од дебеле до танке омогућава да топлота брзо одлази са струготином, смањујући ризик од термичке деформације. Ово је посебно корисно приликом обраде материјала осетљивих на топлоту као што су алуминијум, легуре бакра, легуре титанијума, инжењерске пластике и високоперформансне пластике.
Недостаци пењачког глодања
Пењање глодање је осетљиво на зазор машине. Ако машински алат има превелики зазор у водећем вијаку, кугличном вијаку или погонском систему, резач може неочекивано повући сто или радни предмет, што узрокује вибрирање, димензионалну грешку, лом алата или површинско жлебљење.
Успоно глодање такође није увек погодно за први груби пролаз на тврдим или неравним материјалима. Пошто резач улази са максималном дебљином струготине, резна ивица може бити под великим ударним оптерећењем при уласку, посебно приликом обраде каљеног челика, материјала прекривених окалином, ливених површина или материјала изнад HRC50.
Још једно ограничење је ризик од вибрација при лошој крутости. Ако машина, стезач, држач алата или подешавање радног предмета нису стабилни, вучно дејство код успонског глодања може створити трагове вибрација и недоследне димензије. Из тог разлога, успонско глодање се најбоље користи на крутим CNC обрадничким центрима са поузданом компензацијом зазора и сигурним стезањем.
Шта је конвенционално млевење?
Конвенционално глодање је метода глодања код које је смер ротације резача супротан од смера померања радног предмета. Такође се назива глодање и често се користи за грубу обраду, старије машине, ручну опрему за глодање, нестабилне бланкове и ситуације где је контрола резања важнија од завршне обраде површине.
Дефиниција и принцип правца сечења
Конвенционално глодање значи да се резач окреће супротно од смера померања радног предмета. Током процеса резања, алат постепено улази у материјал од танке струготине до дебље струготине.
Пошто сечење почиње са скоро нултом дебљином струготине, алат може да се трља пре него што почне да сече. Ово може повећати трење, топлоту и хабање алата, посебно код материјала који се очврсавају или имају лошу топлотну проводљивост.
Међутим, постепени улазак такође чини конвенционално глодање попустљивијим у грубим операцијама. Смањује ризик да резач изненада захвати обрадак, због чега је често безбедније на ручним машинама или ЦНЦ опреми са приметним зазором.
Предности конвенционалног глодања
Конвенционално глодање нуди високу стабилност при грубој обради јер алат постепено улази у рез. Ово помаже у смањењу изненадних удара и олакшава контролу обраде неправилних бланкова, грубих материјала, одливака, отковака и материјала са неуједначеном тврдоћом.
Погодније је за машине без ефикасне компензације зазора. Пошто сила резања тежи да гура супротно од смера померања уместо да вуче сто напред, конвенционално глодање смањује ризик од изненадног захватања алата на старијим машинама.
Конвенционално глодање такође може бити корисно за уклањање великих количина материјала када завршна обрада површине није главни захтев. Код грубих операција са великим дозволом, јаким стезањем и стабилним путањама алата, може безбедно уклонити вишак материјала пре завршне обраде узлазним глодањем.
Недостаци конвенционалног глодања
Конвенционално глодање обично производи лошију површинску обраду јер алат трља пре сечења и излази са већом дебљином струготине. Ово може оставити видљивије трагове алата, кидање и преостале деформације, са храпавошћу често већом од Ra1.6μm, у зависности од материјала и параметара.
Трошење алата може бити брже код конвенционалног глодања. Почетно трљање ствара трење и топлоту пре него што сечиво потпуно уђе у материјал. Ово може убрзати хабање бочних страна, затупљивање сечива и очвршћавање, посебно код нерђајућег челика, титанијума и неких легура бакра.
Такође је вероватније да ће топлота резања остати у контактној површини алата и комада обраде. Пошто је формирање струготине спорије, а трење веће, топлота се може пренети у комад обраде и алат, повећавајући ризик од термичког ширења, димензионалних промена и проблема са квалитетом површине.
Главна разлика између успонског глодања и конвенционалног глодања
Главна разлика између пењачког глодања и конвенционалног глодања је однос између ротације глодала и смера помака. Код пењачког глодања, резач се окреће у смеру помака, док се код конвенционалног глодања резач окреће супротно од смера помака.
Поређење одступања алата и тачности сечења
Код успонског глодања, сила резања тежи да притисне обрадак ка прибору када је подешавање круто. Ово помаже у побољшању стабилности путање алата и димензионалне тачности, посебно током завршне обраде.
За прецизне делове са уским толеранцијама као што је ±0.01 мм, често се препоручује глодање по успону када ЦНЦ машина има добру крутост и компензацију зазора. То помаже у смањењу кидања површине и побољшава конзистентност величине код поновљених делова.
Код конвенционалног глодања, сила резања може померати алат и радни предмет у неповољнијем смеру. На машинама са великим зазорима, ово може проузроковати скретање алата, вибрације и варијације димензија. Међутим, и даље може бити безбедније за грубу обраду када је тешко контролисати зазор машине.
Утицај топлоте и правац силе резања
Успонског глодења се добијају струготине од дебелих до танких, што омогућава да топлота брзо напусти зону резања заједно са струготином. Ово помаже у смањењу температуре алата, загревања радног предмета и термичке деформације.
Конвенционално глодање производи струготину од танке до дебеле. Алат може трљати пре сечења, а више топлоте може остати близу зоне контакта. Ово може повећати трење, посебно приликом обраде алуминијума, бакра, нерђајућег челика, титанијума или пластике која је осетљива на топлоту.
Смер силе резања је такође различит. Успонске глодалице могу да увуку обрадак у резач, док конвенционалне глодалице гурају супротно од смера померања. Због тога успонске глодалице захтевају јачу контролу зазора, а конвенционалне глодалице су често безбедније на старијој опреми.
Анализа квалитета површине и ефикасности обраде
Успонске глодалице обично пружају бољи квалитет површине јер смањују трење, флуктуације силе резања и стварају чистије одвајање струготине. Код завршних операција, могу помоћи у постизању глатких површина као што је Ra0.8μm или мање када су крутост машине, оштрина алата и параметри добро контролисани.
Успонска обрада глодање такође може побољшати ефикасност обраде јер алат сече ефикасније и производи мање трења. Код серијске CNC обраде, ово може помоћи у смањењу времена циклуса за око 10–20%, у зависности од геометрије дела, материјала, путање алата и могућности машине.
Конвенционално глодање обично оставља више трагова алата и неравнина јер се резач трља пре резања и излази са већом дебљином струготине. Може бити потребна додатна завршна обрада, полирање, уклањање неравнина или завршни пролаз успонског глодања како би се испунили високи захтеви за квалитет површине.
Захтеви за структуру машинских алатки и систем управљања
Успонске глодалице захтевају већу крутост машине, стабилну серво контролу и ефикасну компензацију зазора. Ако је сто машине, куглични вијак, вретено, стезач или држач алата нестабилан, успонске глодалице могу изазвати вибрације, хватање алата или грешке у димензијама.
Модерни ЦНЦ обрадни центри су обично погоднији за успонско глодање јер имају јачу структуру, прецизну контролу помака и софтверску компензацију. Ово омогућава успонско глодање да обезбеди бољу завршну обраду, дужи век трајања алата и већу ефикасност.
Конвенционално глодање је погодније за старије машине, ручне глодалице или опрему са приметним зазором. Његов смер сечења је попустљивији и смањује ризик да алат нагло повуче радни предмет у резач.
Када одабрати успонско глодање или конвенционално глодање
Пењачко или конвенционално глодање треба одабрати на основу врсте материјала, фазе обраде, стања машинског алата, крутости стезача, захтеване толеранције и циљане завршне обраде површине. Најбоља метода зависи од стварног окружења обраде, а не од фиксног правила.
Избор по типу материјала
Различити материјали различито реагују на успонско глодање и конвенционално глодање. Тврдоћа материјала, дуктилност, топлотна проводљивост, понашање струготине и тенденција ка очвршћавању утичу на најбољу стратегију глодања.
| Тип материјала | Цоммон Градес | Препоручени метод глодања | Стручни савет |
| Легура алуминијума | КСНУМКС, КСНУМКС | Цлимб Миллинг | Помаже у смањењу лепљења алата, побољшању одвођења струготине и постизању боље завршне обраде површине. |
| Средњеугљенични челик / челик за калуповање | П20, Х13, С50Ц | Груба обрада: Конвенционално глодање, Завршна обрада: Успонско глодање | Конвенционално глодање побољшава стабилност грубе обраде, успонско глодање побољшава завршну обраду и прецизност. |
| Титаниум Аллои | Ti6Al4V, TC4 | Цлимб Миллинг | Смањује накупљање топлоте и оптерећење алата у комбинацији са јаким хлађењем и малим помаком. |
| Нерђајући челик | 304, 316, 17-4ПХ | Груба обрада: Конвенционално глодање, Завршна обрада: Успонско глодање | Конвенционално глодање побољшава стабилност током тешког резања, успонско глодање помаже у контроли неравнина и завршној обради. |
| Бакар | ЦКСНУМКС, ЦКСНУМКС | Конвенционално глодање | Стабилнија сила сечења може помоћи у смањењу размазивања, зачепљења и прегревања. |
| месинг | H62, C360 | Цлимб Миллинг | Одлична обрадивост омогућава сечење великом брзином и побољшану завршну обраду површине. |
| Енгинееринг Пластицс | ПОМ, ПА6, ПТФЕ | Цлимб Миллинг | Помаже у смањењу топлоте, неравнина, топљења и деформације материјала. |
| Пластика високих перформанси | PEEK, PI, UPE | Цлимб Миллинг | Подржава бољу димензионалну тачност и чистије површине на скупим материјалима. |
| Магнесиум Аллои | AZ31B, ZK60 | Цлимб Миллинг | Смањује време сечења и топлоту, али се мора пажљиво контролисати противпожарна безбедност. |
| Композити од угљеничних влакана | ЦФРП | Конвенционално глодање са специјалним алатима | Помаже у смањењу извлачења влакана и деламинације ивица када је геометрија алата одговарајућа. |
Према захтевима процеса
Фаза обраде је један од најважнијих фактора при избору између успонског глодања и конвенционалног глодања код CNC глодања. Груба и завршна обрада имају различите приоритете, тако да могу захтевати различите правце резања.
Код CNC глодања , груба обрада се фокусира на брзо уклањање материјала, безбедност алата и стабилност процеса. Завршна обрада се фокусира на квалитет површине, димензионалну тачност, контролу неравнине и конзистентност финалног дела.
Због тога се конвенционално глодање често користи за грубу обраду у нестабилним условима, док се глодање узбрдо често користи за завршну обраду на крутим ЦНЦ глодалицама.
Груба обрада
Груба обрада захтева брзо и безбедно уклањање великих количина материјала. Конвенционално глодање је често погодно за грубу обраду јер алат постепено улази у рез и пружа бољу контролу при обради неправилних бланкова или великих додатака на залихе.
Ово постепено сечење помаже у смањењу наглог захватања алата, посебно код материјала са тврдим површинама, окалином, корицом одливка или неуједначеном тврдоћом. Такође је корисно када крутост уређаја није идеална.
Међутим, груба обрада не захтева увек конвенционално глодање. На модерним крутим CNC машинама са јаким алатима и стабилним подешавањима, успонско глодање се такође може користити за ефикасну грубу обраду ако се правилно контролишу зазор и оптерећење резања.
Дорада
Завршна обрада захтева бољу површинску обраду, димензионалну тачност и квалитет ивица. Усмерно глодање се обично преферира за завршну обраду јер смањује трење, производи чистије стварање струготине и смањује кидање површине.
Када је циљ постизање уских толеранција као што је ±0.01 мм или храпавост површине испод Ra0.8 μм, глодање по успону може пружити конзистентније резултате на крутим CNC машинама.
За врхунске компоненте, завршни пролаз узлазним глодањем може смањити неравнине, побољшати тачност контура и смањити потребу за ручним полирањем или секундарном завршном обрадом.
По типу машине
Тип машине снажно утиче на то да ли је успонско или конвенционално глодање безбедније и ефикасније. Модерни ЦНЦ обрадни центри и старије ручне машине се понашају веома различито под дејством силе резања.
CNC машине високе чврстоће обично подржавају успонско глодање јер имају јаче структуре, бољу контролу помака и компензацију зазора. Ручне машине или старија опрема могу боље да раде са конвенционалним глодањем јер су осетљивије на зазор.
Пре него што одаберу методу, стручњаци за машинску конструкцију треба да провере крутост вретена, зазор стола, чврстоћу стезача, одзив серво мотора, одступање држача алата и оптерећење резања.
Високопрецизни ЦНЦ обрадни центри
Високопрецизни ЦНЦ обрадни центри су генерално погодни за успонско глодање. Ове машине обично имају кугличне вијке, серво управљање, компензацију корака, јаку крутост вретена и стабилну тачност померања.
Успонске глодалице на овим машинама могу подржати брзу обраду, фину завршну обраду и конзистентну серијску производњу. Широко се користе у ваздухопловству, медицинским уређајима, прецизним калупима, роботици и врхунским индустријским компонентама.
Приликом обраде скупих материјала или делова са малим толеранцијама, успонско глодање може смањити потребу за поновном обрадом побољшањем завршне обраде површине, стабилности алата и поновљивости димензија.
Ручне или конвенционалне глодалице
Ручне глодалице и старије конвенционалне глодалице су често погодније за конвенционално глодање. Ове машине могу имати приметан зазор и ограничене могућности компензације.
Код успонског глодања, зазор може проузроковати да резач нагло повуче сто, стварајући вибрације, прекомерно сечење или лом алата. Конвенционално глодање смањује овај ризик јер сила резања делује супротно од смера померања.
За стару опрему, грубу машинску обраду и радове са некритичним толеранцијама, конвенционално глодање је често безбедније и предвидљивије.
Обрада анализе пословног случаја
Анализа пословног случаја обраде помаже у повезивању теорије глодања са стварним производним одлукама. Различите индустрије имају различите приоритете, као што су толеранција, храпавост површине, трошкови материјала, контрола неравнине, време циклуса, хабање алата и поузданост делова.
Ваздухопловске компоненте
За ваздухопловне компоненте, глодање узбрдо се често преферира током завршне обраде јер подржава бољи интегритет површине, димензионалну тачност и век трајања алата. Оквири од легура титанијума, алуминијумски структурни делови и компоненте са танким зидовима често имају користи од стабилног уклањања струготине и ниже топлоте резања.
Пошто делови за ваздухопловну индустрију обично имају високу вредност и малу толеранцију, крутост машине, дизајн стезача и контрола путање алата су кључни. Успонско глодање може смањити кидање површине и побољшати конзистентност када се комбинује са јаким расхладним средством и оптимизованим параметрима резања.
За грубу обраду тешких материјала или неравних обрадака, конвенционално глодање се и даље може користити када је стабилност важнија од обрадне обраде површине.
Индустрија прецизних калупа
У производњи прецизних калупа, глодање под успоном се често користи у завршним операцијама како би се побољшала глаткоћа шупљине, смањили трагови сечења и скратило време полирања. Ово је корисно за калупе за бризгање пластике, калупе за ливење под притиском и бакарне електроде за електричну обраду.
Конвенционално глодање може се користити током грубе обраде ради безбедног уклањања материјала, посебно приликом обраде тврдог челика за калупе или неправилног материјала. Када се додатак материјала стабилизује, успонско глодање се често користи за полузавршну и завршну обраду.
Комбинована стратегија помаже у равнотежи између века трајања алата, квалитета површине и ефикасности производње.
Медицински уређаји
Медицински уређаји захтевају строгу контролу димензија, глатке површине, ивице без неравнина и стабилну поновљивост процеса. Успонско глодање се често преферира за завршну обраду медицинских делова као што су коштани шрафови, компоненте имплантата, хируршки алати и прецизна кућишта.
За титанијум, нерђајући челик, PEEK и друге материјале медицинског квалитета, успонско глодање може смањити накупљање топлоте и површинске дефекте када се користи са оштрим алатима и контролисаним параметрима резања.
Пошто медицинске компоненте захтевају високу поузданост, смер глодања мора бити усклађен са геометријом алата, стратегијом расхладне течности, захтевима за завршну обраду површине и контролом контаминације.
Практични савети и трикови
Практичне перформансе глодања зависе од више од избора успонског или конвенционалног глодања. Геометрија алата, параметри резања, држач радног предмета, крутост машине, расхладна течност, стратегија путање алата и провере оператера утичу на коначне резултате.
Савети за подешавање параметара резања за успонско глодање и конвенционално глодање
Параметре резања треба подесити према материјалу, пречнику алата, премазу алата, снази вретена, крутости стезача и циљаној завршној обради површине. Успонско глодање и конвенционално глодање обично захтевају различите стратегије параметара.
За успонско глодање, већа брзина вретена, средњи помак, мала дубина резања и ефикасно хлађење се често користе за побољшање завршне обраде и смањење топлоте. За конвенционално глодање, нешто нижа брзина, умерен помак, већа дубина резања и континуирано хлађење су чешћи током грубе обраде.
Ове вредности треба третирати као полазне тачке, а не као фиксне стандарде. Пробно сечење и инспекција су и даље неопходни пре серијске производње.
Препоручени параметри за успонско глодање
Препоручени параметри глодања узлазним глодањем често укључују велику брзину вретена, средњи помак, плитку дубину резања и стабилно хлађење. Типичан почетни опсег може бити 3000–8000 о/мин, помак 600–1200 мм/мин, аксијална дубина резања 0.5–1 мм и радијална ширина резања од 50–70% пречника алата.
Успонско глодање има користи од оштрих алата, чврстог држања радног предмета и стабилне контроле машине. Присилно расхладно средство или минимална количина подмазивања могу помоћи у контроли топлоте и побољшању одвођења струготине.
За завршну обраду, мањи кораци и лакша оптерећења резања могу побољшати храпавост површине и димензионалну тачност.
Препоручени параметри за конвенционално глодање
Препоручени конвенционални параметри глодања често користе нешто нижу брзину вретена, умерено помакање и већу дубину резања за грубу обраду. Типичан почетни опсег може бити 2000–5000 о/мин, помак 400–800 мм/мин, аксијална дубина резања 1–2 мм и радијална ширина резања од 30–50% пречника алата.
Конвенционално глодање може боље да толерише грубља подешавања од успутног глодања, али прекомерна топлота и трење морају бити контролисани. Континуирано хлађење помаже у смањењу загревања обратка и хабања алата.
За тврде материјале, неправилне бланкове или старе машине, конзервативни параметри могу смањити крзање и вибрације алата.
Како избећи трагове треперења и пукотине од сечења
Трагови вибрације и пукотине од сечења могу се смањити побољшањем крутости алата, оптимизацијом параметара резања и избегавањем нестабилног захватања алата. Краћи препуст алата, крути држачи, обложени алати и стабилно причвршћивање су важни.
Брзина резања треба да избегава резонантне зоне. Ако се појави вибрирање, смањење брзине вретена, подешавање брзине померања, смањење дубине резања или промена путање алата могу помоћи у стабилизацији реза.
За дубоке шупљине, степенасто сечење или слојевито глодање у Z-правцу може смањити изненадно оптерећење алата. Преглед путање алата и инспекција стезача треба да се заврше пре стварне обраде.
Стезање и контрола зазора радног комада
Стезање радног комада и контрола зазора су неопходни за стабилно глодање. Лоше стезање може проузроковати померање дела, вибрирање, димензионалне грешке и лом алата.
Крута поставка треба да користи поуздано позиционирање, довољну контактну површину и уравнотежену силу стезања. За меке материјале као што су алуминијум или бакар, заштитне подлошке или меке чељусти могу помоћи у спречавању деформације површине.
Зазор је посебно критичан код успонског глодања. Старије машине треба тестирати пре успонског глодања и применити компензацију када је доступна. Ако се зазор не може контролисати, конвенционално глодање је обично безбедније.
Типичне грешке и решења
Типичне грешке при глодању укључују употребу успонског глодања на машинама са зазором, прекомерно померање, употребу тупих алата, лоше стезање радног предмета и игнорисање захтева за расхладном течношћу. Ови проблеми могу довести до крзања алата, лошег квалитета површине, залепљивања алата или недоследне величине дела.
| Проблем | Анализа узрока | Предлози решења |
| Алат за успоно глодање, резање стругањем | Пребрзо храњење, превише агресиван улаз алата, лоша крутост | Смањите брзину померања, оптимизујте путању улаза, побољшајте држање алата |
| Лоша површинска храпавост код конвенционалног глодања | Трљање алата, туп резач, висок ударац сечења | Замени алат, смањи брзину уласка, додај завршни пролаз |
| Лепљење или размазивање алата | Висока температура, лоше подмазивање, неодговарајући премаз | Побољшајте хлађење, користите алате са премазом, подесите брзину и помак |
| Неконзистентна величина дела | Померање радног комада, зазор, термички помак вретена | Ојачати причвршћиваче, проверити зазор, стабилизовати температуру |
| Бурр Форматион | Погрешан смер сечења, тупа ивица, лоша стратегија изласка | Користите завршну обраду пењањем, оштрите алат, оптимизујте путању алата |
Пре машинске обраде, корисно је провести неколико минута проверавајући безбедност стезача, преглед путање алата, брзине померања, брзину вретена, подешавања расхладне течности и стање зазора. Кратка провера подешавања може спречити оштећење алата, отпадне делове и скупу поновну обраду.
ФАК
Шта је боље, конвенционално или пењачко глодање
У свом раду, преферирам узлазно глодање за већину CNC операција због његове глађе завршне обраде и продуженог века трајања алата. Оно минимизира флуктуације силе резања и смањује накупљање топлоте. Међутим, на машинама са приметним зазором или без система за компензацију, конвенционално глодање је безбедније и стабилније. Када су захтеви за прецизност мањи од ±0.01 мм, узлазно глодање нуди врхунску конзистентност — посебно приликом обраде легура алуминијума или титанијума.
Који су недостаци пењачког глодања
Успонске глодалице, иако веома ефикасне, представљају ризике на машинама са лошом контролом зазора. Кретање резача увлачи део у алат, што потенцијално може изазвати нагло захватање алата, померање дела или површинско жлебљење. Без одговарајуће компензације зазора, приметио сам грешке у толеранцији које прелазе 0.05 мм и повећано крзање алата, посебно при резању тврдих материјала попут нерђајућег челика или каљених челика.
Које су предности узводног глодања
Глодање уназад, или конвенционално глодање, пружа већу контролу током грубих операција и боље апсорбује вибрације. Често га бирам када радим на ливеном гвожђу, отковцима или каљеним челицима, где су крутост и стабилност алата критичнији од квалитета површине. Посебно је корисно на старим или ручним машинама — посебно када су толеранције изнад ±0.05 мм и стабилност обраде има приоритет над завршном обрадом.
Шта је горње и доње глодање
Глодање узбрдо (конвенционално) помера алат супротно од смера померања, повећавајући глаткоћу уласка алата и апсорбујући ударце – идеално за грубу или нестабилну обраду. Глодање низбрдо (узлазно) вуче алат у смеру померања, производећи чистије завршне обраде и смањено хабање алата. За алуминијум, бакар и инжењерске пластике, бирам глодање узбрдо, док за абразивне или метале високе отпорности, конвенционално глодање избегава деформације изазване зазором.
Шта је зазор код глодања доле
Зазор код успонског глодања односи се на механички зазор између компоненти као што су вођећи вијаци или зупчаници. Ако се не исправи, може довести до неправилног кретања алата, вибрације и димензионалних нетачности. У мојој радионици смо измерили вредности зазора до 0.03 мм на старијим машинама - више него довољно да уништи делове са уским толеранцијама. Зато увек проверавам компензацију зазора пре него што користим успонске глодалице у критичним операцијама.
Закључак
Успонске и конвенционалне глодалице нису само боље или лошије једно од другог. То су две различите стратегије глодања које треба одабрати у складу са крутости машине, контролом зазора, врстом материјала, фазом обраде, захтевима за завршном обрадом површине и циљном толеранцијом. Успонске глодалице су погодније за модерне круте CNC машине, завршне пролазе, брзу обраду и делове који захтевају бољу завршну обраду површине и век трајања алата. Конвенционалне глодалице су погодније за старије машине, грубе операције обраде, нестабилне бланкове и ситуације где је стабилност резања важнија од коначног квалитета површине.
У компанији TiRapid пружамо услуге прецизне CNC обраде за прилагођене металне и пластичне компоненте. Ако ваш пројекат захтева глодање, стругање, бушење, развртање, нарезивање навоја, завршну обраду површине или CNC обраду са прецизним толеранцијама, наш инжењерски тим може вам помоћи у прегледу понашања материјала, методе обраде, стабилности причвршћивача, контроле толеранције и изводљивости производње како би се подржао поуздан квалитет делова и ефикасна производња.