
Танкозидни делови су одувек били једни од најзахтевнијих радних комада у прецизној производњи. Због мале дебљине зида и ограничене укупне крутости, силе резања настале током CNC глодања, напрезање стезања и унутрашњи заостали напон материјала могу довести до деформације. Ово је посебно критично у ваздухопловству, аутомобилској индустрији, медицинским уређајима и врхунској опреми, где танкозидне компоненте захтевају високу димензионалну тачност, конзистентност дебљине зида и квалитет површине. Да би се заиста смањила деформација, није довољно ослањати се на корекцију након процеса; уместо тога, она мора бити контролисана током целог процеса, укључујући избор материјала, причвршћивање, алате, параметре сечења и стратегију обраде.
Зашто су танкозидни делови склони деформацијама глодањем
Разумевање основних узрока деформације је неопходно за развој ефикаснијих стратегија контроле процеса.
Силе резања узрокују структурну деформацију
Танкозидни делови имају инхерентно ниску крутост, а радијалне силе резања које настају током обраде могу лако изазвати локално еластично отклонење.
- Разумно смањите оптерећење резања у једном пролазу како бисте смањили притисак алата на подручјима са танким зидовима.
- Оптимизујте смер кретања алата тако да се силе резања преносе на чвршћа подручја ослонца.
- Користите слојевите или зонске стратегије обраде за подручја склона вибрацијама како бисте смањили вршна тренутна оптерећења.
Само одржавањем сила резања у стабилном опсегу може се фундаментално смањити ризик од структурне деформације.
Напон стезања утиче на резултате обраде
Ако је сила стезања неравномерна или прекомерна, танкозидни делови могу се деформисати током обраде и делимично се опоравити након одвајања, што доводи до димензионалних грешака.
- Изаберите одговарајуће положаје стезања како бисте осигурали равномернију расподелу силе.
- За делове мале крутости, користите меке чељусти, помоћне носаче или наменске уређаје за побољшање стабилности.
- Контролишите силу стезања како бисте избегли локалну деформацију узроковану прекомерним затезањем.
Стабилан и правилно контролисан метод причвршћивања је кључни предуслов за обезбеђивање димензионалне тачности танкозидних делова.
Заостали напон материјала изазива секундарну деформацију
Неке легуре алуминијума и други метали могу садржати заостала напрезања након ваљања, ковања или термичке обраде. Како се материјал постепено уклања током машинске обраде, напрезање се прерасподељује, што доводи до савијања или деформације.
- Изаберите сировине са стабилнијим условима напрезања како бисте смањили ослобађање напрезања током обраде.
- За велике или високо прецизне делове, додајте процесе ублажавања напона или стабилизације након грубе обраде.
- Разумно распоредите додатак за обраду како бисте осигурали глаткији процес отпуштања напона.
Контрола унутрашњег напрезања материјала је основни захтев за дугорочну димензионалну стабилност танкозидних делова.
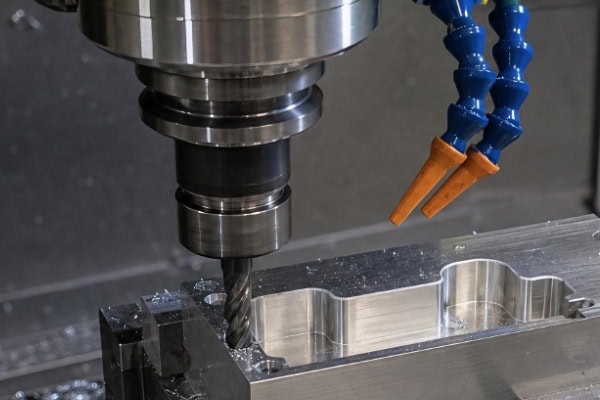
Како смањити деформацију помоћу стратегије машинске обраде
Само смањење брзине резања није довољно; потребан је рационалнији план процеса како би се значајно побољшала контрола деформације.
Одвојено грубо и завршно обрађивање
Директна обрада до коначних димензија у једном кораку ствара континуирана висока оптерећења резања на танкозидним подручјима, тако да је неопходан постепени приступ.
- Приликом грубе обраде, брзо уклоните већину вишка материјала, избегавајући формирање коначне дебљине зида.
- Полуобрада помаже у уравнотежењу расподеле материјала и постепено стабилизује структуру.
- Завршна обрада користи малу дубину резања и стабилне параметре како би се осигурала димензионална тачност и квалитет површине.
Ослобађањем материјала у фазама, деформација изазвана концентрованим уклањањем материјала може се ефикасно смањити.
Оптимизујте редослед обраде за подручја са танким зидовима
Редослед обраде директно утиче на расподелу напона и услове сила у делу. Добро испланиран редослед значајно побољшава стабилност.
- Дајте приоритет обради крутијих региона како бисте обезбедили подршку за наредне операције танких зидова.
- Избегавајте континуирану обраду исте танкозидне површине током дужег временског периода како бисте смањили акумулацију топлоте и локализовану концентрацију напона.
- Користите наизменичне стратегије обраде за симетричне структуре како бисте уравнотежили расподелу силе.
Правилно планирање путање алата помаже у одржавању релативно стабилног стања силе током целог процеса.
Контролишите параметре резања и стање алата
Усклађивање алата и параметара директно утиче на стабилност обраде, захтевајући равнотежу између ефикасности и крутости.
- Користите оштре алате погодне за материјал како бисте смањили отпор сечења.
- Разумно контролишите радијалну дубину резања како бисте избегли прекомерну бочну силу на танким зидовима.
- Одржавајте стабилне брзине померања како бисте осигурали глатко сечење и смањили вибрације и флуктуације трења.
Координираном оптимизацијом алата и параметара, ризик од деформације обраде може се додатно смањити.
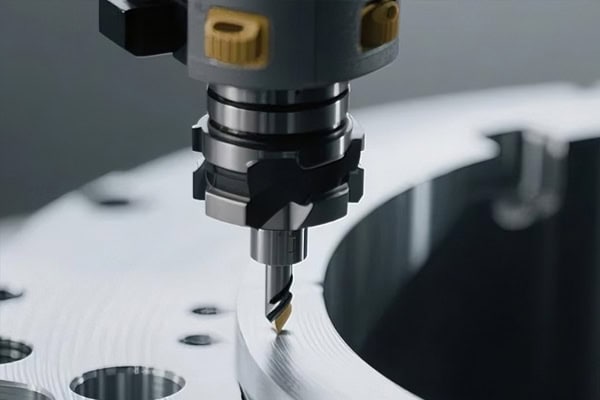
Како причвршћивачи и помоћна подршка побољшавају стабилност
За танкозидне делове мале крутости, дизајн стезача је једнако важан као и оптимизација параметара резања.
Повећајте ефективну површину подршке
Традиционално тачкасто стезање може лако изазвати локализовану концентрацију напона, тако да методе ослонца треба оптимизовати на основу структурних карактеристика.
- Користите носеће структуре које се прилагођавају профилу дела како бисте повећали стварну површину контакта.
- Додајте помоћне ослонце у критичним подручјима танких зидова како бисте смањили слободне вибрације током обраде.
- За сложене структуре, вакуумско учвршћивање или сличне методе могу се користити за побољшање укупне стабилности.
Разумнији дизајн ослонца ефикасно смањује померање узроковано силама резања.
Смањите деформацију узроковану причвршћивањем
Причвршћивачи не само да треба да осигурају део, већ и да спрече промену његове оригиналне геометрије. Тачке стезања треба да буду распоређене према дебљини зида и структурним карактеристикама, а сила стезања треба да се контролише уз обезбеђивање безбедности обраде. Након обраде, промене димензија након отпуштања причвршћивача треба проверити инспекцијом. Само узимањем у обзир и стегнутог и слободног стања може се постићи права димензионална контрола танкозидних делова.
Потребна је свеобухватна контрола како би се сузбила деформација на самом извору
Деформацију у танкозидним деловима обично узрокује вишеструко међусобно дејство фактора, што захтева систематски приступ контроли процеса.
Успоставите стабилан ток процеса
Свака фаза, од сировине до завршне инспекције, утиче на резултате обраде.
- Развити циљане стратегије обраде на основу својстава материјала.
- Одредити редослед алата, причвршћивача и обраде у складу са структурним карактеристикама.
- Поставите контролне тачке инспекције у кључним фазама како бисте рано идентификовали трендове деформације.
Систематска контрола процеса помера приступ са „накнадне корекције“ на „превенцију процеса“.
Континуирано оптимизујте процесе путем података
У масовној производњи, ослањање искључиво на искуство није довољно за одржавање дугорочне стабилности.
- Забележите варијације димензија под различитим комбинацијама материјала и параметара.
- Анализирајте како путање алата, алати и причвршћивачи утичу на понашање деформације.
- Континуирано оптимизујте стратегије обраде на основу података инспекције.
Акумулацијом података може се постепено успоставити стабилан и поуздан стандард обраде танкозидних делова.
Закључак
Димензионална стабилност танкозидних структура зависи од координисане контроле у целом ланцу обраде, а не од оптимизације једног процеса. Контролисањем напрезања материјала унапред, пројектовањем одговарајућих система за причвршћивање, оптимизацијом путања алата и финим подешавањем параметара резања, услови који доводе до деформације могу се прогресивно смањивати током обраде. У комбинацији са стратегијама фазне обраде, део може остати у контролисаном стању током уклањања материјала, чиме се побољшава коначна тачност. TiRapid може да пружи прилагођена решења за CNC процес глодања заснована на специфичним структурним карактеристикама и захтевима за прецизност, помажући купцима да постигну већу конзистентност и стабилност у масовној производњи.
















