
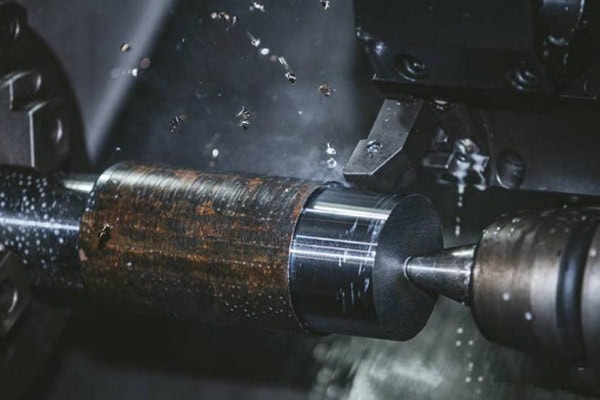
Čiernenie, modré sfarbenie, žltnutie alebo iné abnormálne zmeny farby na povrchu CNC sústružených komponentov sú bežnými problémami pri obrábaní, najmä pri spracovaní nehrdzavejúcej ocele, legovanej ocele, uhlíkovej ocele a niektorých vysokopevnostných kovových materiálov. Čiernenie povrchu je zvyčajne spojené s nadmernou teplotou rezania, opotrebovaním nástroja, nedostatočným prívodom chladiacej kvapaliny, nesprávnymi parametrami rezania, slabým odvádzaním triesok alebo vibráciami pri obrábaní. Keď rezný nástroj obrába kov vysokou rýchlosťou, v zóne rezania sa vytvára značné množstvo tepla. Ak sa toto teplo nedá účinne preniesť a odviesť, môže na povrchu obrobku dôjsť k oxidácii, zmene farby alebo lokálnemu spáleniu. Menšie zmeny farby nemusia priamo ovplyvniť výkon komponentu, ale ak je černenie sprevádzané zvýšenou drsnosťou povrchu, stopami po spálení, zmenami rozmerov alebo abnormálnou tvrdosťou materiálu, mala by sa výroba zastaviť a proces obrábania by sa mal skontrolovať. V prípade presných hriadeľov, hydraulických komponentov, automobilových dielov, komponentov automatizačných zariadení a vysoko presných konektorov je kvalita povrchu úzko spojená s výkonom montáže, tesnením, odolnosťou proti opotrebeniu a prevádzkovou stabilitou. Riešenie černenia povrchu CNC sústruženého by sa nemalo spoliehať len na čistenie po obrábaní. Stav nástroja, rezné parametre, chladenie, odvod triesok, upnutie obrobku a stav stroja by sa mali kontrolovať a optimalizovať, aby sa znížila teplota rezania a udržali stabilné rezné podmienky.
Bežné príčiny sčernania povrchu počas CNC sústruženia
Čierne stopy, ktoré sa objavujú počas CNC sústruženia, sú bežne spojené s nadmernou akumuláciou tepla v reznej zóne alebo na povrchu obrobku. Keď sa rezný nástroj dotkne obrobku, generujú sa rezné sily a trenie. Čím je materiál tvrdší a čím väčšie je rezné zaťaženie, tým viac tepla sa zvyčajne vytvára. Ak chladiaci systém stroja nedokáže toto teplo účinne odviesť alebo ak je rezný nástroj silne opotrebovaný, rezná zóna môže dosiahnuť nadmerne vysoké teploty, čo spôsobuje čierne, modré alebo žlté sfarbenie. Niektoré kovové materiály môžu za podmienok vysokej teploty tvoriť oxidové vrstvy, zatiaľ čo dlhé triesky opakovane sa trú o obrobok môžu tiež vytvárať lokálne sčernenie. Geometria nástroja, otáčky vretena, rýchlosť posuvu, hĺbka rezu, tuhosť upnutia obrobku a koncentrácia chladiacej kvapaliny môžu ovplyvniť konečný stav povrchu, takže riešenie problémov by malo byť založené na skutočnom procese obrábania.
Nadmerná teplota rezania spôsobuje zmenu farby povrchu
Nadmerná teplota rezania je jednou z hlavných príčin sčernenia povrchu počas CNC sústruženia. Keď sú otáčky vretena príliš vysoké, relatívna rýchlosť medzi nástrojom a obrobkom sa zvyšuje a v danom časovom úseku sa môže vytvoriť viac tepla. Ak sa súčasne použije veľká hĺbka rezu a vysoká rýchlosť posuvu, rezné zaťaženie nástroja sa ešte viac zvýši. Pri nehrdzavejúcej oceli a niektorých legovaných oceliach s relatívne nízkou tepelnou vodivosťou sa rezné teplo s väčšou pravdepodobnosťou hromadí okolo hrotu nástroja a povrchu obrobku, čo spôsobuje rýchly nárast lokálnej teploty.
- Otáčky vretena sú nastavené príliš vysoko
- Hĺbka rezu je nadmerná
- Zaťaženie podávania je príliš vysoké
- Trenie medzi nástrojom a obrobkom sa zvyšuje
- Teplota povrchu obrobku neustále stúpa
- Chladenie nedokáže dostatočne rýchlo odviesť teplo
- V zóne rezania sa vytvárajú lokálne vysoké teploty
Keď sa objaví zjavné čierne alebo modré sfarbenie, je možné primerane znížiť rýchlosť rezania podľa požiadaviek materiálu a nástroja, pričom je možné upraviť aj rýchlosť posuvu a hĺbku rezu. Cieľom je obnoviť stabilné podmienky rezania, a nie len nadmerne znížiť rýchlosť obrábania.
Opotrebovanie nástroja spôsobuje abnormálne trenie
Opotrebovanie nástroja postupne znižuje ostrosť reznej hrany. Normálne šmykové pôsobenie reznej hrany je čoraz viac ovplyvňované kompresiou a trením. S postupujúcim opotrebovaním nástroj vyžaduje väčšiu reznú silu na odstránenie materiálu a zároveň sa zvyšuje aj teplota rezania. To môže spôsobiť čierne škvrny, stopy po pripálení alebo abnormálnu drsnosť povrchu obrobku.
- Výrazné opotrebenie boku
- Malé triesky alebo praskliny na reznej hrane
- Abnormálne zárezy na vložke
- Nárast na ostrí reznej hrany
- Viditeľné zmeny v zvuku rezania
- Postupné zhoršovanie kvality povrchu
- Zvyšujúca sa rozmerová variácia
Ak je povrch obrobku na začiatku výroby normálny, ale po pokračujúcom obrábaní postupne sčernie, ako možnú príčinu by sa mala považovať nedostatočná životnosť nástroja. Výrobcovia môžu stanoviť normy výmeny nástrojov na základe množstva obrábaných častí, času rezania a skutočných podmienok opotrebenia, aby sa predišlo nadmernému používaniu nástroja.
Nedostatočné chladenie a mazanie
Chladiaca kvapalina zabezpečuje chladenie, mazanie a odstraňovanie triesok počas CNC sústruženia. Ak je prietok chladiacej kvapaliny nedostatočný, smer trysky je nesprávny, tlak čerpadla je nízky alebo je filtračný systém zablokovaný, teplo z rezania sa nedá účinne odvádzať, čo zvyšuje pravdepodobnosť zmeny farby povrchu. Chladenie je obzvlášť dôležité počas kontinuálnej dávkovej výroby, vysokorýchlostného sústruženia a obrábania ťažko obrábateľných materiálov.
- Nedostatočný prietok chladiacej kvapaliny
- Tryska je umiestnená príliš ďaleko od zóny rezania
- Nesprávna koncentrácia chladiacej kvapaliny
- Znížený tlak chladiaceho čerpadla
- Zablokovaný filtračný systém
- Znečistené potrubia chladiacej kvapaliny
- Chladiaca kvapalina nedosahuje presne na hrot nástroja
Pri kontrole chladiaceho systému by sa mala skontrolovať hladina chladiacej kvapaliny, čerpadlo, potrubie, tryska, filter a koncentrácia chladiacej kvapaliny. Presné dodávanie chladiacej kvapaliny do kontaktnej plochy medzi nástrojom a obrobkom môže výrazne zlepšiť reguláciu tepla.
Ako nastaviť parametre rezania CNC sústružením
Keď dôjde k sčerneniu povrchu, parametre rezania by sa mali upraviť podľa materiálu obrobku, materiálu nástroja, geometrie nástroja a tuhosti stroja. Rôzne materiály majú rôzne tepelné a rezné vlastnosti, takže nehrdzavejúca oceľ, legovaná oceľ, uhlíková oceľ a zliatiny hliníka by nemali automaticky používať rovnaké parametre. Hrubé obrábanie sa viac zameriava na účinnosť odoberania materiálu a zaťaženie nástroja, zatiaľ čo dokončovanie kladie dôraz na rozmerovú presnosť, drsnosť povrchu a kontrolu tepelnej deformácie. Počas nastavovania parametrov by obsluha mala tiež sledovať tvar triesky, zaťaženie vretena, zvuk rezania a teplotu nástroja. Tieto indikátory môžu pomôcť určiť, či sa rezné podmienky vrátili do stabilného stavu.
Znížte primerane rýchlosť rezania
Rýchlosť rezania má priamy vplyv na teplotu obrábania. Keď sa na obrobku objavia zjavné čierne alebo modré stopy, rýchlosť rezania je možné znížiť v rámci odporúčaného rozsahu pre zvolený nástroj a materiál. Pri nehrdzavejúcej oceli a niektorých vysokopevnostných zliatinách môže nadmerná rýchlosť rezania rýchlo zvýšiť teplotu hrotu nástroja a spôsobiť väčšie tepelné zaťaženie reznej hrany a povlaku. Po znížení rýchlosti by sa mala monitorovať účinnosť obrábania a kvalita povrchu, aby sa predišlo zbytočnému znižovaniu výrobnej kapacity.
Správne nastavte rýchlosť posuvu
Nadmerná rýchlosť posuvu zvyšuje množstvo materiálu odoberaného nástrojom za jednotku času, čo môže zvýšiť reznú silu a teplo. Príliš nízka rýchlosť posuvu môže zabrániť správnemu rezaniu a zvýšiť trenie a stlačenie. Vhodná rýchlosť posuvu by sa mala zvoliť podľa špecifikácií reznej doštičky, polomeru hrotu, tvrdosti materiálu a fázy obrábania.
- Udržiavanie stabilných rezných zaťažení počas hrubovania
- Kontrola textúry povrchu počas konečnej úpravy
- Vyhnite sa nadmernému okamžitému reznému zaťaženiu
- Vyhnite sa príliš nízkym rýchlostiam posuvu, ktoré zvyšujú trenie
- Upravte posuv podľa opotrebovania nástroja
- Udržiavanie stabilnej tvorby triesok
Vhodná rýchlosť posuvu udržiava nástroj v efektívnom reznom stave a znižuje nárast teploty spôsobený abnormálnym trením.
Správne ovládajte hĺbku rezu
Nadmerná hĺbka rezu výrazne zvyšuje zaťaženie nástroja. Toto je obzvlášť problematické, keď je vyloženie nástroja dlhé, tuhosť obrobku je nedostatočná alebo je výkon stroja obmedzený, pretože sa môžu zvýšiť vibrácie a teplota. Keď dôjde k sčerneniu povrchu, je možné prepracovať prídavky na hrubovanie a dokončovanie tak, aby hrubovanie efektívne odoberalo materiál a zároveň ponechalo vhodný prídavok na dokončovanie. Stabilná a relatívne malá hĺbka rezu počas dokončovania môže pomôcť kontrolovať reznú silu a zlepšiť kvalitu povrchu.
Vplyv výberu nástroja na kvalitu povrchu sústruženého CNC
Rezný nástroj je v priamom kontakte s obrobkom a jeho materiál, povlak, polomer hrotu, uhol čela, uhol chrbta a stav hrany ovplyvňujú teplotu rezania a kvalitu povrchu. Na oceľ, nehrdzavejúcu oceľ, meď, hliníkové zliatiny a technické plasty sú potrebné rôzne nástroje. Nehrdzavejúca oceľ si vyžaduje osobitnú pozornosť, pokiaľ ide o húževnatosť nástroja a odolnosť voči odštiepeniu hrán, pretože počas obrábania môže dôjsť k deformačnému spevneniu. Hliníkové zliatiny vo všeobecnosti vyžadujú ostré rezné hrany a účinný odvod triesok, zatiaľ čo vysokotvrdé zliatiny vyžadujú nástroje so silnejšou odolnosťou proti opotrebovaniu a vhodnými povlakmi.
Vyberte vhodné materiály nástrojov
Karbidové nástroje sa bežne používajú pri CNC sústružení, pričom sa podľa materiálu obrobku vyberajú rôzne triedy. Nástroj by mal poskytovať dostatočnú odolnosť proti opotrebovaniu a zároveň si zachovať primeranú húževnatosť, aby sa zabránilo odštiepeniu počas obrábania. Presah nástroja by sa mal minimalizovať, aby sa znížili vibrácie a priehyb nástroja.
- Vyberte vhodnú triedu nástroja podľa materiálu obrobku
- Vyberte si nástroje na hrubovanie alebo dokončovanie podľa požiadaviek obrábania
- Vyberte vhodný náter nástroja
- Udržujte ostrú reznú hranu
- Presah kontrolného nástroja
- Opotrebované vložky okamžite vymeňte
- Nepoužívajte odštiepené rezné nástroje
Vhodná konfigurácia nástroja znižuje rezný odpor a umožňuje plynulejšie odoberanie materiálu, čím pomáha znižovať abnormálne zvyšovanie teploty a riziko sčernenia povrchu.
Skontrolujte polomer hrotu nástroja a stav reznej hrany
Polomer hrotu nástroja ovplyvňuje reznú silu, drsnosť povrchu a pevnosť nástroja. Príliš veľký polomer hrotu môže zvýšiť rezné zaťaženie, zatiaľ čo príliš malý polomer môže znížiť pevnosť reznej hrany. Ak sa na reznej hrane vytvorí čo i len malá trieska, môže sa zvýšiť lokálne trenie, čo spôsobí abnormálne stopy po obrábaní a zmenu farby. Počas sériovej výroby by sa mal stav nástroja pravidelne kontrolovať a mali by sa stanoviť vhodné intervaly výmeny podľa skutočného výkonu obrábania.
Optimalizácia systémov chladenia a odvodu triesok
Chladenie a odvádzanie triesok sú kľúčové pre reguláciu teploty povrchu počas CNC sústruženia. Chladiaca kvapalina by mala plynule a presne dosahovať zónu rezu, zatiaľ čo vytvorené triesky by mali byť z obrobku čo najrýchlejšie odvádzané. Ak triesky zostanú okolo hrotu nástroja dlhší čas, môže dôjsť k sekundárnemu rezu, ktorý spôsobí škrabance, čierne stopy a lokálne zvýšenie teploty. Účinná kontrola triesok je obzvlášť dôležitá pri obrábaní materiálov, ako je nehrdzavejúca oceľ a meď, ktoré majú tendenciu vytvárať dlhé triesky.
Zlepšite dodávku chladiacej kvapaliny
Tryska chladiacej kvapaliny by mala byť umiestnená čo najbližšie k oblasti rezu a uhol rozstreku by sa mal nastavovať podľa pohybu nástroja. Pri hlbokých drážkach, hlbokých otvoroch a zložitých profiloch by mal byť tok chladiacej kvapaliny nastavený tak, aby sa zabránilo blokovaniu rozstreku nástrojom alebo trieskami.
- Skontrolujte tlak chladiacej kvapaliny v čerpadle
- Vyčistite trysky chladiacej kvapaliny
- Skontrolujte prívodné potrubia chladiacej kvapaliny
- Kontrola koncentrácie chladiacej kvapaliny
- Pravidelne čistite filtračný systém
- Udržujte nepretržitý prívod chladiacej kvapaliny do oblasti rezu
- Upravte smer striekania podľa geometrie obrobku
Stabilné chladenie znižuje teplotu rezania, predlžuje životnosť nástroja a minimalizuje zmenu farby spôsobenú nadmerným teplom.
Zlepšite kontrolu triesok
Zlá kontrola triesky môže viesť k zachytávaniu nástroja a sekundárnemu rezu. Tvorbu triesky je možné zlepšiť výberom doštičiek s vhodnou geometriou utvárača triesky a nastavením rýchlosti posuvu a hĺbky rezu. Pri obrábaní materiálov, ktoré produkujú dlhé triesky, by mal prietok chladiacej kvapaliny a systém odvádzania triesok stroja spolupracovať, aby triesky z obrábacej zóny boli včas odstránené.
Efektívne odvádzanie triesok znižuje opakované trenie medzi nástrojom a obrobkom a zároveň zabraňuje poškriabaniu už obrobených povrchov trieskami. To pomáha udržiavať stabilnú drsnosť a vzhľad povrchu.
Ako zistiť, či sčernenie ovplyvnilo kvalitu dielu
Čierna značka na CNC sústruženom diele neznamená automaticky, že diel musí byť zošrotovaný. Drobné zmeny farby môžu byť spôsobené oxidáciou povrchu, zvyškami chladiacej kvapaliny alebo miernym vystavením teplu počas obrábania. Zjavné čierne značky sprevádzané spálením, zmenami tvrdosti, abnormálnou drsnosťou alebo rozmerovými odchýlkami si však vyžadujú ďalšiu kontrolu. Či je diel stále použiteľný, by sa malo určiť podľa požiadaviek na výkres, charakteristík materiálu, stavu povrchu a skutočných údajov z kontroly, a nie len na základe vizuálneho vzhľadu.
Skontrolujte drsnosť povrchu
Ak začiernená oblasť vykazuje aj zjavné škrabance, stopy po chvení alebo zmeny v textúre obrábania, mal by sa použiť tester drsnosti povrchu. Nameraný výsledok sa potom môže porovnať so špecifikovanou hodnotou Ra na technickom výkrese, aby sa zistilo, či povrch spĺňa požadovaný štandard kvality.
- Zmerajte drsnosť v začiernenej oblasti
- Porovnajte s bežnou obrábacou oblasťou
- Skontrolujte textúru obrábania
- Skontrolujte povrchové škrabance
- Skontrolujte stopy po vibráciách
- Zistite, či sú prítomné stopy po popáleninách
Ak je drsnosť v začiernení výrazne vyššia ako v normálnej oblasti, malo by sa ďalej preskúmať opotrebenie nástroja, parametre rezania a podmienky chladenia.
Skontrolujte rozmerovú a geometrickú presnosť
Vysoké teploty obrábania môžu spôsobiť tepelnú deformáciu a v závažných prípadoch ovplyvniť rozmerovú stabilitu. Po obrábaní by sa mali znova skontrolovať kritické rozmery, ako je vonkajší priemer, vnútorný priemer, dĺžka, kruhovitosť, sústrednosť a hádzanie. Ak všetky merania zostávajú v rámci špecifikovaných tolerancií a nie sú žiadne zjavné stopy po spálení, menšie zmeny farby nemusia nevyhnutne ovplyvniť výkon súčiastky. Vysoko presné súčiastky by sa mali stále hodnotiť podľa príslušných požiadaviek zákazníka.
Preventívne opatrenia proti sčerneniu CNC sústružených plôch
Zníženie sčernania povrchu by nemalo závisieť výlučne od čistenia alebo leštenia po obrábaní. Dôležitejší je stabilný proces obrábania. Výrobcovia môžu vytvoriť databázy parametrov obrábania pre rôzne materiály a zaznamenávať otáčky vretena, posuv, hĺbku rezu, model nástroja, spôsob chladenia a skutočnú životnosť nástroja. Počas sériovej výroby môže kontrola prvého kusu a odber vzoriek počas procesu identifikovať zmeny farby povrchu skôr, ako sa problém rozšíri. Údržba stroja je rovnako dôležitá, pretože hádzanie vretena, tlak čerpadla chladiacej kvapaliny, presnosť nástrojového systému a tuhosť upnutia obrobku môžu ovplyvniť konečné podmienky obrábania.

Stanovenie štandardizovaných parametrov obrábania
Rôzne materiály vyžadujú zodpovedajúce parametre rezania. Parametre používané pre bežnú uhlíkovú oceľ by sa nemali priamo aplikovať na nehrdzavejúcu oceľ alebo vysokopevnostné zliatiny. Technici môžu stanoviť štandardné rozsahy parametrov na základe výrobných údajov a priebežne ich optimalizovať prostredníctvom dlhodobých výrobných skúseností.
- Vytvorenie databázy parametrov obrábania materiálov
- Rekordne stabilné výrobné parametre
- Zaznamenajte si čas používania nástroja
- Zaznamenajte abnormálne podmienky sčernania
- Zaznamenávajte spotrebu a stav chladiacej kvapaliny
- Pravidelne optimalizujte parametre procesu
- Zaviesť štandardizované prevádzkové postupy
Stabilná databáza parametrov znižuje počet opakovaných skúšobných rezaní, zlepšuje efektivitu nastavenia nových komponentov a pomáha operátorom rýchlo identifikovať vhodné podmienky obrábania.
Zaviesť riadenie životnosti nástrojov
Nástroje by sa mali kontrolovať a vymieňať po dosiahnutí primeranej životnosti. Výmena by sa nemala odkladať, kým sa na súčiastke neobjaví sčernenie alebo rozmerové odchýlky. Výrobcovia môžu zaznamenávať počet súčiastok obrobených každým nástrojom, čas obrábania a stav opotrebenia, aby stanovili vhodné štandardy výmeny pre rôzne materiály. V prípade vysokohodnotných súčiastok možno na sledovanie zaťaženia vretena a rezných podmienok použiť aj systémy monitorovania nástrojov, čo umožňuje včasné varovanie pri výskyte abnormálnych podmienok nástroja.
Posilnenie údržby CNC strojov
Vreteno, vodiace lišty, guľôčkové skrutky, čerpadlo chladiacej kvapaliny, mazací systém a upínacie zariadenia obrobkov ovplyvňujú kvalitu CNC sústruženia. Abnormálne hádzanie vretena môže spôsobiť nestabilné rezanie, zatiaľ čo nedostatočný tlak čerpadla chladiacej kvapaliny môže zvýšiť teplotu rezania. Nedostatočná tuhosť upínania obrobkov môže tiež viesť k vibráciám. Pravidelná údržba a kontrola kritických komponentov pomáha udržiavať stabilnú presnosť stroja a znižuje sčernenie povrchu spôsobené zmenami stavu stroja.
Čiernenie povrchu pri CNC sústružení sa bežne spája s teplotou rezania, opotrebovaním nástroja, chladením a mazaním, odvádzaním triesok a parametrami obrábania. Keď sa objaví čierne, modré alebo iné abnormálne sfarbenie, príčina by sa mala preskúmať podľa miesta sfarbenia, textúry obrábania, stavu triesky a času výroby. Vhodné úpravy rýchlosti rezania, posuvu a hĺbky rezu môžu znížiť nadmerné teplo. Výber nástrojov vhodných pre materiál obrobku môže znížiť odpor pri rezaní a opotrebovanie nástroja. Zlepšenie prívodu chladiacej kvapaliny a odvádzania triesok udržiava zónu rezania stabilnejšiu. Kontroly drsnosti povrchu, rozmerovej presnosti a geometrických tolerancií potom môžu určiť, či zmena farby ovplyvnila kvalitu súčiastky. Pri dávkovej CNC sústružení môžu štandardizované parametre obrábania, riadenie životnosti nástrojov, údržba chladiaceho systému a údržba stroja účinne znížiť sčernenie povrchu a zároveň zlepšiť kvalitu povrchu, rozmerovú konzistenciu a celkovú stabilitu výroby.
















