
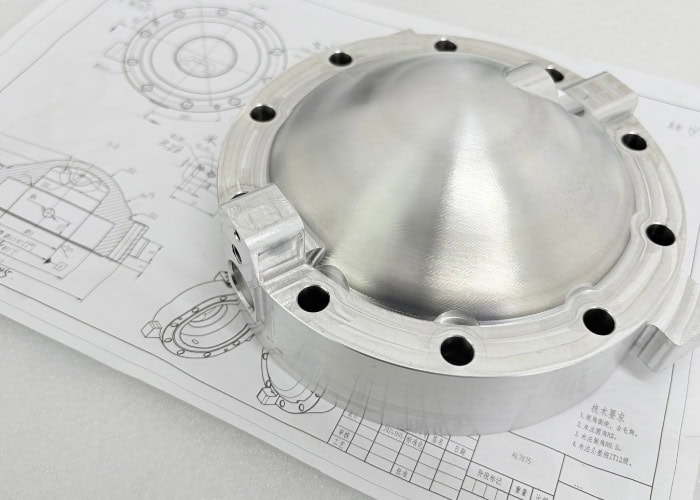
Dosiahnutie presnej tolerancie pri CNC obrábaní spočíva v kontrole čo najmenších odchýlok – od vychýlenia nástroja až po tepelné posuny, všetko sa počíta. Prevediem vás, ako pristupujem k projektom s presnou toleranciou vo svojej každodennej práci. Či už vyrábate letecké komponenty alebo lekárske implantáty, CNC obrábanie s presnou toleranciou si vyžaduje starostlivé plánovanie, správne nástroje, kontrolu prostredia a kontrolu kvality.
Čo sú to tolerancie obrábania
Tolerancia obrábania definuje, o koľko sa môže vyrobený diel odchýliť od svojej nominálnej konštrukčnej veľkosti. Je nevyhnutná pre dosiahnutie správneho uloženia, funkčnej spoľahlivosti a dlhodobého výkonu. Znalosť typov tolerancií, noriem a materiálových možností pomáha inžinierom robiť informované a nákladovo efektívne výrobné rozhodnutia.
Čo sa považuje za tesnú toleranciu v CNC
Úzke tolerančné rozsahy pre kovy
Štandardná tesná tolerancia: ±0.01 mm
Vysoká presnosť: ±0.005 mm
Letecká/medicínska úroveň: ±0.002 – 0.003 mm
Ultrapresnosť: ±0.001 mm
Úzke tolerančné rozsahy pre plasty
V dôsledku tepelnej rozťažnosti a flexibility:
Všeobecná tesná tolerancia: ±0.02–0.05 mm
Technické plasty (PEEK/POM): do ±0.01 mm
Príklad: Puzdro z PEEK pre medicínsky senzor vyžadovalo ±0.01 mm na správne osadenie mikroelektroniky.
Tolerancie mikrovýroby
CNC mikroobrábanie : ±0.002–0.005 mm
Mikro EDM: ±0.001 mm
Ultrarýchle laserové obrábanie: ~1 µm
Technické normy a stupne tolerancie
Triedy tolerancie podľa normy ISO 2768
f – Jemné : presné obrábanie kovov
m – Stredné : štandardné CNC obrábanie (predvolené nastavenie TiRapid)
c – Hrubé : zvárané a konštrukčné časti
v – Veľmi hrubé : hrubé alebo predopracované diely
Známky z IT a prísna tolerancia
IT6–IT7 = Malá tolerancia (±0.006–0.01 mm)
IT8–IT10 = Normálna presnosť
IT11–IT13 = Všeobecné obrábanie
Tolerančná schopnosť založená na materiáli
Hliník, mosadz → Najlepšie pre ultratenké tolerancie
Nerezová oceľ, titán → Viac tepelne ovplyvnené, ťažšie obrábateľné
Plasty → Vyššia tepelná deformácia, odporúča sa širšia tolerancia
Príklad: Teleso ventilu z PTFE vyžadovalo uvoľnenie tolerancie od ±0.01 mm do ±0.03 mm, aby sa zlepšila vyrobiteľnosť.
Prečo je dôležité CNC obrábanie s presnou toleranciou
Lepšie prispôsobenie a funkčná spoľahlivosť
Presné tolerancie zaisťujú hladkú montáž a zabraňujú vibráciám, zasekávaniu alebo nadmernému opotrebovaniu.
Konzistentnosť v rámci hromadnej výroby
Zabezpečujú:
Opakovateľnosť
Znížená šrotovnosť
Stabilná kvalita
Požiadavky na bezpečnosť, súlad a certifikáciu
Odvetvia ako letecký a kozmický priemysel a zdravotnícke zariadenia vyžadujú stabilnú kontrolu tolerancií, aby spĺňali normy AS9100, ISO 9001 a ďalšie.
Dlhšia životnosť a spoľahlivosť zariadení
Presnosť znižuje trenie a tepelnú deformáciu, čím predlžuje životnosť komponentov a zlepšuje stabilitu systému.
Čo sú Kľúčové faktory Falebo dosiahnutie presnosti s nízkou toleranciou
Dosiahnutie presných tolerancií je výsledkom optimalizovaných konštrukčných rozhodnutí, kontroly správania materiálu, možností stroja, upínania obrobkov, rezných nástrojov, prostredia dielne a pokročilých kontrolných systémov. Keď tieto faktory spolupracujú, výrobcovia môžu dosiahnuť konzistentnú presnosť, znížiť množstvo odpadu a vyvážiť kvalitu s nákladovou efektívnosťou.
Plánovanie a návrh procesov
Presné tolerancie musia byť správne definované už od fázy návrhu a nie vynucované neskôr počas obrábania.
Racionálne definujte rozsahy tolerancií
Mnoho zákazníkov spočiatku požaduje ±0.01 mm alebo dokonca ±0.005 mm, hoci funkcia takúto presnosť nevyžaduje.
V prípade PTFE ventilu, s ktorým som sa stretol, sme navrhli zníženie hodnoty z ±0.01 mm na ±0.03 mm pomocou DFM. Priepustnosť sa zvýšila o 30 % a náklady klesli približne o 20 %.
Vyhnite sa nadmernej presnosti
Príliš tesné tolerancie dramaticky zvyšujú opotrebovanie nástroja, čas obrábania, náklady na nastavenie a čas kontroly. Náklady na presnosť exponenciálne rastú s menšou toleranciou. Preto by sa prísnej kontrole mali podrobiť iba kritické prvky.
Materiálne faktory
Rôzne vlastnosti materiálu priamo určujú dosiahnuteľný rozsah tolerancie.
Plasty: vysoká tepelná rozťažnosť a ľahká deformácia
Materiály ako PEEK, POM a PTFE majú vysoké koeficienty tepelnej rozťažnosti. Po obrábaní sa ich rozmery môžu meniť.
Napríklad POM diel presunutý z dielne s teplotou 20 °C do oblasti s teplotou 35 °C sa môže zmeniť o viac ako 0.02 mm.
Hliníkové zliatiny: stabilné a vhodné pre prácu s presnými toleranciami
Ocele 6061 a 7075 sa mimoriadne dobre obrábajú a bežne dosahujú presnosť ±0.01 mm alebo menšiu so stabilnou konzistenciou.
Nerezová oceľ a titán: tvrdé materiály spôsobujú deformáciu nástroja
Materiály ako 304, 316 a Ti6Al4V počas rezania tvrdnú a vytvárajú vysoké zaťaženie nástroja, čo vedie k vychýleniu reznej hrany. Na udržanie presnosti sú potrebné menšie ústupky a tvrdšie materiály nástrojov.
Výkon a technológia stroja
Vysoko presné stroje sú základom dosiahnutia prísnych tolerancií.
Vysoká tuhosť a tepelná stabilita
Súčiastky s presnými toleranciami sa často spoliehajú na špičkové stroje (napr. Makino, DMG MORI), ktorých konštrukcie minimalizujú deformáciu počas zaťaženia.
Viacosové (5-osové) obrábanie
5-osová funkcia znižuje počet sekundárnych nastavení a eliminuje nahromadené chyby.
V projekte výroby hliníka v leteckom priemysle sa prechodom z troch nastavení na jednu 5-osovú operáciu udržala tolerancia v rozmedzí ±0.008 mm.
Systémy tepelnej kompenzácie
Pokročilé stroje zahŕňajú kompenzáciu tepelného rastu v reálnom čase na stabilizáciu predĺženia vretena a udržanie presnosti na úrovni mikrónov.
Upínacie a rezné nástroje
Vysoko presné upínacie prípravky
Opakovateľnosť upínacích prípravkov musí byť v rozmedzí ±0.005 mm. Pre diely s vysokou toleranciou sú často potrebné vákuové upínacie prípravky alebo upínacie prípravky na mieru.
Výber materiálu a geometrie nástroja
Karbidové nástroje, povlakované nástroje a nástroje s mikropolomerovými hranami znižujú rezné sily a priehyb nástroja.
Držiaky s tepelným upínaním pomáhajú kontrolovať hádzanie pod 2 μm, čím výrazne zlepšujú kvalitu povrchu a presnosť tolerancií.
Riadenie obrábacieho prostredia
Regulácia teploty v rozmedzí ±1 °C
Kovy sa s teplotou rozťahujú. Napríklad oceľ sa môže zmeniť o 10 μm pri každom zvýšení o 10 °C. Preto musia dielne na presné obrábanie používať klimatizáciu a systémy na udržiavanie konštantnej teploty.
Minimalizujte vibrácie, prach a vlhkosť
Vibrácie spôsobujú hádzanie, chvenie a rozmerový posun.
Navštívil som strojárske dielne nachádzajúce sa na horných poschodiach, kde vibrácie budovy spôsobili odchýlky tolerancií nad 0.02 mm.
Technológia kontroly a merania
Snímacie systémy na stroji
Systémy ako sondy Renishaw korigujú odchýlky nástrojov počas obrábania, čím znižujú odchýlky spôsobené procesom a zabezpečujú stabilnú presnosť.
Vysoko presné metrologické zariadenia
Súradnicové měřiace stroje (CMM), laserové interferometre a interferometre s bielym svetlom sú nevyhnutné na dosiahnutie merania na úrovni mikrónov.
Pre projekt ventilu s presnosťou ±0.005 mm, ktorý sme vyrobili, bola potrebná kompletná kontrola a meranie s kontrolovanou teplotou, aby sa zabezpečila konzistentnosť všetkých častí.
Ako aplikovať DFM pre CNC obrábanie s vysokou toleranciou
Pri presnom obrábaní určuje fáza návrhu viac ako 80 % konečných výrobných nákladov, dodacej doby a výťažnosti. Prísne tolerancie nie sú vždy výhodné. Bez DFM zvyšujú počet obrábacích hodín, opotrebovanie nástrojov a mieru odpadu.
Kedy skutočne potrebujete prísne tolerancie
Prísne tolerancie musia byť riadené funkčnými potrebami, nie „štandardným sprísňovaním všetkého“.
Vyhnite sa nadmernému navrhovaniu s prísnymi toleranciami všade
Mnohé výkresy, ktoré dostávame, označujú takmer všetky prvky s presnosťou ±0.01 mm, hoci iba 3 – 5 povrchov v skutočnosti potrebuje túto presnosť.
V projekte hliníkového krytu pre letecký priemysel sa skrátením dvadsiatich rozmerov ±0.01 mm na ±0.03 mm skrátil čas obrábania o približne 40 % a znížil sa odpad z 12 % na 2 %.
Vplyv prísnych tolerancií na náklady, dodaciu lehotu a výnos
Prísne tolerancie výrazne zvyšujú náročnosť výroby:
Čas obrábania sa zvyšuje o 30 – 200 %
Úsilie o kontrolu sa zdvojnásobuje
Životnosť nástroja sa skracuje o viac ako 50 %
Zvyšuje sa miera odpadu, najmä pri plastoch a tenkostenných dieloch
Preto by sa prísne tolerancie mali uplatňovať iba na povrchy ovplyvňujúce uloženie, tesnenie, bezpečnosť alebo presnosť pohybu.
Nastavenie správnych tolerancií a tried prispôsobenia
Inžiniersky návrh musí vyvážiť vyrobiteľnosť a funkčný zámer.
Vyberte si praktické triedy zhody a správne používajte GD&T
Medzi bežné páry zhody patria H7/g6 a H8/f7.
Príliš tesné uloženie nezlepšuje funkčnosť – iba zvyšuje náklady.
Symboly GD&T, ako napríklad poloha, súososť a profil, predstavujú funkčné požiadavky presnejšie ako extrémne prísne lineárne tolerancie.
Vyhnite sa konfliktným alebo príliš obmedzujúcim reťazcom tolerancií
Napríklad, zadanie veľmi úzkych bilaterálnych tolerancií a extrémne prísnej tolerancie polohy na tom istom otvore môže vytvoriť nemožné požiadavky.
Tolerančné reťazce musia byť odvodené od základných línií montáže, čím sa zabezpečí, že každá tolerancia je nevyhnutná a dosiahnuteľná.
Plánovanie tolerancií a montážnych tolerancií
Konečná variácia zostavy je súčtom variácií jednotlivých dielov.
V projekte výroby lekárskeho vodiaceho puzdra z nehrdzavejúcej ocele umožnila zostava celkovú odchýlku iba 0.04 mm.
Kritickým častiam sme pridelili toleranciu ±0.01 mm a nekritickým častiam ±0.05 mm, čím sme dosiahli cieľ montáže s minimálnymi nákladmi.
Kľúčové princípy geometrického návrhu pre dosiahnutie prísnych tolerancií
Geometria súčiastky priamo určuje, aká uskutočniteľná bude požadovaná tolerancia.
Namiesto ostrých vnútorných rohov použite zaoblenia
Dokonalý vnútorný roh s nulovým polomerom nie je možné opracovať.
Odporúčané vnútorné zaoblenie: ≥1.5× polomer nástroja (bežne 0.5 – 1 mm).
To znižuje zaťaženie nástroja, vibrácie a zlepšuje rozmerovú stabilitu.
Racionálny návrh stien, stupňov, závitov, drážok a skosení
Hrúbka steny ≥0.8 mm (≥1.2 mm pre plasty), aby sa zabránilo deformácii
Šírka drážky ≥1.3 × priemer nástroja pre vyrobiteľnosť
Hĺbka závitu ≤2× priemer závitu, aby sa zabránilo zlomeniu nástroja a zlyhaniu tolerancie
Konzistentné skosenia zlepšujú opakovateľnosť a kvalitu montáže
Vzťah medzi drsnosťou povrchu a rozmerovou toleranciou
Jemnejšie Ra dramaticky zvyšuje náklady.
Napríklad Ra0.4 μm môže byť 2 – 3-krát drahšie ako Ra0.8 μm.
V prípade hliníkového dielu z leteckého priemyslu sa znížením hodnoty Ra0.4 μm na Ra0.8 μm pri zachovaní tolerancie ±0.01 mm znížili jednotkové náklady o približne 25 %.
Metódy a osvedčené postupy na dosiahnutie CNC obrábania s vysokou toleranciou
Dosiahnutie presných tolerancií si vyžaduje viac ako jeden faktor. Závisí to od správania sa materiálu, možností stroja, plánovania procesov, nástrojov a kontroly kvality. Vďaka lepšiemu riadeniu dielne, optimalizovaným parametrom rezania, zdokonaleným pracovným postupom a presnej kontrole môžu výrobcovia spoľahlivo dosiahnuť tolerancie ±0.01 mm alebo dokonca ±0.005 mm a zároveň znížiť odpad a celkové náklady.
Manažment základných dielní
Výber správneho obrábacieho zariadenia/výrobného prostredia
Presné obrábanie vyžaduje stabilné prevádzkové podmienky, ako napríklad: dielne na prízemí alebo základy izolované od vibrácií
Vysokovýkonné stroje (Mazak, DMG MORI) zabezpečujúce hádzanie vretena ≤2 μm
Jeden zákazník sa pokúsil opracovať súčiastky s presnosťou ±0.01 mm v dielni na druhom poschodí a zaznamenal odchýlky až do ±0.03 mm v dôsledku vibrácií podlahy. Po presune výroby do nášho zariadenia sa všetky rozmery stabilizovali.
Stabilná teplota v dielni a čisté výrobné prostredie
Teplota výrazne ovplyvňuje rozmery. Napríklad:
Hliník sa rozťahuje o ≈0.023 mm/m na 1 °C
Oceľ≈0.011 mm/m na 1 °C
Udržiavanie teploty v rozmedzí ±1 °C je nevyhnutné pre rozmerovú konzistenciu.
Prach a olejová hmla môžu tiež ovplyvniť vodiace lišty a opakovateľnosť držiakov nástrojov.
Používanie vysoko kvalitných CNC strojov a pravidelná kalibrácia
Medzi kľúčové opatrenia patria:
Kalibrácia vretena pomocou laserového interferometra (chyba polohovania ≤ 2 μm)
Testovanie Ballbaru na kompenzáciu geometrie stroja
Overenie ťahovej sily držiakov nástrojov
Správna údržba stroja znižuje rozmerový posun z ±0.02 mm na ±0.005 mm.
Optimalizácia nástrojov a parametrov rezania
Výber vhodných a ostrých nástrojov pre každý materiál
Hliník: rýchlorezná oceľ alebo karbid
Nerezová oceľ/titán: povlakované nástroje (TiAlN, AlTiN)
Plasty ako PTFE vyžadujú ostré hrany, aby sa zabránilo deformácii
Ostré nástroje znižujú rezné sily a zlepšujú stabilitu tolerancií o 20 – 40 %.
Vyváženie rýchlosti rezania, posuvu a hĺbky rezu
Typické hodnoty:
Hliník: 12 000 ot./min., posuv 1 800 mm/min., hrúbka obrábania 0.3 mm
Nerezová oceľ: 3500 ot./min., posuv 400 mm/min., hĺbka rezu 0.1 mm
Nesprávny posuv alebo rýchlosť rezania spôsobuje vibrácie, hromadenie tepla a rozmerové chyby.
Stratégia monitorovania opotrebovania nástrojov a ich výmeny
Skontrolujte rezné hrany každých 20 – 40 dielov
Používajte softvér na správu životnosti nástrojov
Pre diely s toleranciou ±0.005 mm vymieňajte nástroje v každom kritickom kroku.
Táto stratégia znížila odpad zo 6 % na menej ako 1 % pri projekte s medenými dielmi.
Plánovanie procesov: Hrubovanie → Polodokončovanie → Dokončovanie
Rozdelenie krokov obrábania
Hrubovanie odstráni 60 – 80 % materiálu
Polodokončovacie listy s hrúbkou 0.2–0.4 mm
Dokončovacie obrábanie dosahuje konečný rozmer v jednom prechode pre maximálnu presnosť
Prísne rozdelenie procesov znižuje rozmerové odchýlky o viac ako 50 %.
Výber surovín a plánovanie prídavkov na obrábanie
Príliš veľký materiál predlžuje čas cyklu, príliš malý materiál spôsobuje nestabilitu upnutia.
Pre diely s presnosťou ±0.01 mm sa pre bezpečné upnutie odporúča dodatočný materiál aspoň 3 mm.
Stratégie s vysokým objemom vs. stratégie s nízkym objemom/prototypmi
Hromadná výroba: opakovateľnosť cyklu, riadenie životnosti nástrojov, meranie počas procesu
Prototypy: flexibilita a optimalizácia jednotlivých dielov
Pre hromadnú výrobu často používame špeciálne upínacie prípravky a pre prototypy mäkké čeľuste.
Počas výroby a záverečná kontrola
Sondovanie na stroji a kompenzácia v uzavretej slučke
Používanie sond Renishaw umožňuje:
Meranie kritických rozmerov počas procesu
Automatická kompenzácia dĺžky a priemeru nástroja
Prevencia poruchy tolerancie spôsobenej tepelným driftom
Povinné pre diely vyžadujúce ±0.005 mm.
Kontrola prvého výrobku (FAI) a plány odberu vzoriek
100% rozmerová kontrola pre FAI
Odber vzoriek každých 10 – 30 dielov počas výroby
SPC grafy na monitorovanie kľúčových dimenzií
Zníženie počtu odpadu vďaka včasnej kontrole
Implementáciou FAI + medziprocesného snímania v projekte medicínskych dielov sme znížili odpad z 8 % na 1.5 %.
Ako vyvážiť náklady a riziko pri obrábaní s úzkymi toleranciami
V presnej výrobe platí, že čím je tolerancia užšia, tým vyššie sú náklady, náročnosť a riziko. Spoločnosti musia vyvážiť výkon, rozpočet, dodaciu lehotu a vyrobiteľnosť. Zbytočné špecifikovanie tolerancií ±0.005 mm môže viesť k nadmerným nákladom, dlhším výrobným cyklom a vyššej miere odpadu.
Prečo prísnejšie tolerancie zvyšujú náklady
Rast nákladov pri obrábaní s presnými toleranciami pramení z viacerých kombinovaných faktorov:
Vyžaduje sa viac krokov obrábania
Dosiahnutie ±0.01 mm alebo ±0.005 mm si zvyčajne vyžaduje viacero krokov, ako napríklad hrubovanie → polodokončovanie → dokončovanie → kompenzačné prechody.
Napríklad v konzole z nehrdzavejúcej ocele, ktorú sme vyrobili, dosiahnutie otvoru s priemerom ±0.008 mm vyžadovalo dva ďalšie prechody jemným rezom, čím sa zdvojnásobil čas obrábania.
Rýchlosť posuvu sa musí výrazne znížiť
Pomalšie a stabilnejšie rezanie zabraňuje rozmerovému posunu spôsobenému teplom.
Počas obrábania hliníka sme znížili rýchlosť posuvu z 1200 mm/min na 450 mm/min, aby sme zachovali rovinnosť ±0.01 mm, čím sme výrazne predĺžili čas cyklu.
Vyžaduje sa špeciálne náradie a príslušenstvo
Mikrotolerancie často vyžadujú nástroje PCD, špeciálne vyvrtávacie tyče alebo ultratvrdé frézy, ktoré stoja 3–8× viac ako štandardné nástroje a opotrebovávajú sa rýchlejšie.
Vyššie riziko nepodarkov a prepracovania
S rozpätím ±0.005 mm je povolený rozsah extrémne úzky. Už odchýlka 0.002 mm môže spôsobiť, že diel bude nepoužiteľný, najmä pri ťažko obrábateľných materiáloch, ako je titán alebo nehrdzavejúca oceľ.
Štruktúra nákladov pre presné projekty
Obrábanie s presnou toleranciou ovplyvňuje cenové ponuky z dôvodu:
Dlhšie obrábacie cykly (2–5× v porovnaní so štandardnými toleranciami)
Rýchlejšie opotrebovanie nástrojov
Dlhší čas kontroly s CMM alebo laserovým meraním
Nižšia miera výnosu
Preto môžu tolerancie uťahovania od ±0.05 mm do ±0.01 mm zvýšiť náklady o 30 % – 200 %.
Vyváženie výkonu a vyrobiteľnosti
V DFM prísnejšia tolerancia neznamená „čím tesnejšia, tým lepšia“ – znamená to „dostatočne tesná pre funkčnosť“.
Diskusia o vhodnej úrovni tolerancie s vaším dodávateľom
Skúsení partneri v oblasti obrábania môžu odporučiť tolerancie na základe funkcie a vyrobiteľnosti.
Napríklad v prípade puzdra z PEEK, ktoré sme vyrobili, zákazník pôvodne požadoval ±0.01 mm. Po vyhodnotení funkčných požiadaviek sme upravili hodnotu na ±0.03 mm, čím sme znížili náklady o 40 % a skrátili dodaciu lehotu na polovicu.
Kde je možné uvoľniť tolerancie
Tolerancie sa zvyčajne dajú uvoľniť v:
Nepriliehajúce povrchy
Vonkajšie kozmetické priestory
Oblasti, ktoré neovplyvňujú zarovnanie zostavy
Vlastnosti nie sú citlivé na hrúbku steny
Jeden zákazník raz špecifikoval ±0.02 mm na celom hliníkovom držiaku. Kritické boli iba tri otvory. Znížením tolerancie ostatných prvkov na ±0.1 mm sa produktivita zvýšila takmer strojnásobne.
Stratégie na optimalizáciu tolerancií bez ovplyvnenia výkonu
Nahraďte ostré rohy zaobleniami
Zväčšite hrúbku steny, aby ste znížili deformáciu
Upravte povrchovú úpravu od Ra0.8 do Ra1.6, aby ste ušetrili čas obrábania
Použite analýzu tolerancií, aby ste sa vyhli nadbytočným presným rezom
Inteligentné nastavenie tolerancie zaisťuje výkon aj nákladovú efektívnosť.
Čo sú Typické aplikácie a priemyselné štandardy
CNC obrábanie s presnými toleranciami je nevyhnutné v medicínskom, leteckom, polovodičovom, automobilovom priemysle a vysoko presných priemyselných aplikáciách. Tieto sektory vyžadujú výnimočnú rozmerovú presnosť, spoľahlivosť a funkčnú stabilitu.
| Aplikačný priemysel | Typické diely s úzkou toleranciou | Požiadavky na toleranciu |
| Zdravotnícke pomôcky a zubné implantáty | Chirurgické nástroje, implantátové konektory, telesá mikroventilov, podpery odolné voči korózii | Bežne ±0.01 mm až ±0.005 mm, vyžaduje sa vysoká kvalita povrchu a opakovateľnosť |
| Komponenty pre letectvo a obranu | Časti turbín, aktuátory, konštrukčné články, presné držiaky | Extrémne vysoká spoľahlivosť, niektoré kritické oblasti vyžadujú ±0.005 mm alebo užšie |
| Elektronické a polovodičové svietidlá | Upínacie skľučovadlá, moduly na odvod tepla, presné prípravky, keramické izolátory | Vysoká rozmerová stabilita, prísne požiadavky na rovinnosť a povrchovú úpravu |
| Automobilový priemysel a nové energetické systémy | Kryty motorov, sedlá snímačov, ventily na reguláciu kvapaliny, konštrukčné časti batérií | Vysoká konzistentnosť v hromadnej výrobe, typicky ±0.02 mm až ±0.01 mm |
| Vysoko presné priemyselné a prístrojové diely | Metrologické komponenty, hydraulické/pneumatické diely, presné hriadele a puzdrá | Prísna kontrola odolnosti proti opotrebovaniu, súososti a kolmosti, ±0.01 mm alebo menej |
Často kladené otázky
Aká je najvyššia tolerancia pre obrábanie?
Pri všeobecnom CNC obrábaní je najvyššia (t. j. najvoľnejšia) tolerancia, s ktorou pracujem, ±0.1 mm, čo je bežné pre konštrukčné alebo nekritické komponenty. Napríklad konzoly alebo kryty, ktoré nevyžadujú pevné uloženie. Táto úroveň udržiava výrobu rýchlu a nákladovo efektívnu, najmä pri veľkých dieloch, kde je rozmerová odchýlka prijateľná.
Ktorá tolerancia je najťažšie obrábateľná?
Tolerancie menšie ako ±0.002 mm (2 mikróny) sú mimoriadne náročné. Na tejto úrovni môžu aj malé tepelné posuny, opotrebovanie nástrojov alebo nekonzistentnosť materiálu vytlačiť diel mimo špecifikácie. Na splnenie takýchto požiadaviek sa zvyčajne spolieham na ultrastabilné 5-osové stroje, kontroly na súradnicových meracích strojoch (CMM) a teplotne riadené prostredia.
Aká je minimálna tolerancia pre obrábanie?
Minimálna tolerancia, ktorú som úspešne dosiahol v reálnej výrobe, je ±0.001 mm (1 mikrón), zvyčajne prostredníctvom špičkového mikro-EDM alebo femtosekundového laserového obrábania. Pre konvenčné CNC je limit okolo ±0.002 – 0.005 mm v závislosti od nastavenia, materiálu a metódy kontroly.
Aké sú stupne tolerancie pre obrábanie?
Na všeobecné obrábanie používam normu ISO 2768 – rozdelenú na jemné (f), stredné (m), hrubé (c) a veľmi hrubé (v). Pre presnú prácu mi GD&T umožňuje aplikovať kontroly tvaru a umiestnenia v rozmedzí ±0.01 mm alebo menej. V leteckom priemysle normy AS9100 často posúvajú tolerancie na ±0.005 mm alebo lepšie.
Čo sa stane, keď sú výrobné tolerancie príliš tesné?
Keď sú tolerancie príliš tesné – povedzme, zbytočne pod ±0.005 mm – často vidím 2–3-násobné zvýšenie času obrábania, častejšie výmeny nástrojov a mieru odpadu, ktorá môže presiahnuť 15 %. Vyžaduje si to tiež vyššie náklady na kontrolu a prísnejšiu environmentálnu kontrolu. Pokiaľ to nie je funkčne potrebné, takéto tolerancie znižujú efektivitu a výrazne zvyšujú jednotkové náklady.
Záver
Obrábanie s presnými toleranciami na CNC sústruhu je zmesou presnej vedy a výrobného umenia. Z mojej skúsenosti závisí úspech predovšetkým od jednej veci: disciplíny. Disciplíny v oblasti návrhu, riadenia procesov, merania a komunikácie. Či už sa snažíte dosiahnuť ±0.002 mm alebo sa jednoducho snažíte splniť letecké a kozmické špecifikácie, tajomstvo spočíva v ovládaní všetkého, čo môžete – a v tom, čo nemôžete.
Prísna tolerancia nie je o dokonalosti – je o dôslednosti, komunikácii a inteligentných rozhodnutiach. Ak riešite náročnú časť alebo sa snažíte zlepšiť svoj proces, neváhajte nás kontaktovať alebo sa podeliť o svoju situáciu. Niekedy je druhý názor kľúčový.















