
Parametre procesu CNC sústruženia majú priamy vplyv na efektivitu obrábania, rozmerovú presnosť, povrchovú úpravu, životnosť nástroja a celkovú stabilitu výroby. Počas skutočného obrábania ovplyvňujú konečný výsledok obrábania otáčky vretena, rezná rýchlosť, posuv, hĺbka rezu, materiál nástroja, polomer hrotu, prietok chladiacej kvapaliny a podmienky mazania. Rôzne materiály a štruktúry komponentov vyžadujú rôzne kombinácie parametrov. Napríklad hliníkové zliatiny vo všeobecnosti umožňujú relatívne vysoké rezné rýchlosti, zatiaľ čo nehrdzavejúca oceľ a legovaná oceľ vyžadujú starostlivejšiu kontrolu reznej rýchlosti a rezného zaťaženia. Hrubovacie obrábanie sa viac zameriava na efektívne odoberanie materiálu a kontrolu zaťaženia stroja, zatiaľ čo dokončovacie operácie kladú väčší dôraz na rozmerovú presnosť, drsnosť povrchu a stabilitu procesu. Správne nastavenie parametrov CNC sústruženia môže znížiť abnormálne opotrebenie nástroja, vibrácie a nadmerné teplo a zároveň skrátiť cykly obrábania a zlepšiť konzistenciu dávok. Pre spoločnosti zaoberajúce sa CNC obrábaním môže vytvorenie databáz parametrov pre rôzne materiály, nástroje, štruktúry komponentov a fázy obrábania zlepšiť efektivitu výroby a znížiť celkové výrobné náklady.
Rýchlosť vretena a rýchlosť rezania CNC sústruženia
Otáčky vretena a rezná rýchlosť sú dva dôležité parametre pri CNC sústružení. Vreteno otáča obrobok, zatiaľ čo rezný nástroj sleduje naprogramovanú dráhu na odoberanie materiálu. Zmeny otáčok vretena priamo ovplyvňujú relatívne rezné podmienky medzi nástrojom a obrobkom. Príliš nízke rezné rýchlosti môžu znížiť účinnosť odoberania materiálu, zatiaľ čo príliš vysoké rýchlosti môžu zvýšiť teplotu rezania, urýchliť opotrebovanie nástroja a negatívne ovplyvniť kvalitu povrchu. Skutočný výber parametrov by mal zohľadňovať materiál obrobku, materiál nástroja, priemer obrobku a fázu obrábania.
Rýchlosť rezania ovplyvňuje efektivitu obrábania
Rezná rýchlosť predstavuje relatívnu rýchlosť medzi reznou hranou a povrchom obrobku a má významný vplyv na účinnosť obrábania. Materiály ako hliníkové zliatiny a mosadz vo všeobecnosti ponúkajú dobrú obrobiteľnosť a dokážu podporovať vyššie rezné rýchlosti, ak to umožňujú možnosti stroja a nástroja. Nerezová oceľ, titánové zliatiny a niektoré legované ocele vyžadujú kontrolovanejšie rezné rýchlosti, aby sa zabránilo nadmernému zahrievaniu a predčasnému zlyhaniu nástroja.
- Zvýšte efektivitu odoberania materiálu
- Skráťte čas obrábania
- Kontrola teploty rezania
- Znížte abnormálne opotrebovanie nástrojov
- Udržiavanie stabilnej kvality povrchu
- Zlepšite využitie strojov
Rezná rýchlosť by sa nemala len čo najviac zvyšovať. Musí sa udržiavať vhodná rovnováha medzi efektivitou obrábania, životnosťou nástroja, rozmerovou presnosťou a kvalitou obrobku.
Otáčky vretena by mali zodpovedať priemeru obrobku
Počas CNC sústruženia ovplyvňujú zmeny priemeru obrobku skutočnú rýchlosť rezania. Aj keď sa otáčky vretena nezmenili, podmienky rezania pri rôznych priemeroch sa môžu výrazne líšiť. CNC systémy s konštantnou reguláciou obvodovej rýchlosti dokážu automaticky upravovať otáčky vretena pri pohybe nástroja v rôznych priemeroch, čo pomáha udržiavať stabilnejšie podmienky rezania.
Správna regulácia otáčok vretena môže znížiť kolísanie teploty rezania a zaťaženia stroja a zároveň zlepšiť kvalitu obrábania vonkajších priemerov, čelných plôch a kužeľových povrchov.
Parametre rýchlosti posuvu CNC sústruženia
Rýchlosť posuvu určuje, ako rýchlo sa rezný nástroj pohybuje vzhľadom na obrobok počas obrábania. Má priamy vplyv na čas obrábania, reznú silu, drsnosť povrchu a opotrebovanie nástroja. Príliš nízka rýchlosť posuvu môže zbytočne predĺžiť cyklus obrábania, zatiaľ čo príliš vysoká rýchlosť posuvu môže zvýšiť rezné sily, vibrácie a drsnosť povrchu. Hrubovacie a dokončovacie operácie vyžadujú rôzne stratégie posuvu a skutočné nastavenia posuvu by mali byť prispôsobené geometrii nástroja, polomeru hrotu, vlastnostiam materiálu a tuhosti stroja.
Hrubovanie využíva vyššiu rýchlosť posuvu
Hlavným účelom hrubovania je efektívne odoberať veľké množstvo materiálu. Ak je dostatočná tuhosť stroja, pevnosť nástroja a stabilita upnutia obrobku, na zlepšenie účinnosti odoberania materiálu je možné použiť relatívne vysokú rýchlosť posuvu. Zvýšenie rýchlosti posuvu v rozumnom rozsahu môže znížiť počet cyklov hrubovania a zvýšiť výkon na hodinu stroja.
- Zlepšite efektivitu odoberania materiálu
- Skráťte čas hrubovania
- Znížte počet prechodov obrábaním
- Zlepšite využitie strojov
- Kontrola rezného zaťaženia
- Zvýšte efektivitu dávkovej výroby
Počas hrubovania by sa malo nepretržite monitorovať zaťaženie vretena, tvorba triesok, vibrácie a stav nástroja, aby sa zabránilo nadmerným posuvom, ktoré by mohli spôsobiť vyštiepenie nástroja alebo nestabilitu obrobku.
Dokončovanie využíva nižšiu a stabilnejšiu rýchlosť posuvu
Dokončovacie operácie kladú väčší dôraz na rozmerovú presnosť a kvalitu povrchu. Kontrolovaná rýchlosť posuvu môže znížiť viditeľné stopy po obrábaní a pomôcť dosiahnuť hladší povrch.
- Zlepšenie hladkosti povrchu
- Zvýšiť rozmerovú stabilitu
- Znížte stopy po obrábaní
- Nižšie riziko vibrácií
- Zlepšite presnosť profilu
- Zvýšiť konzistenciu dávok
Rýchlosť posuvu na dokončovanie by sa mala tiež zvoliť podľa polomeru hrotu nástroja. Samotné nadmerné zníženie rýchlosti posuvu môže zlepšiť kvalitu povrchu, ale môže tiež zbytočne znížiť produktivitu.
Hĺbka rezu ovplyvňuje odoberanie materiálu
Hĺbka rezu predstavuje, ako hlboko rezný nástroj vniká do obrobku počas každého prechodu. Priamo ovplyvňuje účinnosť hrubovania, reznú silu a zaťaženie stroja. Správny výber hĺbky rezu môže znížiť počet prechodov a skrátiť cykly obrábania. Nadmerná hĺbka rezu môže preťažiť stroj a nástroj, zatiaľ čo príliš malá hĺbka rezu môže znížiť produktivitu. Rôzne fázy obrábania vyžadujú rôzne stratégie rezania.
Hĺbka rezu pri hrubovaní by mala vyvážiť účinnosť a zaťaženie
Hrubovanie vyžaduje efektívne odoberanie materiálu, takže je možné použiť relatívne veľkú hĺbku rezu, keď je dostatočná tuhosť stroja, pevnosť nástroja a stabilita upínacieho prípravku.
- Znížte počet rezacích prechodov
- Zvýšte rýchlosť odoberania materiálu
- Skráťte obrábacie cykly
- Skráťte pomocný čas
- Zlepšite efektivitu hrubovania
- Znížte zbytočnú prevádzku stroja
Ak obrobok obsahuje veľký prídavok na obrábanie, materiál by sa mal odoberať postupne podľa možností stroja a nástroja, namiesto použitia nadmerne silného rezu v jednom prechode.
Hĺbka rezu pri dokončovaní by mala zostať stabilná
Počas dokončovania je zostávajúci prídavok na obrábanie relatívne malý, takže hĺbka rezu by mala zostať stabilná, kedykoľvek je to možné. Nerovnomerný prídavok na dokončovanie môže spôsobiť kolísanie rezného zaťaženia, rozmerových zmien a kvality povrchu.
Pred dokončovaním by sa malo pri polodokončovaní vytvoriť relatívne rovnomerný prídavok, aby dokončovací nástroj mohol pracovať za stabilných rezných podmienok a dosiahnuť požadované konečné rozmery.
Parametre CNC sústružníckeho nástroja ovplyvňujú výsledky obrábania
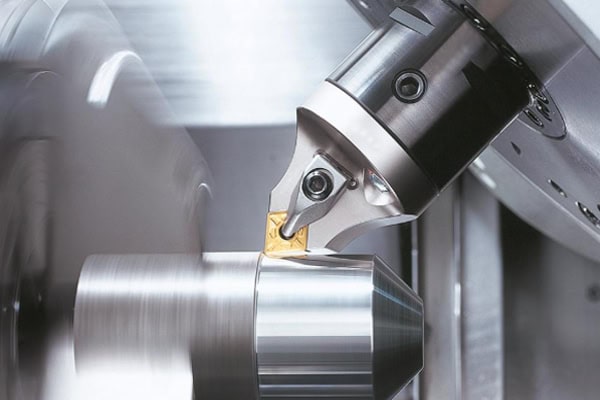
Rezné nástroje sú kritickými súčasťami CNC sústružníckeho systému. Materiál nástroja, geometria reznej hrany, polomer hrotu, povlak a tuhosť držiaka nástroja ovplyvňujú výber parametrov obrábania. Vhodná rýchlosť rezania a posuvu sa môžu výrazne líšiť, keď sa rovnaký materiál obrobku obrába pomocou rôznych nástrojov. Správny výber nástroja môže znížiť rezný odpor, regulovať teplotu, zlepšiť kvalitu povrchu a predĺžiť životnosť nástroja.
Materiál nástroja by mal zodpovedať obrobku
Rôzne materiály obrobkov vyžadujú nástroje s vhodnými reznými vlastnosťami. Konvenčné karbidové nástroje sa bežne používajú na uhlíkovú oceľ, zatiaľ čo nehrdzavejúca oceľ vyžaduje väčšiu odolnosť proti opotrebovaniu a húževnatosť. Hliníkové zliatiny vo všeobecnosti profitujú z ostrých rezných hrán, zatiaľ čo materiály s vysokou tvrdosťou môžu vyžadovať špeciálne povlakované nástroje.
- Uhlíková oceľ môže používať konvenčné karbidové nástroje
- Nerezová oceľ má výhody vysoko odolných nástrojov
- Hliníkové zliatiny majú výhodu ostrých rezných hrán
- Medené zliatiny vyžadujú účinné odvádzanie triesok
- Vysoko tvrdé materiály profitujú z povlakov odolných voči opotrebovaniu
- Presné súčiastky vyžadujú vysoko stabilné nástroje
Zladenie materiálu nástroja s obrobkom umožňuje optimalizáciu rýchlosti rezania a parametrov posuvu a zároveň zlepšuje efektivitu obrábania a životnosť nástroja.
Polomer hrotu nástroja ovplyvňuje kvalitu povrchu
Polomer hrotu nástroja ovplyvňuje geometriu rezu, textúru povrchu, reznú silu a pevnosť nástroja. Väčší polomer hrotu môže za vhodných podmienok zlepšiť pevnosť nástroja a kvalitu povrchu, ale môže tiež zvýšiť rezné sily. Menší polomer hrotu môže byť užitočný pre určité presné profily, ale môže byť citlivejší na vibrácie a poškodenie hrany.
V praktickej výrobe by sa mal polomer hrotu voliť podľa geometrie súčiastky, prídavku na obrábanie, tuhosti stroja a požadovanej drsnosti povrchu.
Parametre chladenia a mazania CNC sústruženia
Obrábanie generuje značné množstvo tepla a nedostatočný odvod tepla môže spôsobiť opotrebovanie nástroja, tepelnú deformáciu obrobku a rozmerovú nestabilitu. Rezná kvapalina pomáha odvádzať teplo z reznej zóny a zároveň znižuje trenie medzi nástrojom a obrobkom. Chladenie a mazanie sú obzvlášť dôležité pri obrábaní nehrdzavejúcej ocele, legovanej ocele, titánových zliatin a iných ťažko obrábateľných materiálov.
Prietok chladiacej kvapaliny ovplyvňuje odvod tepla
Rezná kvapalina by mala účinne dosiahnuť reznú zónu, aby odvádzala teplo z obrábania. Nedostatočný prietok chladiacej kvapaliny môže spôsobiť rýchly nárast teploty nástroja, čo znižuje životnosť nástroja a negatívne ovplyvňuje kvalitu povrchu.
- Znížte teplotu rezania
- Zlepšite životnosť nástroja
- Znížte tepelnú deformáciu
- Zlepšite odvod triesok
- Znížte riziko popálenia povrchu
- Zlepšite stabilitu priebežného obrábania
Pri obrábaní hlbokých otvorov, obrábaní drážok a dlhodobých sústružníckych operáciách môžu byť v závislosti od možností stroja potrebné účinnejšie metódy prívodu chladiacej kvapaliny.
Výkon mazania ovplyvňuje kvalitu povrchu
Rezná kvapalina sa nepoužíva len na chladenie, ale tiež pomáha znižovať trenie medzi rezným nástrojom a obrobkom. Dobré mazanie môže znížiť tvorbu nárastov na hranách, zlepšiť odvod triesok a pomôcť vytvoriť stabilnejšie obrábané povrchy.
Typ a koncentrácia reznej kvapaliny by sa mali voliť podľa materiálu, nástroja, procesu obrábania a výrobných požiadaviek. Samotné zvýšenie množstva chladiacej kvapaliny nedokáže vyriešiť každý problém s obrábaním.
Rôzne materiály vyžadujú rôzne parametre sústruženia
Neexistuje jediná sada parametrov CNC sústruženia vhodná pre každý materiál. Hliníkové zliatiny, mosadz, uhlíková oceľ, nehrdzavejúca oceľ, legovaná oceľ a titánové zliatiny sa líšia tvrdosťou, tepelnou vodivosťou, húževnatosťou, tvorbou triesok a správaním sa pri spevňovaní. Tieto rozdiely vyžadujú úpravu parametrov obrábania podľa skutočných charakteristík materiálu.
Charakteristiky sústruženia hliníkových zliatin
Hliníkové zliatiny vo všeobecnosti ponúkajú dobrú obrobiteľnosť a tepelnú vodivosť a často sa dajú obrábať pri relatívne vysokých rezných rýchlostiach, ak to stroje a nástroje dovoľujú. Ostré rezné nástroje a účinný odvod triesok sú dôležité na zabránenie priľnutia hliníkových triesok k reznej hrane a poškodeniu povrchu.
- Vhodné pre relatívne vysoké rezné rýchlosti
- Používajte ostré rezné nástroje
- Udržiavajte efektívne odvádzanie triesok
- Kontrola nárastu materiálu na reznej hrane
- Dosiahnite dobrú kvalitu povrchu
- Zlepšite efektivitu výroby
Správny výber parametrov môže plne využiť vynikajúcu obrobiteľnosť hliníkových zliatin.
Charakteristiky sústruženia nehrdzavejúcej ocele
Nerezová oceľ má relatívne vysokú pevnosť a môže byť náchylná na spevnenie. Počas obrábania by sa malo zabrániť dlhšiemu treniu alebo nedostatočnému reznému účinku. Je tiež potrebné starostlivo kontrolovať teplotu rezania a zaťaženie nástroja.
- Ovládajte rýchlosť rezania
- Udržiavajte stabilnú rýchlosť posuvu
- Používajte nástroje odolné voči opotrebovaniu
- Posilnite chladenie a mazanie
- Zlepšite výkon pri lámaní triesok
- Znížte účinky sťažovania práce
Stabilné kombinácie parametrov môžu znížiť opotrebenie nástroja a zlepšiť kvalitu obrábania súčiastok z nehrdzavejúcej ocele.
Charakteristiky sústruženia uhlíkových a legovaných ocelí
Uhlíková oceľ a legovaná oceľ sa široko používajú v strojárstve. Ich parametre sústruženia by sa mali voliť podľa triedy ocele, tvrdosti a podmienok tepelného spracovania. Nízkouhlíková oceľ sa vo všeobecnosti ľahšie obrába, zatiaľ čo kalená, popúšťaná alebo inak tepelne spracovaná legovaná oceľ môže mať vyššiu tvrdosť a vyžaduje si nástroje odolnejšie voči opotrebovaniu a väčšiu tuhosť stroja.
- Nastavte rýchlosť rezania podľa tvrdosti materiálu
- Vyberte rýchlosť posuvu podľa možností nástroja
- Riadenie hĺbky rezu pri hrubovaní
- Udržiavajte stabilný prídavok na dokončovanie
- Sledujte opotrebovanie nástroja
- Zabezpečte bezpečné uchytenie obrobku
Správna kontrola parametrov umožňuje výrobcom vyvážiť efektivitu obrábania, životnosť nástroja a kvalitu súčiastok.
Optimalizácia parametrov procesu CNC sústruženia
Optimalizácia parametrov CNC sústruženia nie je len o zvýšení otáčok vretena alebo posuvu. Parametre by sa mali upravovať podľa geometrie súčiastky, materiálu, nástrojov, stavu stroja a výrobných požiadaviek. Výrobcovia môžu zaznamenávať čas obrábania, životnosť nástroja, zaťaženie vretena, drsnosť povrchu, výsledky kontroly rozmerov a ďalšie výrobné údaje a potom tieto informácie použiť na identifikáciu stabilnejších kombinácií parametrov. Pre dávkovú výrobu je možné validované parametre previesť do štandardizovaných procesných listov alebo databáz obrábania, aby sa znížili odchýlky medzi operátormi a zlepšila sa opakovateľnosť.
Upravte parametre podľa fázy obrábania
Hrubovacie, polodokončovacie a dokončovacie operácie majú odlišné ciele, takže by sa mali líšiť aj ich procesné parametre.
- Hrubovanie sa zameriava na efektívne odoberanie materiálu
- Polodokončovanie sa zameriava na rovnomerný prídavok na obrábanie
- Dokončovanie sa zameriava na rozmerovú presnosť
- Závitovanie sa zameriava na synchronizovaný pohyb posuvu
- Obrábanie drážok sa zameriava na kontrolu rezného zaťaženia
- Prerušované rezanie sa zameriava na odolnosť nástroja voči nárazom
Úprava parametrov podľa obrábacej úlohy pomáha udržiavať stabilnejšie prevádzkové podmienky stroja a nástroja.
Upravte parametre podľa stavu stroja
Ten istý komponent môže na rôznych CNC strojoch vyžadovať rôzne parametre. Skutočnú schopnosť rezania ovplyvňujú tuhosť stroja, výkon vretena, stabilita upínacieho prípravku, konfigurácia držiaka nástroja a stav stroja.
Operátori výroby môžu vyhodnotiť, či sú parametre vhodné, monitorovaním zaťaženia vretena, vibrácií, teploty rezania, tvaru triesky a opotrebenia nástroja. Ak sa vyskytnú nadmerné vibrácie, vysoká teplota alebo abnormálne opotrebenie nástroja, mali by sa parametre upraviť, a nie pokračovať s nevhodnými nastaveniami.
Vytvorte štandardizovanú databázu parametrov
Pre dlhodobú sériovú výrobu môžu spoločnosti zaoberajúce sa CNC obrábaním vytvoriť databázy procesných parametrov na základe materiálu, nástroja, typu komponentu a obrábacej operácie. Po overení prvého kusu a kontrole kvality je možné zaznamenať stabilné parametre pre budúcu výrobu.
- Zaznamenajte parametre materiálu
- Zaznamenávanie modelov nástrojov
- Rekordné rýchlosti rezania
- Zaznamenajte rýchlosti posuvu
- Rekordné hĺbky rezu
- Metódy chladenia záznamov
- Zaznamenajte životnosť nástroja
- Zaznamenávanie údajov o kontrole komponentov
Komplexná databáza parametrov znižuje počet skúšobných rezov, zlepšuje efektivitu zavádzania nových objednávok a poskytuje cenné výrobné údaje pre nepretržitú optimalizáciu procesov.
Medzi bežné parametre procesu CNC sústruženia patrí najmä rýchlosť rezania, otáčky vretena, posuv, hĺbka rezu, podmienky chladenia a mazania. Tieto parametre musia byť tiež zladené s materiálom nástroja, polomerom hrotu nástroja, tuhosťou stroja a materiálom obrobku. Rôzne materiály, štruktúry komponentov a fázy obrábania vyžadujú rôzne kombinácie parametrov. Hrubovanie by malo klásť dôraz na efektívne odoberanie materiálu a riadenie zaťaženia stroja, zatiaľ čo dokončovanie by sa malo viac zamerať na rozmerovú presnosť a kvalitu povrchu. Zladením nástrojov s materiálmi obrobkov, optimalizáciou parametrov rezania, zlepšením chladenia a odvádzania triesok, monitorovaním opotrebovania nástrojov a vytvorením štandardizovaných procesných databáz môžu výrobcovia zlepšiť účinnosť CNC sústruženia, znížiť spotrebu nástrojov a mieru odpadu a udržať stabilnú rozmerovú konzistenciu v dávkovej výrobe. Pre spoločnosti zaoberajúce sa CNC obrábaním je nepretržitý zber výrobných údajov a optimalizácia parametrov obrábania dôležitým základom pre zlepšenie výrobných kapacít, riadenie výrobných nákladov a dodávanie vysoko kvalitných presných komponentov.