
Automobilové komponenty sa zvyčajne vyznačujú zložitými priestorovými štruktúrami, viacsmerovými charakteristikami obrábania a vysokými požiadavkami na rozmerovú presnosť. Periférne komponenty motora, konektory podvozku automobilu, skrine prevodovky, komponenty systému riadenia a konštrukčné časti vozidiel s novými energetickými zdrojmi môžu obsahovať viacero obrábaných plôch, šikmé otvory, zakrivené kontúry, montážne drážky a presné montážne polohy. Tradičné trojosové CNC obrábanie vyžaduje viacero nastavení a úprav orientácie obrobku, čo môže predĺžiť čas obrábania a môže tiež viesť k rozmerovým odchýlkam v dôsledku opakovaného polohovania.
Päťosové CNC obrábanie využíva koordinované riadenie troch lineárnych osí a dvoch rotačných osí, čo umožňuje reznému nástroju pristupovať k povrchom obrobku z rôznych smerov a dokončovať obrábanie na viacerých povrchoch v jednom nastavení alebo s menším počtom nastavení. V prípade automobilových dielov so zložitými geometriami, priestorovými polohami otvorov a presnými prvkami na viacerých povrchoch môže päťosové obrábanie znížiť opakované polohovanie, zlepšiť kontinuitu obrábania a poskytnúť flexibilné technické riešenia pre zákazkovú výrobu zložitých komponentov. Spoločnosť TiRapid poskytuje päťosové CNC obrábanie a podporné výrobné služby pre vývoj automobilových komponentov, výrobu prototypov a dávkovú výrobu. Prostredníctvom analýzy štruktúry dielov, návrhu obrábacieho procesu, výberu materiálu, presnej kontroly a kontroly kvality sa konštrukčné požiadavky na viacpovrchové automobilové diely premieňajú na realizovateľné riešenia obrábania, čo pomáha zákazníkom kontrolovať dodacie lehoty výroby, kvalitu dielov a výrobné náklady.
Výzvy obrábania a päťosové CNC obrábacie riešenia pre viacpovrchové automobilové diely
Viacvrstvové automobilové diely zvyčajne vyžadujú frézovanie, vŕtanie, vyvŕtavanie, obrábanie kontúr a lokalizované obrábanie povrchov z rôznych smerov. Čím zložitejšia je štruktúra dielu, tým užšie sú priestorové vzťahy medzi obrábanými povrchmi a tým vyššie sú požiadavky na metódy upnutia obrobku, dráhy nástrojov a presnosť obrábania.
Štrukturálne charakteristiky a požiadavky na obrábanie viacvrstvových automobilových dielov
Viacpovrchové automobilové diely nie sú obmedzené len na súčiastky s viacerými plochými povrchmi. Zahŕňajú aj presné diely so šikmými otvormi, zložitými zakrivenými povrchmi, hlbokými dutinami a nepravidelnými montážnymi štruktúrami. Rozmery a polohy rôznych obrábaných povrchov môžu byť priamo prepojené. Napríklad odchýlka polohy v jednom montážnom otvore môže ovplyvniť montáž a spojenie susedných komponentov.
Bežné viacvrstvové automobilové diely a požiadavky na ich obrábanie sú nasledovné:
| Typ automobilového dielu | Typické štrukturálne vlastnosti | Aplikácie päťosového CNC obrábania |
| Komponenty motora a hnacieho ústrojenstva | Viacúčelové polohy otvorov, montážne drážky, zakrivené povrchy a zložité kontúry | Frézovanie viacerých plôch, obrábanie šikmých otvorov a presné obrábanie montážnych plôch |
| Kryty prevodovky a hnacieho ústrojenstva | Viacsmerové spojovacie otvory, ložiskové otvory a vnútorné dutiny | Obrábanie viacerých plôch, obrábanie otvorových vzorov a obrábanie kontúr puzdra |
| Konektory automobilového podvozku | Nepravidelné tvary, šikmé montážne plochy a priestorové polohy otvorov | Viacuhlové frézovanie, obrábanie spojovacích plôch a obrábanie polôh otvorov |
| Komponenty riadiaceho systému | Zakrivené štruktúry, spojovacie rozhrania a presné montážne polohy | Obrábanie zakrivených plôch, obrábanie montážnych plôch a presné obrábanie kontúr |
| Nové konštrukčné časti energetických vozidiel | Ľahké konštrukcie, viacvrstvové rozhrania a zložité priestorové tvary | Frézovanie viacerých plôch, obrábanie štrukturálnych kontúr a obrábanie spojovacích polôh |
Priority obrábania týchto dielov zahŕňajú viac než len splnenie rozmerových požiadaviek jednotlivých povrchov. Vyžadujú si tiež kontrolu nad polohovými vzťahmi medzi rôznymi obrábanými povrchmi, rozstupmi otvorov, kolmosťou a rozmermi rozhrania zostavy. Päťosové CNC obrábanie môže znížiť obmedzenia prístupu k nástroju spôsobené zložitými štruktúrami úpravou relatívnej polohy medzi rezným nástrojom a obrobkom.
Obmedzenia tradičného viacúčelového obrábania
Tradičné trojosové CNC obrábanie sa spolieha predovšetkým na tri lineárne pohybové osi na riadenie pohybu nástroja. Keď majú automobilové súčiastky viacero strán, šikmé povrchy alebo zložité priestorové prvky, obrábanie si zvyčajne vyžaduje rotáciu upínacieho prípravku, premiestňovanie alebo viacero strojov.
Viaceré nastavenia môžu viesť k nasledujúcim problémom:
- Opakované polohovanie môže viesť k kumulatívnym chybám, čo sťažuje udržiavanie konzistentných polohových vzťahov medzi rôznymi obrábanými povrchmi.
- Špeciálne upínacie prípravky a polohovacie nástroje zvyšujú čas prípravy, zatiaľ čo zložité súčiastky môžu vyžadovať návrh viacerých upínacích riešení obrobkov.
- Hlboké dutiny, šikmé otvory a lokalizované zakrivené povrchy môžu byť obmedzené dĺžkou nástroja a smerom priblíženia, čo zvyšuje náročnosť obrábania.
- Opakované odstraňovanie, opätovná inštalácia a presun obrobkov zvyšujú počet výrobných krokov a predlžujú dodacie lehoty prototypov a sériovej výroby.
V prípade zákazkových dielov vo fáze vývoja automobilového priemyslu časté úpravy dizajnu tiež zvyšujú pracovné zaťaženie spojené s úpravami upínacích prípravkov a revíziami obrábacích programov. Päťosové CNC obrábanie môže znížiť potrebu určitých špecializovaných upínacích prípravkov a zlepšiť konzistentnosť polohovania medzi rôznymi obrábacími prvkami prostredníctvom jednotných vzťažných bodov upnutia obrobku.
Základné riešenia pre päťosové CNC obrábanie
Päťosové CNC obrábanie využíva lineárne osi X, Y a Z spolu s dvoma rotačnými osami na riadenie smeru pohybu nástroja. Stroj upravuje orientáciu nástroja podľa geometrie súčiastky, čo umožňuje nástroju priblížiť sa k rôznym stranám, šikmým povrchom a zložitým zakriveným povrchom. Pri obrábaní viacero povrchov automobilových dielov procesný plán vo všeobecnosti zahŕňa analýzu trojrozmerného modelu, určenie vzťažného bodu obrábania, návrh upínacieho prípravku, plánovanie dráhy nástroja a overenie programu obrábania. Pri dieloch vhodných na konsolidované obrábanie je možné v jednom nastavení dokončiť viacero povrchov. Pri väčších dieloch, zložitých štruktúrach alebo komponentoch so špeciálnymi požiadavkami na upnutie obrobku sa presnosť riadi vhodným usporiadaním počtu nastavení a postupnosti obrábania. Päťosové obrábanie neznamená, že každý diel musí byť vyrobený na päťosovom stroji. Pri automobilových dieloch s jednoduchými štruktúrami a ľahko dostupnými obrábanými povrchmi môže výrobné požiadavky spĺňať aj trojosové alebo štvorosové obrábanie. Vhodná kombinácia zariadení a procesov by sa mala zvoliť prostredníctvom analýzy štruktúry súčiastky a nákladov na obrábanie.

Pracovný postup návrhu a implementácie procesu pre päťosové CNC obrábanie viacvrstvových automobilových dielov
Kvalita obrábania viacvrstvových automobilových dielov závisí od možností zariadenia, ako aj od primeranosti predbežného návrhu procesu. Zodpovedajúce riešenia obrábania je potrebné vyvinúť podľa rôznych materiálov, rozmerov dielov, konštrukčných tvarov a požiadaviek na montáž.
Analýza výkresov súčiastok a určenie vzťažných bodov pre obrábanie
Pred začatím obrábania je potrebné analyzovať štruktúru súčiastky na základe trojrozmerných modelov zákazníka, dvojrozmerných technických výkresov a technických požiadaviek. To zahŕňa identifikáciu kritických rozmerov, spojovacích plôch, polôh otvorov, tenkostenných oblastí a obrábacích prvkov vyžadujúcich osobitnú kontrolu. V prípade skríň automobilových prevodoviek by sa mala venovať osobitná pozornosť montážnym otvorom ložísk, spojovacím plochám a polohovým vzťahom medzi rôznymi rozmiestneniami otvorov. V prípade montážnych konzol podvozku by sa mala pozornosť zamerať na rozstupy montážnych otvorov, rovinnosť spojovacích plôch a konštrukčné rozmery nosných plôch. Kritické rozmery sa medzi súčiastkami líšia a vzťažné body obrábania musia byť určené podľa skutočných požiadaviek na montáž. Rozumné vzťažné body obrábania poskytujú jednotnú referenciu polohovania pre následné operácie. Začlenením primárnych montážnych plôch, polohovacích otvorov alebo konštrukčných vzťažných bodov do plánovania procesu je možné znížiť chyby prenosu rozmerov medzi operáciami. V prípade súčiastok s viacerými presnými obrábanými plochami je tiež potrebné vyhodnotiť, či konverzia vzťažných bodov ovplyvní polohy otvorov, rovnobežnosť, kolmosť a presnosť obrysu.
Plánovanie päťosovej obrábacej dráhy a orientácie nástroja
Päťosové CNC obrábanie vyžaduje nielen určenie dráh pohybu nástroja v smeroch X, Y a Z, ale aj kontrolu nad orientáciou pohybu dvoch rotačných osí. Nastavenie smeru nástroja môže zlepšiť prístupnosť obrábania pre zložité zakrivené povrchy, šikmé povrchy a lokalizované hlboké dutiny. Počas návrhu procesu je vo všeobecnosti potrebné vybrať vhodné nástroje, smery rezania a postupnosti obrábania podľa geometrie súčiastky. Dráhy nástroja by sa mali vyhýbať interferencii medzi upínacími prípravkami, obrobkami a komponentmi stroja a zároveň by sa mala riadiť dĺžka presahu nástroja, aby sa znížili vibrácie a deformácie počas rezania.
| Funkcia obrábania | Kľúčové aspekty návrhu procesov | Očakávané výsledky obrábania |
| Otvory na montáž na viacero povrchov | Stanovenie jednotného referenčného bodu polohy a naplánovanie postupnosti obrábania otvoru | Riadiace rozstupy otvorov a vzájomné polohové vzťahy |
| Šikmé otvory a šikmé povrchy | Nastavte uhly nástroja a skontrolujte prístupový priestor nástroja | Znížte počet zložitých nastavení a pomocných nástrojov |
| Zakrivené povrchy a nepravidelné kontúry | Optimalizujte dráhy nástrojov a smery rezania | Zlepšenie kontinuity a kvality povrchu |
| Hlboké dutiny a lokalizované drážky | Vyberte vhodné dĺžky nástrojov a parametre rezania | Znížte riziko rušenia, vibrácií a opotrebovania nástrojov |
Pri automobilových súčiastkach s viacerými obrábacími plochami musí plánovanie orientácie nástroja vyvážiť efektivitu obrábania a rozmerovú stabilitu. Rozumný návrh dráhy môže znížiť rezanie vzduchom a zbytočné rotačné pohyby a zároveň pomôcť minimalizovať lokalizované zmeny rezných síl počas obrábania.
Schéma upnutia obrobku a optimalizácia postupnosti obrábania
Schéma upnutia obrobku priamo ovplyvňuje stabilitu súčiastky počas obrábania. Viacvrstvové automobilové diely môžu mať tenké steny, konzolové štruktúry, hlboké dutiny alebo nepravidelné tvary. Ak sa upínacie polohy zvolia nesprávne, rezné a upínacie sily môžu spôsobiť lokalizovanú deformáciu. Procesní inžinieri musia vybrať body polohovania a upínacie miesta na základe štruktúry súčiastky, aby sa zabezpečila stabilita obrobku počas obrábania. Pri tenkostenných dieloch zo zliatiny hliníka by sa mali upínacie sily správne kontrolovať. Metódy, ako je postupné odoberanie materiálu a rezervovanie prídavkov na dokončovanie, môžu znížiť riziko deformácie. Pri dieloch so zložitými zakrivenými povrchmi je potrebné skontrolovať aj priestorový vzťah medzi upínacím prípravkom a otočným stolom. Hoci päťosové stroje môžu znížiť počet otáčok obrobku, nie všetky obrábacie prvky je možné dokončiť v jednom nastavení. Pre spodné povrchy, špeciálne vnútorné dutiny alebo oblasti blokované upínacími prípravkami môže byť stále potrebné premiestnenie alebo pomocné obrábacie operácie. Výber materiálu, presná kontrola a kontrola kvality viacvrstvových automobilových dielov. Materiál a prevádzkové prostredie automobilových dielov priamo ovplyvňujú proces obrábania. Rôzne materiály sa líšia v odolnosti voči rezu, tepelnej vodivosti, pevnosti, hmotnosti a požiadavkách na povrchovú úpravu. Vlastnosti materiálu je potrebné zvážiť spolu so skutočným použitím dielu, aby sa vytvorili vhodné výrobné a kontrolné plány.
Bežné materiály a aplikácie pre päťosové CNC obrábanie automobilových dielov
Medzi bežné materiály pre viacvrstvové automobilové diely patria hliníkové zliatiny, nehrdzavejúca oceľ, legovaná oceľ a technické plasty. Výber materiálu by sa mal určiť podľa požiadaviek na nosnosť dielu, prevádzkového prostredia, hmotnostných obmedzení, požiadaviek na odolnosť voči korózii a rozpočtu.
| Kategória materiálu | Bežné materiály | Použiteľné diely a charakteristiky obrábania |
| Zliatiny hliníka | 6061, 7075 atď. | Vhodné pre ľahké konzoly, puzdrá, montážne komponenty a zložité konštrukčné diely s dobrou obrobiteľnosťou |
| Šperky z chirurgickej ocele | 304, 316 atď. | Vhodné pre konektory, montážne komponenty a niektoré automobilové funkčné časti vyžadujúce odolnosť proti korózii |
| Legovaná oceľ | Vybrané podľa požiadaviek na diely | Vhodné pre spojovacie konštrukcie a mechanické časti vyžadujúce vysokú pevnosť a odolnosť proti opotrebovaniu |
| Technické plasty | POM, PEEK, ABS atď. | Vhodné pre izolačné komponenty, nekovové konštrukčné časti, testovacie prototypy a určité ľahko zaťažené časti |
Hliníkové zliatiny sa vyznačujú relatívne nízkou hmotnosťou a vysokou účinnosťou obrábania, vďaka čomu sú vhodné pre mnoho automobilových konštrukčných dielov a vývojových prototypov. Hliníková zliatina 7075 ponúka relatívne vysokú pevnosť, ale jej materiálové náklady, deformácia pri obrábaní a následné požiadavky na spracovanie je potrebné komplexne posúdiť. Hliníková zliatina 6061 ponúka dobrú použiteľnosť z hľadiska obrobiteľnosti, pevnosti a nákladov a možno ju použiť na rôzne automobilové komponenty. Nerezová oceľ a legovaná oceľ si vo všeobecnosti vyžadujú vývoj procesov na základe parametrov rezania, materiálov nástrojov a podmienok chladenia. Technické plasty vyžadujú osobitnú pozornosť venovanú upínacej sile, teplote obrábania a lokalizovanej deformácii počas rezania, aby sa predišlo rozmerovým zmenám alebo povrchovým chybám.
Riadenie presnosti kritických rozmerov a viacplošného obrábania
Požiadavky na presnosť viacvrstvových automobilových dielov sa vo všeobecnosti sústreďujú na montážne otvory, spojovacie plochy, polohovacie štruktúry a polohové vzťahy medzi rôznymi obrábacími prvkami. Aj keď rozmery jednotlivých obrábaných plôch spĺňajú požiadavky výkresu, odchýlky vo vzdialenostiach medzi polohami otvorov alebo kolmosť medzi obrábanými plochami môžu ovplyvniť konečnú montáž. Päťosové obrábanie môže znížiť chyby spôsobené konverziou vzťažných bodov elimináciou niektorých opakovaných nastavení. Konečnú presnosť však stále ovplyvňujú faktory, ako je stav stroja, opotrebovanie nástroja, deformácia materiálu, parametre rezania a metódy merania.
Presnú kontrolu je možné dosiahnuť pomocou nasledujúcich procesných opatrení:
- Stanovte jasné vzťažné body obrábania pre kritické montážne plochy a lokalizačné otvory, aby ste znížili nepotrebné konverzie vzťažných bodov.
- Oddeľte hrubé obrábanie od dokončovacích operácií s vyhradením vhodného prídavku na dokončovanie, aby ste znížili rozmerové zmeny spôsobené uvoľnením vnútorného napätia materiálu.
- Stanovte samostatné požiadavky na obrábanie a kontrolu pre kritické polohy otvorov, priliehajúce plochy a tenkostenné oblasti.
- Vyberte vhodné meracie zariadenie podľa rozmerov súčiastky a požiadaviek na tolerancie, aby ste overili, či výsledky obrábania zodpovedajú technickým výkresom.
V prípade automobilových dielov s prísnymi požiadavkami na montáž sa odporúča jasne špecifikovať kritické rozmery, tolerancie, referenčné symboly a požiadavky na drsnosť povrchu vo výkresoch. Jednotné normy pre návrh, obrábanie a kontrolu môžu znížiť počet prepracovaní spôsobených nejasnými technickými požiadavkami počas výroby.
Povrchová úprava a kontrola kvality viacvrstvových automobilových dielov
Povrchová úprava by sa mala určiť podľa materiálu dielu a prevádzkového prostredia. Diely z hliníkových zliatin môžu byť podľa potreby eloxované, pieskované alebo iné vhodné procesy povrchovej úpravy. Diely z nehrdzavejúcej ocele je možné čistiť, pasivovať alebo povrchovo upravovať vhodnými metódami na základe ich zamýšľaného použitia. Rôzne procesy úpravy môžu ovplyvniť konečné rozmery, stav povrchu a odolnosť dielov voči korózii, preto by sa pred obrábaním mali potvrdiť príslušné požiadavky. Kontrola kvality by sa mala vykonávať podľa technických výkresov a noriem prijatia zákazníkom. Rutinná kontrola môže zahŕňať vzhľad, kritické rozmery, polohy otvorov, závity, otrepy z obrábania a stav povrchu. Pri dieloch so zložitými priestorovými štruktúrami je možné podľa potreby použiť súradnicové meracie stroje na kontrolu rozmerových a geometrických prvkov.
Pre vývojové prototypy a malosériové diely je možné poskytnúť záznamy o rozmerovej kontrole, certifikáty materiálu a príslušnú dokumentáciu o kvalite podľa požiadaviek projektu. Pre následnú sériovú výrobu musia zostať konzistentné aj obrábacie programy, materiálové dávky, kritické procesné parametre a požiadavky na kontrolu, aby bolo možné diely z rôznych dávok akceptovať podľa jednotných noriem. Treba poznamenať, že možnosti päťosového CNC obrábacieho zariadenia neznamenajú, že každý diel môže dosiahnuť rovnaké tolerancie. Dosiahnuteľná presnosť sa musí hodnotiť podľa materiálu, konštrukcie, rozmerov obrábania, podmienok kontroly a požiadaviek na výkres.
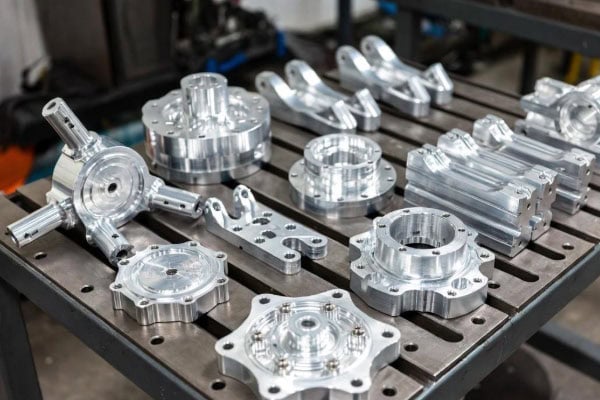
Riešenia zákazkovej výroby a dodania pre päťosové CNC obrábanie viacvrstvových automobilových dielov
Projekty automobilových komponentov zvyčajne postupujú cez overovanie návrhu, výrobu prototypov, malosériovú výrobu a hromadnú výrobu. Rôzne fázy zahŕňajú rôzne množstvá dielov, rozmerové požiadavky a dodacie harmonogramy. Výrobné riešenia musia poskytovať určitú mieru flexibility, aby sa prispôsobili vývojovým úpravám a následným výrobným požiadavkám.
Pracovný postup služieb od výkresov návrhu automobilových dielov až po dodanie hotového výrobku
Spoločnosť TiRapid dokáže vykonávať posúdenia vyrobiteľnosti dielov na základe trojrozmerných modelov, dvojrozmerných výkresov a technických požiadaviek poskytnutých zákazníkom a vyvíjať obrábacie riešenia podľa potrieb projektu. Päťosové CNC obrábanie je možné kombinovať s konvenčným CNC frézovaním, sústružením, výrobou plechov a ďalšími výrobnými procesmi, aby poskytovala zákazkové výrobné služby pre automobilové diely s rôznymi štruktúrami.
| Fáza výroby | Hlavný obsah služby | Kľúčové výstupy projektu |
| Hodnotenie výkresu | Analyzujte 3D modely, materiály, tolerancie, rozhrania zostáv a výzvy obrábania | Objasniť výrobné požiadavky a uskutočniteľnosť procesu |
| Návrh procesu | Vypracovať obrábacie trasy, schémy upnutia obrobkov, dráhy nástrojov a požiadavky na kontrolu | Potvrďte metódy obrábania a metódy kontroly kritických rozmerov |
| Výroba prototypov | Strojné diely podľa schválených výkresov, vykonávanie rozmerových kontrol a vykonávanie potrebných úprav procesu | Overte konštrukčné, rozmerové a montážne požiadavky |
| Malosériová výroba | Výroba dielov podľa overených postupov a noriem kvality | Udržiavanie konzistentnosti rozmerov súčiastok a kvality obrábania |
| Sériová výroba | Zabezpečiť výrobu podľa objednaných množstiev, výrobných harmonogramov a požiadaviek na kontrolu | Vyvážte harmonogramy dodávok, stabilitu výroby a kontrolu nákladov |
Počas fázy hodnotenia návrhu môže DFM (Design for Manufacturability) pomôcť identifikovať neprimerané štruktúry obrábania, nedostatočný priestor pre prístup k nástrojom, nadmerne prísne nekritické tolerancie a konštrukčné prvky, ktoré môžu zvýšiť výrobné náklady. Komunikácia týchto problémov pred výrobou môže znížiť dočasné úpravy výkresov alebo prepracovanie počas obrábania. V prípade automobilových dielov vo fáze vývoja môžu zákazníci najprv overiť montážne a konštrukčné návrhy prostredníctvom prototypov jednotlivých kusov alebo malých sérií a potom upraviť výkresy a výrobné požiadavky podľa výsledkov overenia. Po začatí následnej výroby je možné potvrdené procesné požiadavky opätovne použiť, aby sa znížila opakovaná komunikácia a úpravy procesov.
Výrobné postupy pre jednotlivé prototypy, malé série a sériovú výrobu
Množstvá vyrábaných automobilových dielov ovplyvňujú programovanie, prípravu nástrojov, obstarávanie materiálu a náklady na obrábanie kusov. Päťosové CNC obrábanie ponúka značnú flexibilitu procesu a je vhodné pre zložité konštrukcie a diely na mieru. Konkrétny výrobný plán je však stále potrebné určiť podľa objemu objednávky a charakteristík dielov. Jednotlivé prototypy sa vo všeobecnosti zameriavajú na overenie návrhu, potvrdenie rozmerov a testovanie montáže. V tejto fáze je možné vybrať vhodné obrábacie materiály a metódy povrchovej úpravy podľa skutočných požiadaviek, aby sa predišlo zbytočným investíciám do špecializovaných nástrojov pred dokončením návrhu.
Malosériová výroba musí vyvážiť rýchlosť dodávok a konzistenciu dielov. Štandardizáciou obrábacích údajov, optimalizáciou dráh nástrojov a stanovením pevných kontrolných štandardov je možné znížiť variácie procesu počas opakovanej výroby. V prípade automobilových dielov, ktoré vyžadujú opakované dopĺňanie alebo neustály vývoj, je dôležité aj udržiavanie konzistentnosti v revíziách výkresov a technických požiadavkách. Dávková výroba si vyžaduje ďalšie hodnotenie dodávok materiálu, plánovania zariadení, životnosti nástrojov, času výrobného cyklu a plánov kontroly kvality. V prípade zložitých dielov vhodných na päťosové obrábanie je možné výrobu kombinovať s inými CNC obrábacími procesmi, aby sa predišlo použitiu nákladovejších metód obrábania pre každý diel.
Cenová ponuka na obrábanie, dodacia lehota a komunikácia o projekte
Cenové ponuky na päťosové CNC obrábanie sa vo všeobecnosti vzťahujú na typ materiálu, rozmery dielu, čas obrábania, štrukturálnu zložitosť, požiadavky na tolerancie, povrchovú úpravu a množstvo objednávky. Diely s hlbokými dutinami, zložitými zakrivenými povrchmi, tenkostennými štruktúrami alebo viacerými presnými vzormi otvorov môžu vyžadovať dlhšie časy programovania, obrábania a kontroly.
Pre zlepšenie efektívnosti cenových ponúk a hodnotenia projektov sa zákazníkom odporúča poskytnúť nasledujúce informácie:
- Trojrozmerné modely alebo dvojrozmerné technické výkresy, najlepšie v dostupných formátoch ako STEP, IGES a DWG.
- Druhy materiálov, množstvá dielov a očakávané výrobné dávky.
- Kritické rozmery, tolerancie, drsnosť povrchu a požiadavky na povrchovú úpravu.
- Harmonogramy dodávok, požiadavky na montáž a požadovaná dokumentácia o kontrole.
Spoločnosť TiRapid poskytuje bezplatné správy DFM, okamžité cenové ponuky a projektovú podporu. Konkrétne ceny obrábania a dodacie lehoty sa potvrdzujú podľa výkresov, materiálov, množstiev a technických požiadaviek. Služby uvedené na oficiálnej webovej stránke zahŕňajú päťosové CNC obrábanie, výrobu automobilových dielov na mieru a podporu prototypovej a sériovej výroby. Objasnenie skutočných požiadaviek na obrábanie pred cenovou ponukou môže znížiť opakované potvrdzovanie spôsobené neúplnými informáciami a pomôcť efektívnejšie zorganizovať obstarávanie materiálu, prípravu procesu a následné výrobné harmonogramy.
Často kladené otázky
Akú presnosť dokáže päťosové CNC obrábanie automobilových dielov dosiahnuť?
Presnosť obrábania je potrebné určiť podľa materiálu, štruktúry dielu, rozmerov, stavu nástroja a metód kontroly. CNC obrábacie možnosti spoločnosti TiRapid zahŕňajú tolerancie až do ±0.01 mm, ale túto hodnotu nemožno priamo aplikovať na všetky automobilové diely. Špecifické požiadavky na presnosť by sa mali vyhodnotiť podľa technických výkresov a skutočných obrábacích procesov.
Je päťosové CNC obrábanie vhodné pre malosériovú výrobu automobilových dielov na mieru?
Je vhodný pre zákazkové diely s komplexnými zakrivenými povrchmi, viacerými polohami otvorov, šikmými obrábacími prvkami a presnými montážnymi konštrukciami. Pri jednotlivých prototypoch a malosériových objednávkach môže znížiť potrebu špecializovanej prípravy upínacích prvkov a opakovaného nastavovania. Diely s jednoduchými konštrukciami je však možné obrábať aj pomocou trojosových alebo štvorosových zariadení. Konkrétne riešenie je potrebné určiť podľa množstva objednávky a náročnosti obrábania.
Aké dokumenty sú potrebné na obrábanie automobilových dielov?
Vo všeobecnosti sa vyžadujú trojrozmerné modely, dvojrozmerné technické výkresy, triedy materiálov, množstvá dielov a požiadavky na tolerancie. Ak majú diely špeciálne požiadavky na povrchovú úpravu, montáž alebo dokumentáciu kontroly, mali by sa tieto údaje poskytnúť aj počas dopytu po cenovej ponuke, aby sa uľahčilo presné vyhodnotenie procesu a cenová ponuka.
Podporuje päťosové CNC obrábanie výrobu od prototypov až po sériovú výrobu?
Podľa požiadaviek projektu je možné zabezpečiť výrobu jednotlivých prototypov, malosériovú výrobu a sériovú výrobu. Fáza prototypu sa používa predovšetkým na potvrdenie konštrukčných rozmerov a požiadaviek na montáž. Následná výroba si vyžaduje špecifický plán založený na objeme objednávky, dodávke materiálu, obrábacích procesoch a štandardoch kvality. Skutočné dodacie lehoty a výrobné množstvá je potrebné určiť prostredníctvom vyhodnotenia výkresov a potvrdenia objednávky.
Obrábanie viacvrstvových automobilových dielov vyžaduje zváženie štrukturálnej zložitosti, presnosti obrábania, materiálových vlastností a výrobných nákladov. Päťosové CNC obrábanie dokáže obrábať viacero povrchov, šikmých polôh otvorov a zložitých zakrivených povrchov úpravou orientácie nástroja, čím sa zníži počet opakovaných nastavovacích operácií a poskytnú sa flexibilnejšie výrobné metódy pre vývoj a výrobu automobilových dielov. Pre zákazníkov, ktorí požadujú prispôsobené automobilové konektory, periférne komponenty motora, skrine prevodovky, konzoly podvozku alebo konštrukčné diely vozidiel s novými energetickými zdrojmi, poskytnutie kompletných výkresov, materiálových špecifikácií a požiadaviek na tolerancie pomáha rýchlo určiť uskutočniteľnosť procesu a vyvinúť jasné výrobné riešenie. Či už ide o projekt vo vývoji produktu, overovaní prototypu alebo dávkovej výrobe, potvrdenie požiadaviek na obrábanie vopred môže pomôcť zabezpečiť plynulejšiu výrobu a dodanie.
E-mail: projects@tirapid.com
Telefón: + 86 760 8999 8536
















