
Súsledné frézovanie a konvenčné frézovanie sú dve bežné metódy frézovania používané v CNC obrábaní. Sú známe svojimi odlišnými smermi otáčania frézy, smermi posuvu, metódami tvorby triesok, správaním reznej sily a vplyvom na kvalitu povrchu, životnosť nástroja, stabilitu obrábania a rozmerovú presnosť. Tieto rozdiely vysvetľujú, prečo sa obe metódy široko používajú pri hrubovaní, dokončovaní, vysokorýchlostnom frézovaní, rezaní tvrdých materiálov a výrobe presných dielov.
V tejto príručke vysvetľujeme, čo je to súsledné frézovanie, čo je to konvenčné frézovanie, ako funguje súsledné frézovanie oproti konvenčnému frézovaniu a prečo si treba starostlivo vybrať správnu metódu frézovania.
Čo je stúpanie frézovaním?
Súsledné frézovanie je metóda frézovania, pri ktorej je smer otáčania frézy rovnaký ako smer posuvu obrobku. Nazýva sa aj súsledné frézovanie a bežne sa používa v modernom CNC obrábaní, keď sa vyžaduje lepšia povrchová úprava, vyššia rozmerová presnosť, nižšie rezné teplo a dlhšia životnosť nástroja.
Definícia a princíp smeru rezania
Súsledné frézovanie znamená, že smer otáčania frézy sleduje rovnaký smer ako posuv. Keď nástroj vstupuje do obrobku, reže od maximálnej hrúbky triesky po minimálnu hrúbku triesky.
Tento smer rezania umožňuje nástroju efektívnejšie strihať materiál namiesto trenia o povrch pred rezaním. Taktiež pomáha pritlačiť obrobok k upínaciemu prípravku, čo môže zlepšiť stabilitu, keď je upínací systém dostatočne pevný.
Pretože trieska sa pri výstupe nástroja z materiálu stenčuje, súsledné frézovanie zvyčajne vytvára čistejší povrch a znižuje tvorbu otrepov. Tá istá rezná sila však môže ťahať obrobok alebo stôl dopredu, ak má stroj vôľu, takže stav stroja je veľmi dôležitý.
Výhody súsledného frézovania
Súsledné frézovanie poskytuje lepšiu kvalitu povrchu, pretože rezná hrana odoberá materiál čistejšie a znižuje trenie v mieste vstupu nástroja. Vo vhodných CNC podmienkach môže pomôcť dosiahnuť jemné povrchové úpravy, ako je Ra < 0.8 μm, a pri vysokorýchlostnom dokončovaní je možné dosiahnuť ešte hladšie výsledky.
Súsledné frézovanie môže tiež predĺžiť životnosť nástroja. Keďže triesky sa tvoria pravidelnejšie a efektívnejšie odvádzajú teplo z reznej zóny, ostrie nástroja je vystavené menšiemu treniu a menšej akumulácii tepla. Pri stabilnej dávkovej výrobe sa životnosť nástroja môže predĺžiť približne o 10 – 25 % v závislosti od materiálu, povlaku nástroja, chladiacej kvapaliny a parametrov rezania.
Ďalšou výhodou je nižšie rezné teplo. Tvorba triesky od hrubej po tenkú umožňuje rýchle odvádzanie tepla s trieskou, čím sa znižuje riziko tepelnej deformácie. To je obzvlášť užitočné pri obrábaní materiálov citlivých na teplo, ako je hliník, zliatiny medi, zliatiny titánu, technické plasty a vysokopevnostné plasty.
Nevýhody súsledného frézovania
Súsledné frézovanie je citlivé na vôľu stroja. Ak má obrábací stroj nadmernú vôľu vo vodiacej skrutke, guľôčkovej skrutke alebo pohonnom systéme, fréza môže neočakávane ťahať stôl alebo obrobok, čo spôsobuje vibrácie, rozmerové chyby, zlomenie nástroja alebo vyrytie povrchu.
Súsledné frézovanie tiež nie je vždy vhodné pre prvý hrubovací prechod na tvrdých alebo nerovných materiáloch. Keďže fréza vstupuje s maximálnou hrúbkou triesky, rezná hrana môže byť pri vstupe vystavená vysokému rázovému zaťaženiu, najmä pri obrábaní kalenej ocele, materiálu pokrytého okujemi, odliatkov alebo materiálov s tvrdosťou nad HRC50.
Ďalším obmedzením je riziko vibrácií pri nízkej tuhosti. Ak stroj, upínací prípravok, držiak nástroja alebo nastavenie obrobku nie je stabilné, ťahová činnosť pri súslednom frézovaní môže spôsobiť vibrácie a nekonzistentné rozmery. Z tohto dôvodu sa súsledné frézovanie najlepšie používa na pevných CNC obrábacích centrách so spoľahlivou kompenzáciou vôle a bezpečným upínaním.
Čo je konvenčné frézovanie?
Konvenčné frézovanie je metóda frézovania, pri ktorej je smer otáčania frézy opačný ako smer posuvu obrobku. Nazýva sa aj frézovanie a často sa používa na hrubovanie, staršie stroje, ručné frézovacie zariadenia, nestabilné polotovary a situácie, kde je kontrola rezu dôležitejšia ako kvalita povrchu.
Definícia a princíp smeru rezania
Konvenčné frézovanie znamená, že fréza sa otáča proti smeru posuvu obrobku. Počas procesu rezania nástroj postupne vstupuje do materiálu od tenkej triesky k hrubšej trieske.
Pretože rezanie začína s takmer nulovou hrúbkou triesky, nástroj sa môže pred začatím rezania trieť. To môže zvýšiť trenie, teplo a opotrebovanie nástroja, najmä pri materiáloch, ktoré sa spevňujú alebo majú nízku tepelnú vodivosť.
Postupný vstup však tiež robí konvenčné frézovanie tolerantnejším pri hrubovacích operáciách. Znižuje riziko, že fréza náhle zachytí obrobok, a preto je často bezpečnejšie na ručných strojoch alebo CNC zariadeniach s viditeľnou vôľou.
Výhody konvenčného frézovania
Konvenčné frézovanie ponúka vysokú stabilitu pri hrubovaní, pretože nástroj vstupuje do rezu postupne. To pomáha znižovať náhle nárazy a uľahčuje kontrolu obrábania nepravidelných polotovarov, surových materiálov, odliatkov, výkovkov a materiálov s nerovnomernou tvrdosťou.
Je vhodnejšie pre stroje bez účinnej kompenzácie vôle. Keďže rezná sila má tendenciu tlačiť proti smeru posuvu namiesto toho, aby ťahala stôl dopredu, konvenčné frézovanie znižuje riziko náhleho záberu nástroja na starších strojoch.
Konvenčné frézovanie môže byť užitočné aj na ťažké odoberanie materiálu, keď hlavnou požiadavkou nie je kvalita povrchu. Pri hrubovacích operáciách s veľkým prídavkom, silným upnutím a stabilnými dráhami nástroja dokáže bezpečne odstrániť prebytočný materiál pred konečným dokončením pomocou súsledného frézovania.
Nevýhody konvenčného frézovania
Konvenčné frézovanie zvyčajne vytvára horšiu kvalitu povrchu, pretože nástroj sa pred rezom trie a vychádza s väčšou hrúbkou triesky. To môže zanechať viditeľné stopy po nástroji, trhliny a zvyškové deformácie, pričom drsnosť je často vyššia ako Ra1.6 μm v závislosti od materiálu a parametrov.
Opotrebovanie nástroja môže byť pri konvenčnom frézovaní rýchlejšie. Počiatočné trenie vytvára trenie a teplo ešte predtým, ako rezná hrana úplne vnikne do materiálu. To môže urýchliť opotrebovanie boku, otupenie reznej hrany a spevnenie, najmä pri nehrdzavejúcej oceli, titáne a niektorých zliatinách medi.
Rezné teplo sa tiež s väčšou pravdepodobnosťou udrží v kontaktnej oblasti medzi nástrojom a obrobkom. Keďže tvorba triesok je pomalšia a trenie je vyššie, teplo sa môže prenášať do obrobku a nástroja, čo zvyšuje riziko tepelnej rozťažnosti, rozmerových zmien a problémov s kvalitou povrchu.
Hlavný rozdiel medzi súsledným frézovaním a konvenčným frézovaním
Hlavný rozdiel medzi súsledným frézovaním a konvenčným frézovaním je vzťah medzi otáčaním frézy a smerom posuvu. Pri súslednom frézovaní sa fréza otáča v smere posuvu, pri konvenčnom frézovaní sa fréza otáča proti smeru posuvu.
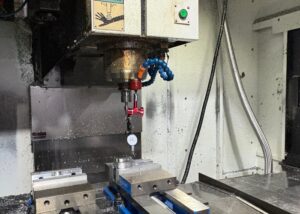
Porovnanie ofsetu nástroja a presnosti rezania
Pri súslednom frézovaní má rezná sila tendenciu tlačiť obrobok smerom k upínaciemu prípravku, keď je upínanie pevné. To pomáha zlepšiť stabilitu dráhy nástroja a rozmerovú presnosť, najmä pri dokončovaní.
Pre presné diely s úzkymi toleranciami, ako napríklad ±0.01 mm, sa často uprednostňuje súsledné frézovanie, keď má CNC stroj dobrú tuhosť a kompenzáciu vôle. Pomáha to znížiť trhanie povrchu a zlepšiť konzistenciu rozmerov v rámci opakovaných dielov.
Pri konvenčnom frézovaní môže rezná sila tlačiť nástroj a obrobok menej priaznivým smerom. Na strojoch s veľkými vôľami rezu to môže spôsobiť vychýlenie nástroja, chvenie a rozmerové zmeny. Napriek tomu môže byť pri hrubovaní bezpečnejšie, keď je ťažké kontrolovať vôľu stroja.
Vplyv tepla a smer reznej sily
Súsledné frézovanie vytvára triesky od hrubých po tenké, čo umožňuje teplu rýchlo opustiť reznú zónu spolu s trieskou. To pomáha znižovať teplotu nástroja, zahrievanie obrobku a tepelnú deformáciu.
Konvenčné frézovanie produkuje triesky od tenkých po hrubé. Nástroj sa môže pred rezaním trieť a v blízkosti kontaktnej zóny sa môže udržiavať viac tepla. To môže zvýšiť trenie, najmä pri obrábaní hliníka, medi, nehrdzavejúcej ocele, titánu alebo plastov, ktoré sú citlivé na teplo.
Smer reznej sily je tiež odlišný. Súsledné frézovanie môže vtiahnuť obrobok do frézy, zatiaľ čo konvenčné frézovanie tlačí proti smeru posuvu. Preto si súsledné frézovanie vyžaduje silnejšiu kontrolu vôle a konvenčné frézovanie je na starších zariadeniach často bezpečnejšie.
Analýza kvality povrchu a efektívnosti spracovania
Súsledné frézovanie zvyčajne poskytuje lepšiu kvalitu povrchu, pretože znižuje trenie, kolísanie reznej sily a vytvára čistejšie oddeľovanie triesok. Pri dokončovacích operáciách môže pomôcť dosiahnuť hladšie povrchy, ako je Ra 0.8 μm alebo menej, keď je dobre kontrolovaná tuhosť stroja, ostrosť nástroja a parametre.
Súsledné frézovanie môže tiež zlepšiť efektivitu obrábania, pretože nástroj reže efektívnejšie a vytvára menšie trenie. Pri dávkovom CNC obrábaní to môže pomôcť skrátiť čas cyklu približne o 10 – 20 % v závislosti od geometrie dielu, materiálu, dráhy nástroja a možností stroja.
Konvenčné frézovanie zvyčajne zanecháva viac stôp po nástroji a otrepov, pretože fréza sa pred rezaním trie a vychádza s väčšou hrúbkou triesky. Na splnenie vysokých požiadaviek na kvalitu povrchu môže byť potrebné dodatočné dokončovanie, leštenie, odhrotovanie alebo konečný súsledný frézovací prechod.
Požiadavky na štruktúru a riadiaci systém obrábacieho stroja
Súsledné frézovanie vyžaduje vyššiu tuhosť stroja, stabilné servo riadenie a účinnú kompenzáciu vôle. Ak je stôl stroja, guľôčková skrutka, vreteno, upínací prípravok alebo držiak nástroja nestabilný, súsledné frézovanie môže spôsobiť vibrácie, zaseknutie nástroja alebo rozmerové chyby.
Moderné CNC obrábacie centrá sú zvyčajne vhodnejšie na súsledné frézovanie, pretože majú pevnejšiu konštrukciu, presné riadenie posuvu a softvérovú kompenzáciu. To umožňuje súslednému frézovaniu dosiahnuť lepšiu povrchovú úpravu, dlhšiu životnosť nástroja a vyššiu efektivitu.
Konvenčné frézovanie je vhodnejšie pre staršie stroje, ručné frézky alebo zariadenia s viditeľnou vôľou. Jeho smer rezania je tolerantnejší a znižuje riziko, že nástroj náhle vtiahne obrobok do frézy.
Kedy zvoliť súsledné frézovanie alebo konvenčné frézovanie
Súsledné alebo konvenčné frézovanie by sa malo zvoliť na základe typu materiálu, fázy obrábania, stavu obrábacieho stroja, tuhosti upínacieho prípravku, požiadaviek na toleranciu a cieľovej kvality povrchu. Najlepšia metóda závisí od skutočného prostredia obrábania a nie od pevne stanoveného pravidla.
Výber podľa typu materiálu
Rôzne materiály reagujú odlišne na súsledné frézovanie a konvenčné frézovanie. Tvrdosť materiálu, ťažnosť, tepelná vodivosť, správanie sa triesky a tendencia k spevneniu ovplyvňujú najlepšiu stratégiu frézovania.
| Typ materiálu | Bežné stupne | Odporúčaná metóda frézovania | Odborné poradenstvo |
| Hliníková zliatina | 6061, 7075 | Stúpanie Frézovanie | Pomáha znižovať zapichovanie nástroja, zlepšovať odvod triesok a dosahovať lepšiu kvalitu povrchu. |
| Stredne uhlíková oceľ / zápustková oceľ | P20, H13, S50C | Hrubovanie: Konvenčné frézovanie, Dokončovanie: Súsledné frézovanie | Konvenčné frézovanie zlepšuje stabilitu pri hrubovaní, súsledné frézovanie zlepšuje konečnú úpravu a presnosť. |
| Zliatina titánu | Ti6Al4V, TC4 | Stúpanie Frézovanie | Znižuje hromadenie tepla a zaťaženie nástroja v kombinácii so silným chladením a malým posuvom. |
| Nehrdzavejúca oceľ | 304, 316, 17-4 PH | Hrubovanie: Konvenčné frézovanie, Dokončovanie: Súsledné frézovanie | Konvenčné frézovanie zlepšuje stabilitu pri ťažkom obrábaní, súsledné frézovanie pomáha kontrolovať otrepy a dokončovať. |
| meď | C110, C101 | Konvenčné frézovanie | Stabilnejšia rezná sila môže pomôcť znížiť rozmazávanie, upchávanie a prehrievanie. |
| mosadz | H62, C360 | Stúpanie Frézovanie | Vynikajúca obrobiteľnosť umožňuje vysokorýchlostné rezanie a lepšiu kvalitu povrchu. |
| Technické plasty | POM, PA6, PTFE | Stúpanie Frézovanie | Pomáha znižovať teplo, otrepy, tavenie a deformáciu materiálu. |
| Vysokovýkonné plasty | PEEK, PI, UPE | Stúpanie Frézovanie | Podporuje lepšiu rozmerovú presnosť a čistejšie povrchy na drahých materiáloch. |
| Zliatina horčíka | AZ31B, ZK60 | Stúpanie Frézovanie | Skracuje čas rezania a teplo, ale je potrebné starostlivo kontrolovať požiarnu bezpečnosť. |
| Kompozity uhlíkových vlákien | CFRP | Konvenčné frézovanie so špeciálnymi nástrojmi | Pomáha znižovať vyťahovanie vlákien a delamináciu hrán, ak je geometria nástroja vhodná. |
Podľa procesných požiadaviek
Fáza obrábania je jedným z najdôležitejších faktorov pri výbere medzi súsledným frézovaním a konvenčným frézovaním pri CNC frézovaní. Hrubovanie a dokončovanie majú odlišné priority, takže môžu vyžadovať odlišné smery rezania.
Pri CNC frézovaní sa hrubé obrábanie zameriava na rýchly úber materiálu, bezpečnosť nástroja a stabilitu procesu. Dokončovanie sa zameriava na kvalitu povrchu, rozmerovú presnosť, kontrolu otrepov a konzistenciu konečného dielu.
Z tohto dôvodu sa konvenčné frézovanie často používa na hrubovanie za nestabilných podmienok, zatiaľ čo súsledné frézovanie sa často používa na dokončovanie na pevných CNC frézovacích zariadeniach.
Hrubé obrábanie
Hrubé obrábanie vyžaduje rýchle a bezpečné odstránenie veľkého množstva materiálu. Konvenčné frézovanie je často vhodné na hrubovanie, pretože nástroj vstupuje do rezu postupne a poskytuje lepšiu kontrolu pri obrábaní nepravidelných polotovarov alebo s vysokým prídavkom materiálu.
Tento postupný rez pomáha znižovať náhle zapojenie nástroja, najmä pri materiáloch s tvrdým povrchom, okujemi, odlievacou kôrou alebo nerovnomernou tvrdosťou. Je tiež užitočný, keď tuhosť upínacieho prípravku nie je ideálna.
Hrubovanie však nie vždy vyžaduje konvenčné frézovanie. Na moderných pevných CNC strojoch so silnými nástrojmi a stabilným nastavením je možné na efektívne hrubovanie použiť aj súsledné frézovanie, ak sú vôľa a rezné zaťaženie správne kontrolované.
Dokončovacie
Dokončovanie vyžaduje lepšiu povrchovú úpravu, rozmerovú presnosť a kvalitu hrán. Na dokončovanie sa zvyčajne uprednostňuje súsledné frézovanie, pretože znižuje trenie, vytvára čistejšiu triesku a znižuje odtrhávanie povrchu.
Ak je cieľom dosiahnuť prísne tolerancie, ako napríklad ±0.01 mm alebo drsnosť povrchu pod Ra0.8 μm, súsledné frézovanie môže poskytnúť konzistentnejšie výsledky na pevných CNC strojoch.
Pri špičkových komponentoch môže finálne súsledné frézovanie znížiť otrepy, zlepšiť presnosť kontúr a znížiť potrebu ručného leštenia alebo sekundárneho dokončovania.
Podľa typu stroja
Typ stroja výrazne ovplyvňuje, či je súsledné alebo konvenčné frézovanie bezpečnejšie a efektívnejšie. Moderné CNC obrábacie centrá a staršie manuálne stroje sa pri reznej sile správajú veľmi odlišne.
Vysokopevnostné CNC stroje zvyčajne podporujú súsledné frézovanie, pretože majú pevnejšie konštrukcie, lepšiu reguláciu posuvu a kompenzáciu vôle. Manuálne stroje alebo staršie zariadenia môžu dosahovať lepšie výsledky pri konvenčnom frézovaní, pretože sú citlivejšie na vôľu.
Pred výberom metódy by mali obrábači skontrolovať tuhosť vretena, vôľu stola, pevnosť upínacieho prípravku, odozvu servopohonu, hádzavosť držiaka nástroja a rezné zaťaženie.
Vysoko presné CNC obrábacie centrá
Vysoko presné CNC obrábacie centrá sú vo všeobecnosti vhodné na súsledné frézovanie. Tieto stroje majú zvyčajne guľôčkové skrutky, servoriadenie, kompenzáciu stúpania, vysokú tuhosť vretena a stabilnú presnosť posuvu.
Súsledné frézovanie na týchto strojoch umožňuje vysokorýchlostné obrábanie, jemné dokončovanie a konzistentnú dávkovú výrobu. Široko sa používa v leteckom priemysle, zdravotníckych pomôckach, presných formách, robotike a špičkových priemyselných súčiastkach.
Pri obrábaní drahých materiálov alebo dielov s prísnymi toleranciami môže súsledné frézovanie znížiť potrebu dodatočnej práce zlepšením povrchovej úpravy, stability nástroja a opakovateľnosti rozmerov.
Manuálne alebo konvenčné frézky
Ručné frézky a staršie konvenčné frézky sú často vhodnejšie na konvenčné frézovanie. Tieto stroje môžu mať znateľný vôľový chod a obmedzenú kompenzačnú schopnosť.
Pri súslednom frézovaní môže vôľa spôsobiť, že fréza náhle potiahne stôl, čo spôsobí vibrácie, prerezanie alebo zlomenie nástroja. Konvenčné frézovanie toto riziko znižuje, pretože rezná sila pôsobí proti smeru posuvu.
Pre staré zariadenia, hrubé obrábanie a prácu s nekritickými toleranciami je konvenčné frézovanie často bezpečnejšie a predvídateľnejšie.
Spracovanie analýzy obchodného prípadu
Analýza obchodného prípadu spracovania pomáha prepojiť teóriu frézovania so skutočnými výrobnými rozhodnutiami. Rôzne odvetvia majú rôzne priority, ako sú tolerancia, drsnosť povrchu, náklady na materiál, kontrola otrepov, čas cyklu, opotrebovanie nástroja a spoľahlivosť súčiastok.
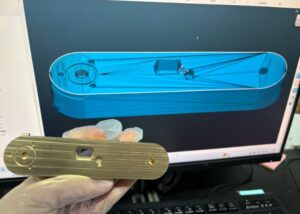
Súčasti pre letectvo
V prípade leteckých a kozmických súčiastok sa počas dokončovania často uprednostňuje súsledné frézovanie, pretože podporuje lepšiu integritu povrchu, rozmerovú presnosť a životnosť nástroja. Rámy z titánových zliatin, hliníkové konštrukčné diely a tenkostenné súčiastky často profitujú zo stabilného odvádzania triesok a nižšieho rezného tepla.
Keďže letecké a kozmické diely sú zvyčajne vysokohodnotné a majú prísne tolerancie, tuhosť stroja, konštrukcia upínacieho prípravku a riadenie dráhy nástroja sú kritické. Súsledné frézovanie môže v kombinácii so silným chladením a optimalizovanými parametrami rezania znížiť trhliny na povrchu a zlepšiť konzistenciu.
Na hrubovanie ťažkých materiálov alebo nerovných polotovarov sa môže stále použiť konvenčné frézovanie, ak je stabilita dôležitejšia ako povrchová úprava.
Priemysel presných foriem
Pri výrobe presných foriem sa súsledné frézovanie bežne používa v dokončovacích operáciách na zlepšenie hladkosti dutiny, zníženie stôp po reznej ploche a skrátenie času leštenia. Toto je užitočné pre formy na vstrekovanie plastov, formy na tlakové liatie a medené elektródy EDM.
Konvenčné frézovanie sa môže použiť počas hrubovania na bezpečné odstránenie materiálu, najmä pri obrábaní tvrdej ocele pre formy alebo nepravidelného materiálu. Keď sa prídavok materiálu stabilizuje, súsledné frézovanie sa často používa na polodokončovanie a konečnú úpravu.
Kombinovaná stratégia pomáha vyvážiť životnosť nástroja, kvalitu povrchu a efektivitu výroby.
Zdravotnícke pomôcky
Zdravotnícke pomôcky vyžadujú presnú rozmerovú kontrolu, hladké povrchy, hrany bez otrepov a stabilnú opakovateľnosť procesu. Súsledné frézovanie sa často uprednostňuje na dokončovanie zdravotníckych dielov, ako sú kostné skrutky, komponenty implantátov, chirurgické nástroje a presné puzdrá.
Pri titáne, nehrdzavejúcej oceli, PEEK a iných materiáloch medicínskej kvality môže súsledné frézovanie znížiť hromadenie tepla a povrchové chyby pri použití ostrých nástrojov a kontrolovaných parametrov rezania.
Keďže lekárske komponenty vyžadujú vysokú spoľahlivosť, smer frézovania musí byť zladený s geometriou nástroja, stratégiou chladenia, požiadavkami na povrchovú úpravu a kontrolou kontaminácie.
Praktické rady a tipy
Praktický výkon frézovania závisí od viac než len od výberu súsledného alebo konvenčného frézovania. Konečné výsledky ovplyvňujú geometria nástroja, parametre rezania, upnutie obrobku, tuhosť stroja, chladiaca kvapalina, stratégia dráhy nástroja a kontroly obsluhy.
Tipy na nastavenie parametrov rezania pre súsledné frézovanie a konvenčné frézovanie
Parametre rezania by sa mali upraviť podľa materiálu, priemeru nástroja, povlaku nástroja, výkonu vretena, tuhosti upínacieho prípravku a cieľovej kvality povrchu. Súsledné frézovanie a konvenčné frézovanie si zvyčajne vyžadujú odlišné stratégie parametrov.
Pri súslednom frézovaní sa na zlepšenie konečnej úpravy a zníženie tepla často používajú vyššie otáčky vretena, stredný posuv, malá hĺbka rezu a účinné chladenie. Pri konvenčnom frézovaní sa počas hrubovania častejšie používajú o niečo nižšie otáčky, stredný posuv, väčšia hĺbka rezu a kontinuálne chladenie.
Tieto hodnoty by sa mali považovať za východiskové body, nie za pevné štandardy. Skúšobné rezanie a kontrola sú stále potrebné pred sériovou výrobou.
Odporúčané parametre pre súsledné frézovanie
Odporúčané parametre súsledného frézovania často zahŕňajú vysoké otáčky vretena, stredný posuv, malú hĺbku rezu a stabilné chladenie. Typický počiatočný rozsah môže byť 3 000 – 8 000 ot./min., posuv 600 – 1 200 mm/min, axiálna hĺbka rezu 0.5 – 1 mm a radiálna šírka rezu 50 – 70 % priemeru nástroja.
Súsledné frézovanie má výhody ostrých nástrojov, pevného upnutia obrobku a stabilného ovládania stroja. Nútené chladenie alebo mazanie s minimálnym množstvom môže pomôcť kontrolovať teplo a zlepšiť odvádzanie triesok.
Pri dokončovaní môžu menšie odstupy a menšie rezné zaťaženia zlepšiť drsnosť povrchu a rozmerovú presnosť.
Odporúčané parametre pre konvenčné frézovanie
Odporúčané parametre konvenčného frézovania často používajú mierne nižšie otáčky vretena, mierny posuv a väčšiu hĺbku rezu pre hrubovanie. Typický počiatočný rozsah môže byť 2 000 – 5 000 ot./min., posuv 400 – 800 mm/min., axiálna hĺbka rezu 1 – 2 mm a radiálna šírka rezu 30 – 50 % priemeru nástroja.
Konvenčné frézovanie lepšie toleruje hrubšie nastavenia ako súsledné frézovanie, ale je potrebné kontrolovať nadmerné teplo a trenie. Nepretržité chladenie pomáha znižovať zahrievanie obrobku a opotrebovanie nástroja.
Pri tvrdých materiáloch, nepravidelných polotovaroch alebo starých strojoch môžu konzervatívne parametre znížiť odštiepovanie a vibrácie nástroja.
Ako sa vyhnúť stopám po chvení a prasklinám od rezania
Stopy po chvení a trhliny pri rezaní možno znížiť zlepšením tuhosti nástroja, optimalizáciou rezných parametrov a zabránením nestabilnému záberu nástroja. Dôležité je kratšie vyloženie nástroja, pevné držiaky, povlakované nástroje a stabilné upínanie.
Rezná rýchlosť by sa mala vyhýbať rezonančným zónam. Ak sa objaví vibrácie, zníženie otáčok vretena, úprava posuvu, zníženie hĺbky rezu alebo zmena dráhy nástroja môžu pomôcť stabilizovať rez.
Pri hlbokých dutinách môže stupňovité rezanie alebo vrstvené frézovanie v smere Z znížiť náhle zaťaženie nástroja. Pred samotným obrábaním by sa mala vykonať kontrola dráhy nástroja a upínacieho prípravku.
Upínanie obrobku a kontrola vôle
Upínanie obrobku a kontrola vôle sú nevyhnutné pre stabilné frézovanie. Nedostatočné upnutie môže spôsobiť pohyb obrobku, vibrácie, rozmerové chyby a zlomenie nástroja.
Pevné nastavenie by malo využívať spoľahlivé umiestnenie, dostatočnú kontaktnú plochu a vyváženú upínaciu silu. Pri mäkkých materiáloch, ako je hliník alebo meď, môžu ochranné podložky alebo mäkké čeľuste pomôcť zabrániť deformácii povrchu.
Vôľa je obzvlášť kritická pri súslednom frézovaní. Staršie stroje by sa mali pred súsledným frézovaním otestovať a v prípade potreby by sa mala vykonať kompenzácia. Ak sa vôľa nedá kontrolovať, konvenčné frézovanie je zvyčajne bezpečnejšie.
Typické chyby a riešenia
Medzi typické chyby pri frézovaní patrí použitie súsledného frézovania na strojoch s vôľou, nadmerný posuv, používanie tupých nástrojov, nesprávne upnutie obrobku a ignorovanie požiadaviek na chladiacu kvapalinu. Tieto problémy môžu viesť k odštiepeniu nástroja, nízkej kvalite povrchu, zaseknutiu nástroja alebo nekonzistentnej veľkosti obrobku.
| Problém | Príčina analýzy | Návrhy riešení |
| Nástroj na súsledné frézovanie, oddeľovanie | Príliš rýchly posuv, príliš agresívny vstup nástroja, nízka tuhosť | Znížte rýchlosť posuvu, optimalizujte vstupnú dráhu, zlepšite upnutie nástroja |
| Zlá drsnosť povrchu pri konvenčnom frézovaní | Trenie nástroja, tupý rezný nástroj, vysoký rezný náraz | Vymeňte nástroj, znížte vstupnú rýchlosť, pridajte dokončovací prechod |
| Lepenie alebo rozmazanie nástroja | Vysoká teplota, slabé mazanie, nevhodný náter | Zlepšite chladenie, používajte povlakované nástroje, upravte rýchlosť a posuv |
| Nekonzistentná veľkosť dielu | Posun obrobku, vôľa, tepelný drift vretena | Posilniť upínacie prvky, overiť vôľu, stabilizovať teplotu |
| Tvorba otrepov | Nesprávny smer rezania, tupá hrana, zlá stratégia výstupu | Používajte dokončovanie v súslednom ryhovaní, ostrenie nástroja, optimalizáciu dráhy nástroja |
Pred obrábaním je užitočné stráviť niekoľko minút kontrolou bezpečnosti upínacieho prípravku, náhľadu dráhy nástroja, rýchlosti posuvu, otáčok vretena, nastavenia chladiacej kvapaliny a stavu vôle. Krátka kontrola nastavenia môže zabrániť poškodeniu nástroja, odpadovým dielom a nákladnému prepracovaniu.
Často kladené otázky
Čo je lepšie, konvenčné alebo súsledné frézovanie
Vo svojej práci uprednostňujem pre väčšinu CNC operácií súsledné frézovanie kvôli jeho hladšiemu povrchu a predĺženej životnosti nástroja. Minimalizuje kolísanie reznej sily a znižuje hromadenie tepla. Avšak na strojoch s viditeľnou vôľou alebo bez kompenzačných systémov je konvenčné frézovanie bezpečnejšie a stabilnejšie. Ak sú požiadavky na presnosť menšie ako ±0.01 mm, súsledné frézovanie ponúka vynikajúcu konzistentnosť – najmä pri obrábaní hliníka alebo titánových zliatin.
Aké sú nevýhody stoupavého frézovania
Súsledné frézovanie, hoci je vysoko efektívne, predstavuje riziká na strojoch so zlou reguláciou vôle. Pohyb frézy vťahuje obrobok do nástroja, čo môže spôsobiť náhle zasunutie nástroja, posunutie obrobku alebo vyrytie povrchu. Bez správnej kompenzácie vôle som pozoroval chyby tolerancie presahujúce 0.05 mm a zvýšené odštiepenie nástroja, najmä pri rezaní tvrdých materiálov, ako je nehrdzavejúca oceľ alebo kalené ocele.
Aké sú výhody protibežného frézovania
Nepretržité frézovanie alebo konvenčné frézovanie poskytuje väčšiu kontrolu počas hrubovacích operácií a lepšie absorbuje vibrácie. Často ho volím pri práci s liatinou, výkovkami alebo kalenými oceľami, kde sú tuhosť a stabilita nástroja dôležitejšie ako kvalita povrchu. Je obzvlášť užitočné na starých alebo manuálnych strojoch – najmä keď sú tolerancie nad ±0.05 mm a stabilita obrábania má prednosť pred povrchovou úpravou.
Čo je to vzostupné a súsmerné frézovanie
Sostupné frézovanie (konvenčné) tlačí nástroj proti smeru posuvu, čím zvyšuje plynulosť vstupu nástroja a tlmí nárazy – ideálne pre hrubovanie alebo nestabilné nastavenia. Sostupné frézovanie (súsledné) ťahá nástroj v smere posuvu, čím sa dosahujú čistejšie povrchy a znižuje sa opotrebovanie nástroja. Pre hliník, meď a technické plasty volím sostupné frézovanie, pre abrazívne alebo vysoko odolné kovy sa konvenčné frézovanie vyhýba deformácii spôsobenej spätným rázom.
Čo je to vôľa pri frézovaní v smere toku
Vôľa pri súslednom frézovaní sa vzťahuje na mechanickú vôľu medzi komponentmi, ako sú vodiace skrutky alebo ozubené kolesá. Ak sa neopraví, môže viesť k nepravidelnému pohybu nástroja, chveniu a rozmerovým nepresnostiam. V mojej dielni sme namerali hodnoty vôle až do 0.03 mm na starnúcich strojoch – čo je viac než dosť na zničenie dielov s prísnymi toleranciami. Preto pred použitím súsledného frézovania v kritických operáciách vždy overím kompenzáciu vôle.
Záver
Súsledné frézovanie a konvenčné frézovanie nie sú len lepšie alebo horšie. Sú to dve rôzne stratégie frézovania, ktoré by sa mali voliť podľa tuhosti stroja, kontroly vôle, typu materiálu, fázy obrábania, požiadaviek na povrchovú úpravu a cieľovej tolerancie. Súsledné frézovanie je vhodnejšie pre moderné pevné CNC stroje, dokončovacie prechody, vysokorýchlostné obrábanie a diely, ktoré vyžadujú lepšiu povrchovú úpravu a životnosť nástroja. Konvenčné frézovanie je vhodnejšie pre staršie stroje, hrubovacie operácie, nestabilné polotovary a situácie, kde je stabilita rezu dôležitejšia ako konečná kvalita povrchu.
V spoločnosti TiRapid poskytujeme presné CNC obrábanie kovových a plastových komponentov na mieru. Ak váš projekt vyžaduje frézovanie, sústruženie, vŕtanie, vyvŕtavanie, rezanie závitov, povrchovú úpravu alebo CNC obrábanie s presnými toleranciami, náš technický tím vám môže pomôcť s kontrolou správania sa materiálu, metódy obrábania, stability upínacích prípravkov, kontroly tolerancií a uskutočniteľnosti výroby s cieľom podporiť spoľahlivú kvalitu dielov a efektívnu výrobu.
















