
Tenkostenné diely boli vždy jedným z najnáročnejších obrobkov v presnej výrobe. Vzhľadom na ich malú hrúbku steny a obmedzenú celkovú tuhosť môžu rezné sily generované počas CNC frézovania, upínacie napätie a vnútorné zvyškové napätie materiálu viesť k deformácii. Toto je obzvlášť dôležité v leteckom a kozmickom priemysle, automobilovom priemysle, zdravotníckych pomôckach a špičkových zariadeniach, kde tenkostenné komponenty vyžadujú vysokú rozmerovú presnosť, konzistentnosť hrúbky steny a kvalitu povrchu. Na skutočné zníženie deformácie nestačí spoliehať sa na postprocesnú korekciu; namiesto toho musí byť kontrolovaná počas celého procesu vrátane výberu materiálu, upínania, nástrojov, parametrov rezania a stratégie obrábania.
Prečo sú tenkostenné diely náchylné na deformáciu frézovaním
Pochopenie základných príčin deformácie je nevyhnutné pre vývoj efektívnejších stratégií riadenia procesov.
Rezné sily spôsobujú deformáciu konštrukcie
Tenkostenné diely majú inherentne nízku tuhosť a radiálne rezné sily generované počas obrábania môžu ľahko spôsobiť lokálne elastické priehyby.
- Rozumne znížte rezné zaťaženie pri jednom prechode, aby ste minimalizovali tlak nástroja na tenkostenné plochy.
- Optimalizujte smer posuvu nástroja tak, aby sa rezné sily prenášali do pevnejších podperných oblastí.
- Pre oblasti náchylné na vibrácie použite stratégie vrstvového alebo zónového obrábania, aby ste znížili maximálne okamžité zaťaženie.
Iba udržiavaním rezných síl v stabilnom rozsahu možno zásadne znížiť riziko štrukturálnej deformácie.
Upínacie napätie ovplyvňuje výsledky obrábania
Ak je upínacia sila nerovnomerná alebo nadmerná, tenkostenné diely sa môžu počas obrábania deformovať a po uvoľnení sa čiastočne zotaviť, čo vedie k rozmerovým chybám.
- Pre zabezpečenie rovnomernejšieho rozloženia sily zvoľte vhodné polohy upnutia.
- Pre diely s nízkou tuhosťou použite na zlepšenie stability mäkké čeľuste, pomocné podpery alebo špeciálne upínacie prípravky.
- Kontrolujte upínaciu silu, aby ste predišli lokálnej deformácii spôsobenej nadmerným utiahnutím.
Stabilná a správne riadená metóda upínania je kľúčovým predpokladom pre zabezpečenie rozmerovej presnosti tenkostenných dielov.
Zvyškové napätie materiálu spôsobuje sekundárnu deformáciu
Niektoré hliníkové zliatiny a iné kovy môžu po valcovaní, kovaní alebo tepelnom spracovaní obsahovať zvyškové napätie. Keď sa materiál počas obrábania postupne odoberá, napätie sa prerozdeľuje, čo vedie k deformácii alebo deformácii.
- Vyberte suroviny so stabilnejšími napäťovými podmienkami, aby sa znížilo uvoľňovanie napätia počas obrábania.
- Pri veľkých alebo vysoko presných dieloch pridajte po hrubom obrábaní procesy na uvoľnenie napätia alebo stabilizáciu.
- Pre zabezpečenie plynulejšieho procesu uvoľňovania napätia rozložte primeraný prídavok na obrábanie.
Riadenie vnútorného napätia materiálu je základnou požiadavkou pre dlhodobú rozmerovú stabilitu tenkostenných súčiastok.
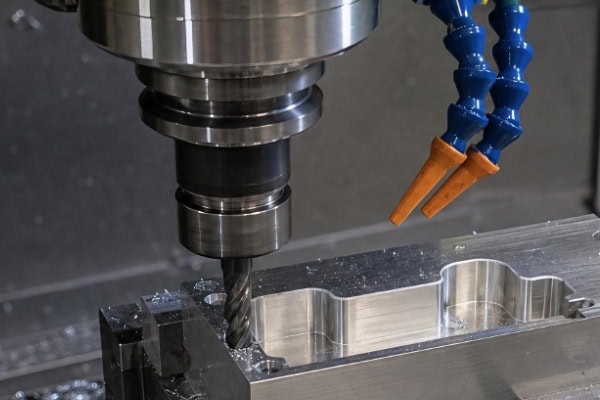
Ako znížiť deformáciu pomocou stratégie obrábania
Samotné zníženie reznej rýchlosti nestačí; na výrazné zlepšenie kontroly deformácie je potrebný racionálnejší plán procesu.
Samostatné hrubovanie a dokončovanie
Obrábanie priamo na konečné rozmery v jednom kroku kladie na tenkostenné oblasti trvalé vysoké rezné zaťaženie, preto je potrebný postupný prístup.
- Pri hrubovaní odstráňte väčšinu prebytočného materiálu rýchlo a zároveň zabráňte tvorbe konečnej hrúbky steny.
- Polodokončovanie pomáha vyrovnať rozloženie materiálu a postupne stabilizuje štruktúru.
- Dokončovanie využíva malú hĺbku rezu a stabilné parametre na zabezpečenie rozmerovej presnosti a kvality povrchu.
Postupným uvoľňovaním materiálu je možné účinne znížiť deformáciu spôsobenú koncentrovaným odoberaním materiálu.
Optimalizácia postupnosti obrábania pre tenkostenné oblasti
Postupnosť obrábania priamo ovplyvňuje rozloženie napätia a silové podmienky v dielci. Dobre naplánovaná postupnosť výrazne zlepšuje stabilitu.
- Uprednostnite obrábanie tuhších oblastí, aby ste poskytli podporu pre následné operácie s tenkými stenami.
- Vyhnite sa nepretržitému obrábaniu tej istej tenkostennej oblasti po dlhú dobu, aby ste znížili akumuláciu tepla a lokálnu koncentráciu napätia.
- Pre symetrické štruktúry použite stratégie striedavého obrábania na vyváženie rozloženia síl.
Správne plánovanie dráhy nástroja pomáha udržiavať relatívne stabilný stav sily počas celého procesu.
Riadenie rezných parametrov a stavu nástroja
Zladenie nástrojov a parametrov priamo ovplyvňuje stabilitu obrábania, čo si vyžaduje rovnováhu medzi účinnosťou a tuhosťou.
- Na zníženie rezného odporu používajte ostré nástroje vhodné pre daný materiál.
- Primerane regulujte radiálnu hĺbku rezu, aby ste predišli nadmernej bočnej sile na tenkých stenách.
- Udržiavajte stabilné rýchlosti posuvu, aby ste zabezpečili plynulé rezanie a znížili vibrácie a kolísanie trenia.
Koordinovanou optimalizáciou nástrojov a parametrov je možné ďalej znížiť riziko deformácie pri obrábaní.
Ako upevňovacie prvky a pomocné podpery zlepšujú stabilitu
Pre tenkostenné diely s nízkou tuhosťou je návrh upínacieho prípravku rovnako dôležitý ako optimalizácia parametrov rezania.
Zväčšiť efektívnu oblasť podpory
Tradičné bodové upnutie môže ľahko spôsobiť lokalizovanú koncentráciu napätia, preto by sa metódy podopretia mali optimalizovať na základe štrukturálnych charakteristík.
- Na zvýšenie skutočnej kontaktnej plochy použite podporné konštrukcie, ktoré zodpovedajú profilu dielu.
- Pridajte pomocné podpery v kritických oblastiach tenkých stien, aby ste znížili voľné vibrácie počas obrábania.
- Pri zložitých konštrukciách sa na zlepšenie celkovej stability môže použiť vákuové upevnenie alebo podobné metódy.
Rozumnejšia konštrukcia podpery účinne znižuje posunutie spôsobené reznými silami.
Znížte deformáciu spôsobenú upínaním
Upínacie prípravky by mali nielen zaistiť súčiastku, ale aj zabrániť zmene jej pôvodnej geometrie. Upínacie body by mali byť usporiadané podľa hrúbky steny a štrukturálnych prvkov a upínacia sila by mala byť kontrolovaná pri zaistení bezpečnosti obrábania. Po obrábaní by sa mali rozmerové zmeny po uvoľnení upínacieho prípravku overiť kontrolou. Skutočnú rozmerovú kontrolu tenkostenných súčiastok je možné dosiahnuť len zohľadnením upnutého aj voľného stavu.
Na potlačenie deformácie pri zdroji je potrebná komplexná kontrola
Deformácia v tenkostenných súčiastkach je zvyčajne spôsobená viacerými vzájomne pôsobiacimi faktormi, čo si vyžaduje systematický prístup k riadeniu procesu.
Zaviesť stabilný tok procesov
Každá fáza od suroviny až po konečnú kontrolu ovplyvňuje výsledky obrábania.
- Vyvíjať cielené stratégie obrábania založené na vlastnostiach materiálu.
- Určte postupnosť nástrojov, upínacích prípravkov a obrábania podľa štrukturálnych charakteristík.
- Stanovte kontrolné body v kľúčových fázach, aby ste včas identifikovali trendy deformácie.
Systematické riadenie procesov posúva prístup z „dodatočnej korekcie“ na „prevenciu procesov“.
Neustále optimalizujte procesy prostredníctvom dát
V hromadnej výrobe nie je spoliehanie sa výlučne na skúsenosti dostatočné na udržanie dlhodobej stability.
- Zaznamenajte rozmerové odchýlky pri rôznych kombináciách materiálov a parametrov.
- Analyzujte, ako dráhy nástroja, nástroje a upínacie prípravky ovplyvňujú deformačné správanie.
- Neustále optimalizujte stratégie obrábania na základe údajov z kontroly.
Zhromažďovaním údajov je možné postupne stanoviť stabilný a spoľahlivý štandard obrábania tenkostenných dielov.
Záver
Rozmerová stabilita tenkostenných konštrukcií závisí od koordinovaného riadenia v celom obrábacom reťazci, a nie od optimalizácie jedného procesu. Riadením napätia materiálu vopred, navrhovaním vhodných upínacích systémov, optimalizáciou dráh nástrojov a jemným doladením parametrov rezania je možné počas obrábania postupne znižovať podmienky, ktoré vedú k deformácii. V kombinácii so stratégiami postupného obrábania môže diel zostať v kontrolovanom stave počas celého odoberania materiálu, čím sa zlepšuje konečná presnosť. Spoločnosť TiRapid môže poskytnúť prispôsobené riešenia pre CNC frézovanie na základe špecifických štrukturálnych prvkov a požiadaviek na presnosť, čím pomáha zákazníkom dosiahnuť vyššiu konzistenciu a stabilitu v hromadnej výrobe.
















