
Токарная обработка на станках с ЧПУ — широко используемый процесс прецизионной обработки в современных производственных системах. Она применяется для производства цилиндрических компонентов с высокой точностью и стабильным качеством, что делает её незаменимой в таких отраслях, как автомобилестроение, аэрокосмическая промышленность, производство медицинских изделий и общее машиностроение. Несмотря на высокую степень автоматизации и эффективности систем токарной обработки на станках с ЧПУ, в процессе обработки всё ещё могут возникать различные проблемы, связанные с состоянием инструмента, стабильностью станка, ошибками программирования, поведением материала и ограничениями управления процессом. Понимание распространённых проблем при токарной обработке на станках с ЧПУ помогает повысить стабильность обработки, снизить количество производственных дефектов и повысить общую эффективность производства.
Проблемы с точностью размеров при токарной обработке на станках с ЧПУ.
Проблемы с точностью размеров являются одними из наиболее частых трудностей в токарных операциях с ЧПУ. Эти проблемы возникают, когда готовая обработанная деталь не соответствует заданным проектным размерам. Даже небольшие отклонения могут повлиять на производительность сборки, механическую посадку и надежность изделия. Погрешности размеров часто связаны с износом инструмента, тепловым расширением, калибровкой станка и неправильной настройкой параметров. В условиях высокоточной обработки поддержание стабильности размеров имеет решающее значение, поскольку для многократного производства требуется стабильное качество. Системы ЧПУ полагаются на запрограммированные инструкции, но реальные условия обработки могут вносить изменения, которые постепенно влияют на точность.
Износ инструмента приводит к отклонению размеров.
Износ инструмента является основным фактором, влияющим на точность размеров при токарной обработке на станках с ЧПУ. По мере того, как режущие инструменты постепенно теряют остроту в процессе обработки, сопротивление резанию возрастает, а скорость удаления материала снижается. Это приводит к небольшим отклонениям в диаметре, длине или геометрии поверхности. Износ также может вызывать неравномерные силы резания, что приводит к конусным или неправильным формам. Регулярный осмотр инструмента и своевременная его замена помогают поддерживать стабильные условия обработки и уменьшать погрешности размеров.
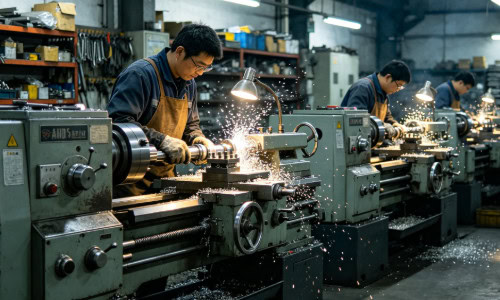
Тепловое расширение влияет на стабильность измерений.
В процессе непрерывной обработки тепло, выделяемое при резке, влияет как на заготовку, так и на компоненты станка. Тепловое расширение может временно изменять размеры материала, что приводит к различиям в измерениях между этапами обработки и охлаждения. Высокоскоростная резка усиливает этот эффект, особенно в металлах с высокой термочувствительностью. Надлежащие системы охлаждения и контролируемые параметры резания помогают снизить колебания температуры и повысить стабильность размеров.
Ошибки калибровки станка влияют на точность.
Прежде чем перечислять ключевые моменты, важно понимать, как настройка оборудования влияет на точность.
- Неправильная калибровка нулевой точки может привести к смещению всей опорной точки обработки.
- Незакрепленные механические компоненты могут вызывать отклонения в положении во время резки.
- Неправильная ориентация осей влияет на концентричность и симметрию готовых деталей.
Регулярная калибровка и техническое обслуживание обеспечивают надежный контроль размеров в системах токарной обработки с ЧПУ.
Проблемы с качеством поверхности при токарной обработке на станках с ЧПУ.
Проблемы с качеством поверхности подразумевают наличие неровностей на обработанной поверхности, включая шероховатость, следы от инструмента, вибрационные следы и следы пригорания. Эти дефекты могут снизить производительность изделия, повлиять на точность сборки и сократить срок службы компонентов. Качество поверхности при токарной обработке на станках с ЧПУ зависит от параметров резания, состояния инструмента, стабильности станка и свойств материала. Даже при приемлемой точности размеров плохое качество поверхности может привести к функциональным отказам в высокоточных приложениях. Поддержание гладкой поверхности имеет важное значение для компонентов, используемых в системах уплотнения, вращающихся деталях и узлах, работающих на трении.
Вибрация вызывает дефекты поверхности.
Вибрация станка во время резки является распространенной причиной плохого качества поверхности. Вибрация может возникать из-за нестабильного зажима заготовки, несбалансированного вращения шпинделя или чрезмерной силы резания. При вибрации следы от инструмента становятся неравномерными, а текстура поверхности ухудшается. Повышение жесткости станка и оптимизация параметров резания помогают снизить количество дефектов, связанных с вибрацией.
Неправильные параметры резки влияют на качество обработки поверхности.
Скорость резания, подача и глубина резания — все эти параметры влияют на качество поверхности. Чрезмерная подача может привести к появлению видимых следов от инструмента, а неправильная скорость резания — к пригоранию или шероховатости поверхности. Сбалансированный выбор параметров обеспечивает более плавное резание и улучшает текстуру конечной поверхности.
Состояние инструмента влияет на гладкость поверхности.
Прежде чем перечислить ключевые моменты, важно подчеркнуть роль состояния инструмента в чистовой обработке поверхности.
- Изношенные режущие кромки приводят к образованию шероховатых и неоднородных поверхностей.
- Неправильная геометрия инструмента увеличивает трение и вызывает разрывы поверхности.
- Некачественное покрытие инструмента может привести к перегреву и повреждению поверхности.
Поддержание инструментов в остром и правильно сконструированном состоянии значительно улучшает качество обработки поверхности.
Проблемы, связанные с поломкой и износом инструментов.
Поломка инструмента и быстрый износ — распространенные проблемы при токарной обработке на станках с ЧПУ, которые напрямую влияют на эффективность производства и стабильность обработки. Неожиданный выход инструмента из строя приводит к остановке производства, простоям и увеличению затрат. Износ инструмента — естественный процесс, но чрезмерный или неравномерный износ указывает на неправильные условия резания или неподходящий выбор инструмента. Понимание поведения инструмента при различных нагрузках обработки имеет важное значение для поддержания непрерывного производства и снижения производственных рисков.
Чрезмерная нагрузка при резании приводит к поломке инструмента.
Когда параметры резания превышают возможности инструмента, на режущую кромку оказывается чрезмерное напряжение. Это может привести к внезапному поломке или ускоренному износу. Большая глубина резания и агрессивные скорости подачи увеличивают вероятность отказа инструмента. Правильная балансировка нагрузки обеспечивает более длительный срок службы инструмента и стабильную производительность обработки.
Неправильный выбор материала инструмента снижает его долговечность.
Для разных материалов требуются разные свойства инструмента. Использование неподходящих материалов может привести к низкой термостойкости или недостаточной твердости. Это вызывает быстрый износ и снижение эффективности резки. Выбор подходящих твердосплавных или покрытых инструментов повышает долговечность и стабильность обработки.
Проблемы с охлаждением и смазкой увеличивают скорость износа.
Прежде чем перечислять ключевые моменты, важно рассмотреть роль терморегулирования.
- Недостаточное охлаждение повышает температуру резания и ускоряет износ инструмента.
- Недостаточная смазка увеличивает трение между инструментом и заготовкой.
- Неравномерный поток охлаждающей жидкости приводит к неравномерному износу инструмента.
Правильно организованные системы охлаждения помогают продлить срок службы инструмента и повысить надежность обработки.
Ошибки программирования и эксплуатации при токарной обработке на станках с ЧПУ.
Проблемы с программированием и эксплуатацией могут привести к дефектам обработки, задержкам производства и непредсказуемому поведению станка. Системы ЧПУ в значительной степени зависят от точности ввода кода, и даже небольшие ошибки программирования могут привести к значительным ошибкам обработки. Опыт оператора также играет важную роль в обеспечении бесперебойной работы станка. Эти проблемы часто возникают при проектировании сложных деталей или при переключении между различными задачами обработки.
Неправильный G-код приводит к отклонениям в процессе обработки.
G-код определяет траектории движения инструмента и инструкции по обработке. Ошибки в структуре кода, значениях координат или командах инструмента могут привести к некорректным результатам обработки. Эти ошибки могут привести к изготовлению деталей слишком большого, слишком маленького размера или со смещением. Надлежащая проверка кода помогает предотвратить подобные проблемы.
Неправильное планирование траектории движения инструмента влияет на эффективность.
Неправильное проектирование траектории движения инструмента может увеличить время обработки и снизить стабильность резания. Избыточные перемещения или неэффективная последовательность могут привести к излишнему износу инструмента и увеличению производственных циклов. Оптимизированное планирование траектории повышает стабильность обработки и снижает количество ошибок.
Ошибки оператора при работе влияют на качество выпускаемой продукции.
Прежде чем перечислить ключевые моменты, важно учитывать человеческий фактор в работе станков с ЧПУ.
- Неправильная установка инструмента влияет на выравнивание при обработке.
- Неправильный ввод параметров приводит к нестабильным условиям резки.
- Неправильная настройка оборудования повышает риск производственных дефектов.
Надлежащая подготовка и стандартизированные процедуры позволяют снизить количество оперативных ошибок.
Стабильность работы оборудования и механические проблемы
Проблемы со стабильностью работы станка влияют на общую производительность токарного станка с ЧПУ и могут приводить к вибрации, снижению точности и нестабильным результатам обработки. Механический износ, дисбаланс шпинделя и износ направляющих являются распространенными причинами нестабильности. Стабильная работа станка необходима для поддержания точности и эффективности в условиях длительного производственного цикла.
Износ шпинделя снижает точность вращения.
Шпиндельные системы играют решающую роль в обеспечении плавного вращения. Износ или дисбаланс шпинделя могут вызывать вибрацию и снижать точность обработки. Регулярный осмотр помогает поддерживать стабильную работу.
Износ направляющих влияет на точность движения.
Направляющие контролируют перемещение инструмента. Износ или загрязнение направляющих поверхностей могут снизить плавность движения и привести к ошибкам позиционирования. Надлежащая смазка и техническое обслуживание повышают стабильность системы.
Жесткость конструкции влияет на устойчивость процесса обработки.
Прежде чем перечислить ключевые моменты, важно подчеркнуть их структурное воздействие.
- Низкая жесткость увеличивает вибрацию при интенсивной резке.
- Деформация, вызванная механической обработкой, влияет на точность размеров.
- Стабильная конструкция обеспечивает возможность высокоскоростной обработки.
Высокая жесткость повышает общую надежность токарных станков с ЧПУ.
















