
RA и RZ — два распространенных параметра шероховатости поверхности, используемых в механической обработке, контроле качества и инженерных чертежах. Хотя оба параметра описывают текстуру поверхности, они измеряют разные аспекты профиля, поэтому их не следует рассматривать как взаимозаменяемые в производстве или контроле качества.
В этом руководстве мы объясним, что означают RA и RZ, чем они отличаются, как измеряются и когда каждый параметр более полезен. Цель — помочь инженерам, покупателям и производителям выбрать правильный параметр шероховатости для обработки, контроля и требований к качеству поверхности.
Что такое шероховатость поверхности?
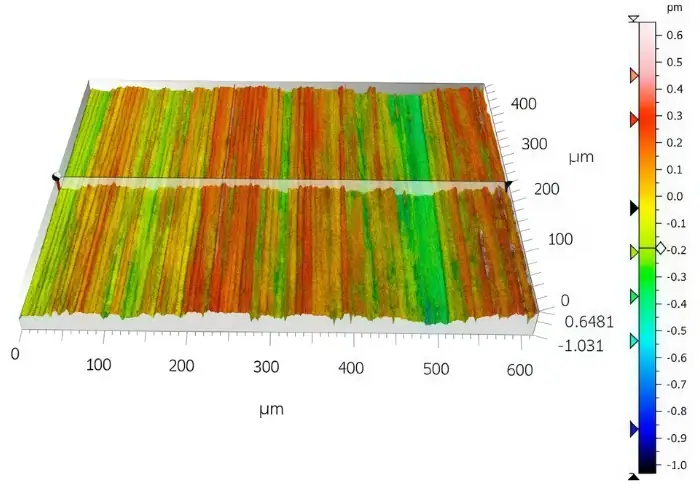
Шероховатость поверхности — это мелкие неровности, остающиеся на поверхности материала после изготовления. Эти тонкие пики и впадины образуются в результате механической обработки, шлифовки, полировки, пескоструйной обработки и других производственных процессов. Даже если деталь выглядит гладкой на вид, она все равно имеет измеримую текстуру поверхности, которая может влиять на ее эксплуатационные характеристики.
В машиностроении шероховатость поверхности имеет значение, поскольку состояние поверхности влияет не только на внешний вид. Она может влиять на трение, износ, герметизирующие свойства, смазочные характеристики, усталостную прочность и качество контакта между сопрягаемыми деталями. Поверхность, которая выглядит приемлемо визуально, может создавать функциональные проблемы, если уровень ее шероховатости не соответствует потребностям применения.
Именно поэтому параметры шероховатости, такие как RA и RZ, используются на чертежах и в протоколах контроля качества. Они превращают текстуру поверхности в измеримые данные, а не в субъективное описание. Вместо того чтобы называть поверхность «гладкой» или «шероховатой» в общем смысле, инженеры могут задать контролируемый целевой показатель шероховатости, который способствует механической обработке, контролю качества и повышению эксплуатационных характеристик продукции.
Что такое РА?
RA расшифровывается как арифметически средняя шероховатость. Это один из наиболее часто используемых параметров шероховатости поверхности в машиностроении и производстве, поскольку он дает общее численное описание общей текстуры поверхности. Проще говоря, RA представляет собой среднее значение абсолютных отклонений профиля поверхности от средней линии на измеренной длине.
Поскольку показатель шероховатости поверхности (RA) основан на методе усреднения, он дает общее представление о качестве поверхности, а не фокусируется на самых экстремальных пиках и впадинах. Это делает его полезным, когда цель состоит в том, чтобы описать общее качество поверхности согласованным и общепризнанным способом. По этой причине RA часто является параметром шероховатости по умолчанию, указываемым на инженерных чертежах и в технических условиях обработки.
На практике параметр RA хорошо работает во многих распространенных производственных задачах, где общий целевой уровень чистоты поверхности важнее, чем отдельные крайние значения. Однако, поскольку это среднее значение, оно может не полностью описывать поверхности, где глубокие впадины или высокие пики оказывают сильное влияние на функциональность. Именно поэтому инженеры также используют такие параметры, как RZ, когда крайние значения профиля поверхности имеют большее значение.
Что такое RZ?
RZ — это параметр шероховатости поверхности, который более непосредственно фокусируется на разнице между пиками и впадинами в пределах измеренного профиля. Хотя определения могут немного различаться в зависимости от используемого стандарта, RZ обычно связан с вертикальным расстоянием между более высокими пиками и более низкими впадинами по всей длине выборки. Это делает его более чувствительным к выраженным неровностям поверхности, чем RA.
Поскольку метод RZ выделяет более выраженные особенности профиля, он может предоставить полезную информацию, когда локальные вариации поверхности имеют функциональное значение. Поверхность может иметь приемлемое среднее значение шероховатости, но при этом содержать пики или впадины, которые создают проблемы с герметизацией, контактом или износом. В таких случаях метод RZ может выявить детали, которые метод RA может сгладить путем усреднения.
В машиностроении и контроле качества значение RZ часто более значимо, когда область применения чувствительна к крайним значениям профиля, а не только к общему качеству обработки поверхности. Оно обычно используется для уплотнительных поверхностей, зон скользящего контакта и других деталей, где локальная шероховатость может сильно влиять на эксплуатационные характеристики. Именно поэтому RA и RZ связаны, но не взаимозаменяемы.
RA и RZ: Главное различие
Хотя обозначения RA и RZ часто упоминаются вместе на чертежах и в протоколах осмотра, разница между ними заключается не только в простом изменении обозначения шероховатости. Они описывают профиль поверхности с разных точек зрения, и эта разница влияет на то, как инженеры интерпретируют качество отделки, определяют требования и оценивают, действительно ли поверхность пригодна для использования по назначению.
Разница в том, что они измеряют.
Хотя для описания шероховатости поверхности используются как RA, так и RZ, они фокусируются на разных аспектах профиля. RA основана на среднем отклонении поверхности от средней линии, поэтому она дает общее численное представление об уровне шероховатости в целом. RZ, напротив, уделяет больше внимания разнице высот между пиками и впадинами в пределах измеренного участка.
Это означает, что эти два параметра описывают поверхность по-разному. Параметр RA сглаживает профиль до среднего значения, что полезно для общего контроля качества обработки. Параметр RZ более чувствителен к выраженным неровностям, что позволяет лучше выявлять наличие на поверхности более экстремальных локальных изменений.
Из-за этой разницы две поверхности могут казаться похожими по одному параметру, но при этом выглядеть совершенно по-разному по другому. Поверхность может иметь приемлемое значение RA, но при этом демонстрировать пики или впадины, достаточно большие, чтобы влиять на контакт, герметизацию или износ. Именно поэтому инженерам необходимо понимать, что именно измеряет каждый параметр, прежде чем выбирать, какой из них следует указать.
Различия в практической интерпретации
В практической инженерной работе показатель RA часто используется, когда целью является контроль общего качества обработки поверхности. Он широко распространен, легко передается и часто встречается на чертежах для механической обработки, что делает его полезным для многих стандартных производственных задач. Когда инженерам необходимо дать общее описание уровня чистоты поверхности, RA обычно является более привычным параметром.
Значение RZ становится более полезным, когда локальные экстремальные значения поверхности имеют функциональное значение. Если деталь включает в себя уплотнительные поверхности, зоны скользящего контакта или элементы, где более глубокие впадины или более высокие пики могут влиять на производительность, RZ может предоставить более важную информацию, чем одно лишь среднее значение. В таких случаях экстремальные значения профиля могут иметь большее значение, чем общее среднее значение шероховатости.
Именно поэтому RA и RZ не следует рассматривать как простые альтернативы. Один из них часто лучше подходит для описания общего качества отделки, в то время как другой может лучше отражать локальное поведение профиля, влияющее на функциональность реальной детали. Правильный выбор зависит от того, что поверхность должна делать в процессе эксплуатации.
Почему они не взаимозаменяемы
RA и RZ связаны между собой, но не являются взаимозаменяемыми, поскольку основаны на разных способах описания одной и той же поверхности. RA усредняет профиль поверхности, в то время как RZ больше фокусируется на характеристиках «вершина-впадина». Поскольку они подчеркивают различное поведение профиля, не существует универсального фиксированного соотношения, которое надежно преобразовывало бы один параметр в другой.
В производстве иногда пытаются оценить RZ по RA, используя приблизительные значения, но эти соотношения сильно зависят от типа процесса, материала, рисунка поверхности и стандарта измерения. Точеная, шлифованная и полированная поверхности могут демонстрировать разные соотношения RA к RZ, даже если средняя чистота обработки выглядит схожей.
Именно поэтому замена RA на RZ или RZ на RA без проверки может привести к ошибкам в спецификации. На чертеже может казаться, что требуется одинаковое качество отделки, но фактический результат проверки и функциональные характеристики могут измениться в зависимости от используемого параметра. Для обеспечения инженерной точности правильный параметр следует выбирать целенаправленно, а не менять случайным образом.
Как измеряются РА и РЗ?
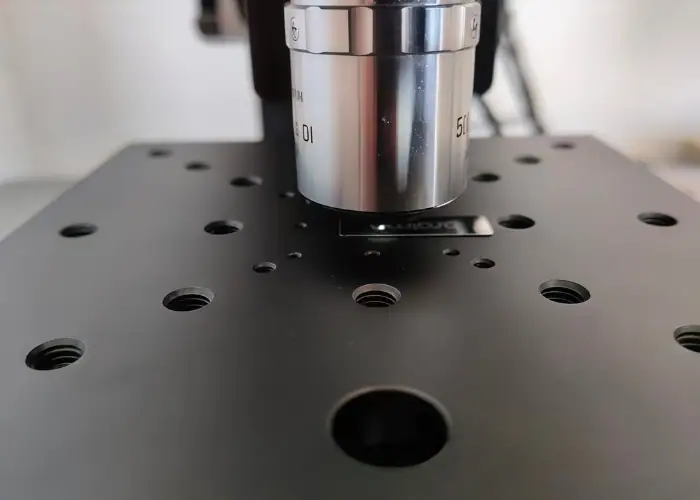
Значения RA и RZ обычно измеряются с помощью измерителей шероховатости поверхности или профилометров. Эти приборы отслеживают профиль поверхности на заданной длине и вычисляют значения шероховатости на основе полученной формы. В зависимости от системы измерение может выполняться контактным щупом или бесконтактным оптическим методом.
Во многих производственных условиях широко используются контактные профилометры, поскольку они предоставляют данные о профиле напрямую и подходят для широкого спектра обрабатываемых поверхностей. Оптические системы могут быть предпочтительнее для деликатных поверхностей, очень мелких деталей или в тех случаях, когда бесконтактный контроль более практичен. В обоих случаях цель состоит в том, чтобы получить достаточно информации о профиле для правильного расчета требуемого параметра шероховатости.
Условия измерения также имеют значение. Длина выборки, настройки порогового значения, стандарт оценки и тип прибора — все это может повлиять на получаемый результат. Именно поэтому значения RA и RZ не следует интерпретировать без учета способа их измерения. В инженерной инспекции метод измерения является частью результата, а не чем-то отдельным от него.
Почему важна разница между РА и РЗ?
Разница между RA и RZ имеет значение, поскольку характеристики поверхности не всегда определяются только средним значением. В некоторых случаях для описания требуемого качества поверхности достаточно общего целевого показателя чистоты поверхности. В других случаях локальные пики и впадины оказывают гораздо большее влияние на то, как деталь герметизируется, скользит, изнашивается или контактирует с другой поверхностью во время эксплуатации.
Это особенно важно, когда состояние поверхности напрямую влияет на функциональность. Деталь может казаться приемлемой, если учитывать только среднюю шероховатость, но при этом демонстрировать плохие характеристики, если профиль содержит более глубокие впадины или более высокие пики, чем это допустимо в данном применении. В случае уплотнительных поверхностей, скользящих интерфейсов и зон, чувствительных к усталости, эти локальные крайности могут иметь такое же значение, как и общий уровень чистовой обработки.
Именно поэтому выбор правильного параметра шероховатости — это инженерное решение, а не просто предпочтение в измерениях. Если указан неправильный параметр, чертеж может не в полной мере описывать то, что должна делать поверхность на самом деле. Хороший контроль поверхности зависит от соответствия параметра функции детали, а не просто от выбора наиболее привычного значения шероховатости.
RA против RZ при механической обработке и чистовой обработке поверхности Control
В реальных производственных условиях выбор между RA и RZ тесно связан со способом создания поверхности и характеристиками готовой детали в процессе эксплуатации. Метод обработки, процесс финишной обработки и функциональные требования могут повлиять на то, какой параметр окажется более полезным. Рассмотрение этих параметров в контексте производства делает разницу гораздо более практичной и простой в применении.
В обработке с ЧПУ
В станках с ЧПУ на шероховатость поверхности влияют скорость резания, скорость подачи, геометрия инструмента, состояние инструмента, вибрация и свойства материала. Поскольку эти переменные влияют на конечный профиль, контроль шероховатости заключается не только в выборе целевого значения. Важно также понимать, как именно процесс обработки создает текстуру поверхности.
RA часто используется в станках с ЧПУ, поскольку обеспечивает практичный и широко признанный целевой показатель качества поверхности для общего производственного процесса. Он хорошо работает, когда цель состоит в том, чтобы простым и последовательным способом передать общее качество поверхности. Для многих обработанных деталей этого достаточно для выполнения требований чертежей, контроля качества и взаимодействия с поставщиками.
Метод RZ становится более полезным, когда функциональность детали более чувствительна к крайним значениям профиля. Если обработанная поверхность будет герметизировать, скользить или воспринимать контактные нагрузки, локальные пики и впадины могут влиять на производительность сильнее, чем среднее значение чистоты поверхности. В таких случаях метод RZ может дать дополнительную информацию о том, действительно ли обработанный профиль пригоден для эксплуатации.
В обработке и отделке поверхностей
Обработка поверхности и финишная обработка могут изменять шероховатость совершенно по-разному. Шлифовка, полировка, токарная обработка, фрезерование, пескоструйная обработка и другие методы финишной обработки не создают одинаковую форму профиля, даже если поверхность визуально кажется похожей. Именно поэтому соотношение между RA и RZ может меняться в зависимости от способа обработки поверхности.
Например, один процесс может создать относительно однородную текстуру, в то время как другой оставляет профиль с более выраженными локальными пиками и впадинами. В обоих случаях средняя шероховатость может выглядеть похожей, но функциональное поведение поверхности может быть разным. Это одна из причин, почему одно и то же значение RA не всегда означает одно и то же значение RZ или одинаковую производительность при использовании.
На практике при контроле качества поверхности инженерам следует учитывать как метод производства, так и параметр шероховатости. Требования к качеству поверхности имеют смысл только тогда, когда они отражают как способ создания поверхности, так и предполагаемые функциональные характеристики детали. Именно поэтому тип процесса, метод контроля и функциональные потребности имеют значение при указании RA или RZ.
Когда следует использовать РА?
Обычно показатель шероховатости (RA) является лучшим выбором, когда цель состоит в том, чтобы простым и общепринятым способом определить общее качество обработки поверхности. Он широко используется в инженерных чертежах, технических условиях обработки и отчетах о проверке, поскольку дает общее описание уровня шероховатости. Для многих стандартных производственных задач это делает показатель шероховатости практичным и простым для передачи информации.
Этот метод особенно подходит в тех случаях, когда функциональность детали в большей степени зависит от общего состояния поверхности, чем от отдельных пиков и впадин. Для общих обработанных поверхностей, стандартных конструкционных деталей, декоративных поверхностей и многих некритических контактных зон часто используется показатель шероховатости поверхности (RA), поскольку средней шероховатости достаточно для описания требуемого качества поверхности.
RA также полезен, когда важны сопоставимость и стандартизированная коммуникация. Поскольку он широко признан в производственных и контрольно-измерительных средах, он помогает инженерам, покупателям и поставщикам легче согласовывать ожидания относительно качества отделки. Однако его не следует автоматически использовать во всех случаях, если локальные крайние значения профиля имеют функциональное значение.
Когда следует использовать RZ?
RZ обычно является лучшим выбором, когда локальные пики и впадины оказывают прямое влияние на функциональность детали. В отличие от RA, который дает общее среднее значение, RZ более чувствителен к вертикальным экстремумам профиля. Это делает его более полезным, когда применение зависит от того, насколько выражены неровности и впадины поверхности, а не только от общего уровня чистовой обработки.
Это особенно важно для уплотнительных поверхностей, зон скользящего контакта и других функциональных интерфейсов, где локальные неровности могут влиять на утечки, износ, трение или качество контакта. Поверхность может иметь приемлемое значение RA, но при этом содержать пики или впадины, слишком большие для данного применения. В таких ситуациях RZ может дать более функционально значимую картину состояния поверхности.
Параметр RZ также полезен, когда инженеры хотят контролировать риск, создаваемый крайними значениями профиля, а не просто описывать среднюю шероховатость. По этой причине он часто больше подходит для поверхностей, где локальные колебания высоты имеют большее значение, чем общий внешний вид поверхности. Когда поверхность должна надежно функционировать при контакте, герметизации или многократном движении, параметр RZ может быть более информативным.
Часто задаваемые вопросы (FAQ)
Можно ли преобразовать RA в RZ?
Это не является надежным универсальным методом. На практике иногда используются приблизительные значения, но соотношение между RA и RZ зависит от материала, процесса обработки, формы поверхности и стандарта измерения. Это означает, что одно правило преобразования может казаться подходящим для одной поверхности и полностью не подходить для другой.
Могут ли две поверхности иметь одинаковую относительную площадь поверхности (RA), но разную зону термического влияния (RZ)?
Да. Две поверхности могут иметь схожее среднее значение шероховатости, но при этом демонстрировать совершенно различное поведение в области пиков и впадин. Это одна из главных причин, почему обозначения RA и RZ не взаимозаменяемы. Поверхность может выглядеть приемлемо с точки зрения среднего качества обработки, но при этом вести себя по-разному в условиях герметизации, скольжения или износа.
Что более полезно для герметизации поверхностей: RA или RZ?
Во многих областях применения, связанных с герметизацией, показатель RZ может быть более информативным, поскольку локальные пики и впадины могут влиять на качество контакта и герметизации поверхности. Показатель RA по-прежнему полезен для общего контроля качества отделки, но если функция герметизации чувствительна к крайним значениям профиля, RZ может дать более точное представление о поведении поверхности, которое действительно имеет значение в процессе эксплуатации.
Какая самая распространённая ошибка при обозначении RA и RZ на чертежах?
Одна из распространенных ошибок — предположение, что параметры RA и RZ можно поменять местами без изменения реальных требований к поверхности. Другая ошибка — выбор параметра по привычке, а не на основе функциональности, процесса или требований контроля. В описании на чертеже следует указывать характеристики поверхности, которые действительно важны для детали, а не просто использовать термин «шероховатость», который кажется более привычным.
Заключение
RA и RZ описывают шероховатость поверхности, но делают это по-разному. RA лучше подходит для представления общей средней чистоты поверхности, тогда как RZ более полезен, когда локальные колебания от пика до впадины влияют на функциональность. Правильный выбор зависит от способа изготовления поверхности, метода её измерения и условий эксплуатации детали.
В компании TiRapid мы предоставляем услуги высокоточной обработки на станках с ЧПУ для изготовления металлических и пластиковых деталей на заказ, помогая клиентам контролировать качество поверхности, качество обработки и функциональные характеристики для сложных инженерных задач.















