Прежде чем воплощать идеи в детали, я оцениваю обрабатываемость — используя стандартные инструменты, соответствующие допуски и минимальные настройки. Это руководство по проектированию для обработки на станках с ЧПУ содержит практические правила и советы по DFM от концепции до поставки, помогая вам создавать высокоточные детали быстрее, надежнее и экономичнее.
Что такое обработка с ЧПУ
Обработка с ЧПУ (числовым программным управлением) — это субтрактивный процесс, при котором запрограммированные инструменты точно разрезают сырье на детали. Этот процесс обеспечивает исключительную точность, повторяемость и совместимость с металлами и пластиком, объединяя проектирование в САПР и реальное производство для более быстрого и эффективного производства.
Принципы Of Обработка на станках с ЧПУ
Обработка с ЧПУ позволяет снимать материал слой за слоем с цельного блока (заготовки). В отличие от аддитивного принципа 3D-печати, ЧПУ является субтрактивным — каждый рез учитывается при формировании конечной геометрии.
Фрезерование : Использует вращающиеся режущие инструменты для вырезания поверхностей, пазов и полостей. Идеально подходит для призматических или сложных трехмерных форм. Например, в моей повседневной работе алюминиевые корпуса с допусками ±0.01 мм фрезеруются с использованием 5-осевых центров для достижения точных контуров и гладкой поверхности.
Токарная обработка : при этом заготовка вращается, а неподвижный инструмент срезает материал, создавая цилиндрические или конические формы. Этот метод идеально подходит для валов, втулок и корпусов клапанов, где соосность имеет решающее значение.
Сверление : Формирование отверстий с помощью сверл, диаметр которых обычно составляет от 0.5 мм до 50 мм. Для глубоких отверстий часто требуется ступенчатое сверление или использование инструментов с подачей охлаждающей жидкости для обеспечения точности и удаления стружки.
На современных заводах эти операции часто объединяются автоматически — фрезерование, точение и сверление за один установ, — что значительно повышает эффективность и точность.
Общие типы Of Станки с ЧПУ
Станки с ЧПУ различаются по количеству осей движения:
2-3-осевые станки: это наиболее распространенные и экономичные станки. Идеально подходят для обработки плоских деталей и простых полостей, перемещаются в направлениях X, Y и Z.
4–5-осевые станки: обеспечивают дополнительные возможности вращения и наклона, позволяя обрабатывать несколько поверхностей или сложные криволинейные структуры за одну установку. Например, для обеспечения точности и стабильности при обработке аэрокосмических компонентов или титановых имплантатов часто требуется одновременная 5-осевая обработка.
Гибридные и многофункциональные станки: объединяют фрезерование, токарную обработку, а иногда и шлифовку или лазерную резку в одном устройстве, сводя к минимуму время на переналадку и человеческие ошибки.
В TiRapid мы обычно выбираем оборудование, исходя из требований к геометрии детали и допускам. Для прототипов 3-осевая обработка обеспечивает высокую скорость; для сложных деталей или производства 5-осевая обработка обеспечивает стабильность размеров и экономию средств за счёт использования нескольких приспособлений.
Что такое проектирование Fили обработка с ЧПУ
Перед началом производства проектирование определяет технологичность. Проектирование для обработки на станках с ЧПУ направлено на ускорение, упрощение и повышение экономической эффективности производства деталей, обеспечивая при этом достижение всех функциональных и визуальных целей. Оптимизированное проектирование сокращает траекторию инструмента, время наладки и сложность, повышая точность и скорость поставки.
Роль Of Дизайн In TПроизводственный цикл
Дизайн определяет каждый этап производственного процесса:
Определяет траектории движения инструмента и сложность обработки: геометрия, толщина стенки и допуски влияют на выбор инструмента и время цикла. Продуманная конструкция может сократить время обработки более чем на 30%.
Сокращение количества подготовительных работ и операций по зажиму: учет доступности и стандартных приспособлений на этапе проектирования повышает стабильность и эффективность.
Повышает точность и воспроизводимость: четкие опорные точки и согласованное выравнивание уменьшают вариативность. В компании TiRapid стандартизация опорных отверстий позволила снизить ошибки повторной фиксации до ±0.01 мм.
Обеспечивает интеграцию цифрового производства: современные рабочие процессы ЧПУ связывают данные проектирования, CAM-систем и контроля качества для поддержания точности на протяжении всего процесса.
Как дизайн влияет на стоимость Aвремя выполнения
Каждый выбранный вами параметр влияет на стоимость и сроки производства:
Материал и геометрия влияют на время резания: глубокие пазы или тонкие стенки увеличивают износ инструмента. Уменьшение глубины на 10% может снизить затраты примерно на 15%.
Жесткие допуски увеличивают стоимость: стандартные допуски ±0.05 мм обеспечивают быстрое выполнение работы; ±0.01 мм удваивает время процесса.
Упрощенный дизайн ускоряет доставку: анализ DFM от TiRapid сократил средние сроки выполнения заказа на 2 дня за счет таких корректировок дизайна, как фаски и скругления.
Стандартизация экономит время: использование стандартных резьб, размеров отверстий и заготовок упрощает процесс составления смет, поиска поставщиков и производства, особенно при глобальном производстве.
Что TПреимущества And Ограничения Of Проектирование Fили обработка с ЧПУ
Проектирование для обработки на станках с ЧПУ обеспечивает непревзойденную точность и повторяемость, позволяя эффективно изготавливать изделия сложной геометрии. Однако такие факторы, как геометрия инструмента, досягаемость и перемещение станка, накладывают ограничения. Понимание этих ограничений и умение проектировать с учётом этих ограничений, обеспечивает высококачественное и экономичное производство.
Преимущества
Дизайн — это основа стоимости, скорости и качества.
Автоматизация и точность: системы ЧПУ обеспечивают повторяемость в пределах ±0.01 мм, что идеально подходит для изготовления однородных деталей, таких как корпуса клапанов или шарниры роботов.
Универсальность материалов: обработка на станках с ЧПУ позволяет работать как с металлами, так и с пластмассами, регулируя подачу и скорость.
Сокращение циклов прототипирования: ранняя проверка DFM помогает прогнозировать силы резания и траектории движения инструмента; TiRapid сократила сроки изготовления прототипов на 60%.
Интеграция данных: рабочие процессы CAD-to-CAM обеспечивают сохранение проектного замысла на этапах производства и контроля качества.
Ограничения
Даже передовые системы ЧПУ сталкиваются с геометрическими ограничениями.
Форма инструмента: Круглые инструменты не подходят для обработки острых внутренних углов; требуется радиус скругления углов ≥1.3 × диаметр инструмента.
Ограничение по охвату: глубокие углубления, превышающие в 3 раза диаметр инструмента, вызывают вибрацию, повышая шероховатость поверхности с Ra0.8 до Ra3.2.
Перемещение станка: Детали больших размеров или многосторонние элементы часто требуют нескольких настроек, что увеличивает риск ошибок.
Решения: стратегии оптимизации дизайна
Соотношение глубины и ширины кармана: Поддерживайте соотношение глубины к ширине ≤3:1, чтобы уменьшить деформацию инструмента.
Радиусы скругления углов: Увеличьте радиус скругления (например, R1.5→R2.0), чтобы продлить срок службы инструмента.
Тонкости: для металлов используйте стенки толщиной ≥0.8 мм, для пластмасс — ≥1.5 мм, чтобы предотвратить вибрацию.
Конструкция отверстия: глубина ≤4 × диаметр; оставляйте зазор в нижней части глухих отверстий.
Резьба: Нерезьбовые участки оставляйте глубиной в 1.5 раза больше шага резьбы.
Текст: Используйте шрифты без засечек размером 20 пунктов, текст должен быть гравированным, а не рельефным.
Ребра и выступы: Толщина составляет приблизительно 60% от толщины прилегающей стенки для предотвращения деформации.
Фаски и скругления: для повышения эффективности используйте общие примечания «сгладить все кромки».
Углы уклона: добавьте 1–2° к вертикальным стенкам, чтобы уменьшить напряжение при резке и улучшить качество обработки.
Как To Определить ключевые параметры обработки во время проектирования
При проектировании для обработки на станках с ЧПУ проектные решения определяют точность, стоимость и сроки выполнения. Заранее устанавливая допуски, отделку, материалы и размеры заготовки, инженеры обеспечивают технологичность и эффективность, воплощая проектный замысел в надежное, высокоточное и экономичное производство.
Допуски Aи GD&T приложения
Допуски являются связующим звеном между проектированием и производством.
Допуск определяет стоимость: не для каждой детали требуется точность ±0.01 мм. Компания TiRapid сэкономила 25% времени обработки, установив допуск ±0.02 мм в зонах подгонки и ±0.1 мм в остальных местах.
GD&T повышает ясность: вместо линейных допусков GD&T определяет геометрические характеристики, такие как параллельность, биение и положение.
Лучшие практики:
Для критических посадок используйте IT7–IT8.
Ослабьте до IT10–IT11 для некритических участков.
Определите общие примечания по допускам на чертеже, чтобы избежать недопонимания.
Правильное распределение допусков может снизить общую стоимость обработки на 10–30%.
Чистота поверхности Aи эстетические требования
Баланс функциональности и внешнего вида обеспечивает лучшую удовлетворенность клиентов.
Шероховатость поверхности влияет на время цикла: для достижения Ra 0.8 мкм требуется тонкая чистовая обработка, тогда как Ra 3.2 мкм может быть достигнуто за один проход.
Распространенные варианты отделки:
Алюминий: анодирование (тип II/III) для стойкости к коррозии.
Сталь: QPQ или черная оксидная пленка для защиты от ржавчины.
Пластик: Полировка или дробеструйная обработка для придания внешнего вида.
Совет по проектированию: Четко разделяйте функциональные и декоративные поверхности в вашей CAD-модели, чтобы избежать ненужной финишной обработки.
Выбор материала Aи термическая обработка
Материал определяет обрабатываемость и производительность инструмента.
Режущее поведение:
Алюминий (6061, 7075): скорость резания 500–800 м/мин.
Нержавеющая сталь (304, 316): медленнее — 150 м/мин.
Титан (Ti-6Al-4V): требует жесткой оснастки и охлаждающей жидкости.
Термообработка:
Для обработки закаленных (>45 HRC) материалов требуются твердосплавные инструменты с покрытием.
Отожженные для снятия напряжений детали перед окончательной обработкой.
Правильный выбор материала и обработки может продлить срок службы инструмента в 2–3 раза.
Почему стандартные размеры запасов снижают затраты
Выбор стандартных размеров запасов — один из самых простых методов экономии средств.
Меньше обработки = меньше времени: при использовании заготовки диаметром 25 мм вместо 30 мм время резки детали толщиной 20 мм сокращается на 20%.
В наличии: алюминиевые пластины распространенных размеров, таких как 100 × 100 × 20 мм, имеются в широком ассортименте.
Более короткие сроки: Отказ от нестандартных заготовок может сократить сроки закупок с 7 дней до 1–2 дней.
Компания TiRapid добилась ускорения поставок на 30 % и повышения эффективности использования материалов за счет стандартизации размеров складских запасов.
Как Tо Дизайн Fили различные процессы обработки
При проектировании для обработки на станках с ЧПУ каждый процесс — фрезерование, точение и сверление — требует уникального подхода к проектированию. Продуманные решения минимизируют нагрузку на инструмент, снижают вибрацию и упрощают настройку, повышая точность и качество поверхности. Ниже представлены ключевые рекомендации по проектированию, основанные на реальном опыте TiRapid в производстве.
Советы по проектированию фрезерования
Фрезерование — процесс универсальный, но чувствительный к жесткости и геометрии инструмента.
Контролируйте соотношение глубины и ширины: поддерживайте глубину полости в пределах 4-кратного диаметра инструмента. Технология TiRapid улучшила качество поверхности на 30% на алюминии марки 7075, ограничив это соотношение до 2.5×D.
Диаметр инструмента: Более короткие инструменты обеспечивают лучшую жесткость. Конструкция ориентирована на стандартные диаметры (Ø6, Ø8, Ø10 мм), чтобы избежать дорогостоящих нестандартных фрез.
Оптимизация радиуса закругления углов: используйте радиус внутреннего угла ≥⅓ глубины полости (например, R4 для глубины 12 мм). Большие радиусы уменьшают напряжение инструмента и следы вибрации.
Советы по токарной обработке
Токарная обработка отлично подходит для изготовления круглых деталей, но требует внимания к стабильности.
Коэффициент тонкости: Соотношение длины детали к диаметру должно быть ≤8:1. Для длинных валов TiRapid использует люнеты или двойные центры для опоры.
Симметрия имеет значение: симметричная геометрия обеспечивает сбалансированные силы резания и предотвращает эксцентриситет.
Контроль вибрации: для твердых материалов (например, SUS420, HRC50) используйте более низкие скорости вращения шпинделя и соответствующую охлаждающую жидкость.
Примечание к проектированию: для более эффективного планирования процесса добавьте на чертежи надпись «Требуется центральная опора».
Совет по проектированию буренияs
Бурение имеет основополагающее значение, но его часто упускают из виду.
Соотношение глубины к диаметру: Глубина отверстия не должна превышать 10 диаметров. Для более глубоких отверстий сверлите с обеих сторон или используйте ступенчатое сверление. TiRapid обеспечивает точность ±0.02 мм при использовании сверл 5×D с циклами удаления стружки.
Перпендикулярность: Входные поверхности сверла должны быть плоскими и перпендикулярными, чтобы избежать отклонения от прямолинейного направления. На наклонных поверхностях добавьте небольшую точечную поверхность.
Избегайте полуотверстий: они повреждают инструменты и оставляют заусенцы. Если избежать их невозможно, рассмотрите возможность фрезерования или электроэрозионной обработки.
Как To Подрезы дизайна Aи комплексные особенности
При проектировании для обработки на станках с ЧПУ поднутрения и внутренние геометрические формы представляют серьёзные проблемы. Эти скрытые области труднодоступны стандартными инструментами и могут привести к увеличению затрат или возникновению ошибок. Грамотное проектирование обеспечивает баланс между функциональностью и доступностью инструмента. В этом разделе показано, как упростить или разделить детали для экономии времени и средств.
Размеры поднутрений, инструменты и доступность
Поднутрения — классические «скрытые геометрические образования». Если они не спроектированы должным образом, деталь может стать непригодной для обработки.
Рекомендации по размеру:
Глубина подрезки должна быть ≤70% от длины шейки инструмента, а ширина — ≤1.5 диаметра инструмента. В компании TiRapid регулировка глубины подрезки корпуса клапана с 8 мм до 5.5 мм позволила выполнять обработку стандартной шаровой фрезой, что позволило сэкономить 25% времени производства.
Инструменты и пути:
Используйте фрезы для обработки Т-образных пазов или сферические фрезы для обработки поднутрений. В условиях ограниченного пространства выбирайте фрезы с длинной шейкой или 5-координатные установки. Всегда обеспечивайте как минимум 1.5× диаметр инструмента зазор для безопасного выхода инструмента.
Проверка доступности:
Моделируйте траектории движения инструмента в CAD/CAM-программах. Инженеры TiRapid используют Fusion 360. Карта доступности инструментов для выявления слепых зон перед программированием, что позволяет избежать дорогостоящих переделок.
Экономичные альтернативы
Сложная геометрия не всегда требует дорогостоящей 5-осевой обработки. Оптимизация конструкции часто позволяет добиться того же результата более эффективно.
Перепроектируйте структуру:
Если поднутрение служит только для фиксации или сборки, замените его на конструкцию с фаской или резьбой. Например, компания TiRapid модернизировала алюминиевый корпус, используя скользящую посадку под углом 45°, перейдя с 5-осевой на 3-осевую обработку и снизив стоимость детали на 40%.
Раздельная обработка и сборка:
Разделите деталь на несколько секций для облегчения доступа, а затем соедините их винтами или сваркой. Этот «модульный» подход популярен в аэрокосмической промышленности и автоматизации.
Преимущества: Более низкая стоимость оборудования и упрощенное техническое обслуживание.
Совет: Сделайте отверстия для штифтов для точного выравнивания во время сборки.
Гибридное производство:
Для сверхсложных внутренних полостей сочетайте 3D-печать для проверки формы с ЧПУ-обработкой функциональных поверхностей. Этот гибридный подход сочетает в себе свободу проектирования и точность — идеально подходит для изготовления пресс-форм и медицинских изделий.
Как To Ориентация части плана Aи Крепление
При проектировании для обработки на станках с ЧПУ ориентация и крепление деталей существенно влияют на точность, эффективность и стоимость. Грамотное проектирование учитывает особенности зажима деталей и доступа к ним. Чёткие базовые данные и меньшее количество настроек повышают повторяемость, сокращают время цикла и обеспечивают стабильное качество обработки.
Система отсчета AПозиционирование приспособления
Определение базовых точек позволяет согласовать проектный замысел с реальностью обработки. Неправильный выбор базовых точек приводит к частым ошибкам позиционирования и выравнивания.
Создать четкую систему данных
Выберите функциональную или сборочную поверхность в качестве основной базы. Например, TiRapid обрабатывает корпуса роботизированных сочленений, используя монтажную поверхность в качестве основной базы и два установочных отверстия в качестве вторичных, достигая отклонения сборки <0.02 мм.
Принцип трехточечного расположения
Применяйте правило «3-2-1»: три точки для плоскости, две для направления и одна для вращения. Это обеспечивает стабильность и позволяет удерживать погрешность повторного зажима менее ±0.01 мм.
Проектирование и выбор приспособлений
В производственных процессах используйте пневматические или вакуумные приспособления для ускорения смены деталей. Для прототипов хорошо подходят стандартные тиски или мягкие губки. В отчётах DFM TiRapid часто указываются «зоны интерференции приспособлений», чтобы предотвратить наложение конструктивных особенностей на зоны зажима.
Сокращение настроек Aи смена инструмента
Каждая настройка или смена инструмента приводит к потенциальной ошибке и увеличивает время. Грамотная ориентация и последовательность процессов могут устранить неэффективность.
Свернуть настройки
Проектирование позволяет обрабатывать большинство элементов (более 70%) за один установ. Группируйте критически важные отверстия и поверхности в единой системе координат, чтобы уменьшить необходимость переориентации. Компания TiRapid однажды сократила количество установов для алюминиевого основания с трёх до одной, что сократило время выполнения заказа на 2 дня.
Оптимизация стратегии смены инструмента
Группа элементов, требующих одинакового размера или глубины фрезы. При 5-осевой обработке TiRapid использует Ø8 мм для черновой обработки, затем Ø4 мм и Ø2 мм для чистовой, что позволяет сэкономить 15% времени цикла и увеличить срок службы инструмента.
Выберите эффективную ориентацию обработки
По возможности ориентируйте детали основной поверхностью вверх для лучшего отвода стружки и уменьшения отклонения инструмента. Для обработки угловых элементов наклоните деталь, чтобы обеспечить нормальную траекторию резания, что улучшит качество и однородность поверхности.
Как To Подготовка чертежей и файлов для обработки на станках с ЧПУ
В проектировании для обработки на станках с ЧПУ чертежи и 3D-файлы связывают проектирование и производство. Чёткие, стандартизированные документы помогают операторам сразу понимать замысел, сводя к минимуму необходимость доработки и повышая точность. В этом разделе описаны основные сведения о чертежах и форматы файлов для быстрого и точного составления сметы.
Что Tо Включить In Ваши рисунки
Правильно подготовленный технический чертеж гарантирует, что каждая обработанная деталь соответствует своему проектному замыслу.
GD&T (геометрические размеры и допуски)
Используйте геометрические допуски, такие как положение, перпендикулярность и концентричность, для выражения функциональных требований. Инженеры TiRapid проверяют все обозначения GD&T перед обработкой, чтобы убедиться в их соответствии возможностям нашего оборудования.
Размерные допуски:
Соблюдайте общепринятые стандарты, такие как ISO 2768-mK или ASME Y14.5. Типичные рекомендации:
Общая обработка: ±0.1 мм
Точность посадки: ±0.02 мм
Допуски отверстий: H7 или H8
Применение этих стандартов помогает сбалансировать стоимость и точность.
Отделка и обработка поверхности:
Всегда указывайте значения Ra и типы отделки, например:
Ra 3.2 мкм для общей обработки
Ra 0.8 мкм для полировки
Черное анодирование типа II или черный оксид QPQ для защиты
TiRapid автоматически назначает параметры инструмента и процесса в соответствии с требованиями к поверхности.
Рекомендуемые форматы файлов AСоветы по загрузке
Выбор правильного формата ускоряет цитирование и предотвращает ошибки перевода.
Форматы 3D-моделей
STEP (.stp/.step) — универсальный, предпочтительный для ЧПУ
IGES (.igs) — для сложных поверхностей
STL (.stl) — для 3D-печати, не подходит для ЧПУ-кодирования
Parasolid (.x_t) — идеально подходит для пользователей SolidWorks/NX
Форматы 2D-чертежей
PDF — для примечаний, допусков, обработки поверхности
DWG/DXF — для лазерной резки или электроэрозионной обработки
Контрольный список перед загрузкой
Единые единицы измерения (мм или дюймы)
Удалить неиспользуемые тела или скрытые эскизы
Одна часть на файл
Проверьте соответствие чертежа и 3D-модели
Включить примечания по отделке поверхности и обработке
Соблюдение этих стандартов файлов гарантирует, что ваш проект по обработке на станках с ЧПУ будет проходить путь от проектирования до производства плавно и точно.
Как To Обеспечение качества обработки And Точность
В книге «Проектирование для обработки на станках с ЧПУ» обеспечение качества выходит за рамки окончательной проверки — оно охватывает весь процесс от проектирования до поставки. Каждый этап, от выбора инструмента до проверки поверхности, влияет на точность и стабильность. В этом разделе показано, как обеспечить соответствие деталей, изготовленных на станках с ЧПУ, функциональным и визуальным стандартам.
Методы измерения Aинструменты
Точность обработки зависит от надежных методов контроля, учитывающих требования к допускам и геометрии детали.
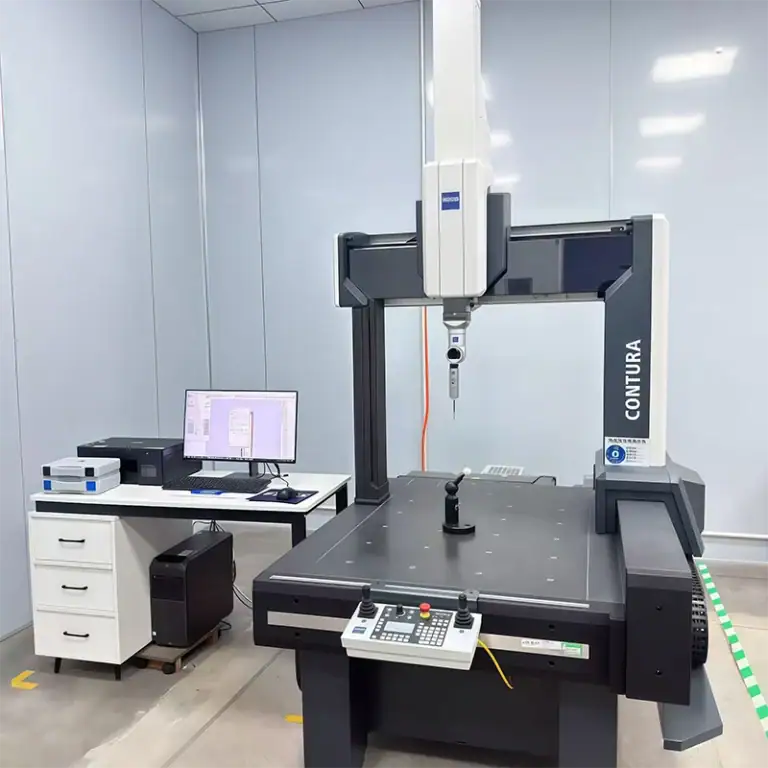
Контактные измерения (КИМ)
Координатно-измерительные машины (КИМ) обеспечивают точность на уровне микронов:
Точность до ±2 мкм
Идеально подходит для сложных геометрических форм и поверхностей произвольной формы
Автоматизированные 3D-сравнительные отчеты для более быстрой проверки
Бесконтактное оптическое измерение
Оптическое и лазерное сканирование фиксирует миллионы точек поверхности за секунды:
Точность около ±10 мкм
Идеально подходит для эстетических или гибких компонентов
Быстро создает трехмерную карту облаков для проверки размеров
Ручное измерение
Для менее жестких допусков (>0.05 мм) достаточную точность обеспечивают штангенциркули и микрометры.
Пример: измерение корпуса из алюминия 6061 с допуском посадки ±0.05 мм с помощью цифрового микрометра Mitutoyo.
Качество готовой детали AОжидания относительно внешнего вида
Высококачественные детали, изготовленные с ЧПУ, сочетают в себе точность размеров и совершенство поверхности.
Стандарты шероховатости поверхности
Ra 3.2 мкм: стандартная фрезерованная отделка
Ra 1.6 мкм: тонкая обработка
Ra 0.8 мкм: полировка или зеркальная отделка
Визуальный и косметический осмотр
Проверки включают в себя проверку на наличие царапин, вмятин, заусенцев и изменение цвета.
Незначительные отклонения цвета (ΔE < 2.0) в анодированных покрытиях приемлемы в соответствии со стандартами ISO.
Точность размеров и формы
Используя SPC (статистический контроль процесса), TiRapid отслеживает износ инструмента и корректирует смещения в режиме реального времени, поддерживая отклонения в пределах ±0.005 мм в процессе массового производства.
Объединяя КИМ-контроль, SPC-анализ и косметическую оценку, производители получают стабильно высококачественные детали с ЧПУ с минимальным объемом доработок и более высоким уровнем удовлетворенности клиентов.
Часто задаваемые вопросы (FAQ)
Какое программное обеспечение используется для проектирования деталей с ЧПУ?
В основном я использую CAD-системы, такие как SolidWorks, Fusion 360 или AutoCAD, для 3D-моделирования и CAM-инструменты, такие как Mastercam или NX CAM, для генерации траекторий инструмента. Эти платформы интегрируют проектирование и производство, повышая точность до 30% и сокращая время программирования на 40% благодаря автоматической генерации G-кода.
Каковы критерии проектирования станков с ЧПУ?
При проектировании станков с ЧПУ я уделяю первостепенное внимание жёсткости, скорости вращения шпинделя и термостабильности. Жёсткая конструкция обеспечивает контроль вибрации в пределах ±2 мкм, а сбалансированное соотношение скорости и крутящего момента повышает эффективность обработки на 25%. Для обеспечения стабильности производства я также учитываю грузоподъёмность, время смены инструмента и доступность для обслуживания.
Как оптимизировать конструкцию для обработки на станке с ЧПУ?
Я оптимизирую свою конструкцию, согласуя геометрию со стандартными размерами инструмента и обрабатываемыми радиусами. Отсутствие глубоких полостей и минимизация времени наладки сокращают время цикла до 35%. Применение принципов проектирования с учётом технологичности (DFM) на ранних этапах САПР обеспечивает более плавные траектории инструмента, более высокое качество поверхности и меньшее количество смен инструмента.
Как повысить экономическую эффективность моего проекта по обработке на станке с ЧПУ?
Для повышения экономической эффективности я упрощаю геометрию деталей, стандартизирую размеры отверстий и проектирую обработку за один установ. Эффективное использование материала и контроль стойкости инструмента позволяют сэкономить 15–25% производственных затрат. Я также группирую однотипные операции и использую многокоординатные установы, чтобы значительно сократить затраты на рабочую силу и оснастку.
Как обеспечить жесткие допуски в деталях, обработанных на станке с ЧПУ?
Обеспечение жёстких допусков (до ±0.005 мм) за счёт контроля температуры резки, использования КИМ-контроля и программирования компенсации износа инструмента. Прецизионная оснастка, стабильные материалы, такие как алюминий 6061-T6, и контроль после обработки помогают поддерживать единообразие размеров на протяжении нескольких производственных циклов.
Заключение
Проектирование для станков с ЧПУ — это не просто чертежи и размеры, это баланс точности, эффективности и стоимости. Заблаговременно продумывая доступность инструмента, допуски, материалы и оснастку, инженеры могут минимизировать риски, повысить стабильность и добиться более экономичного производства высокоточных деталей. Есть идеи или потребности в проектировании станков с ЧПУ? Ваш контакт станет ценным источником информации для нас!