
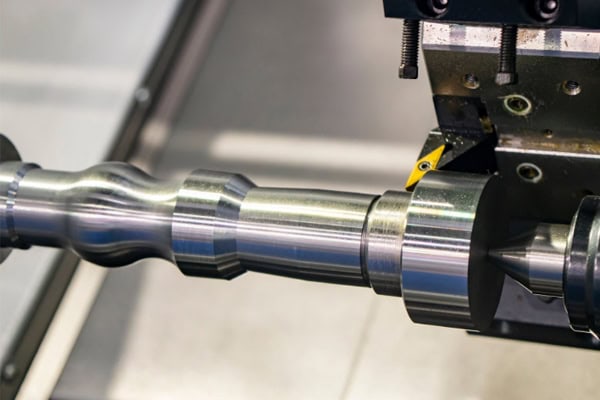
Токарная обработка на станках с ЧПУ играет центральную роль в машиностроении. Для инженеров и лиц, принимающих решения о закупках в различных отраслях промышленности первостепенное значение имеет баланс между высокоточной обработкой и контролем стоимости отдельных изделий. Незначительные корректировки технических параметров напрямую определяют конечную шероховатость поверхности, допуски на размеры и время производственного цикла компонентов.
Факторы, влияющие на точность токарной обработки на станках с ЧПУ.
Фактическая точность обработки на токарных станках с ЧПУ ограничена аппаратными характеристиками станка, физическими характеристиками инструмента и условиями резки. Устранение кумулятивных ошибок может значительно повысить стабильность качества деталей.
Геометрические погрешности машин и термическая деформация
Параллельность направляющих станка, биение шпинделя и люфт ходового винта являются основными причинами отклонений размеров. Во время длительных высокоскоростных операций резки трение между передней бабкой и механизмами подачи генерирует тепло, что приводит к термическому расширению конструктивных элементов на микронном уровне.
- Радиальное биение шпинделя: Осевые и радиальные смещения во время вращения шпинделя напрямую передаются на заготовку, вызывая неровность. Для устранения этой проблемы необходимо использовать высокоточные предварительно нагруженные подшипники, а также проводить регулярный осмотр и выравнивание.
- Контроль теплового баланса: Повышение температуры, вызванное непрерывной работой станка, изменяет фактические координаты наконечника инструмента. Использование систем охлаждения с постоянной температурой для регулирования температуры смазочно-охлаждающей жидкости снижает влияние структурной термической деформации на осевые размеры.
- Точность позиционирования: Накопленные ошибки в сервоприводе увеличиваются со временем эксплуатации. Регулярная калибровка линейных шкал и систем обратной связи сервопривода компенсирует люфт и обеспечивает точное позиционирование подачи.
Контроль геометрических погрешностей и температурного дрейфа является основной защитой для обеспечения размерной стабильности, закладывая прочную основу для последующих высокоточных операций.
Износ инструмента и выбор геометрии
В процессе обработки режущие инструменты подвергаются интенсивному механическому трению и воздействию высоких температур. Износ радиуса закругления режущей кромки инструмента изменяет фактическую траекторию резания, что приводит к непреднамеренному изменению размеров.
- Оптимизация углов заточки и зазора: выбор соответствующих геометрических характеристик инструмента существенно улучшает режущие свойства. Увеличение угла заточки снижает силы резания и минимизирует деформацию тонких стенок, а адекватный угол зазора уменьшает трение между боковой поверхностью инструмента и заготовкой.
- Компенсация радиуса закругления режущей кромки инструмента (G41/G42): При токарной обработке дуг или конусов необходимо точно указать компенсацию радиуса закругления режущей кромки инструмента, чтобы предотвратить перерезку или недорезку и обеспечить соответствие размеров сложных профилей требованиям чертежа.
- Подбор материала покрытия: Выбор специализированных покрытий для инструментов в зависимости от материала подложки — например, покрытия TiAlN для нержавеющей стали и непокрытые или алмазные пластины для алюминиевых сплавов — минимизирует образование наростов на режущей кромке и продлевает срок службы инструмента.
Точный выбор параметров геометрии инструмента и внедрение систематической компенсации износа значительно снижают процент брака, вызванного износом инструмента.

Стратегии оптимизации параметров резания при токарной обработке на станках с ЧПУ
Правильная настройка параметров резания напрямую влияет на эффективность обработки и качество поверхности. Сбалансированное сочетание скорости резания, скорости подачи и глубины резания обеспечивает оптимальные условия обработки.
Взаимосвязь между скоростью резания и скоростью подачи
Скорость резания (VC) и скорость подачи (F) оказывают решающее влияние на качество поверхности. Теоретическая шероховатость поверхности прямо пропорциональна квадрату скорости подачи и обратно пропорциональна радиусу закругления режущей кромки инструмента.
| Тип материала | Рекомендуемая скорость резки (м/мин) | Скорость подачи готовой продукции (мм/об) | Обычный сорт вставок
|
| Алюминиевый сплав (6061/7075) | 300 – 800 | 0.05 – 0.15 | Твердосплавный / PCD |
| Углеродистая сталь (45# / 1045) | 150 – 280 | 0.08 – 0.20 | Твердый сплав с покрытием |
| Нержавеющая сталь (304/316) | 100 – 180 | 0.06 – 0.12 | Кермет / CBN |
| Титановый сплав (TC4 / Gr5) | 40 – 80 | 0.05 – 0.10 | Мелкозернистый карбид |
Выбор охлаждающей жидкости и место доставки
Смазочно-охлаждающая жидкость выполняет не только функцию рассеивания тепла, но и удаление стружки, а также обеспечивает смазку. Неточная подача охлаждающей жидкости приводит к термическому растрескиванию режущих пластин.
- Технология подачи охлаждающей жидкости под высоким давлением: Традиционная охлаждающая жидкость под низким давлением с трудом проникает сквозь паропроницаемый барьер, образующийся в зоне резания. Охлаждающая жидкость под высоким давлением, превышающим 70 бар, разрушает длинные стружки и продлевает срок службы инструмента при токарной обработке глубоких отверстий.
- Эмульсионные или синтетические жидкости: выбор подходящей охлаждающей жидкости в зависимости от интенсивности обработки имеет решающее значение. Для интенсивной обработки режущим инструментом необходимы эмульсии с противозадирными присадками, тогда как для чистовой токарной обработки лучше всего подходят синтетические жидкости с высокими теплоотводящими свойствами.
- Целенаправленное воздействие на зону резания: направление потока жидкости определяет эффективность рассеивания тепла. Точное направление охлаждающей жидкости в зону контакта инструмента и стружки предотвращает сухое резание и быстрый износ пластины.
Создание надежной системы фильтрации охлаждающей жидкости и ее целенаправленной подачи является эффективной стратегией для согласования качества поверхности обрабатываемой детали с затратами на оснастку.
Контроль деформаций в сложных тонкостенных токарных деталях
Тонкостенные детали в значительной степени подвержены упругой и пластической деформации под совокупным воздействием сил зажима, сил резания и остаточных напряжений. Для подавления этих эффектов требуются специальные технологические процессы.
Усовершенствования методов зажима и специализированные приспособления
Стандартные трехкулачковые патроны легко вызывают треугольную деформацию тонкостенных цилиндрических заготовок. Распределение усилия по большей площади контакта является эффективным решением.
- Зажимные губки сегментированного типа с мягким захватом: Полное охватывание зажима распределяет концентрированные точки зажима по широкой площади, преобразуя точечную нагрузку в равномерный контакт с поверхностью, предотвращая деформацию.
- Гидравлические разжимные оправки: Тонкостенные втулки подвержены растрескиванию при неравномерной нагрузке во время обработки наружных диаметров. Фиксация через внутреннее отверстие с помощью разжимных оправок обеспечивает равномерное радиальное расширение, гарантируя соосность внутреннего и наружного диаметров.
- Контроль перегрузки гидравлического зажима: чрезмерное усилие зажима вызывает деформацию отскока после освобождения детали. Снижение гидравлического давления в сочетании с внутренними опорными кольцами повышает жесткость заготовки, подавляя деформацию зажима в источнике.
Изменение геометрии зажимных приспособлений и оптимизация распределения усилия зажима позволяют производителям устранить первоначальную физическую нагрузку во время настройки детали.
Разделение технологических маршрутов и снятие стресса
Черновая обработка снимает значительные внутренние остаточные напряжения. Чистовая токарная обработка без предварительной снятия напряжений приводит к изменению размеров детали после снятия зажима.
- Строгое разделение черновой и чистовой обработки: принудительное однопроходное производство снимает сильные внутренние напряжения, приводящие к деформации. Оставление припуска 0.5 мм после черновой обработки и выдерживание детали естественным образом в течение более 24 часов или проведение отжига для снятия напряжений стабилизирует размеры.
- Стратегия симметричной резки: одностороннее приложение силы вызывает изгиб. Для тонкостенных деталей с симметричным профилем чередование проходов резки уравновешивает остаточные напряжения, обеспечивая точную геометрическую форму.
- Высокоскоростная легкая резка: большая глубина резания приводит к резкому увеличению сил резания. Использование высоких скоростей вращения шпинделя, малой глубины резания и малых скоростей подачи снижает механические нагрузки на хрупкие тонкостенные конструкции.
Систематическое планирование этапов производства наряду с методами снятия напряжений является ключевым решением для обеспечения долговременной стабильности размеров прецизионных компонентов.
Пути снижения себестоимости деталей, обрабатываемых на станках с ЧПУ.
Снижение затрат не подразумевает компромисса в качестве; скорее, оно основано на повышении уровня автоматизации, оптимизации траекторий движения инструмента и продлении срока службы инструмента для минимизации непроизводительного времени цикла.
Автоматизированная погрузка/разгрузка и производство без участия оператора
Вспомогательное время, не связанное с обработкой материала (настройка, установка инструмента, измерение), составляет значительную долю от общего времени производственного цикла. Внедрение автоматизации существенно повышает коэффициент использования оборудования.
- Устройства для извлечения и подачи прутка: ручная загрузка заготовки отнимает трудозатраты и нарушает производственные ритмы. Сочетание устройств подачи прутка с токарными центрами позволяет осуществлять непрерывную автоматическую обработку прутка, поддерживая работу в ночное время без участия оператора.
- Загрузка с помощью портальных роботов: ручная загрузка приводит к колебаниям цикла и создает риски для безопасности. Для компонентов в виде отдельных дисков или валов портальные роботы обеспечивают загрузку менее чем за секунду, поддерживая высокую стабильность тактового времени производства и снижая риск травм.
- Предварительная настройка инструмента на станке и контроль в процессе обработки: Остановка станков для настройки инструмента и внестаночных измерений отнимает ценное время на обработку шпинделя. Оснащение станков автоматическими устройствами для настройки инструмента и контактными щупами минимизирует время простоя при настройке и автоматически компенсирует износ инструмента.
Внедрение автоматизированного оборудования и интеллектуальных измерительных систем для замены ручного управления является основным фактором снижения затрат и повышения эффективности.
Оптимизация программы и сокращение траектории движения инструмента
Разработка эффективного кода для станков с ЧПУ исключает простои в работе, повышая общую эффективность резки.
- Оптимизация траекторий отвода без резки: переходы под прямым углом создают ненужные задержки замедления. Использование дугообразных движений ввода и вывода вместо прямых углов сокращает время осевого ускорения/замедления, что в совокупности уменьшает общее время цикла на деталь.
- Применение стандартных циклов: Построчное программирование траекторий обработки создает длинный код, который может перегрузить систему управления. Применение стандартных циклов, таких как G71, G72 и G73, упрощает структуру программы и ускоряет выполнение контроллера.
- Одновременная многоинструментальная обработка: последовательная резка с помощью одной револьверной головки не позволяет в полной мере использовать возможности многоосевых станков. Двухшпиндельные токарные центры с двумя револьверными головками обрабатывают оба конца детали одновременно, удваивая производительность и снижая затраты на амортизацию оборудования.
Устранение временных избыточностей в программах ЧПУ и использование многоосевой синхронизации позволяет сократить общее время производственного цикла до мельчайших деталей.
















