
Ce este prelucrarea rapidă a sculelor? Utilizarea sculelor imprimate 3D și a matrițelor CNC - directe sau indirecte - livrează piese de producție în câteva ore-zile, reduce costurile/timpul de livrare cu 40-60%, validează proiectele și face legătura între prototip și producție. În acest articol, vă voi îndruma să înțelegeți procesul de prelucrare rapidă a sculelor, când să alegeți prelucrarea rapidă și precauțiile legate de prelucrarea rapidă a sculelor.
Ce IScule rapide
Mașinile de prelucrat rapid utilizează procese precum imprimarea 3D și CNC pentru a produce, la costuri reduse și cu termene scurte de livrare, matrițe potrivite pentru turnarea prin injecție în producție. Permite validarea rapidă a amortizării, răcirii, contracției și timpului de ciclu, acceptă loturi mici de 50-5,000 de piese și reduce atât riscul, cât și costul.
Ce IScule rapide
Mașinile de prelucrare rapidă utilizează procese precum imprimarea 3D, prelucrarea CNC și electroformarea pentru a crea matrițe și cavități capabile de producție în câteva ore sau chiar câteva zile, la un cost inițial mai mic pentru turnare prin injecție, termoformare, turnare prin compresie sau turnare. Aceasta validează materialele și procesele de calitate superioară - închiderea, răcirea, contracția și timpul de ciclu - livrând în același timp loturi mici stabile.
Materialele comune includ aluminiu, oțeluri pre-călite, metale fabricate aditiv, rășini pentru temperaturi înalte și silicon, cu durate de viață tipice de la sute la câteva mii de cicluri. Comparativ cu sculele convenționale din oțel, care durează 4-8 săptămâni, livrarea este adesea în 2-10 zile, reducând termenele cu aproximativ 40-60%. Cel mai potrivit pentru 50-5,000 de piese (serie de punți, vânzări pilot, certificări), scalabil ulterior la sculele convenționale din oțel pentru a minimiza costul unitar.
Diferență Between Rapid Tooling And Rapid Prototiparea
Scop și intenție
Scule rapide : Sculele rapide se concentrează pe crearea de scule capabile de producție, cum ar fi matrițe, miezuri și cavități, apoi rularea de procese reale pentru a valida închiderea, răcirea, contracția, timpul de ciclu și stabilitatea în loturi de volum mic.
Prototipare rapidă : Prototiparea rapidă se concentrează pe producerea rapidă de piese revizuibile pentru evaluare estetică, verificări ergonomice, potrivire a ansamblului, demonstrare funcțională și testare timpurie a rezistenței.
livrabile
Scule rapide : Cu scule rapide, livrabilele includ seturi de scule și loturi de piese fabricate prin procesul dorit, potrivite pentru studii de ferestre de proces, validare inginerească și producție de punți.
Prototipare rapidă : În prototiparea rapidă, livrabilele sunt un număr mic de piese pentru compararea conceptelor, selecția designului și testarea funcțională de bază.
Materiale și procese
Scule rapide : Sculele rapide utilizează de obicei materiale de calitate superioară și procese similare producției, cum ar fi turnarea prin injecție, termoformarea, turnarea prin compresie sau turnarea metalelor.
Prototipare rapidă : Prototiparea rapidă se bazează de obicei pe rute aditive sau subtractive ale căror materiale pot să nu corespundă complet proprietăților de producție; acestea sunt ideale pentru informații direcționale, dar nu înlocuiesc validarea finală a producției.
Structura de timp și costuri
Ca intervale practice, prelucrarea rapidă a sculelor se livrează adesea în două până la zece zile și este cu aproximativ patruzeci până la șaizeci la sută mai rapidă decât pregătirea tradițională a sculelor din oțel, prototiparea rapidă livrând de obicei în aceeași zi până la trei zile.
Uleiarea rapidă necesită investiții inițiale mai mari, dar permite un cost unitar mai mic pe măsură ce volumul crește, prototiparea rapidă necesită investiții inițiale mai mici, dar costul unitar scade lent, astfel încât costul total poate crește rapid odată cu cantitatea.
Diferență Between Rapid Tooling And Tradiational Tooling
Scop și scenariu : Sculele convenționale vizează o durată de viață foarte lungă și o stabilitate maximă pentru producția de masă constantă. Sculele rapide vizează proiectarea rapidă și închiderea procesului pentru prototipuri și livrări în volum redus.
Timp de execuție : Scule convenționale, adesea între patru și opt săptămâni. Scule rapide, de la câteva zile la una sau două săptămâni, programe complexe în una până la trei săptămâni.
Cost inițial : Sculele convenționale sunt mai mari datorită oțelurilor călite și etapelor complete de fabricație. Sculele rapide sunt mai mici în cazul aluminiului sau oțelurilor mai moi și etapelor simplificate.
Durată de viață și volum : Sculele convenționale ating sute de mii de cicluri, adesea peste cinci mii de piese. Sculele rapide se realizează de obicei în câteva mii de cicluri, fiind potrivite pentru aproximativ cincizeci până la cinci mii de piese.
Geometrie și răcire : Sculele rapide implementează mai ușor cavități complexe și răcire conformală, îmbunătățind timpul de ciclu. Sculele convenționale excelează sub sarcini mari, durată lungă de viață și control dimensional strict.
Materiale și proces : Sculele convenționale utilizează oțeluri călite cu gestionare termică și finisare robuste. Sculele rapide utilizează aluminiu, oțeluri mai moi sau metale aditive cu răcire și finisare esențiale, dar eficiente.
Ce Sunt Tda Of Rapid Tooling
Matrițele rapide includ metode directe (CNC, imprimare 3D, metal) și indirecte (silicon, vid, turnare). Metodele directe sunt potrivite pentru 50-5,000 de unități cu validare a procesului , cele indirecte pentru 10-300 de prototipuri și estetică. Matrițele moi rezistă la zeci până la sute de proiecte , iar cele dure la mii. Alegerea depinde de cost, viteză și durabilitate.
Scule directe
CNC de prelucrare
Principiu : Tăierea aluminiului sau a oțelurilor pre-călite pentru a forma miezuri și cavități.
Cea mai bună potrivire : Geometrii simple sau mari, disipare puternică a căldurii, control dimensional stabil.
Materiale și durată de viață : Aluminiu și oțeluri pre-călite, de obicei mii de cicluri.
Fabricarea aditivilor
Principiu : Construcția în straturi din rășină sau metal pentru a crea inserții sau matrițe compacte, include stereolitografia, sinterizarea selectivă cu laser și sinterizarea metalului cu laser.
Cea mai bună potrivire : Geometrii complexe, micro-caracteristici, răcire conformală.
Materiale și durată de viață : Rășini rezistente la temperaturi înalte, nailon, pulberi metalice, sute până la peste o mie de cicluri după finisare.
Depunerea directă a metalelor
Principiu : Laserul cu pulbere sau sârmă construiește metal aproape neto pe o bază, urmat de prelucrarea finisantă.
Cea mai bună potrivire : Adăugare rapidă de funcții și reparații, canale conforme sau întăriri pe sculă.
Materiale și durată de viață : Oțeluri pentru scule și aliaje pe bază de cobalt sau nichel, durata de viață depinde de bază și de tratamentul termic.
Jetting de liant
Principiu : Liantul unește selectiv pulberea pentru a forma un corp crud, apoi sinterizarea și infiltrarea produc piese metalice, utilizate și pentru matrițele de nisip de turnătorie.
Cea mai bună potrivire : modele de turnare, matrițe de nisip, canale interne complexe.
Materiale și durată de viață : Nisip, oțel sau pulberi din aliaje de cupru, infiltrarea crește densitatea și rezistența la uzură.
Electroformare
Principiu : Electrodepunerea formează o carcasă metalică precisă pe un master, susținută ulterior cu suport.
Cea mai bună potrivire : Finisaje lucioase, pereți subțiri, texturi precise pentru piese cosmetice și de precizie.
Materiale și durată de viață : Nichel, cupru și aliaje, durata de viață este determinată de grosime, suport și sarcină.
Scule indirecte
Matrite din silicon
PrincipiuTurnați silicon peste un master imprimat sau prelucrat mecanic, utilizați matrița întărită pentru a turna rășini sau materiale la temperatură joasă.
Cel mai potrivitZeci până la sute de piese cosmetice, transparente sau multi-durometru.
Material și viațăSilicon rezistent la rupere, de la zeci la sute de trageri.
Turnare sub vid
PrincipiuTurnați poliuretanul sau materiale similare în matrițe de silicon sub vid pentru a elimina bulele și a îmbunătăți finisajul.
Cel mai potrivitPiese cosmetice și funcționale, îmbinări prin clipsare, variante de culoare.
Material și viațăSisteme de tip ABS și PC, durată de viață similară cu matrițele de silicon.
Turnarea de nisip
PrincipiuCreați matrițe de nisip din modele imprimate, turnați aluminiu sau aliaje feroase pentru a forma piese metalice.
Cel mai potrivitCarcase și componente structurale de dimensiuni mici și medii.
Material și viațăMatrițe de nisip de unică folosință, gamă largă de aliaje.
Turnarea investițiilor
PrincipiuFolosiți modele din ceară sau rășină pentru a construi cochilii ceramice, a arde modele și a turna metal pentru piese de înaltă precizie.
Cel mai potrivitPiese metalice complexe cu pereți subțiri pentru industria aerospațială și medicală.
Material și viațăAliaje inoxidabile, pe bază de nichel și cobalt, carcasele sunt de unică folosință.
Modele imprimate 3D pentru turnare prin injecție
PrincipiuImprimați modele din ceară sau rășină rezistentă la căldură pentru a crea componente metalice pentru scule sau matrițe de rășină pentru tiraje scurte, apoi efectuați teste de injecție limitate.
Cel mai potrivitStudii privind amplasarea porților, contracția și tendința de deformare cu puține piese.
Material și viațăRășini rezistente la căldură și ceară de sacrificiu, de la zeci la sute de fotografii.
Scule directe vs.. Scule indirecte
Chei de decizie
Volum planificat :
Aproximativ 50–5,000 de piese cu date de proces și ținte takt: Direct.
10–300 de piese cosmetice sau transparente cu studii de culoare: Indirect.
Viteză și iterație :
24–72 de ore pentru a obține plăcuțe așchiabile compatibile cu injecția sau o sculă din aluminiu: Direct.
1–4 zile pentru a replica zeci până la sute de piese gata de prezentare: Indirect.
Sarcină materială și termică :
Rășini abrazive sau rezistente la temperaturi ridicate: Direct cu aluminiu sau oțel precălit.
Rășini turnate la temperatură joasă, piese transparente sau colorate: Indirect cu matrițe de silicon sau turnare în vid.
Geometrie și răcire :
Răcire conformală și tact stabil: Direct cu aditiv metalic sau scule din aluminiu.
Replicare textură de înaltă fidelitate: indirectă cu mastere electroformate sau silicon de înaltă calitate.
Forma bugetului :
Cost inițial mai mare decât costul indirect, dar cost unitar în scădere bruscă odată cu volumul: cost direct.
Cea mai mică intrare și cea mai rapidă replicare, dar scăderea mai lentă a costului unitar: Indirect.
Cazuri tipice de utilizare
Direct : validare inginerească, secțiuni de punți, loturi de fiabilitate pre-certificare, de exemplu scule din aluminiu pentru blocarea porților și contracție la carcasele conectorilor.
Indirecte : revizuiri de proiectare, verificări ale potrivirii, culori și piese transparente pentru vânzări pilot, de exemplu 100 de carcase medicale turnate în vid pentru teste de piață.
O cale etapizată — Indirectă pentru a fixa aspectul și potrivirea, apoi Directă pentru a fixa tact-ul și randamentul — reduce adesea la jumătate cronologia totală și lucrările repetate. Când cererea cumulativă se apropie de 200-500 de piese, programați Direct pentru a evita creșterea costului unitar.
Scule moi vs.. Greu scule
Materiale și construcție
Matrițe moi: matrițe din silicon plus matrițe turnabile din uretan/rășină epoxidică, matrițe adesea imprimate 3D. Detalii excelente, temperatură și rigiditate limitate.
Scule dure: aluminiu și oțel pre-călit cu călire superficială sau placare opțională, conductivitate termică și rigiditate ridicate.
Intervale de durată de viață (tipice)
Scule moi: aproximativ 20-100 trageri per matriță, turnarea în vid produce 10-100 de piese per cavitate.
Scule dure: aluminiu aproximativ 1,000–20,000 de lovituri, oțel pre-călit 50,000–300,000 de lovituri, în funcție de rășină și răcire.
Structura costurilor
Scule ușoare: producție inițială redusă, primul articol rapid, costul unitar scade lent.
Prelucrarea cu scule dure: cost inițial mai mare, costul unitar scade brusc odată cu volumul.
Volum și timp de livrare
Scule netede: primele articole în 1–4 zile, ideal pentru 10–300 de piese, verificări cosmetice și de potrivire.
Prelucrare mecanică: aluminiu 3–10 zile, oțel 3–8 săptămâni, ideal pentru 500–50,000+ piese și loturi de certificare.
Ce Is The Pproces Of Rapid Tooling
Sculele rapide vizează procese reale de producție în termene scurte. O buclă închisă acoperă proiectarea, selecția rutei, fabricația, finisarea, testele și asigurarea calității - astfel încât să puteți expedia loturi mici stabile, să colectați ferestre de proces și să reduceți riscul trecerii la scule din aluminiu sau oțel.
Design
Separare și ejecție : favorizați tragerea dreaptă cu un unghi de deviere ≥1°, adăugați dispozitive de ridicare, plăci de ejecție sau ejecție cu aer pentru zone complexe.
Contracție și răcire : setați o contracție specifică rășinii (de exemplu PA66 GF30 0.3–0.6%), impuneți pereți uniformi și răcire izometrică, eliminați punctele fierbinți prin canale conforme sau inserții de cupru.
Inserții : utilizați inserții înlocuibile în zonele de uzură sau cu detalii fine.
Filete și fixare : utilizați inserții filetate sau știfturi metalice post-filetare prin fixare termică pentru cuplu și durată de viață.
Pproces Rafară SelectațiING
Fabricație aditivă : componente interne complexe, răcire conformală, inserții compacte, piese gata în 24–72 de ore, dar necesită finisare.
CNC : scule medii–mari, conductivitate termică ridicată, 2–10 zile și tact stabil.
Turnare/electroformare : nisip/masă pentru metale funcționale, electroformare pentru cosmetica oglinzilor și texturi.
Tablă metalică : elemente de fixare, locatoare, carcase de disipare a căldurii.
MARGINE : piese mari, groase, transparente, rezistente la solicitări reduse.
Selector : echilibrează geometria, sarcina termică, durata de viață țintă, termenul limită și bugetul, alege indirect pentru replicare cosmetică, direct pentru datele de proces și takt.
Cum To Manufactură
Parametri : înălțimea stratului și suport pentru AM, avansuri, scule și răcire pentru CNC.
Fixare : un sistem de referință pe orificii cu știfturi de fixare, cu scopul de a finisa un număr maxim de fețe per configurație.
Trasee de scule : degroșare cu MRR ridicat, finisare contur plus feston, scule secundare pentru curățarea colțurilor.
Randament : paralelizarea plăcuțelor, baze standard cu plăcuțe personalizate pentru a reduce timpul de așteptare.
Post-Processing
Îndepărtarea suporturilor și HIP : îndepărtarea suporturilor, presare izostatică la cald opțională pentru densitate.
Tratament termic/îmbătrânire : aluminiu T6, oțel pre-călit prin revenire pentru stabilitate și duritate.
Specificații de suprafață : definite prin VDI sau Ra, lustruire optică pentru oglindire, sablare pentru împrăștiere uniformă.
Ingineria suprafețelor : nitrurare, crom dur, nichel electrolit, PVD pentru uzură și desprindere.
TRial And Validat
Fenestrare : proiectarea unor încercări ortogonale pentru temperatura topiturii, temperatura matriței, viteza de injecție, ambalare și răcire, dimensiunea bușteanului, deformare, elemente vizuale.
Înregistrări : raportul primului articol și valorile de referință SPC, compensarea forfecării porții de captare și a contracției.
Reprelucrare : traiectorie de la ușor la greu, prioritizarea plăcuțelor față de așchierile în vrac, rezolvarea problemelor de răcire înainte de mișcarea porții de așchiere.
Cum To Aasigura Qdualitate
Dimensiuni și GD&T : CMM sau scanare către CAD, Cpk țintă ≥1.33 pentru caracteristicile cheie.
Trasabilitate : lot, uscare, MFI și jurnale de umiditate, păstrarea probelor.
Rampă : rampe de 10 → 50 → 200 de părți pentru a demonstra tactitatea, randamentul și ambalarea, apoi migrarea către oțel.
Livrabile : FAI, certificări de materiale, fișe de proces și rapoarte de testare pentru a sprijini certificarea și lansarea producției de masă.
Ce Are The Avantaje And Deste dezavantaje Of Rapid Tooling
Sculele rapide oferă piese și date reale pentru producție în termene scurte - adesea cu 40-60% mai rapid, cu un cost inițial mai mic. Validează porțile, răcirea, contracția și takt-ul și acceptă serii de punți de 10-5,000 de piese. Mai jos sunt avantaje/dezavantaje practice, puncte de date și sfaturi orientate spre conversie.
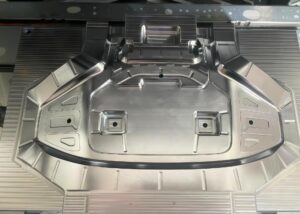
Avantaje
Timp de lansare pe piață mai rapid și costuri de dezvoltare mai mici
Timp de livrare: rute directe în 24–72 de ore pentru inserții, 2–10 zile pentru aluminiu, turnarea indirectă în silicon/vid reproduce zeci până la peste 100 de piese în 1–4 zile.
Cost: baze standard + inserții personalizate, aluminiu peste oțel, strategii fără EDM reduse în avans cu 30–70%.
Practică: prelucrarea cu plăcuțe paralele și configurațiile cu o singură denumire reduc rundele de probă la 1-2.
Validare rapidă a parametrilor de proiectare/funcție și proces
Folosiți rășini de calitate superioară pentru a bloca temperatura topiturii/matriței, viteza, ambalarea și răcirea, captarea forfecării la deschidere, compensarea contracției și timpul de ciclu.
Construiți linii de bază SPC și FAI pentru a scoate la iveală din timp problemele de deformare/scufundare/sudură.
Rezultat flexibil cu volum redus/variante multiple/complexitate ridicată
Cosmetică, culori, transparență: excelențe indirecte.
Răcire conformală și microcaracteristici: inserții metalice AM sau din rășină pentru temperaturi ridicate.
Exemplu: familie de conectori prin inserții înlocuibile, comutări la nivel de oră.
Precizie/consecvență și personalizare
Cu o răcire bună, uneltele din aluminiu rețin IT13–14, caracteristicile cheie fiind adesea Cpk ≥1.33.
Sculele modulare (inserții înlocuibile, acoperiri localizate) accelerează reviziile și gestionarea duratei de viață.
Avantajul ROI în fereastra de volum potrivită
Costul unitar scade rapid odată cu volumul, în intervalul 50–5,000, iar fabricarea rapidă a sculelor câștigă adesea un cost total de proprietate (TCO) evitând cheltuielile de capital inițiale mari și așteptările lungi.
Semnal de comutare : când cererea cumulativă ≥200–500 și procesul este stabil, se evaluează migrarea către scule mai dure.
Dezavantaje
Durată de viață mai scurtă , limite de temperatură/abraziune (în special scule moi/rășini la temperatură scăzută)
Scule moi: ~10–100 piese/cavitate, aluminiu: ~1,000–20,000 de fotografii, rășinile pentru temperaturi ridicate sau GF scurtează durata de viață.
Atenuare: proiectarea zonelor de uzură cu inserții înlocuibile, nitrurare/cromare dură/ENP acolo unde este necesar.
Timp de unitate sau de manoperă/presare mai mare față de sculele din oțel pentru volum mare de producție
Replicarea instrumentelor soft-tool este rapidă, dar takt-ul și manopera unitară pot fi mai mari, neeconomice dincolo de ~5k piese.
Atenuare: prognozarea țintelor de scară și de takt, trecerea la oțel la prag.
Limite ale stabilității dimensionale, managementului termic și plafonului de suprafață
Inserțiile din polimer AM au limite de temperatură/rigiditate, iar matrițele de silicon se modifică odată cu mediul înconjurător.
Atenuare: inserții metalice sau oglinzi electroformate pe fețele critice, răcire mai puternică și controlul temperaturii matriței.
Variație de la înlănțuirea și finisarea multi-proces
Îndepărtarea suporturilor, lustruirea, diferențele de sablare, deviația dimensională între copiile matriței.
Atenuare: standardizarea VDI/Ra, a ID-urilor loturilor, a eșantionării CMM, inspectarea master-urilor și urmărirea duratei de viață a sculelor soft.
Care sunt Măsuri de precauţie De scule rapide
Pentru a obține „rapiditate fără surprize”, planificați DfM în avans, potriviți materialele cu procesele, standardizați metrologia și finisajele și închideți bucla în ceea ce privește costurile și defectele. Ghidul de mai jos oferă praguri practice și tactici pe care le puteți aplica imediat pentru a atinge randamentul și impactul asupra tranzacțiilor într-un timp de livrare de 2-10 zile.
DfM Eesențiale
Despărțire și deviere : blocați linia de despărțire/ejecția devreme, deviere tipică ≥1° (≥2° cu textură).
Filete și elemente de fixare : preferați inserții metalice pentru materiale plastice, mențineți filetele sculelor la standarde comune pentru o prelucrare ușoară.
Configurații și traiectorii ale sculelor : sistem cu o singură referință, finisare cât mai mare posibilă într-o singură configurare, finisare brută cu grosime de 0.1–0.2 mm.
Cale termică : scurtați porțile/canalele, adăugați răcire conformală/aproape de canal sau inserții cu conductivitate ridicată în zonele groase.
Match Mmateriale și Pproces
Inserții imprimate din rășină/metal : excelente pentru temperaturi scăzute, cicluri scurte și linii de apă complexe.
Aluminiu (6061/7075) : livrare în 2–10 zile, ~1,000–20,000 de fotografii, compatibil cu ABS/PC/PA fără fibră de sticlă groasă.
Oțeluri precălite (de exemplu, P20) : pentru durată de viață mai mare sau materiale abrazive/umplute cu sticlă.
Asociere de procese : piese transparente → aluminiu/oglinzi electroformate, nailon GF → oțel sau aluminiu călit/ENP, RIM/silicon → mastere imprimate + matrițe de silicon.
Dimensiuni plan și metrologie
Sistem de date unificat între proiectare și fixare.
FAI și SPC : 100% din dimensiunile critice la FAI, CMM/SPC pe caracteristicile cheie (Cpk țintă ≥1.33).
Piese mari : începeți cu teste scalate/secțiuni pentru a învăța contracția/deformarea înainte de a alege dimensiunea completă.
Definiți suprafețele și standardele
O singură sursă de specificații : atribuiți grade VDI sau de oglindă fețelor cosmetice, ferestre Ra fețelor funcționale, specificați direcția texturii, linia de separație, marcajele de identificare.
Finisare uniformă : secvențe fixe de abrazive/granulații, teșituri unificate (C0.2–C0.5).
Verificare : tester de suprafață pe garnituri/cosmetice, aceleași dispozitive de fixare per lot pentru variația tăierii.
Optimizați costul
Praguri : ≤300 buc → silicon/turnare în vid, 200–1,000 → aluminiu, >5,000 sau durată de viață >50 de fotografii → oțel.
Cavitație : rampă 1→2–4 cavități după stabilizarea cererii, matrițe familiale pentru piese mici.
Înlocuibile : zone de uzură/variantă ca inserții, bază mamă comună + miezuri de schimb pentru variante.
Defecte și remedieri
Urzeală : răcire echilibrată, nervuri la 0.5–0.7× perete, temperatură simetrică a matriței.
Chiuvetă : mutare/redimensionare poartă, extindere/ridicare pachet, golire pereți groși cu nervuri.
Soluție rapidă : creșterea temperaturii și vitezei topiturii/matriței, o poartă, un ventilator sau o poartă secundară mai mari.
Lipire : mai multă tiraj, lustruire conform specificațiilor, agenți de demulare/adjuvanți de ejecție.
Urme de arsură/aer : adăugați orificii de ventilație (0.02–0.04 mm), colțuri ascuțite cu rază, viteză moderată la capătul umplerii.
EHS și conformitate
Separați deșeurile după rășină, eliminați lichidul de răcire/placarea conform MSDS/reglementărilor.
Pulberile AM necesită ventilație, deșeuri SLA cu întărire UV și echipament individual de protecție (EIP).
Interblocări ale mașinii, siguranță a ejectorului, SOP și LOTO la temperatură/presiune înaltă.
Când nu se utilizează scule rapide
Volum foarte mare : >50k/an sau takt <20 s → oțel și automatizare.
Durabilitate extremă : rășinile abrazive/pentru temperaturi ridicate pentru cicluri lungi de prelucrare nu sunt potrivite pentru uneltele moi.
Cosmetică premium : oglindă de clasă A cu consistență pe termen lung → scule dure cu răcire stabilă.
Care sunt aplicațiile sculelor rapide
Acoperă turnarea prin injecție, termoformarea, compresia, turnarea metalelor/bijuteriilor, depunerea fibrei de carbon și turnarea tablei metalice în industria auto, aerospațială, medicală și electronică. Costul inițial redus și execuția rapidă permit validarea la nivel de producție , ideală pentru ~10–5,000 de unități pentru a accelera iterațiile și testele pilot.
| Categorie de proces | Produse/Piese tipice | Traiectorie recomandată a sculelor (directă/indirectă, materiale) | Interval de volum adecvat (buc.) | Avantaje cheie | Exemple de industrie |
| Turnare prin injecție (standard) | Carcase, îmbinări prin clipsare, piese structurale | Scule directematrițe din aluminiu, oțel pre-călit, inserții metalice AM pentru răcire complexă | 200-5,000 | Timp de execuție scurt, materiale de calitate superioară, stabilitate dimensională bună | Interioare auto, carcase electronice de larg consum |
| Turnare prin injecție (supraturnare/2-shot) | Mânere, garnituri moi-dure | Prelucrare directă + cavități divizatealuminiu/oțel, canale pentru temperaturi scăzute pentru elastomeri | 200-3,000 | Ansamblu dintr-o singură piesă, senzație și etanșare îmbunătățite | Mânere medicale, articole sportive |
| Insert Molding | Matrițe pentru piulițe/axuri, terminale | Scule directematriță de aluminiu + dispozitive/fixări pentru inserții | 100-3,000 | Fixare puternică sau conductivitate, elimină post-asamblare | Conectori, suporturi pentru drone |
| Termoformare (foi subțiri) | Tăvi, protecții, capace transparente | Scule indirecteMatriță CNC din aluminiu / copie din aluminiu după un master imprimat 3D | 50-2,000 | Scule simple, utilizare ridicată a tablei | Tăvi medicale, inserții pentru ambalaje |
| Turnare prin compresie (termosetice/compozite) | Piese SMC, componente din fibră de carbon | Scule directealuminiu/oțel sau IndirectMaster imprimat 3D + față electroformată | 100-2,000 | Volum mare de fibre, mecanică puternică | Interioare de aeronave, piese de curse |
| Turnare (bijuterii) | Inele, pandantive, carcase de ceasuri | Scule indirecteModele de ceară/rășină imprimate 3D → turnare prin injectare | 10-500 | Detalii excelente, geometrie liberă | Bijuterii, ceasuri de lux |
| Turnare (metale generale) | Componente mici din aluminiu/acer inoxidabil | Scule indirectescoici din nisip/ceramică, modele imprimate 3D | 20-1,000 | Cost redus, opțiuni largi de aliaje | Suporturi, corpuri de supape |
| Matrițe de stratificare din fibră de carbon | Brațe, cochilii, conducte | IndirectMaster imprimat 3D → copie din silicon/aluminiu sau DirectMatriță CNC din aluminiu | 20-500 | Ușor, rigiditate ridicată | Brațe de dronă, panouri ale caroseriei |
| Formarea tablei metalice (tragere/îndoire) | Carcase, console pentru loturi mici | Indirectperforatoare moi din aluminiu/imprimate 3D sau Directmatrițe simple din oțel CNC | 50-1,000 | Încercări rapide, investiții reduse în scule | Șasiu, suporturi de fixare |
Întrebări frecvente
Ce se înțelege prin scule rapide?
Definesc sculele rapide ca fiind crearea de matrițe, ștanțe sau inserții destinate producției în câteva zile în loc de săptămâni, utilizând CNC, imprimare 3D sau rute hibride. Urmăresc reduceri ale timpului de livrare de 40-60%, o durată de execuție tipică de 2-10 zile și o durată de viață a sculelor de 300-5,000 de cicluri (în funcție de material). Utilizez polimeri/metale de calitate superioară pentru a valida porțile, răcirea, contracția și timpul de ciclu, apoi execut 10-5,000 de piese pentru proiecte pilot. Acest lucru face legătura între prototipare și producție, reducând în același timp costurile inițiale cu 30-70% față de sculele convenționale din oțel călit.
Care sunt clasificarea sculelor rapide?
Clasific prelucrarea rapidă a sculelor după traiectorie și robustețe. După traiectorie: directă (inserții de scule CNC/AM utilizate imediat) și indirectă (tip master → copie silicon/metal). După robustețe: moale (silicon/fotopolimer, ≤100–500 cicluri) și dur (aluminiu/oțel pre-călit/metal AM, 500–5,000+ cicluri). După proces: injecție, termoformare, compresie, turnare. Selectez în funcție de volum (10–5,000 unități), temperatură/presiune, specificații de suprafață (VDI/Ra) și rentabilitate. Pragul de rentabilitate față de oțel integral.
Care este diferența dintre scule și fabricație?
Tratez prelucrarea sculelor ca pe crearea de elemente facilitatoare - matrițe, ștanțe, dispozitive de fixare - cu specificații (material, răcire, ejecție) pentru a reproduce geometria în limitele toleranței (de exemplu, ±0.05–0.20 mm). Fabricația folosește aceste scule pentru a converti materia primă în piese la un timp de ciclu țintă (de exemplu, 18–45 s/procesare), randament (≥98%) și cost/unitate. Sculele reprezintă cheltuieli de capital, au durată lungă de viață și stabilesc capacitatea, iar fabricația reprezintă cheltuieli operaționale, este repetitivă și oferă volum. Optimizarea proiectării sculelor poate reduce costurile de fabricație cu 10–25% prin reducerea ciclurilor și a rebuturilor.
Care este scopul sculelor rapide?
Folosesc scule rapide pentru a reduce riscurile lansărilor: validez designul, materialele și ferestrele de proces folosind metode bazate pe producție înainte de a mă dedica întregului oțel. Obiectivele includ reducerea timpului de lansare pe piață cu 4-8 săptămâni, demonstrarea DfM (separare, deformare, perete, nervuri), stabilirea unui ciclu stabil (±5%) și rularea a 10-5,000 de unități pilot pentru EVT/DVT, certificări sau teste de piață. De asemenea, permite explorarea variantelor (porți A/B, răcire) și calcularea timpurie a costurilor, reducând adesea investiția inițială cu 30-70% față de sculele convenționale.
Cum afectează sculele rapide viteza de producție?
Accelerez producția combinând construcțiile rapide de scule (2-10 zile) cu optimizarea timpului de ciclu. Răcirea conformală sau plăcuțele din aluminiu pot reduce timpul de răcire cu 20-50%, reducând ciclul total cu 10-35%. Bazele standard ale matrițelor și plăcuțele modulare reduc orele de construcție cu încă 15-25%. Efect net: Trec de la înghețarea CAD la proiecte pilot livrabile în 1-3 săptămâni în loc de 6-10, menținând în același timp un CPK ≥1.33 pentru dimensiunile critice. Acest lucru atrage veniturile înainte și scurtează amortizarea, atingând adesea rentabilitatea investiției în primele 500-1,500 de piese.
Concluzie
Prelucrarea rapidă face legătura între prototipare și producție prin rute directe sau indirecte în câteva zile. Utilizarea materialelor de producție pentru validarea procesului de închidere, răcire, contracție și timpul de ciclu reduce timpul de livrare cu 40-60%, ideal pentru 10-5,000 de unități de testare. Succesul depinde de DfM, potrivirea materialului, testarea sculelor și asigurarea calității. Recunoașteți limitele în ceea ce privește durata de viață a sculelor și temperatura, treceți la oțel călit pentru scalare. Aveți nevoi specifice sau întrebări despre prelucrarea rapidă? Vă invităm să ne trimiteți un mesaj și să ne împărtășiți ideea dumneavoastră!
















