
Prelucrarea CNC a oțelului combină ingineria de precizie cu rezistența incredibilă a oțelului pentru a produce componente de înaltă performanță în diverse industrii. Cu ajutorul unor instrumente avansate controlate de computer, aceasta transformă oțelul brut în piese durabile, cu dimensiuni precise, utilizate în industria auto, aerospațială, robotică și sisteme energetice. Acest ghid explorează procesele cheie, clasele de materiale, finisajele suprafețelor și aplicațiile din lumea reală care definesc puterea oțelului prelucrat CNC.
Ce este prelucrarea CNC a oțelului
Prelucrarea CNC a oțelului utilizează unelte controlate de computer pentru a tăia, modela și rafina materialele din oțel cu o precizie incredibilă. Fiind unul dintre cele mai durabile metale, oțelul poate fi transformat în piese complexe, cu toleranțe ridicate, pentru industrii solicitante precum industria auto, aerospațială și robotică.
Procese cheie de prelucrare CNC pentru oțel
Prelucrarea CNC a oțelului acoperă o gamă largă de procese care modelează și rafinează oțelul în piese funcționale cu precizie și consecvență. De la tăiere și găurire la rectificare și electroeroziune, fiecare proces are avantajele sale unice. Înțelegerea rolurilor acestora vă ajută să alegeți cea mai bună metodă pentru geometria, toleranța și obiectivul de cost al piesei dumneavoastră.
1. Procese de tăiere
frezare CNC
Frezarea utilizează freze rotative multiaxe pentru a modela piese complexe din oțel prin îndepărtarea materialului strat cu strat.
Aplicații: Suporturi de motor, carcase de angrenaje, blocuri hidraulice și matrițe.
Precizie: ±0.02–0.05 mm; Ra 1.6–3.2 μm.
Sfaturi: Folosiți freze cu pas variabil pentru a reduce vibrațiile; frezarea în pantă oferă un finisaj mai bun al suprafeței.
Exemplu: TiRapid a produs o carcasă din oțel inoxidabil 304 cu o planeitate de 0.03 mm pe o lungime de 100 mm, asigurând o fixare perfectă a ansamblului.
Strunjire CNC
Strunjirea este fundamentul prelucrării CNC a oțelului. Piesa de prelucrat se rotește pe un strung, în timp ce o sculă așchietoare staționară îndepărtează materialul, formând forme cilindrice precise.
Aplicații: Arbori, știfturi, bucșe, cuplaje, componente filetate.
Precizie: ±0.01–0.03 mm; rugozitatea suprafeței Ra 0.8–3.2 μm.
Scule și materiale: Plăcuțe așchietoare din carbură cu acoperiri CVD pentru oțeluri carbon și aliate (1045, 4140). Oțelurile inoxidabile (304, 316) necesită plăcuțe așchiiate și lichid de răcire.
Exemplu: TiRapid prelucrează arbori de transmisie din oțel 4140 cu o toleranță de ±0.01 mm, asigurând potriviri perfecte ale rulmenților pentru sistemele auto.
Foraj și filetare
Găurirea creează găuri rotunde precise; filetarea taie filete interne.
Aplicații: Găuri pentru șuruburi, fitinguri filetate și știfturi de aliniere de precizie.
Precizie: Găuri cu toleranță H7; filete clasa 6H.
Tehnică: Se utilizează burghie din oțel rapid pentru oțel carbon, burghie din carbură pentru aliaje călite și tarozi de prelucrare pentru materiale ductile.
Exemplu: Pentru un distribuitor din oțel inoxidabil, TiRapid a aplicat filetarea sincronizată pentru a tăia filete M8 cu o precizie de pas de 0.02 mm, îmbunătățind rezistența filetului cu 30%.
Plictisitor
Găurirea mărește găurile pre-găurite pentru a obține diametre interne strânse și o aliniere precisă.
Aplicații: Carcase de rulmenți, cilindri hidraulici și alezaje de ax.
Precizie: Rotunjime ≤0.01 mm; coaxialitate ≤0.02 mm.
Exemplu: Manșoane hidraulice din oțel 1045 perforate de TiRapid cu o toleranță de 0.01 mm, menținând o potrivire perfectă pentru aplicații de înaltă presiune.
Măcinare
Rectificarea rafinează textura suprafeței și precizia dincolo de limitele tipice de prelucrare.
Aplicații: Arbore de precizie, fețe de etanșare și componente de scule.
Precizie: ±0.002–0.008 mm; Ra 0.2–0.8 μm.
Exemplu: Rectificarea suprafețelor roților dințate din 42CrMo4 călite la Ra 0.4 μm, eliminând lustruirea ulterioară.
2. Procese avansate de prelucrare
Broșarea
Broșarea îndepărtează materialul cu freze cu mai mulți dinți dintr-o singură mișcare.
Aplicații: Caneluri pentru pană, caneluri interne, butuci de angrenaj.
Avantaje: Precizie extrem de consistentă a profilului și producție rapidă.
Exemplu: TiRapid a broșat caneluri interne în butuci de oțel 8620 pentru un actuator robotic, obținând uniformitate la nivel de microni.
Prelucrare cu descărcare electrică (EDM)
EDM folosește scântei controlate pentru a eroda materialul, perfectă pentru oțeluri dure sau colțuri ascuțite inaccesibile cu uneltele.
Aplicații: Oțeluri pentru scule, matrițe, implanturi medicale, componente aerospațiale.
Precizie: ±0.005–0.01 mm.
Exemplu: TiRapid a folosit electroeroziune cu percuție pentru a prelucra colțuri interne ascuțite de 0.1 mm pe matrițe din oțel H13 pentru componente microfluidice.
Tăiere cu laser
Tăierea cu laser folosește un fascicul focalizat pentru a tăia sau grava cu precizie tablele de oțel.
Aplicații: Table subțiri până la medii, împrejmuiri, panouri decorative.
Beneficii: Fără contact, margini curate, bavuri minime.
Exemplu: Plăcuțe de identificare din oțel inoxidabil de 2 mm, tăiate cu laser TiRapid, cu gravare în serie, reducând timpul de post-procesare cu 40%.
Tăiere cu jet de apă
Tăierea cu jet de apă folosește apă sub presiune înaltă amestecată cu abraziv pentru tăiere la rece.
Aplicații: Plăci groase și materiale tratate termic.
Beneficii: Fără distorsiune termică; păstrează metalurgia.
Exemplu: Pentru plăci de oțel 304 de 50 mm, TiRapid a obținut muchii precise (±0.1 mm) fără a altera structura fibrelor.
3. Procese de formare
Îndoire
Îndoirea remodelează tablele sau tuburile de oțel în unghiuri precise folosind prese de îndoit CNC.
Aplicații: Rame, împrejmuiri, console arhitecturale.
Exemplu: Panouri TiRapid îndoite din oțel inoxidabil 316 de 2 mm cu precizie de ±0.5° pentru echipamente medicale.
Stamping
Ștanțarea presează o matriță în oțel pentru a forma eficient piese de volum mare.
Aplicații: Panouri de caroserie auto, piese de electrocasnice.
Exemplu: Ștanțare suporturi auto cu o repetabilitate de ±0.05 mm.
Rulare
Laminarea reduce grosimea și produce table sau profile lungi cu structură uniformă.
Aplicații: Tablă de oțel pentru construcții, tuburi.
Date: Abatere de planeitate <0.2 mm pe o lățime de 1 m.
Forjare și extrudare
Forjarea comprimă oțelul la temperatură ridicată pentru a spori rezistența; extrudarea împinge oțelul prin matrițe pentru profile lungi.
Aplicații: Arbori cotite, pârghii și tije structurale.
Exemplu: Pârghiile forjate din 42CrMo prezintă o rezistență la oboseală cu 25% mai mare în comparație cu piesele prelucrate mecanic.
Desen în profunzime
Ambutisarea profundă trage tablele de oțel în forme goale fără sudură.
Aplicații: Rezervoare auto, chiuvete și carcase sub presiune.
Exemplu: Capace din oțel inoxidabil TiRapid, filate adânc, de 1.5 mm, care asigură uniformitatea peretelui în limita a ±0.05 mm.
4. Alegerea procesului potrivit
Selectarea procesului potrivit de prelucrare a oțelului depinde de geometrie, toleranță, material și obiective de cost:
Prototip: Frezare + găurire
Volum mare: Broșare sau ștanțare
Toleranță strânsă: Rectificare + EDM
Material sensibil la căldură: Tăiere cu jet de apă
Finisaj estetic: Laser + lustruire
Combinând mai multe procese sub un singur acoperiș, TiRapid oferă componente din oțel care îndeplinesc standardele de precizie, durabilitate și performanță în toate industriile.
Clasele comune de oțel utilizate în prelucrarea CNC
Alegerea clasei potrivite de oțel este esențială pentru o prelucrare CNC a oțelului cu succes. Fiecare clasă diferă în ceea ce privește compoziția, rezistența, prelucrabilitatea și rezistența la coroziune. Înțelegerea acestor caracteristici îi ajută pe ingineri și cumpărători să echilibreze performanța, costul și precizia în fiecare proiect de prelucrare.
| oţel Grad | Compoziție și tip | Proprietăți cheie | Prelucrabilitate / Sudabilitate | Aplicații tipice | Note și exemple TiRapid |
| 1018 (Oțel cu conținut scăzut de carbon) | Fe, ~0.18% C, Mn | Ductilitate ridicată, ușor de carburat, tenacitate bună | Prelucrabilitate bună, sudabilitate excelentă | Elemente de fixare, arbori, bucșe, piese carburate | Folosit pentru localizarea dispozitivelor de fixare și a arborilor care necesită toleranță H7 (±0.01 mm). |
| 1215 (Oțel prelucrabil liber) | Fe, C, Mn, conținut ridicat de S | Generează așchii mici, suportă viteză mare de tăiere, rezistență redusă | Prelucrabilitate excelentă, sudabilitate slabă | Fitinguri, știfturi, șuruburi, piese pentru strung automat | Ideal pentru șuruburi de producție în masă; economisește 25% din timpul ciclului. |
| 1045 (Oțel carbon mediu) | Fe, ~0.45% C, Mn, Si | Rezistent, accesibil, moderat călibil | Prelucrabilitate moderată, sudabilitate satisfăcătoare | Arbore, angrenaje, șuruburi, pini | Tije hidraulice prelucrate mecanic, rectificate superficial la Ra ≤ 0.4 µm. |
| 4130 (oțel aliat Cr-Mo) | Fe, Cr, Mo, Mn | Raport rezistență-greutate ridicat, tratabil termic | Prelucrabilitate medie, sudabilitate bună | Cadre sudate, piese de aeronave | Se utilizează în brațe de control sudate; alezajele sunt menținute la o coaxialitate ≤ 0.01 mm. |
| 4140 (oțel aliat Cr-Mo) | Fe, Cr, Mo, Mn | Rezistență excelentă la oboseală și uzură; pre-durificabil | Prelucrabilitate bună, sudabilitate moderată | Cuplaje, axe, roți dințate | Butuci 4140 precăliți ±0.01 mm; dinți căliți prin inducție. |
| 304 oțel inoxidabil | 18 Cr – 8 Ni (austenitic) | Rezistență excelentă la coroziune, formabilitate ridicată | Prelucrabilitate bună, sudabilitate excelentă | Echipamente alimentare, carcase, cleme | Carcase cu o planeitate de 0.03 mm pe o lățime de 100 mm. |
| Oțel inoxidabil 316 / 316L | 17 Cr – 12 Ni – 2.5 Mo | Rezistență superioară la coroziune în medii marine sau chimice | Prelucrabilitate bună, sudabilitate excelentă | Valve marine, echipamente chimice | Blocuri de supape din 316L, Ra ≤ 0.8 µm după șlefuire, fără scurgeri. |
| Oțel inoxidabil 17-4PH | Fe, Cr, Ni, Cu | Rezistență ridicată și rezistență la coroziune, călibil prin îmbătrânire | Prelucrabilitate moderată, sudabilitate bună | Piese aerospațiale, arbori de pompă | Știfturi prelucrate, apoi învechite în H900, toler pozițional ≤ 0.02 mm. |
| Oțeluri pentru scule (D2, H13, O1, A2) | Conținut ridicat de C + Cr / Mo | Rezistență extremă la uzură și căldură, stabil la temperaturi ridicate | Prelucrare dificilă, sudabilitate slabă | Matrițe, matrițe, scule de tăiere | Cavități de matriță H13 finisate prin electroeroziune Ra ≤ 0.4 µm, rază de colț ≤ 0.2 mm. |
Ghid de selectie
| Scop / Cerință | Gradul recomandat | Avantaj cheie |
| Prelucrare rapidă, prototipuri | 1215 / 1018 | Eficiență ridicată de tăiere, uzură redusă a sculelor |
| Piese de înaltă rezistență și oboseală | 4140 / 4130 | Rezistenta mecanica excelenta |
| Medii critice pentru coroziune | 316L / 17-4PH | Rezistență superioară la coroziune |
| Componente alimentare și medicale | 304 / 316L | Igienic și ușor de sudat |
| Matrițe și ștanțe rezistente la uzură | D2 / H13 | Duritate ridicată și stabilitate termică |
| Arbore economice de uz general | 1045 | Rezistent și rentabil |
Considerații privind proiectarea și toleranța pentru prelucrarea CNC a oțelului
Planificarea proiectării și a toleranțelor sunt esențiale pentru obținerea preciziei și a eficienței costurilor în prelucrarea CNC a oțelului. Fiecare calitate de oțel reacționează diferit la forțele de așchiere, temperatură și stres. Înțelegerea acestor factori asigură potriviri optime, stabilitate și performanță în toate volumele de producție.
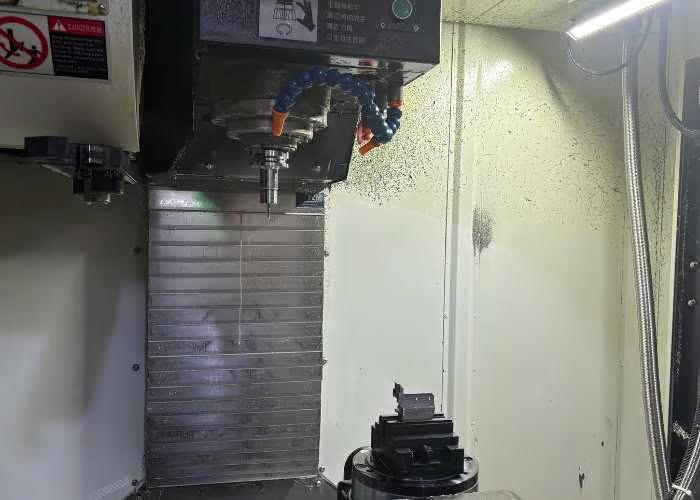
Factori de proiectare în prelucrarea CNC a oțelului
Comportamentul materialului:
Oțelul se dilată sub influența căldurii (dilatare termică medie ≈ 12 µm/m·°C). Proiectanții trebuie să țină cont de modificările dimensionale în piesele cu toleranțe strânse, în special în timpul frezării sau strunjirii de mare viteză.
Exemplu: Pentru un arbore din oțel 4140 de 200 mm, o creștere de 30°C ar putea provoca o dilatare de ~0.072 mm — mică, dar suficientă pentru a afecta potrivirile ansamblului.
Optimizarea geometriei:
Evitați colțurile interne ascuțite (recomandă R ≥ 0.5 mm). Folosiți racorduri pentru a reduce concentrarea tensiunii și uzura sculelor. Pereții subțiri (<2 mm) din oțel tind să se deformeze; se recomandă rigidizarea nervurilor sau fixarea acestora.
Prelucrabilitate vs. Toleranță:
Oțelurile carbon (de exemplu, 1018, 1045) pot menține cu ușurință o duritate de ±0.02 mm; oțelurile aliate precum 4140 necesită un control mai strict datorită durității. Oțelurile inoxidabile (304/316) necesită adesea adaptări mai libere (±0.05 mm) din cauza ecruisării.
Planeitatea și perpendicularitatea suprafeței:
Pentru asamblări de precizie, se recomandă o planeitate standard de 0.03 mm/100 mm și o perpendicularitate ≤0.02 mm.
TiRapid obține o planitate și mai precisă (≤0.015 mm) pentru componentele optice și de automatizare.
Tratament termic și control al deformării:
După călire sau revenire, o deformare de 0.05–0.2 mm la 100 mm este frecventă. Detensionarea înainte de finisare poate reduce această deformare cu 60%.
Exemplu: TiRapid pre-tensionează arborii 4140 înainte de rectificare, reducând deformarea la mai puțin de 0.02 mm.
Intervale de toleranță (prelucrare CNC tipică a oțelului)
| Caracteristică | Toleranță standard | Capacitate de înaltă precizie |
| Dimensiuni liniare | ± 0.05 mm | ± 0.01 mm |
| Diametrele orificiilor | H7 – H9 | H6 realizabil |
| Platitudine | 0.05 mm / 100 mm | ≤0.015 mm |
| Angularitatea | ± 0.5 ° | ± 0.2 ° |
| Precizia pasului filetului | ± 0.02 mm | ± 0.01 mm |
Finisaje de suprafață și post-procesare pentru piese din oțel
Finisajele suprafețelor și post-procesarea sunt etape vitale în prelucrarea CNC a oțelului, influențând direct rezistența la coroziune, durabilitatea la uzură și aspectul vizual. Alegerea finisajului potrivit asigură atât fiabilitatea funcțională, cât și un aspect rafinat, făcând piesele din oțel cu adevărat pregătite pentru producție.
1. Finisaj conform prelucrării mecanice
Suprafața prelucrată reprezintă textura naturală după tăierea CNC, fără tratament suplimentar. Urmele de scule și micile neregularități sunt vizibile, dar menține o precizie dimensională strictă.
Caracteristici: Ușor rugoasă (Ra 3.2–6.3 µm), geometrie precisă.
Aplicații: Piese mecanice interne, prototipuri sau ansambluri strânse în care aspectul este secundar.
Exemplu: TiRapid livrează adesea arbori 1045 prefabricați, utilizați în dispozitivele de testare, asigurând o concentricitate de ±0.01 mm.
2. Sablare cu mărgele
Sablarea cu bile proiectează bile fine de sticlă sau ceramică pentru a obține un finisaj mat uniform. Îndepărtează bavurile și zgârieturile mici, îmbunătățind atât textura, cât și aderența stratului de acoperire.
Caracteristici: Mat, satinat, neted la atingere, Ra 0.8–3.2 µm.
Aplicații: Carcase auto, carcase robotică, panouri industriale vizibile.
Exemplu: TiRapid folosește sablare cu microperforare pentru bracket-urile din oțel inoxidabil înainte de anodizare pentru a asigura o densitate uniformă a stratului de acoperire.
3. Pudra de acoperire
Acest proces aplică pulbere uscată electrostatic, apoi o întărește termic într-un strat rezistent și colorat. Acesta oferă durabilitate pe termen lung și rezistență la intemperii.
Caracteristici: Foarte durabil, culori personalizabile, rezistență la coroziune > 1,000 de ore la pulverizare cu sare.
Aplicații: Utilaje de exterior, rame pentru echipamente, huse auto.
Exemplu: TiRapid acoperă cadrele structurale 4140 pentru utilaje agricole cu pulbere mată neagră pentru o durată de viață îmbunătățită.
4. Galvanizare
Galvanizarea acoperă suprafața oțelului cu metale precum zinc, nichel sau crom pentru a îmbunătăți protecția împotriva coroziunii și estetica.
Caracteristici: Neted și reflectorizant, duritate de până la 900 HV (crom), rezistență chimică puternică.
Aplicații: Elemente de fixare auto, piese marine, componente decorative.
Exemplu: TiRapid aplică placare cu zinc-nichel pe șuruburile de precizie, atingând o rezistență la coroziune de peste 720 de ore.
5. Tratament cu oxid negru și QPQ
Procesele de oxid negru și QPQ (Quench-Polish-Quench) formează o peliculă densă de oxid, oferind rezistență la uzură și rugină, păstrând în același timp precizia dimensională.
Caracteristici: Finisaj negru uniform, fără creștere dimensională, retenție bună a uleiului.
Aplicații: Componente din oțel pentru scule, angrenaje, hardware pentru apărare și robotică.
Exemplu: TiRapid oferă arbori 4140 tratați cu QPQ cu o durată de viață la oboseală cu 20% mai lungă decât echivalentele netratate.
6. Lustruire și șlefuire
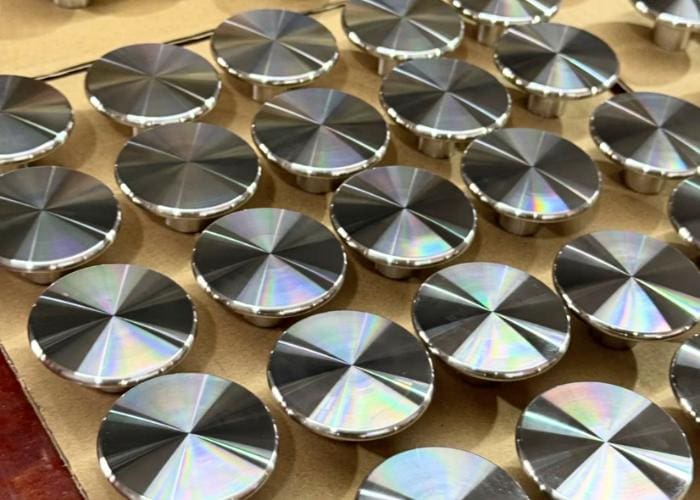
Lustruirea mecanică și șlefuirea fină îmbunătățesc netezimea și estetica suprafeței, în special pentru piesele din oțel inoxidabil.
Caracteristici: Ra ≤ 0.2 µm, similar cu oglinda, elimină urmele de scule.
Aplicații: Dispozitive medicale, panouri decorative, arbori de precizie.
Exemplu: Piese lustruite din oțel 316L de către TiRapid pentru dispozitive de laborator, obținând reflexie în oglindă cu zero ondulații la suprafață.
7. Tratament termic + Pasivizare
După prelucrare, tratamentul termic întărește structura; pasivarea stabilizează chimic oțelul inoxidabil prin îndepărtarea fierului liber.
Aplicații: Ansambluri aerospațiale, chimice și de calitate medicală care necesită rezistență maximă la coroziune.
Exemplu: TiRapid efectuează pasivizarea fitingurilor 17-4PH pentru senzori marini, crescând rezistența la coroziune cu 40%.
Avantajele prelucrării CNC a oțelului
Prelucrarea CNC a oțelului oferă precizie ridicată, durabilitate și flexibilitate, fiind potrivită pentru industrii exigente precum industria auto, aerospațială și robotică. Procesul asigură o calitate fiabilă, finisaje netede și performanțe mecanice puternice atât pentru prototipuri, cât și pentru producția de masă.
Precizie și acuratețe
Mașinile CNC ating toleranțe de până la ±0.01 mm, asigurând potriviri perfecte pentru ansambluri complexe.
Rezistență și durabilitate
Oțelul oferă o rezistență ridicată la tracțiune și o rezistență excelentă la uzură, ideal pentru componentele cu sarcini grele.
Adaptabilitate largă a materialelor
Aplicabil la oțeluri carbon, aliate și inoxidabile, satisfacând diverse nevoi industriale.
Finisaje netede ale suprafețelor
Prelucrarea și post-tratarea produc finisaje de la Ra 3.2 la Ra 0.2 µm pentru o etanșare și un aspect mai bun.
Eficiență ridicată
Sistemele automatizate permit producția 24 de ore din 24, reducând timpul de livrare și îmbunătățind productivitatea.
Eficiența costurilor
Pentru loturi medii și mari, prelucrarea CNC reduce deșeurile și scade costul per piesă.
Flexibilitate
Modificările de design și prototipurile pot fi implementate rapid fără a fi nevoie de scule noi.
Provocări și limitări în prelucrarea oțelului
Prelucrarea CNC a oțelului oferă precizie și rezistență, dar se confruntă și cu provocări care afectează costul, calitatea și eficiența. Înțelegerea acestor limitări îi ajută pe producători să își îmbunătățească productivitatea și să mențină o precizie stabilă.
Uzura sculei
Oțelurile de înaltă rezistență, precum 4140 și 17-4PH, uzează rapid sculele așchietoare, crescând costul sculelor și timpul de nefuncționare.
Distorsiunea de căldură
Oțelul reține căldura de tăiere, ceea ce poate cauza deformare sau erori dimensionale în lipsa unei răciri adecvate.
Complexitatea programării
Piesele complexe necesită programare și configurare CNC avansate, ceea ce adaugă timp și competențe.
Costul echipamentului
Mașinile CNC și software-ul de înaltă performanță necesită investiții mari, ceea ce crește costul proiectului.
Forță de muncă calificată
Prelucrarea oțelului necesită operatori experimentați pentru a echilibra avansul, viteza și controlul răcirii.
Efecte de post-procesare
Procese precum tratamentul termic sau acoperirea pot modifica ușor dimensiunile, necesitând refinisare.
Aplicații ale prelucrării CNC a oțelului
Prelucrarea CNC a oțelului este utilizată pe scară largă în industriile care necesită rezistență, precizie și durabilitate. De la structuri aerospațiale la unelte medicale, aceasta transformă oțelul brut în componente de înaltă performanță care rezistă la stres, uzură și timp — asigurând fiabilitate în fiecare domeniu.
Automobile și transporturi
Rezistența ridicată la tracțiune și rezistența la căldură a oțelului îl fac ideal pentru angrenaje, arbori și componente ale motorului.
Exemplu: Arbori de transmisie din oțel 4140 prelucrați prin TiRapid cu o toleranță de ±0.02 mm pentru aplicații de curse, îmbunătățind durata de viață la oboseală cu 25%.
Aerospace și Apărare
Piese din oțel CNC, cum ar fi suporturile și suporții motorului, trebuie să reziste la temperaturi extreme și vibrații.
Utilizarea oțelului inoxidabil 17-4PH asigură o rezistență superioară la coroziune și oboseală pentru șasiurile aeronavelor.
Robotică și automatizare
Îmbinările și carcasele din oțel frezat cu precizie asigură rigiditate structurală și precizie de mișcare în brațele robotice.
Date: Legăturile din oțel carbon mențin o toleranță de ±0.01 mm pentru o aliniere robotică consistentă.
Echipament medical
Oțelurile 316L și 17-4PH sunt utilizate pentru instrumente chirurgicale și rame pentru dispozitive de imagistică datorită biocompatibilității și rezistenței.
TiRapid a furnizat piese lustruite din oțel 316L pentru cadrele scanerelor CT, atingând un finisaj de suprafață Ra ≤ 0.4 µm.
Mașini grele și construcții
Componentele CNC din oțel, precum cuplajele, pistoanele și carcasele hidraulice, rezistă la presiuni și impacturi mari.
Exemplu: Angrenajele din oțel 1045 prelucrate prin strunjire CNC au îmbunătățit timpul de funcționare al echipamentelor cu 30%.
Energie și echipamente industriale
Tenacitatea și rezistența la uzură a oțelului sunt potrivite pentru turbine, unelte din câmpurile petroliere și schimbătoare de căldură, asigurând fiabilitate pe termen lung.
FQA-uri
Ce este prelucrarea CNC din oțel?
Prelucrarea CNC a oțelului este un proces de fabricație de precizie în care uneltele controlate de computer elimină materialul din blocurile de oțel pentru a crea componente precise. Utilizez frezare și strunjire CNC avansate pentru a obține toleranțe de ±0.01 mm. Acest proces asigură o calitate constantă, o rezistență ridicată și repetabilitate pentru piesele din oțel de calitate industrială.
Ce tipuri de oțel sunt cele mai potrivite pentru prelucrarea CNC?
Cele mai bune oțeluri pentru prelucrarea CNC includ oțelul moale 1018, oțelul cu conținut mediu de carbon 1045, oțelul aliat 4140 și oțelul inoxidabil 17-4PH. De obicei, recomand 1018 pentru eficiență a costurilor, 4140 pentru rezistență și 17-4PH pentru rezistență la coroziune. Fiecare clasă echilibrează prelucrabilitatea, duritatea și performanța mecanică.
Cum funcționează prelucrarea CNC cu oțel inoxidabil?
Când prelucrez oțel inoxidabil, utilizez scule CNC de mare viteză și freze din carbură cu răcire optimizată pentru a controla căldura și uzura sculelor. Clasele de oțel inoxidabil precum 304, 316 și 17-4PH sunt prelucrate folosind avansuri reduse și forțe de așchiere mari, asigurând o rugozitate a suprafeței sub Ra 1.6 μm și o precizie geometrică precisă.
Care sunt avantajele prelucrării CNC a pieselor din oțel?
Prelucrarea CNC a oțelului oferă rezistență superioară, precizie dimensională și durabilitate. Obțin toleranțe la piese de până la ±0.005 mm, ideale pentru aplicații aerospațiale și auto. Procesul minimizează deșeurile cu până la 30%, reduce timpul de producție și permite atât prototiparea rapidă, cât și fabricația în masă.
Care sunt provocările prelucrării oțelului călit?
Prelucrarea oțelului călit este dificilă din cauza uzurii ridicate a sculelor și a solicitării termice. Depășesc acest lucru utilizând scule din carbură acoperită sau CBN, flux controlat de lichid de răcire și viteze de așchiere reduse. Setările CNC de precizie asigură prelucrarea stabilă a oțelurilor peste 45 HRC, menținând precizia dimensională și integritatea finisajului suprafeței.
Cât costă prelucrarea CNC a oțelului?
Costul prelucrării CNC a oțelului variază de obicei între 50 și 150 de dolari pe oră, în funcție de gradul materialului, complexitatea piesei și cantitate. Optimizez programarea și sculele pentru a reduce timpul de configurare, reducând costurile totale ale proiectului cu 15-25%, menținând în același timp precizia și o calitate constantă a producției.
Ce toleranțe pot fi obținute în prelucrarea CNC a oțelului?
Cu echipamente CNC moderne pe 5 axe, obțin în mod curent toleranțe dimensionale între ±0.005 mm și ±0.02 mm pentru piesele din oțel. Finisajele de suprafață ating Ra 0.8 μm atunci când sunt frezate fin sau rectificate. Această precizie asigură compatibilitatea în ansambluri aerospațiale, motoare de înaltă performanță și aplicații robotice care necesită potriviri strânse.
Ce industrii utilizează cel mai mult piese CNC din oțel?
Prelucrarea CNC a oțelului este utilizată pe scară largă în industria aerospațială, auto, robotică și utilaje grele. Produc componente precum arbori, angrenaje, console și suporturi de motor. Peste 60% din piesele din oțel prelucrate CNC sunt utilizate în ansambluri mecanice și structurale care necesită rezistență, rezistență la uzură și durabilitate.
Concluzie
Prelucrarea CNC a oțelului continuă să fie o piatră de temelie a producției moderne, combinând rezistența, precizia și eficiența într-un singur proces. Cu o selecție adecvată a materialelor, scule optimizate și inginerie expertă, aceasta oferă componente durabile și de înaltă precizie pentru industrii solicitante precum industria aerospațială, industria auto și robotică. Deși prelucrarea oțelului poate fi dificilă din cauza durității sale, rezultatele - piese mai rezistente și mai durabile - merită efortul. Parteneriatul cu un producător CNC experimentat, precum TiRapid, asigură o calitate fiabilă, livrare rapidă și soluții rentabile pentru fiecare proiect.
















