
Echipamentele SMT conțin numeroase componente de poziționare, transmisie, ghidare și conectare care trebuie să mențină o fixare stabilă în timpul funcționării la viteză mare și a mișcărilor frecvente. Pentru producătorii de echipamente, calitatea prelucrării componentelor poate afecta eficiența asamblării, răspunsul la mișcare și condițiile de funcționare pe termen lung. Atunci când achiziționează componente prelucrate CNC, este important să se înțeleagă și cerințele generale ale procesului, pe lângă toleranțele dimensionale. Planificarea proceselor de prelucrare în funcție de aplicația specifică a fiecărei componente poate ajuta la reducerea ajustărilor în timpul asamblării și punerii în funcțiune.
Ce componente ale echipamentelor SMT sunt potrivite pentru prelucrarea CNC de precizie?
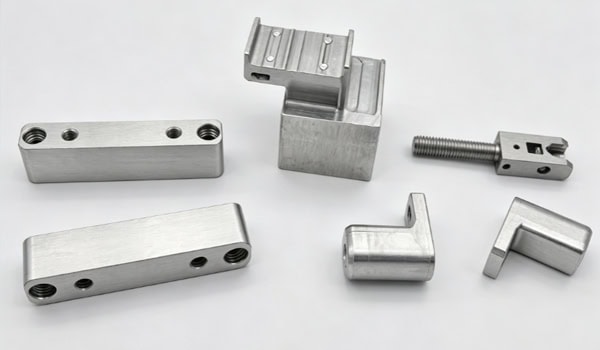
Structurile mecanice din echipamentele SMT sunt extrem de personalizate, iar componentele de poziționare, componentele mobile și piesele funcționale pot fi fabricate prin prelucrare CNC conform desenelor tehnice.
Poziționarea și montarea componentelor
Structurile de poziționare asigură conexiunea și poziționarea între diferite module. Prelucrarea trebuie să stabilească relații dimensionale precise în jurul suprafețelor de referință și al găurilor de montare.
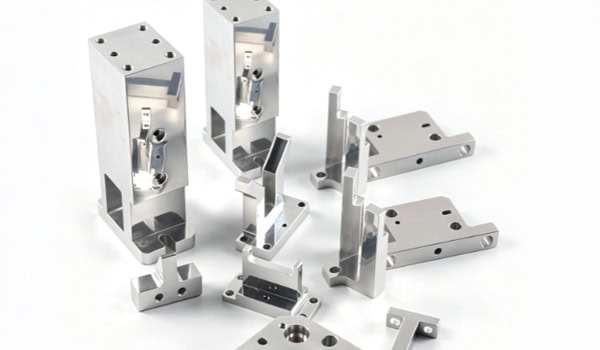
- Blocuri și baze de poziționare: utilizate în principal pentru prelucrarea găurilor de poziționare, a canelurilor de montare și a suprafețelor de referință, cu controlul pozițiilor găurilor și al dimensiunilor critice ale suprafeței.
- Baze de montare pentru șine de ghidare: Accent pe planeitatea și paralelismul suprafețelor de montare, precum și pe precizia pozițională a găurilor de fixare.
- Plăci de montare a echipamentelor: De obicei, conțin mai multe modele de găuri, trepte și zone de montare, necesitând o strategie de fixare adecvată în funcție de structură.
Codurile de referință de prelucrare consecvente pot reduce erorile de poziționare acumulate în timpul asamblării.
Componente de mișcare și transmisie de mare viteză
Mecanismele de mișcare ale echipamentelor de plasare accelerează, decelerează și își schimbă direcția frecvent. Componentele aferente trebuie să țină cont de distribuția masei, rigiditatea structurală și modificările inerției.
- Arbore de precizie și arbori de conectare: Necesită controlul diametrului exterior, rotunjimii, concentricității și dimensiunilor umărului. Pentru structurile rotative de mare viteză, echilibrul dinamic ar trebui evaluat și în funcție de viteza de rotație și geometrie.
- Glisoare și console de mișcare: Grosimea pereților și structurile de armare trebuie proiectate corespunzător pentru a controla greutatea, menținând în același timp o rigiditate suficientă.
- Componente structurale pentru mișcare de mare viteză: Cavitățile și structurile de reducere a greutății pot fi utilizate pentru a reduce masa alternativă, în timp ce condițiile de funcționare trebuie luate în considerare la evaluarea riscurilor legate de vibrații.
Componentele care se mișcă de mare viteză nu ar trebui proiectate exclusiv pentru reducerea greutății. Masa, rigiditatea, inerția și caracteristicile vibrațiilor trebuie luate în considerare împreună.
Duze, dispozitive de fixare și componente funcționale mici
Conectorii duzelor, bazele de fixare și componentele de interfață sunt de obicei de dimensiuni mici, dar conțin mai multe găuri, trepte și zone de îmbinare, ceea ce le face potrivite pentru prelucrarea CNC de precizie. Pentru structurile mici, accesibilitatea sculelor, stabilitatea fixărilor și deformarea prelucrării trebuie evaluate în prealabil pentru a se asigura că componentele finite îndeplinesc cerințele de asamblare.
Cum poate fi controlată precizia pe termen lung în timpul prelucrării componentelor de precizie SMT?
Precizia de funcționare a echipamentelor SMT poate fi afectată de erori de prelucrare, relații de asamblare, condiții de mișcare și schimbări de temperatură. Prin urmare, inspecția componentelor trebuie planificată în funcție de condițiile reale de funcționare.
Efectuarea analizei DFM și a datelor de referință înainte de prelucrare
Înainte de producția formală, structura componentei trebuie revizuită pe baza desenelor 2D și a modelelor 3D pentru a identifica prioritățile de prelucrare și cerințele de asamblare.
- Confirmați dimensiunile critice: Concentrați-vă pe diametrele găurilor, distanța dintre găuri, grosime, înălțimile treptelor și toleranțele de îmbinare.
- Planificarea reperelor de prelucrare: Determinarea suprafețelor de poziționare și a reperelor de fixare în funcție de relația de asamblare finală.
- Evaluarea zonelor complexe: Verificați accesibilitatea la prelucrare pentru caneluri adânci, pereți subțiri, cavități înguste și colțuri interne.
Clarificarea condițiilor de fabricație într-o fază incipientă poate reduce modificările ulterioare ale procesului.
Potrivirea metodelor de prelucrare cu structura
Planurile, modelele de găuri și cavitățile standard pot fi prelucrate folosind CNC pe 3 axe, în timp ce componentele cu mai multe fețe și suprafețele curbate complexe pot utiliza prelucrarea pe 4 sau 5 axe în funcție de geometria reală. Arborii și bucșele sunt potrivite pentru strunjirea CNC. Pentru componentele care necesită prelucrare din mai multe direcții, reducerea corespunzătoare a numărului de setări poate minimiza erorile cauzate de modificările de referință.
Controlul deformării termice în timpul funcționării continue
Funcționarea echipamentelor și modificările temperaturii din atelier pot cauza variații dimensionale. Aliajele de aluminiu au coeficienți de dilatare termică relativ mari, așadar componentele critice, cum ar fi bazele de poziționare și plăcile de referință, trebuie evaluate pentru stabilitate termică în funcție de temperaturile reale de funcționare. Structurile de înaltă precizie pot reduce influența modificărilor de temperatură prin următoarele măsuri:
- Selectarea materialelor: Evaluați stabilitatea termică a materialului în funcție de mediul de operare.
- Proiectare structurală: Aranjați grosimile pereților și structurile de armare în mod corespunzător pentru a reduce deformarea termică locală.
- Mediu de prelucrare: Controlul variațiilor de temperatură în timpul prelucrării.
- Temperatura de inspecție: Asigurați-vă că condițiile critice de inspecție dimensională sunt adecvate cerințelor reale.
- Compensarea în funcționare: Pentru echipamentele de înaltă precizie, compensarea temperaturii poate fi planificată în funcție de condițiile reale de funcționare.
Includerea factorilor termici în planificarea prelucrării poate ajuta la îmbunătățirea stabilității dimensionale în condițiile de funcționare.
Stabiliți un proces de inspecție de precizie
După prelucrare, dimensiunile cheie, toleranțele geometrice și caracteristicile complexe pot fi verificate folosind metode de inspecție adecvate, cum ar fi măsurarea dimensională și CMM, înregistrările inspecției fiind păstrate pentru controlul calității și producția pe loturi.
| Tipul componentei SMT | Material tipic | Focus principal pe prelucrare | Elemente cheie de inspecție |
| Blocuri și baze de poziționare | Aliaj de aluminiu, oțel inoxidabil | Suprafețe de referință, găuri de poziționare, caracteristici de montare | Planeitate, poziția găurii, precizie dimensională |
| Baze de montare pentru șine de ghidare | Aliaj de aluminiu, oțel | Prelucrarea suprafeței de montare și a găurilor de fixare | Planeitate, paralelism, precizie pozițională |
| Paranteze și glisoare de mișcare | Aliaj de aluminiu, materiale plastice inginerești | Structură ușoară, rigiditate, interfețe mobile | Dimensiuni, caracteristici legate de rigiditate, potrivire |
| Arbore de precizie și arbori de conectare | Oțel inoxidabil, oțel aliat, aliaj de aluminiu | Întoarcere, trăsături concentrice, umeri | Diametru, rotunjime, concentricitate, echilibru dinamic acolo unde este necesar |
| Plăci de montare a echipamentelor | Aliaj de aluminiu, oțel inoxidabil | Modele cu mai multe găuri, trepte, suprafețe de referință | Planeitate, distanța dintre găuri, toleranță de poziție |
| Corpuri de iluminat și piese funcționale mici | Aliaj de aluminiu, oțel inoxidabil, materiale plastice inginerești | Găuri mici, fante, suprafețe de îmbinare | Dimensiuni critice, finisaj suprafață, potrivire a ansamblului |
Acest tabel oferă o referință rapidă pentru potrivirea componentelor SMT comune cu materialele, cerințele de prelucrare și elementele de inspecție adecvate.
Cum ar trebui selectate materialele și tratamentele de suprafață pentru componentele de precizie SMT?
Selecția materialelor trebuie să ia în considerare greutatea componentelor, condițiile de încărcare, caracteristicile de mișcare și mediul de operare. Tratamentul suprafeței ar trebui să țină cont și de rezistența la uzură, protecția la coroziune, modificările dimensionale și controlul static.
Aliaje de aluminiu pentru structuri ușoare selectate
Aliajele de aluminiu au o greutate relativ redusă și o bună prelucrabilitate, ceea ce le face potrivite pentru anumite plăci de montare, console, carcase și structuri de mișcare.
- Materiale structurale comune: Potrivite pentru prelucrarea bazelor de montare, a consolelor și a carcaselor echipamentelor.
- Aliaje de aluminiu de înaltă rezistență: Pot fi utilizate pentru structuri care necesită o rigiditate și o capacitate portantă mai mari.
Atunci când aliajele de aluminiu sunt utilizate pentru componente care se mișcă de mare viteză, ar trebui evaluate și rigiditatea structurală și caracteristicile de vibrații, mai degrabă decât să se utilizeze doar reducerea greutății ca și criteriu de proiectare.
Selectarea tratamentelor de suprafață pentru zonele rezistente la uzură în funcție de condițiile de operare
Pentru componentele din aluminiu supuse la alunecare sau frecare, se poate lua în considerare anodizarea dură și alte tratamente în funcție de sarcină, viteză și condițiile de contact. Anodizarea dură poate îmbunătăți duritatea suprafeței și rezistența la uzură, dar acoperirea provoacă modificări dimensionale, așadar adaosul de prelucrare pentru zonele critice de îmbinare trebuie planificat în avans. Pentru zonele mobile care necesită o frecare mai mică, se pot selecta și soluții adecvate pentru suprafețe care reduc frecarea, în funcție de condițiile reale de funcționare. Procesul specific ar trebui să corespundă funcției componentei și cerințelor de îmbinare.
Tratarea suprafețelor trebuie să țină cont de cerințele ESD
Echipamentele SMT implică PCB-uri și componente electronice, așadar unele structuri metalice trebuie încorporate în sistemul general de control electrostatic. Straturile anodizate sunt izolatoare. Dacă o componentă oferă împământare sau conexiuni conductive, trebuie rezervate zone de contact conductive fiabile. Abordările specifice includ:
- Zone netratate locale: Păstrați suprafețele metalice de contact disponibile pentru puncte de împământare.
- Suprafețe de împământare rezervate: Mențineți conexiuni fiabile între componentă și structura de împământare a echipamentului.
- Design conductiv compatibil: Selectați metoda de tratament în funcție de cerințele generale de control static ale echipamentului.
După determinarea tratamentului de suprafață, trebuie verificată și influența acestuia asupra dimensiunilor de asamblare și a relațiilor de contact.
Ce capacități ar trebui să aibă un furnizor de componente de precizie SMT?
Componentele de precizie trec de obicei prin mai multe etape, de la desenele de dezvoltare până la asamblarea finală a echipamentului, iar capacitatea de asistență tehnică a furnizorului poate afecta eficiența execuției proiectului.
De la revizuirea desenului la validarea prototipului
După primirea desenelor 2D și a modelelor 3D, furnizorul trebuie să examineze materialele, toleranțele, structurile și metodele de fixare, apoi să verifice rezultatele reale ale prelucrării prin prototipuri.
- Revizuirea desenului: Identificați toleranțe excesiv de strânse, pereți subțiri, cavități adânci și structuri speciale de îmbinare.
- Prelucrarea prototipurilor: Verificarea dimensiunilor critice, a relațiilor de asamblare și a calității suprafeței.
- Feedback privind problema: Ajustați procesul de prelucrare pe baza rezultatelor inspecției.
Rezolvarea problemelor de fabricație în etapa de prototip poate reduce costurile de modificare după începerea producției de masă.
Suportă diferite volume de producție
Componentele echipamentelor SMT pot progresa de la mostre individuale la testarea în loturi mici și apoi la producția stabilă. Furnizorii trebuie să mențină condiții de proces consistente, monitorizând în același timp uzura sculelor, starea echipamentelor și modificările dimensionale. Un proces de producție stabil ajută la reducerea diferențelor dimensionale dintre loturi.
Confirmare completă a calității înainte de livrare
După prelucrarea componentelor de precizie, trebuie inspectate dimensiunile, filetele, bavurile, tratamentul suprafeței și cantitățile. Componentele ar trebui, de asemenea, clasificate și protejate în funcție de structura lor. Măsurile specifice includ:
- Confirmarea calității: Verificați dimensiunile, filetele, bavurile, tratamentul suprafeței și cantitățile.
- Clasificare: Separarea componentelor în funcție de numerele de piesă și de relațiile de asamblare.
- Ambalaj protector: Folosiți protecție anti-impact și anti-zgârieturi pentru suprafețele de îmbinare precisă.
- Verificarea expedierii: Confirmați că cantitățile, specificațiile și informațiile despre ambalare îndeplinesc cerințele comenzii.
O pregătire adecvată a livrării poate reduce pierderile suplimentare în timpul transportului și asamblării.
Fabricarea componentelor de precizie pentru echipamente SMT necesită planificarea proceselor de prelucrare în funcție de structura componentei, condițiile de mișcare, proprietățile materialelor și mediul de operare. Echipele de achiziții se pot concentra pe revizuirea desenelor furnizorului, prelucrarea CNC, inspecția de precizie și capacitățile de fabricație în loturi. TiRapid oferă servicii personalizate de prelucrare pentru a sprijini producătorii de echipamente SMT de la producția de prototipuri până la fabricația în loturi.
















