
Strunjirea CNC joacă un rol central în fabricația mecanică. Echilibrul dintre prelucrarea de înaltă precizie și controlul costurilor pentru fiecare piesă este un obiectiv principal pentru ingineri și factorii de decizie în domeniul achizițiilor din toate industriile. Ajustările minore ale parametrilor tehnici dictează direct rugozitatea finală a suprafeței, toleranțele dimensionale și timpii ciclului de producție ai componentelor.
Factorii care influențează precizia strunjirii CNC
Precizia reală de prelucrare a strungurilor CNC este limitată de componentele mașinii, caracteristicile fizice ale sculelor și mediul de așchiere. Eliminarea erorilor cumulative poate îmbunătăți semnificativ consecvența componentelor.
Erori geometrice ale mașinii și deformare termică
Paralelismul șinelor de ghidare ale mașinii, bătaia excesivă a axului principal și jocul șurubului de acționare sunt cauze fundamentale ale abaterilor dimensionale. În timpul operațiunilor prelungite de așchiere la viteză mare, frecarea dintre capul de așchiere și mecanismele de alimentare generează căldură, ducând la dilatarea termică la nivel de microni a componentelor structurale.
- Bătaia radială a axului principal: Decalajele axiale și radiale în timpul rotației axului principal se transferă direct la piesa de prelucrat, provocând o rotunjime neuniformă. Aceasta necesită atenuare prin rulmenți preîncărcați de înaltă precizie și inspecție și aliniere de rutină.
- Controlul echilibrului termic: Creșterile de temperatură rezultate din funcționarea continuă a mașinii modifică coordonatele reale ale vârfului sculei. Utilizarea sistemelor de răcire la temperatură constantă pentru gestionarea temperaturii fluidului de așchiere reduce impactul deformării termice structurale asupra dimensiunilor axiale.
- Precizie de poziționare repetată: Erorile cumulative din sistemul de acționare a servomotoarelor cresc în timpul de utilizare. Calibrarea regulată a scalelor liniare și a sistemelor de feedback servo compensează jocul și asigură o plasare precisă a avansului.
Controlul erorilor geometrice și al derivei termice servește drept principală apărare pentru stabilitatea dimensională, punând o bază solidă pentru operațiuni ulterioare de înaltă precizie.
Uzura sculelor și selecția geometriei
Sculele așchietoare sunt supuse unei frecări mecanice intense și temperaturi ridicate în timpul prelucrării. Uzura razei vârfului sculei modifică traiectoria reală de așchiere, ducând la deviații dimensionale neintenționate.
- Optimizarea unghiurilor de degajare și de așezare: Selectarea caracteristicilor geometrice adecvate ale sculei îmbunătățește substanțial comportamentul la așchiere. Creșterea unghiului de degajare reduce forțele de așchiere și minimizează deformarea pereților subțiri, în timp ce un unghi de așezare adecvat reduce frecarea dintre flancul sculei și piesa de prelucrat.
- Compensarea razei vârfului sculei (G41/G42): La strunjirea arcurilor sau conurilor, trebuie specificată o compensare precisă a razei vârfului sculei pentru a preveni supra-tăierea sau sub-tăierea, asigurându-se că dimensiunile profilelor complexe îndeplinesc specificațiile desenului.
- Potrivirea materialelor de acoperire: Selectarea acoperirilor specializate pentru scule pe baza materialelor substratului - cum ar fi acoperirile TiAlN pentru oțel inoxidabil și plăcuțele neacoperite sau acoperite cu diamant pentru aliajele de aluminiu - minimizează formarea depunerilor de muchie și prelungește durata de viață a sculei.
Selectarea precisă a parametrilor geometriei sculei și implementarea compensării sistematice a uzurii reduc semnificativ ratele de rebut cauzate de degradarea sculei.

Strategii de optimizare a parametrilor de așchiere pentru strunjirea CNC
Setarea parametrilor de așchiere corespunzători influențează direct eficiența prelucrării și calitatea suprafeței. O combinație echilibrată între viteza suprafeței, avansul și adâncimea de așchiere produce condiții optime de prelucrare.
Relația dintre viteza de așchiere și viteza de avans
Viteza de așchiere (VC) și viteza de avans (F) exercită o influență decisivă asupra finisajului suprafeței. Rugozitatea teoretică a suprafeței este direct proporțională cu pătratul vitezei de avans și invers proporțională cu raza vârfului sculei.
| Tip de material | Viteză de tăiere recomandată (m/min) | Viteză de avans finală (mm/rotație) | Calitate comună a plăcuței
|
| Aliaj de aluminiu (6061/7075) | 300 - 800 | 0.05 - 0.15 | Carbură / PCD |
| Oțel carbon (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Carbură acoperită |
| Oțel inoxidabil (304/316) | 100 - 180 | 0.06 - 0.12 | Cermet / CBN |
| Aliaj de titan (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Carbură cu granulație fină |
Selectarea lichidului de răcire și locația de livrare
Fluidul de așchiere nu are doar rolul de a disipa căldura, ci și de a evacua așchiile și de a asigura lubrifierea. Lichidul de răcire este insuficient furnizat și provoacă fisuri termice pe plăcuțele așchietoare.
- Tehnologie de răcire la presiune înaltă: Lichidul de răcire convențional la presiune joasă reușește să penetreze bariera de vapori formată în zona de așchiere. Lichidul de răcire la presiune înaltă, care depășește 70 bar, sparge așchiile lungi și prelungește durata de viață a sculei în timpul strunjirii adânci.
- Emulsie vs. fluid sintetic: Alegerea unui mediu de răcire adecvat în funcție de intensitatea prelucrării este vitală. Așchierea în regim de înaltă performanță necesită emulsii cu aditivi de extremă presiune, în timp ce strunjirea de finisare beneficiază de fluide sintetice cu disipare ridicată a căldurii.
- Direcționarea zonei de așchiere: Direcția fluxului de fluid dictează eficiența disipării căldurii. Direcționarea precisă a lichidului de răcire către interfața sculă-așchie previne așchierea uscată și uzura rapidă a plăcuței.
Stabilirea unui mecanism robust de filtrare a lichidului de răcire și de livrare țintită servește drept o strategie eficientă pentru a armoniza calitatea suprafeței piesei de prelucrat cu costurile sculelor.
Controlul distorsiunii în piesele complexe strunjite cu pereți subțiri
Componentele cu pereți subțiri sunt foarte susceptibile la deformare elastică și plastică sub influența combinată a forțelor de prindere, a forțelor de tăiere și a tensiunii reziduale. Sunt necesare tehnici specializate de procesare pentru a suprima aceste efecte.
Îmbunătățiri ale metodei de prindere și dispozitive de fixare specializate
Mandrinele standard cu trei fălci induc cu ușurință distorsiuni triunghiulare în piesele cilindrice cu pereți subțiri. Distribuirea forței pe o suprafață de contact mai mare oferă o soluție eficientă.
- Fălci moi de tip circular: Strângerea completă distribuie punctele de strângere concentrate pe o suprafață largă, transformând încărcarea punctuală într-un contact uniform al suprafeței pentru a preveni o rotunjirea.
- Dornuri de expansiune hidraulică: Componentele manșonului cu pereți subțiri sunt predispuse la fisuri sub sarcini neuniforme la prelucrarea diametrelor exterioare. Poziționarea prin alezajul interior cu dornuri de expansiune realizează o expansiune radială uniformă, asigurând concentricitatea dintre diametrele interior și exterior.
- Controlul suprasarcinii prin strângere hidraulică: Forța excesivă de strângere provoacă deformarea la revenire după eliberarea piesei. Scăderea presiunii hidraulice combinată cu inelele de susținere interne crește rigiditatea piesei de prelucrat, suprimând distorsiunea de strângere la sursă.
Reconfigurarea geometriilor elementelor de fixare și optimizarea distribuției forței de prindere permit producătorilor să elimine solicitarea fizică inițială în timpul configurării piesei.
Divizarea rutelor de proces și ameliorarea stresului
Prelucrarea brută eliberează cantități mari de tensiuni reziduale interne. Efectuarea strunjirii de finisare fără o detensionare prealabilă provoacă deplasări dimensionale odată ce piesa este desprinsă.
- Separarea strictă a prelucrării de degroșare și de finisare: Forțarea fabricării într-o singură trecere eliberează tensiuni interne intense, ceea ce duce la distorsiuni. Lăsarea unei adaosuri de 0.5 mm după degroșare și permiterea piesei să se îmbătrânească natural timp de peste 24 de ore sau să fie supusă unei recoaceri de detensionare stabilizează dimensiunile.
- Strategia de tăiere simetrică: Aplicarea unilaterală a forței induce îndoire. Pentru piesele cu pereți subțiri și profiluri simetrice, trecerile alternate de tăiere echilibrează tensiunea reziduală, asigurând forme geometrice precise.
- Așchiere ușoară de mare viteză: Adâncimile mari de așchiere determină creșteri bruște ale forțelor de așchiere. Utilizarea vitezelor mari ale axului, a adâncimilor mici de așchiere și a avansurilor mici reduce forțele mecanice care acționează asupra structurilor delicate cu pereți subțiri.
Planificarea sistematică a etapelor de fabricație, împreună cu metodele de detensionare, oferă o soluție esențială pentru stabilitatea dimensională pe termen lung în componentele de precizie.
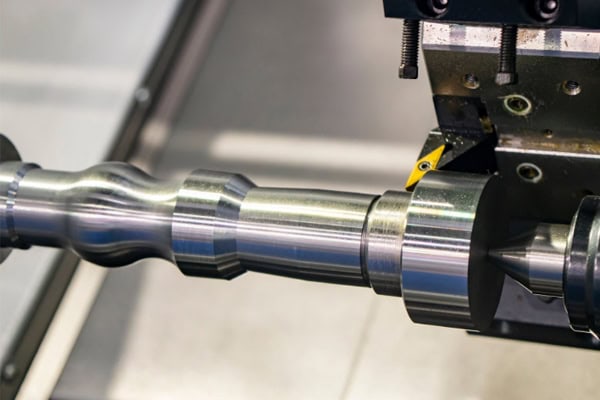
Căi către reducerea costurilor de strunjire CNC per piesă
Reducerea costurilor nu implică compromiterea calității; mai degrabă, se bazează pe creșterea nivelului de automatizare, optimizarea traiectoriilor sculelor și extinderea duratei de viață a sculelor pentru a minimiza timpul de ciclu neproductiv.
Încărcare/Descărcare Automată și Fabricație Nesupravegheată
Timpul auxiliar fără așchiere (configurare, setare scule, măsurare) reprezintă o proporție mare din totalul ciclurilor de producție. Integrarea automatizării crește semnificativ utilizarea mașinilor.
- Extractoare și alimentatoare de bare: Încărcarea manuală a stocului consumă forță de muncă și întrerupe ritmurile de producție. Asocierea alimentatoarelor de bare cu centrele de strunjire permite prelucrarea automată continuă a barelor, suportând operațiuni nocturne fără intervenția operatorului.
- Încărcarea cu roboți portal: Încărcarea manuală introduce variații ale ciclului și riscuri de siguranță. Pentru componentele cu un singur disc sau arbore, roboții portal realizează o încărcare sub o secundă, menținând timpi de producție foarte constanți, atenuând în același timp riscurile de accidentare.
- Presetarea sculelor în mașină și inspecția în timpul procesului: Oprirea mașinilor pentru setarea sculelor și măsurarea în afara mașinii consumă ore valoroase de așchiere a axului principal. Echiparea mașinilor cu dispozitive automate de setare a sculelor și palpatoare tactile minimizează timpul de nefuncționare la configurare și compensează automat uzura sculelor.
Implementarea echipamentelor automatizate și a măsurătorilor inteligente pentru a înlocui operarea manuală servește drept factor principal pentru reducerea costurilor și creșterea eficienței.
Optimizarea programului și reducerea traiectoriei sculelor
Scrierea eficientă a codului NC elimină timpul de inactivitate, crescând eficiența generală a așchierii.
- Optimizarea traiectoriilor de retragere fără așchiere: Tranzițiile în unghi drept creează întârzieri inutile la decelerare. Utilizarea mișcărilor de intrare și ieșire bazate pe arc în loc de mișcări în unghi drept reduce timpul de accelerare/decelerare axială, scurtând cumulativ timpul total de ciclu per piesă.
- Aplicarea ciclurilor închise: Programarea traiectoriilor sculelor linie cu linie creează un cod lung care poate supraîncărca viteza de procesare a controlerului. Aplicarea ciclurilor închise, cum ar fi G71, G72 și G73, simplifică structura programului și accelerează execuția controlerului.
- Prelucrare simultană cu mai multe scule: Așchierea secvențială cu o singură turelă nu reușește să utilizeze pe deplin capacitățile mașinii multiaxe. Centrele de strunjire cu două axe și două turele prelucrează simultan ambele capete ale unei piese, dublând producția și reducând costurile de amortizare a echipamentelor.
Eliminarea redundanțelor de timp din cadrul programelor NC, utilizând în același timp sincronizarea multiaxe, comprimă timpii totali ai ciclului de fabricație până la cele mai mici detalii.
















