
Serviciu de prelucrare CNC a aluminiului pentru piese personalizate
Oferim servicii complete de prelucrare CNC a aluminiului, de la proiectare la prototipare, asigurând suport complet pentru producția de volum redus.
Prelucrare CNC din aluminiu
Aluminiul este renumit pentru rezistența sa, greutatea redusă, conductivitatea termică și electrică excelentă și rezistența la coroziune - ceea ce îl face materialul ideal pentru prelucrarea CNC. La TiRapid, lucrăm cu o varietate de aliaje de aluminiu, inclusiv 6061, 7075 și 2024, asigurând o combinație perfectă între performanță și rentabilitate. Oferim prelucrări de precizie, execuție rapidă și calitate excepțională pentru industrii precum cea aerospațială, medicală și auto.
- Rezistență excelentă la coroziune
- Prelucrabilitate superioară
- Soluție rentabilă
- Reciclabilitate ecologică
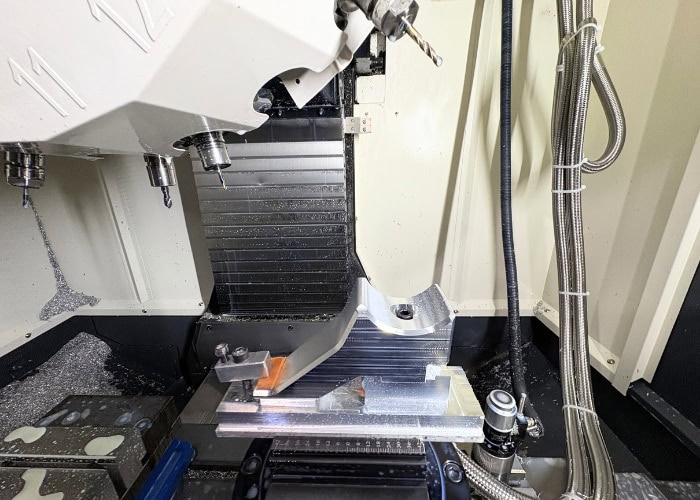
Capacități de aluminiu prelucrat mecanic
Preț | $$ $$$ |
Timp de livrare | 3 ~ 10 zile |
Grosimea peretelui | 0.2mm (0.0079 ″) |
Toleranțe | ±0.005 mm (±0.00019″) |
Dimensiune Mini Piesă | 1x1x1mm (0.039×0.039×0.039″) |
Dimensiunea maximă a piesei | 130×63.5×63.5cm (511x255x255″) |
Opțiuni de prelucrare | Frezare CNC (3 axe | 4 axe | 5 axe) | Strunjire CNC | Electroeroziune | Electroeroziune cu fir | Tăiere cu jet de apă | Rectificare | Găurire | Finisare suprafețe |
Opțiuni de finisare a suprafeței | Standard (prelucrat ca atare) | Sablare cu microperle | Cilindru cilindric | Anodizat (Tip II sau Tip III) | Anodizat cu titan | Anodizat dur impregnat cu PTFE | Film chimic (acoperire prin conversie cromată) | Pasivare | Vopsire cu pulbere | Electrolustruire | Lustruire | Periere | Nichelare electrolitică | Argintare | Aurizare | Zincizare |
Opțiuni de materiale din aluminiu
| Clase de aluminiu | Rezistența la tracțiune (MPa) | Limita de curgere (MPa) | Rezistența la oboseală (MPa) | Alungire la rupere (%) | Duritate (HRC) | Duritate (HRB) | Densitate (g/cm^3) |
| Aluminiu 6060 | AlMgSi | 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| Aluminiu 6063 | AlMg0.7Si | 62400 | EN AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| Aluminiu 5052-H32 | AlMg2.5 | 3.3523 | EN AW-5052 | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| Aluminiu 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| Aluminiu 5083-H111 | AlMg4.5Mn0.7 | 3.3547 | 54300 | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| Aluminiu 5086 | AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| Aluminiu 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| Aluminiu MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| Aluminiu 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| Aluminiu 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| Aluminiu 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| Aluminiu 7050 | AlZn6CuMgZr | 3.4144 | EN AW-7050 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
Sfaturi de economisire a costurilor pentru proiectarea CNC din aluminiu
1. Adăugați o rază la muchiile verticale interne
Adăugarea unei raze la muchiile verticale interne, în special la colțuri, ajută la îmbunătățirea eficienței prelucrării prin reducerea uzurii sculelor și minimizarea riscului de deteriorare. Această modificare simplă asigură o tăiere mai lină, prevenind muchiile ascuțite care ar putea deteriora sculele și încetini procesul de prelucrare. Pentru performanțe optime, se recomandă ca raza colțului să fie de cel puțin o treime din adâncimea cavității.
2. Limitați adâncimea cavităților
Limitarea adâncimii cavităților poate reduce semnificativ costurile de prelucrare. Cu cât cavitatea este mai adâncă, cu atât durează mai mult prelucrarea, putând fi necesare scule speciale sau sisteme multiaxe. O regulă generală este ca adâncimea cavității să nu depășească de patru ori lățimea sa, pentru a minimiza operațiunile consumatoare de timp și costisitoare.
3. Măriți grosimea pereților subțiri
Creșterea grosimii pereților subțiri ajută la îmbunătățirea stabilității dimensionale și reduce potențialul de deformare în timpul prelucrării. Pereții subțiri sunt adesea predispuși la vibrații, ceea ce îi face dificil de prelucrat cu precizie. Pereții mai groși asigură o îndepărtare mai uniformă a materialului și reduc timpul de prelucrare.
4. Utilizați dimensiuni standard ale găurilor
Dimensiunile standard ale găurilor nu numai că reduc necesitatea unor etape suplimentare de prelucrare, dar reduc și costurile cu sculele și inspecția. Utilizarea dimensiunilor standard ale burghielor accelerează producția, deoarece sunt necesare mai puține schimbări și ajustări ale sculelor. Acest lucru ajută, de asemenea, la menținerea costurilor de prelucrare scăzute și stabile.
5. Specificați toleranțele numai atunci când este necesar
Definirea unor toleranțe strânse crește inutil costurile de prelucrare. Specificați cele mai strânse toleranțe doar atunci când sunt critice pentru funcționarea piesei. Pentru majoritatea caracteristicilor necritice, toleranțele standard sunt suficiente, reducând atât timpul, cât și costurile de prelucrare.
6. Luați în considerare prelucrabilitatea materialului
Prelucrabilitatea materialelor are un impact direct asupra costurilor și vitezei de prelucrare CNC. Materialele mai ușor de prelucrat, cum ar fi aluminiul, reduc timpul de prelucrare și uzura sculelor. Atunci când proiectați piese, luați în considerare materiale cu o prelucrabilitate mai mare pentru a optimiza atât performanța, cât și rentabilitatea.



Întrebări frecvente
De ce să alegeți materialul din aluminiu pentru piesele de prelucrare CNC?
Aluminiul este o alegere populară pentru prelucrarea CNC datorită excelentei sale prelucrabilități, raportului ridicat rezistență-greutate, rezistenței la coroziune și costului redus. Este foarte versatil, potrivit pentru o gamă largă de industrii și poate fi ușor personalizat în diverse forme și dimensiuni.
Cât costă prelucrarea CNC a aluminiului?
Costul prelucrării CNC a aluminiului depinde de diverși factori, inclusiv gradul materialului, complexitatea designului, toleranțele, cantitatea și finisajul suprafeței necesar. În medie, costurile de prelucrare a aluminiului sunt relativ mici în comparație cu alte metale, în special pentru clasele comune precum 6061 și 7075. Personalizarea, sculele specializate și toleranțele mai stricte pot crește costul, dar prelucrabilitatea și rentabilitatea aluminiului îl fac adesea o alegere excelentă atât pentru prototipare, cât și pentru ciclurile de producție.
Ce este prelucrarea CNC a aluminiului?
Prelucrarea CNC a aluminiului este un proces de fabricație de precizie care utilizează mașini controlate de computer pentru a tăia, modela și forma piese din aluminiu pe baza unor cerințe specifice de proiectare. Acest proces implică diverse tehnici, cum ar fi frezarea CNC, strunjirea CNC și găurirea, permițând realizarea de piese extrem de precise, complexe și personalizate. Aliajele de aluminiu precum 6061, 7075 și 2024 sunt utilizate în mod obișnuit pentru prelucrare datorită echilibrului ideal dintre rezistență, prelucrabilitate și cost.
Ce industrii utilizează prelucrarea CNC a aluminiului?
Prelucrarea CNC a aluminiului este utilizată pe scară largă într-o varietate de industrii, inclusiv aerospațială, auto, medicală, electronică și robotică. În industria aerospațială, piesele din aluminiu sunt utilizate pentru proprietățile lor de greutate redusă și rezistență. Industria auto beneficiază de raportul rezistență-greutate al aluminiului, reducând greutatea vehiculului pentru o eficiență mai bună a consumului de combustibil. În dispozitivele medicale, aluminiul oferă durabilitate și rezistență la coroziune, în timp ce în electronică și robotică este utilizat pentru caracteristicile sale de precizie și greutate redusă.
Care sunt toleranțele pentru piesele din aluminiu prelucrate CNC?
Toleranțele pentru piesele din aluminiu prelucrate CNC pot varia de la ±0.05 mm pentru piesele standard până la ±0.005 mm pentru componentele de înaltă precizie. Toleranța exactă depinde de complexitatea piesei, de gradul materialului și de capacitățile echipamentului CNC. În mod obișnuit, toleranțe de ±0.1 mm până la ±0.02 mm sunt realizabile pentru aplicații generale, în timp ce toleranțe mai stricte sunt de obicei necesare pentru industriile aerospațială, medicală și de înaltă performanță.