
A usinagem CNC de aço combina engenharia de precisão com a incrível resistência do aço para produzir componentes de alto desempenho em diversos setores. Com ferramentas avançadas controladas por computador, ela transforma o aço bruto em peças duráveis e dimensionalmente precisas, utilizadas nas indústrias automotiva, aeroespacial, de robótica e de sistemas de energia. Este guia explora os principais processos, tipos de materiais, acabamentos superficiais e aplicações práticas que definem o poder da usinagem CNC de aço.
O que é usinagem CNC de aço?
A usinagem CNC de aço utiliza ferramentas controladas por computador para cortar, moldar e refinar materiais de aço com incrível precisão. Sendo um dos metais mais duráveis, o aço pode ser transformado em peças complexas e de alta precisão para indústrias exigentes como a automotiva, aeroespacial e de robótica.
Principais processos de usinagem CNC para aço
A usinagem CNC de aço abrange uma ampla gama de processos que moldam e refinam o aço em peças funcionais com precisão e consistência. Do corte e furação à retificação e eletroerosão, cada processo tem suas vantagens exclusivas. Compreender suas funções ajuda você a escolher o melhor método para a geometria, tolerância e custo-alvo da sua peça.
1. Processos de Corte
Fresagem CNC
A fresagem utiliza ferramentas de corte rotativas multieixos para moldar peças complexas de aço, removendo material camada por camada.
Aplicações: Suportes de motor, caixas de engrenagens, blocos hidráulicos e moldes.
Precisão: ±0.02–0.05 mm; Ra 1.6–3.2 μm.
Dicas: Utilize fresas de topo com passo variável para reduzir a vibração; a fresagem concordante proporciona um melhor acabamento superficial.
Exemplo: A TiRapid produziu uma carcaça em aço inoxidável 304 com planicidade de 0.03 mm em 100 mm, garantindo um encaixe perfeito na montagem.
Torneamento CNC
A torneagem é a base da usinagem CNC de aço. A peça gira em um torno enquanto uma ferramenta de corte estacionária remove material, formando formatos cilíndricos precisos.
Aplicações: Eixos, pinos, buchas, acoplamentos, componentes roscados.
Precisão: ±0.01–0.03 mm; rugosidade da superfície Ra 0.8–3.2 μm.
Ferramentas e materiais: Pastilhas de metal duro com revestimento CVD para aços carbono e aços ligados (1045, 4140). Os aços inoxidáveis (304, 316) requerem pastilhas afiadas e refrigeração abundante.
Exemplo: A TiRapid usina eixos de transmissão em aço 4140 com tolerância de ±0.01 mm, garantindo encaixes perfeitos dos rolamentos em sistemas automotivos.
Perfuração e Rosqueamento
A perfuração cria furos redondos precisos; a roscagem cria roscas internas.
Aplicações: Furos para parafusos, conexões roscadas e pinos de alinhamento de precisão.
Precisão: Furos com tolerância H7; roscas de classe 6H.
Técnica: Utilize brocas de aço rápido para aço carbono, brocas de metal duro para ligas endurecidas e machos de conformação para materiais dúcteis.
Exemplo: Para um coletor de aço inoxidável, a TiRapid aplicou rosqueamento sincronizado para cortar roscas M8 com precisão de passo de 0.02 mm, melhorando a resistência da rosca em 30%.
Chato
O alargamento de furos pré-perfurados permite obter diâmetros internos precisos e alinhamento correto.
Aplicações: Caixas de rolamentos, cilindros hidráulicos e furos de fusos.
Precisão: Circularidade ≤0.01 mm; coaxialidade ≤0.02 mm.
Exemplo: A TiRapid fabrica buchas hidráulicas de aço 1045 com tolerância de 0.01 mm, garantindo um encaixe perfeito para aplicações de alta pressão.
Moagem:
A retificação refina a textura da superfície e a precisão além dos limites típicos da usinagem.
Aplicações: Eixos de precisão, faces de vedação e componentes de ferramentas.
Precisão: ±0.002–0.008 mm; Ra 0.2–0.8 μm.
Exemplo: Retificação superficial de faces de engrenagens de aço 42CrMo4 endurecido até Ra 0.4 μm, eliminando a necessidade de polimento posterior.
2. Processos de Usinagem Avançados
abordando
O brochamento remove material com cortadores de múltiplos dentes em um único golpe.
Aplicações: Chavetas, estrias internas, cubos de engrenagem.
Vantagens: Precisão de perfil extremamente consistente e produção rápida.
Exemplo: A TiRapid fresou estrias internas em cubos de aço 8620 para um atuador robótico, alcançando uniformidade em nível micrométrico.
Usinagem por Descarga Elétrica (EDM)
A eletroerosão utiliza faíscas controladas para erodir o material, sendo perfeita para aços duros ou cantos vivos inacessíveis a ferramentas.
Aplicações: Aços para ferramentas, moldes, implantes médicos, componentes aeroespaciais.
Precisão: ±0.005–0.01 mm.
Exemplo: A TiRapid utilizou eletroerosão por penetração para usinar cantos internos agudos de 0.1 mm em moldes de aço H13 para componentes microfluídicos.
Corte a Laser
O corte a laser utiliza um feixe concentrado para cortar ou gravar chapas de aço com precisão.
Aplicações: Chapas de espessura fina a média, invólucros, painéis decorativos.
Benefícios: Corte sem contato, bordas limpas, rebarbas mínimas.
Exemplo: Placas de identificação em aço inoxidável de 2 mm cortadas a laser com gravação seriada pela TiRapid, reduzindo o tempo de pós-processamento em 40%.
Corte a jato de água
O corte a jato de água utiliza água em alta pressão misturada com abrasivo para corte a frio.
Aplicações: Chapas grossas e materiais tratados termicamente.
Benefícios: Sem distorção térmica; preserva a metalurgia.
Exemplo: Para chapas de aço 304 de 50 mm, o TiRapid alcançou bordas precisas (±0.1 mm) sem alterar a estrutura granular.
3. Processos de Formação
Dobrar
A dobra consiste em remodelar chapas ou tubos de aço em ângulos precisos usando prensas dobradeiras CNC.
Aplicações: Molduras, invólucros, suportes arquitetônicos.
Exemplo: Painéis TiRapid de aço inoxidável 316 com 2 mm de espessura e precisão de ±0.5° para equipamentos médicos.
Estampagem
A estampagem utiliza uma matriz para pressionar o aço e formar peças em grande volume de forma eficiente.
Aplicações: Painéis de carroceria automotiva, peças de eletrodomésticos.
Exemplo: Estampagem de suporte automotivo com repetibilidade de ±0.05 mm.
rolando
A laminação reduz a espessura e produz chapas ou perfis longos com estrutura uniforme.
Aplicações: Chapas de aço para construção, tubos.
Dados: Desvio de planicidade <0.2 mm em 1 m de largura.
Forjamento e extrusão
A forjagem comprime o aço a alta temperatura para aumentar sua resistência; a extrusão empurra o aço através de matrizes para produzir perfis longos.
Aplicações: Virabrequins, alavancas e hastes estruturais.
Exemplo: Alavancas forjadas em aço 42CrMo apresentam resistência à fadiga 25% maior em comparação com peças usinadas.
Desenho profundo
A estampagem profunda transforma chapas de aço em formas ocas sem emendas.
Aplicações: Tanques automotivos, pias e reservatórios pressurizados.
Exemplo: A TiRapid produziu tampas de aço inoxidável de 1.5 mm por estampagem profunda, garantindo uniformidade da parede dentro de ±0.05 mm.
4. Escolhendo o Processo Correto
A escolha do processo de usinagem de aço adequado depende da geometria, da tolerância, do material e dos objetivos de custo:
Protótipo: Fresagem + furação
Alto volume: Brochamento ou estampagem
Tolerância rigorosa: Retificação + Eletroerosão
Material sensível ao calor: Corte a jato de água
Acabamento estético: Laser + polimento
Combinando múltiplos processos em um só lugar, a TiRapid fornece componentes de aço que atendem aos padrões de precisão, durabilidade e desempenho em diversos setores.
Tipos comuns de aço usados em usinagem CNC
A seleção da classe de aço correta é essencial para o sucesso da usinagem CNC em aço. Cada classe difere em composição, resistência, usinabilidade e resistência à corrosão. Compreender essas características ajuda engenheiros e compradores a equilibrar desempenho, custo e precisão em cada projeto de usinagem.
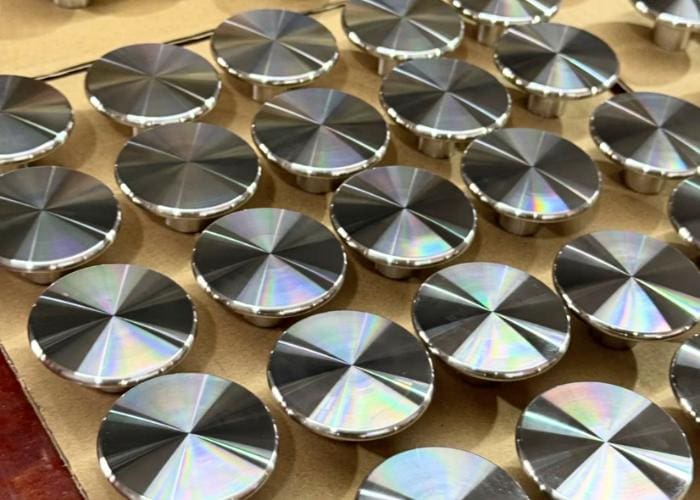
| Grau de aço | Composição e tipo | Propriedades chave | Usinabilidade / Soldabilidade | Aplicações típicas | Notas e exemplos do TiRapid |
| 1018 (Aço de baixo carbono) | Fe, ~0.18% C, Mn | Alta ductilidade, fácil de cementar, boa tenacidade. | Boa usinabilidade, excelente soldabilidade | Dispositivos de fixação, eixos, buchas, peças cementadas | Utilizado para localizar dispositivos de fixação e eixos que exigem tolerância H7 (±0.01 mm). |
| 1215 (Aço de Usinagem Livre) | Fe, C, Mn, alto teor de S | Gera cavacos pequenos, suporta alta velocidade de corte, menor resistência. | Excelente usinabilidade, baixa soldabilidade | Acessórios, pinos, parafusos, peças para torno automático | Ideal para parafusos produzidos em massa; economiza 25% do tempo de ciclo. |
| 1045 (Aço Carbono Médio) | Fe, ~0.45% C, Mn, Si | Resistente, acessível e moderadamente endurecível. | Usinabilidade moderada, soldabilidade razoável. | Eixos, engrenagens, parafusos, pinos | Hastes hidráulicas usinadas, com superfície retificada para Ra ≤ 0.4 µm. |
| 4130 (Aço liga Cr-Mo) | Fe, Cr, Mo, Mn | Alta relação resistência/peso, tratável termicamente | Usinabilidade média, boa soldabilidade. | Estruturas soldadas, peças de aeronaves | Utilizado em braços de controle soldados; furos mantidos com coaxialidade ≤ 0.01 mm. |
| 4140 (Aço liga Cr-Mo) | Fe, Cr, Mo, Mn | Excelente resistência à fadiga e ao desgaste; pré-endurecido e usinável. | Boa usinabilidade, soldabilidade moderada | Acoplamentos, eixos, engrenagens | Cubos pré-endurecidos em aço 4140 com tolerância de ±0.01 mm; dentes endurecidos por indução. |
| Aço inoxidável 304 | 18 Cr – 8 Ni (Austenítico) | Excelente resistência à corrosão, alta conformabilidade. | Usinabilidade razoável, excelente soldabilidade. | Equipamentos para alimentos, invólucros, braçadeiras | Invólucros com planicidade de 0.03 mm em 100 mm. |
| Aço inoxidável 316 / 316L | 17 Cr – 12 Ni – 2.5 Mo | Resistência superior à corrosão em ambientes marinhos ou químicos. | Usinabilidade razoável, excelente soldabilidade. | Válvulas marítimas, equipamentos químicos | Blocos de válvulas em aço inoxidável 316L, rugosidade superficial (Ra) ≤ 0.8 µm após retificação, sem vazamentos. |
| 17-4PH de aço inoxidável | Fe, Cr, Ni, Cu | Alta resistência e resistência à corrosão, endurecível por envelhecimento. | Usinabilidade moderada, boa soldabilidade. | Peças aeroespaciais, eixos de bombas | Pinos usinados e envelhecidos a H900, tolerância posicional ≤ 0.02 mm. |
| Aços para ferramentas (D2, H13, O1, A2) | Alto teor de C + Cr / Mo | Extrema resistência ao desgaste e ao calor, estável em altas temperaturas. | Usinagem difícil, soldabilidade ruim | Matrizes, moldes, ferramentas de corte | Cavidades do molde H13 com acabamento EDM Ra ≤ 0.4 µm, raio de canto ≤ 0.2 mm. |
Guia de Seleção
| Finalidade/Requisito | Nota recomendada | Vantagem Chave |
| Usinagem rápida, protótipos | 1215 / 1018 | Alta eficiência de corte, baixo desgaste da ferramenta |
| Peças de alta resistência e fadiga | 4140 / 4130 | Excelente resistência mecânica |
| Ambientes críticos à corrosão | 316L / 17-4PH | maior resistência à corrosão |
| Componentes alimentares e médicos | 304/316L | Higiênico e fácil de soldar |
| Moldes e matrizes resistentes ao desgaste | D2 / H13 | Alta dureza e estabilidade térmica |
| Eixos econômicos de uso geral | 1045 | Resistente e econômico |
Considerações de projeto e tolerância para usinagem CNC de aço
O projeto e o planejamento de tolerâncias são cruciais para alcançar precisão e custo-benefício na usinagem CNC de aço. Cada tipo de aço reage de forma diferente às forças de corte, à temperatura e à tensão. Compreender esses fatores garante encaixes, estabilidade e desempenho ideais em todos os volumes de produção.
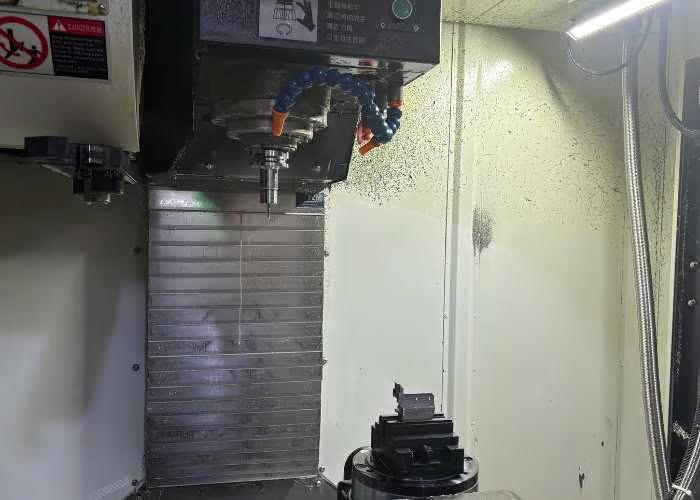
Fatores de projeto na usinagem CNC de aço
Comportamento Material:
O aço se expande sob o calor (expansão térmica média ≈ 12 µm/m·°C). Os projetistas devem levar em consideração as variações dimensionais em peças com tolerâncias rigorosas, especialmente durante a fresagem ou torneamento em alta velocidade.
Exemplo: Para um eixo de aço 4140 de 200 mm, um aumento de 30°C pode causar uma expansão de aproximadamente 0.072 mm — pequena, mas suficiente para afetar o encaixe na montagem.
Otimização de geometria:
Evite cantos internos vivos (recomenda-se R ≥ 0.5 mm). Utilize filetes para reduzir a concentração de tensões e o desgaste da ferramenta. Paredes finas (<2 mm) em aço tendem a deformar; recomenda-se o uso de nervuras de reforço ou dispositivos de fixação.
Usinabilidade versus Tolerância:
Os aços carbono (por exemplo, 1018, 1045) podem manter facilmente uma tolerância de ±0.02 mm; os aços ligados, como o 4140, exigem um controle mais rigoroso devido à dureza. Os aços inoxidáveis (304/316) geralmente requerem ajustes mais folgados (±0.05 mm) devido ao encruamento.
Planicidade e perpendicularidade da superfície:
Para montagens de precisão, recomenda-se uma planicidade padrão de 0.03 mm/100 mm e perpendicularidade ≤0.02 mm.
O TiRapid atinge uma planicidade ainda mais precisa (≤0.015 mm) para componentes ópticos e de automação.
Tratamento térmico e controle de deformação:
Após têmpera ou revenido, é comum ocorrer uma distorção de 0.05 a 0.2 mm por 100 mm. O alívio de tensões antes do acabamento pode reduzir esse valor em 60%.
Exemplo: O TiRapid pré-alivia as tensões em eixos de aço 4140 antes da retificação, reduzindo a deformação para menos de 0.02 mm.
Faixas de tolerância (usinagem típica de aço por CNC)
| Característica | tolerância padrão | Capacidade de Alta Precisão |
| Dimensões lineares | ± 0.05 mm | ± 0.01 mm |
| Diâmetros do furo | H7 – H9 | H6 alcançável |
| Planicidade | 0.05 mm / 100 mm | ≤0.015 mm |
| Angularidade | ± 0.5 ° | ± 0.2 ° |
| Precisão do passo da rosca | ± 0.02 mm | ± 0.01 mm |
Acabamentos de superfície e pós-processamento para peças de aço
O acabamento superficial e o pós-processamento são etapas vitais na usinagem CNC de aço, influenciando diretamente a resistência à corrosão, a durabilidade ao desgaste e o apelo visual. A escolha do acabamento correto garante tanto a confiabilidade funcional quanto uma aparência refinada, tornando suas peças de aço verdadeiramente prontas para a produção.
1. Acabamento usinado
A superfície usinada representa a textura natural após o corte CNC, sem tratamento adicional. Marcas de ferramenta e pequenas irregularidades são visíveis, mas mantém uma alta precisão dimensional.
Características: Ligeiramente rugoso (Ra 3.2–6.3 µm), geometria precisa.
Aplicações: Componentes mecânicos internos, protótipos ou montagens com encaixe preciso onde a aparência é secundária.
Exemplo: A TiRapid costuma enviar eixos 1045 usinados para uso em dispositivos de teste, garantindo uma concentricidade de ±0.01 mm.
2. Jateamento de esferas
A jateamento com microesferas utiliza microesferas de vidro ou cerâmica para obter um acabamento fosco uniforme. Remove pequenas rebarbas e arranhões, melhorando tanto a textura quanto a aderência do revestimento.
Características: Acabamento acetinado fosco, toque suave, Ra 0.8–3.2 µm.
Aplicações: Carcaças automotivas, invólucros de robôs, painéis industriais visíveis.
Exemplo: A TiRapid utiliza jateamento com microesferas em suportes de aço inoxidável antes da anodização para garantir uma densidade de revestimento uniforme.
3. Revestimento em pó
Este processo aplica pó seco eletrostaticamente e, em seguida, cura-o a quente, formando uma camada resistente e colorida. Proporciona durabilidade a longo prazo e resistência às intempéries.
Características: Altamente durável, cores personalizáveis, resistência à corrosão superior a 1,000 horas em névoa salina.
Aplicações: Máquinas para uso externo, estruturas de equipamentos, capas automotivas.
Exemplo: A TiRapid reveste estruturas de aço 4140 para máquinas agrícolas com um pó preto fosco, aumentando sua durabilidade.
4. Galvanoplastia
A galvanoplastia reveste a superfície do aço com metais como zinco, níquel ou cromo para melhorar a proteção contra corrosão e a estética.
Características: Superfície lisa e reflexiva, dureza de até 900 HV (cromo), alta resistência química.
Aplicações: Fixadores automotivos, peças náuticas, componentes decorativos.
Exemplo: A TiRapid aplica um revestimento de zinco-níquel em parafusos de precisão, alcançando uma resistência à corrosão superior a 720 horas.
5. Tratamento com Óxido Negro e QPQ
Os processos de oxidação negra e QPQ (têmpera-polimento-têmpera) formam uma película de óxido densa, proporcionando resistência ao desgaste e à ferrugem, ao mesmo tempo que preservam a precisão dimensional.
Características: Acabamento preto uniforme, sem aumento dimensional, boa retenção de óleo.
Aplicações: Componentes de aço ferramenta, engrenagens, peças para defesa e robótica.
Exemplo: A TiRapid oferece eixos 4140 com tratamento QPQ que apresentam uma vida útil à fadiga 20% maior do que os equivalentes sem tratamento.
6. Polimento e retificação
O polimento mecânico e o desbaste fino melhoram a suavidade e a estética da superfície, especialmente em peças de aço inoxidável.
Características: Superfície espelhada com Ra ≤ 0.2 µm, elimina marcas de ferramentas.
Aplicações: Dispositivos médicos, painéis decorativos, eixos de precisão.
Exemplo: A tecnologia TiRapid permite o polimento de peças em aço inoxidável 316L para dispositivos de laboratório, obtendo um resultado de reflexão espelhada com ondulação superficial nula.
7. Tratamento Térmico + Passivação
Após a usinagem, o tratamento térmico fortalece a estrutura; a passivação estabiliza quimicamente o aço inoxidável, removendo o ferro livre.
Aplicações: Conjuntos de grau aeroespacial, químico e médico que exigem máxima resistência à corrosão.
Exemplo: O TiRapid realiza a passivação de conexões 17-4PH para sensores marítimos, aumentando a resistência à corrosão em 40%.
Vantagens da usinagem CNC em aço
A usinagem CNC em aço oferece alta precisão, durabilidade e flexibilidade, tornando-a adequada para indústrias exigentes como a automotiva, aeroespacial e de robótica. O processo garante qualidade confiável, acabamentos lisos e alto desempenho mecânico tanto para protótipos quanto para produção em massa.
Precisão e exatidão
As máquinas CNC alcançam tolerâncias de até ±0.01 mm, garantindo encaixes perfeitos para montagens complexas.
Força e durabilidade
O aço oferece alta resistência à tração e excelente resistência ao desgaste, sendo ideal para componentes que suportam cargas pesadas.
Ampla adaptabilidade de materiais
Aplicável a aços carbono, aços ligados e aços inoxidáveis, atendendo a diversas necessidades da indústria.
Acabamentos de superfície lisa
O processo de usinagem e pós-tratamento produz acabamentos com rugosidade de Ra 3.2 a Ra 0.2 µm, proporcionando melhor vedação e aparência.
Alta eficiência
Os sistemas automatizados permitem a produção 24 horas por dia, reduzindo o tempo de espera e aumentando a produtividade.
Eficiência de custos
Para lotes médios e grandes, a usinagem CNC reduz o desperdício e diminui o custo por peça.
Flexibilidade
Alterações de design e protótipos podem ser implementados rapidamente sem a necessidade de novas ferramentas.
Desafios e limitações na usinagem do aço
A usinagem CNC de aço oferece precisão e resistência, mas também enfrenta desafios que afetam o custo, a qualidade e a eficiência. Compreender essas limitações ajuda os fabricantes a melhorar a produtividade e a manter uma precisão estável.
Desgaste da ferramenta
Aços de alta resistência, como o 4140 e o 17-4PH, desgastam rapidamente as ferramentas de corte, aumentando o custo das ferramentas e o tempo de inatividade.
Distorção de calor
O aço retém o calor do corte, o que pode causar deformações ou erros dimensionais se não for resfriado adequadamente.
Complexidade de Programação
Peças complexas exigem programação e configuração CNC avançadas, o que aumenta a demanda por tempo e habilidade.
Custo do equipamento
Máquinas CNC e softwares de alta tecnologia exigem grandes investimentos, aumentando o custo do projeto.
Trabalho qualificados
A usinagem de aço exige operadores experientes para equilibrar o avanço, a velocidade e o controle de refrigeração.
Efeitos de pós-processamento
Processos como tratamento térmico ou revestimento podem alterar ligeiramente as dimensões, exigindo um novo acabamento.
Aplicações da usinagem CNC em aço
A usinagem CNC de aço é amplamente utilizada em indústrias que exigem resistência, precisão e durabilidade. De estruturas aeroespaciais a ferramentas médicas, ela transforma o aço bruto em componentes de alto desempenho que suportam tensão, desgaste e o tempo — garantindo confiabilidade em todos os campos.
Automotivo e Transporte
A elevada resistência à tração e ao calor do aço tornam-no ideal para engrenagens, eixos e componentes de motores.
Exemplo: A TiRapid fabrica eixos de transmissão em aço 4140 usinados com tolerância de ±0.02 mm para aplicações de competição, melhorando a vida útil à fadiga em 25%.
Aeroespacial e defesa
Peças de aço CNCComponentes como suportes e fixadores de motor devem suportar temperaturas e vibrações extremas.
A utilização do aço inoxidável 17-4PH garante resistência superior à corrosão e à fadiga em estruturas de aeronaves.
Robótica e Automação
Juntas e alojamentos de aço fresados com precisão proporcionam rigidez estrutural e precisão de movimento em braços robóticos.
Data: As articulações em aço carbono mantêm uma tolerância de ±0.01 mm para um alinhamento robótico consistente.
Equipamentos Médicos
Os aços 316L e 17-4PH são utilizados em instrumentos cirúrgicos e estruturas de dispositivos de imagem devido à sua biocompatibilidade e resistência.
A TiRapid forneceu peças polidas em aço inoxidável 316L para estruturas de scanners de tomografia computadorizada, atingindo um acabamento superficial com Ra ≤ 0.4 µm.
Máquinas Pesadas e Construção
Componentes de aço usinados em CNC, como acoplamentos, pistões e carcaças hidráulicas, suportam altas pressões e cargas de impacto.
Exemplo: Engrenagens de aço 1045 usinadas por CNC melhoraram o tempo de atividade do equipamento em 30%.
Energia e Equipamentos Industriais
A resistência e a durabilidade do aço são ideais para turbinas, ferramentas de campos petrolíferos e trocadores de calor, garantindo confiabilidade a longo prazo.
Perguntas frequentes de qualidade
O que é usinagem CNC de aço?
A usinagem CNC de aço é um processo de fabricação de precisão no qual ferramentas controladas por computador removem material de blocos de aço para criar componentes precisos. Utilizo fresamento e torneamento CNC avançados para atingir tolerâncias de ±0.01 mm. Esse processo garante qualidade consistente, alta resistência e repetibilidade para peças de aço de nível industrial.
Quais os melhores tipos de aço para usinagem CNC?
Os melhores aços para usinagem CNC incluem o aço macio 1018, o aço de médio carbono 1045, o aço liga 4140 e o aço inoxidável 17-4PH. Normalmente, recomendo o 1018 pela sua relação custo-benefício, o 4140 pela sua resistência e o 17-4PH pela sua resistência à corrosão. Cada tipo de aço oferece um equilíbrio entre usinabilidade, dureza e desempenho mecânico.
Como funciona a usinagem CNC com aço inoxidável?
Na usinagem de aço inoxidável, utilizo ferramentas CNC de alta velocidade e fresas de metal duro com refrigeração otimizada para controlar o calor e o desgaste da ferramenta. Aços inoxidáveis como o 304, 316 e 17-4PH são usinados com baixas taxas de avanço e altas forças de corte, garantindo rugosidade superficial inferior a Ra 1.6 μm e alta precisão geométrica.
Quais são as vantagens da usinagem CNC de peças de aço?
A usinagem CNC em aço oferece resistência, precisão dimensional e durabilidade superiores. Consigo tolerâncias de peças de até ±0.005 mm, ideais para aplicações aeroespaciais e automotivas. O processo minimiza o desperdício em até 30%, reduz o tempo de produção e possibilita tanto a prototipagem rápida quanto a fabricação em massa.
Quais são os desafios da usinagem de aço endurecido?
A usinagem de aço endurecido é difícil devido ao elevado desgaste da ferramenta e ao estresse térmico. Supero esse problema utilizando ferramentas revestidas de metal duro ou CBN, fluxo de fluido de corte controlado e velocidades de corte reduzidas. Configurações CNC de precisão garantem a usinagem estável de aços com dureza acima de 45 HRC, mantendo a precisão dimensional e a integridade do acabamento superficial.
Qual o custo da usinagem CNC em aço?
O custo da usinagem CNC em aço geralmente varia de US$ 50 a US$ 150 por hora, dependendo da qualidade do material, da complexidade da peça e da quantidade. Otimizo a programação e as ferramentas para reduzir o tempo de preparação, diminuindo os custos totais do projeto em 15 a 25%, mantendo a precisão e a qualidade consistente da produção.
Quais tolerâncias podem ser alcançadas na usinagem CNC de aço?
Com equipamentos CNC modernos de 5 eixos, consigo atingir rotineiramente tolerâncias dimensionais entre ±0.005 mm e ±0.02 mm para peças de aço. Os acabamentos superficiais alcançam Ra 0.8 μm quando fresados ou retificados com precisão. Essa precisão garante compatibilidade em montagens aeroespaciais, motores de alto desempenho e aplicações robóticas que exigem encaixes precisos.
Quais setores industriais utilizam mais peças de aço usinadas por CNC?
A usinagem CNC de aço é amplamente utilizada nas indústrias aeroespacial, automotiva, de robótica e de máquinas pesadas. Produzo componentes como eixos, engrenagens, suportes e coxins de motor. Mais de 60% das peças de aço usinadas por CNC são utilizadas em montagens mecânicas e estruturais que exigem resistência, durabilidade e resistência ao desgaste.
Conclusão
A usinagem CNC de aço continua sendo um pilar da manufatura moderna, combinando resistência, precisão e eficiência em um único processo. Com a seleção adequada de materiais, ferramentas otimizadas e engenharia especializada, ela proporciona componentes duráveis e de alta precisão para setores exigentes como aeroespacial, automotivo e robótica. Embora a usinagem do aço possa ser desafiadora devido à sua dureza, os resultados — peças mais resistentes e duradouras — compensam o esforço. A parceria com um fabricante de CNC experiente como a TiRapid garante qualidade confiável, entrega rápida e soluções econômicas para cada projeto.
















