
Na usinagem de precisão, um dos problemas mais comuns enfrentados pelos clientes não é se uma peça pode ser produzida, mas sim por que o mesmo desenho pode resultar em desvios dimensionais, encaixe inadequado na montagem ou instabilidade na consistência entre lotes. Os erros na usinagem de precisão não são causados por um único fator. Em vez disso, resultam dos efeitos combinados das condições da máquina, do comportamento do material, do projeto do processo, da configuração dos dispositivos de fixação e dos métodos de inspeção. Para solucionar de fato os problemas de erros, é necessário gerenciá-los sistematicamente em todo o processo de produção, em vez de depender apenas da inspeção e correção final.
De onde realmente vêm os erros de usinagem??
Antes de solucionar erros, é essencial compreender suas origens. Sem identificar a causa raiz, qualquer esforço de controle será ineficaz.
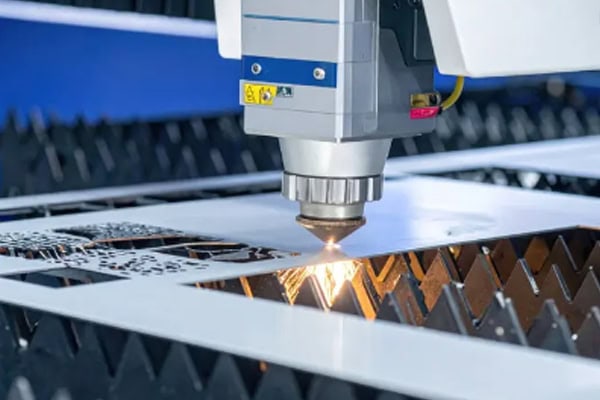
Erros relacionados à máquina
As máquinas-ferramenta não são sistemas perfeitamente precisos, e desvios aparecem gradualmente durante a operação a longo prazo.
- Um ligeiro desalinhamento do eixo afeta a precisão e a circularidade do furo.
- O desgaste das guias leva a trajetórias de movimento instáveis.
- A deformação térmica durante longos ciclos de usinagem afeta as dimensões gerais.
- Erros no sistema servo reduzem a precisão do posicionamento repetitivo.
- A rigidez insuficiente da máquina pode causar vibração durante o corte.
Muitos clientes presumem que o problema está relacionado ao processo, mas, na realidade, pode ser instabilidade da máquina.
Fatores de instabilidade do material
Os materiais também sofrem alterações durante o processo de usinagem, o que representa outra importante fonte de erros.
- A liberação de tensões internas causa deformação após a usinagem.
- Peças de paredes finas deformam-se facilmente sob força de aperto.
- Lotes diferentes do mesmo material podem apresentar propriedades inconsistentes.
- O calor do corte pode causar expansão térmica localizada, afetando as dimensões.
Isso é especialmente comum em materiais como ligas de alumínio e aço inoxidável.
Métodos práticos para controlar erros de usinagem?
A ideia central não é eliminar completamente os erros, mas controlá-los dentro de limites aceitáveis.
O projeto de luminárias como ponto de controle fundamental
Muitos problemas de precisão são, na verdade, causados por um projeto de dispositivo de fixação inadequado.
- Componentes de paredes finas requerem suporte em múltiplos pontos para evitar deformações.
- Dispositivos de fixação a vácuo são adequados para peças planas de alta precisão.
- Fixadores macios ajudam a reduzir marcas de fixação e concentração de tensão.
- A execução de múltiplos processos em uma única configuração reduz erros de posicionamento.
- A força de aperto deve ser controlada adequadamente para evitar deformações excessivas.
O projeto do dispositivo de fixação geralmente determina se uma peça se deformará durante a usinagem.
A rota do processo determina o acúmulo de erros.
A sequência inadequada dos processos pode amplificar os erros passo a passo.
- O desbaste deve ser seguido por operações de acabamento.
- Todos os processos devem usar uma referência de datum unificada.
- Estruturas simétricas devem ser usinadas em etapas.
- A margem de acabamento deve ser devidamente controlada.
- Evite o aperto repetido sempre que possível.
Um melhor planejamento de processos resulta em menos erros acumulados.
As ferramentas e os parâmetros de usinagem afetam a precisão.
A condição da ferramenta tem um impacto significativo na precisão da usinagem.
- O desgaste da ferramenta causa desvio dimensional gradual.
- A velocidade incorreta do fuso pode gerar marcas de vibração.
- Uma taxa de alimentação excessiva leva a dimensões instáveis.
- O resfriamento insuficiente causa deformação térmica.
- Materiais diferentes exigem estratégias de ferramentas diferentes.
A mesma máquina pode produzir resultados muito diferentes dependendo das ferramentas utilizadas.
Como garantir a estabilidade do lote?
Os clientes se preocupam não apenas com a precisão de cada peça individualmente, mas também com a consistência do lote.
Métodos-chave para o controle de consistência
- Utilize programas de usinagem fixos para evitar variações manuais.
- Aplique dispositivos de fixação unificados para manter referências consistentes.
- Parâmetros de usinagem de fechaduras após inspeção da primeira peça
- Realizar amostragem durante o processo de produção em lote.
- Manter a estabilidade dos materiais e das condições do processo.
A consistência é mais importante do que a precisão de cada peça individual.
A inspeção deve fazer parte do controle de processos.
A inspeção não deve ser apenas a etapa final.
- As máquinas de medição por coordenadas verificam dimensões importantes.
- A inspeção online permite correções em tempo real.
- As peças não conformes devem acionar a rastreabilidade do processo.
- Os registros de dados são usados para otimização de processos.
Uma boa manufatura consiste em controlar o processo, não em corrigir o resultado.
Fatores Ambientais e Humanos
Alguns erros são causados por condições externas, e não por falhas nas máquinas.
Os efeitos da temperatura são significativos.
- A expansão térmica da máquina afeta a precisão.
- As alterações de temperatura da peça afetam os resultados da medição.
- Um ambiente com temperatura controlada melhora a estabilidade.
Diferenças operacionais podem causar erros.
- A fixação inconsistente afeta a precisão do datum.
- Instrumentos de medição não calibrados levam a leituras falsas.
- Erros de programação afetam diretamente os resultados da usinagem.
- Diferenças de experiência entre operadores afetam a estabilidade.
Procedimentos operacionais padronizados reduzem erros causados por humanos.
A essência do controle de erros na usinagem de precisão não é a eliminação, mas sim o gerenciamento e a estabilização sistemáticos. Somente integrando máquinas, materiais, processos, dispositivos de fixação, inspeção e controle ambiental em um sistema unificado é possível alcançar alta precisão e alta consistência. Na manufatura avançada, plataformas como a Tirapid, especializada em peças complexas e usinagem de alta precisão, fornecem serviços de manufatura de precisão estáveis e confiáveis por meio de sistemas de processo completos e rigoroso controle de qualidade.
















