
Na fabricação de peças de precisão, a exatidão dimensional e a qualidade da superfície muitas vezes determinam se um produto atenderá aos requisitos da aplicação pretendida. Durante as operações de fresagem CNC, a deformação térmica é um dos principais fatores que afetam a precisão da usinagem. À medida que a ferramenta de corte entra em contato contínuo com a peça, uma quantidade significativa de calor é gerada. Se esse calor não for controlado e dissipado de forma eficaz, a peça, a ferramenta de corte e até mesmo a própria máquina podem sofrer expansão térmica, levando a desvios dimensionais, redução da planicidade e imprecisões na montagem. Isso é especialmente crítico em setores como o aeroespacial, de componentes automotivos, de dispositivos médicos e de fabricação de equipamentos de alta precisão, onde o controle da deformação térmica é essencial. Compreender e implementar métodos eficazes para reduzir a deformação térmica pode melhorar a qualidade do produto, reduzir os custos de retrabalho e aumentar a eficiência geral da produção.
Controle adequadamente os parâmetros de corte para reduzir a geração de calor.
Na fresagem CNC, as configurações dos parâmetros de corte afetam diretamente as mudanças de temperatura na área de usinagem e a precisão final da usinagem.
Otimize a velocidade do fuso e a taxa de avanço
Durante a fresagem CNC, os parâmetros de corte influenciam a geração e o acúmulo de calor. Configurações inadequadas podem levar a temperaturas excessivas e deformação da peça. Ajustar a velocidade do fuso e a taxa de avanço de acordo com as propriedades do material e as características da peça é uma maneira eficaz de minimizar a deformação térmica.
- Ajuste a velocidade do fuso ao material que está sendo usinado. Por exemplo, ligas de alumínio são adequadas para velocidades de fuso mais altas, enquanto aço inoxidável e ligas de titânio exigem um equilíbrio entre dissipação de calor e vida útil da ferramenta para evitar aumentos excessivos de temperatura.
- Mantenha uma taxa de avanço adequada para evitar atrito prolongado entre a ferramenta e a superfície da peça. Taxas de avanço excessivamente baixas podem criar um "efeito de retificação", gerando calor por atrito em vez de um corte eficiente.
- Ajuste dinamicamente os parâmetros durante as operações de desbaste, semiacabamento e acabamento para manter as condições de corte ideais ao longo de todo o processo.
- Utilize software CAM para simular operações de corte e verificar as configurações de parâmetros antecipadamente, reduzindo cortes de teste e economizando tempo e custos.
Ao configurar cientificamente os parâmetros de corte, os fabricantes podem reduzir o atrito desnecessário e o acúmulo de calor, melhorar a eficiência da remoção de material e minimizar o risco de deformação térmica na origem.
Controle a profundidade e a largura do corte
Em muitos casos, os problemas de usinagem não são causados pelo próprio equipamento, mas sim por cargas de corte excessivas que concentram a geração de calor. Portanto, o controle da profundidade e da largura de corte é crucial para reduzir as temperaturas de usinagem e manter a estabilidade dimensional.
(1) Evite cargas de corte excessivas
Durante a usinagem, os volumes de corte devem ser determinados com base na rigidez da máquina, nas especificações da ferramenta e nas características do material. Evite remover muito material em uma única passada. Isso não só reduz o estresse térmico na máquina e na ferramenta, como também minimiza a vibração e o desgaste da ferramenta, melhorando a estabilidade geral da usinagem.
(2) Utilizar usinagem em camadas e passo a passo
Para peças com grandes sobremedidas de usinagem, podem ser adotadas estratégias de corte multicamadas. A distribuição da remoção de material em múltiplas operações permite a dissipação gradual do calor e evita temperaturas excessivas em áreas localizadas.
Ao equilibrar as cargas de corte e planejar adequadamente as etapas de usinagem, os fabricantes podem reduzir efetivamente a formação de zonas de alta temperatura e melhorar a estabilidade dimensional e a qualidade final da peça.
Adote estratégias de corte de alta eficiência.
Com o avanço da tecnologia CAM, estratégias de usinagem mais avançadas estão sendo aplicadas na fresagem CNC. Essas técnicas não apenas melhoram a produtividade, mas também ajudam a controlar o calor gerado pelo corte.
- A fresagem dinâmica de alta velocidade mantém uma carga de corte constante e evita o estresse repentino da ferramenta.
- A tecnologia de trajetória de ferramenta adaptativa reduz as áreas de corte repetidas e minimiza a geração desnecessária de calor.
- Trajetórias otimizadas de entrada e saída da ferramenta reduzem o impacto da ferramenta e picos repentinos de temperatura.
- Estratégias de espessura de cavaco constante mantêm a ferramenta de corte operando em condições estáveis.
Ao implementar essas estratégias avançadas de usinagem, o calor pode ser distribuído e dissipado de maneira mais uniforme, reduzindo a deformação localizada e, ao mesmo tempo, melhorando a precisão da usinagem e a vida útil da ferramenta.
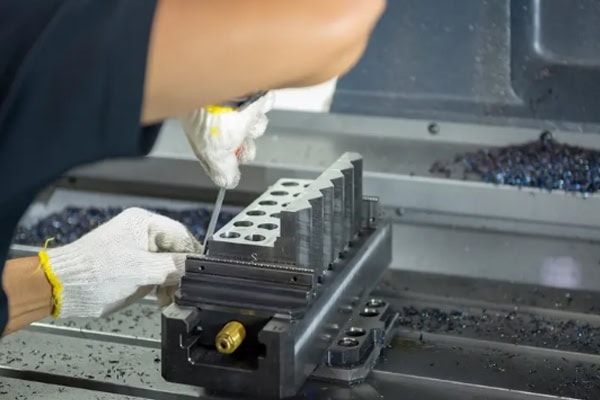
Selecione as ferramentas de corte adequadas para melhorar a dissipação de calor.
A seleção adequada de ferramentas afeta não apenas a eficiência da usinagem, mas também o controle de temperatura na zona de corte.
Utilize materiais de ferramentas de alto desempenho.
As ferramentas de corte são um meio primordial para a geração e transferência de calor durante a usinagem. Portanto, a seleção do material da ferramenta desempenha um papel crucial no controle da deformação térmica. Ferramentas de alta qualidade melhoram a eficiência de corte e reduzem as temperaturas de usinagem.
- As ferramentas de metal duro oferecem excelente resistência ao desgaste e ao calor, tornando-as adequadas para a maioria das aplicações de usinagem de metais.
- Ferramentas revestidas reduzem os coeficientes de atrito e minimizam a geração de calor durante o corte.
- Selecione ferramentas especializadas para diferentes materiais, como ligas de alumínio, aço inoxidável e ligas de titânio, para melhorar a compatibilidade de usinagem.
- Tecnologias avançadas de nanorrevestimento podem melhorar ainda mais a dissipação de calor e prolongar a vida útil da ferramenta.
A escolha do material certo para as ferramentas pode reduzir significativamente a geração de calor, melhorar a estabilidade da usinagem e diminuir a frequência de substituição das ferramentas, bem como os custos de produção.
Mantenha as ferramentas de corte afiadas.
O desgaste da ferramenta é uma das principais causas do aumento das temperaturas de usinagem. Muitos problemas de precisão dimensional estão, na verdade, relacionados a condições inadequadas da ferramenta, tornando essencial um gerenciamento eficaz das mesmas.
- Inspecione regularmente as lâminas de corte para verificar o desgaste e identifique precocemente padrões de desgaste anormais.
- Estabeleça um sistema de gestão da vida útil das ferramentas e programe substituições preventivas com base no tempo de usinagem e no volume de corte.
- Substitua as ferramentas imediatamente quando atingirem os limites de desgaste para evitar a deterioração da qualidade.
- Utilize sistemas de monitoramento de ferramentas para acompanhar as condições das ferramentas em tempo real e melhorar a eficiência da gestão.
Manter as ferramentas de corte afiadas melhora a eficiência do corte e reduz o calor gerado pelo atrito, controlando eficazmente a deformação térmica.
Otimizar a geometria da ferramenta
Além dos materiais da ferramenta, a geometria da ferramenta também afeta a dissipação de calor e as temperaturas de usinagem.
- Aumentar o espaço de evacuação de cavacos para melhorar a eficiência da remoção dos mesmos.
- Otimize o projeto do ângulo da hélice para melhorar a distribuição de calor durante o corte.
- Reduza o recorte de cavacos para minimizar a geração adicional de calor.
- Utilize ferramentas com sistema de refrigeração interna que forneçam o fluido refrigerante diretamente à zona de corte.
Uma estrutura de ferramenta bem projetada promove uma remoção de calor mais rápida, reduz as temperaturas de usinagem e aumenta a estabilidade geral da usinagem.
Reforçar a gestão de refrigeração e lubrificação
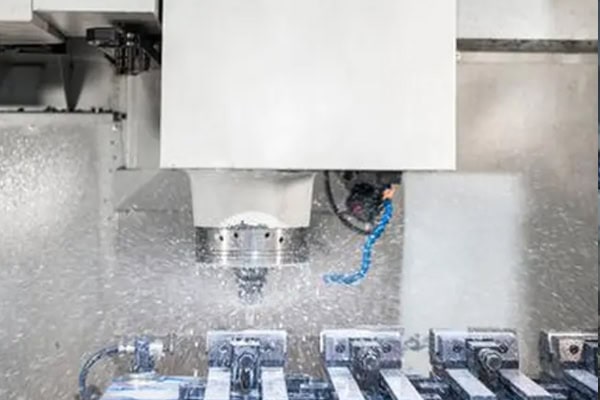
Medidas eficazes de refrigeração e lubrificação podem reduzir as temperaturas de usinagem, prolongar a vida útil da ferramenta e melhorar a estabilidade e a precisão das operações de fresagem CNC.
Escolha o método de resfriamento apropriado
O sistema de refrigeração é um componente crítico no controle da deformação térmica. Diferentes materiais e requisitos de usinagem exigem diferentes soluções de refrigeração.
(1) Pulverização convencional de líquido refrigerante
Ao pulverizar continuamente fluido refrigerante na área de corte, grandes quantidades de calor geradas durante a usinagem podem ser rapidamente removidas, proporcionando também lubrificação para reduzir o desgaste da ferramenta.
(2) Tecnologia de resfriamento de alta pressão
O resfriamento de alta pressão melhora a penetração do fluido refrigerante, permitindo que ele alcance a área de contato entre a ferramenta e a peça de trabalho de forma mais eficaz e proporcione uma dissipação de calor superior.
A seleção do método de resfriamento apropriado com base nos requisitos reais de usinagem pode reduzir significativamente as temperaturas da ferramenta e da peça, ao mesmo tempo que melhora a precisão e a estabilidade da usinagem.
Garantir um fornecimento estável de líquido refrigerante.
Mesmo as tecnologias de refrigeração mais avançadas não conseguem atingir resultados ótimos se o fornecimento de fluido refrigerante for instável.
- Inspecione regularmente o desempenho do sistema de refrigeração para garantir seu funcionamento adequado.
- Mantenha taxas de fluxo de líquido refrigerante suficientes para evitar a redução da eficácia do resfriamento.
- Limpe imediatamente os canos obstruídos para garantir o fornecimento contínuo de líquido refrigerante.
- Substitua o líquido de arrefecimento degradado regularmente para manter o desempenho do sistema de arrefecimento.
Um ambiente de refrigeração estável e confiável minimiza eficazmente as flutuações de temperatura e ajuda a alcançar uma qualidade de usinagem consistente.
Aplicar lubrificação em quantidade mínima (MQL)
Com o aumento da popularidade da manufatura sustentável, a tecnologia MQL (lubrificação mínima) é cada vez mais utilizada em aplicações de usinagem de precisão.
- Reduz o atrito de corte e a geração de calor.
- Prolongue a vida útil das ferramentas e reduza os custos de produção.
- Melhorar a qualidade da superfície da peça e reduzir as operações de acabamento secundário.
- Minimize o consumo de líquido refrigerante para maior sustentabilidade ambiental.
Para determinadas aplicações de usinagem de alta precisão, a tecnologia MQL pode oferecer excelente desempenho de usinagem, além de proporcionar benefícios ambientais.
Otimizar o planejamento de processos e o gerenciamento do ambiente de máquinas
O controle da deformação térmica depende não apenas do processo de corte em si, mas também do planejamento geral do processo e do ambiente de produção.
Organize as sequências de usinagem adequadamente.
O projeto da rota do processo afeta tanto a eficiência da produção quanto o controle da deformação térmica.
- Realize o desbaste antes das operações de acabamento para criar condições favoráveis ao controle de precisão.
- Deixe um tempo de resfriamento suficiente entre as operações para evitar o acúmulo contínuo de calor.
- Evite usinar repetidamente a mesma área em sequência para reduzir o aumento localizado da temperatura.
- Utilize estratégias de usinagem em múltiplos estágios para peças de alta precisão, a fim de liberar gradualmente as tensões internas.
Um planejamento adequado do processo permite que o calor se dissipe gradualmente, reduz os efeitos das tensões residuais e melhora a precisão final da usinagem.
Controle o ambiente operacional da máquina
Além do processo de usinagem, fatores ambientais externos também influenciam o controle da deformação térmica.
(1) Manter uma oficina com temperatura controlada
Utilizar sistemas de climatização para manter uma temperatura ambiente estável pode reduzir eficazmente a expansão térmica e as alterações dimensionais causadas pelas flutuações de temperatura.
(2) Manter a operação estável da máquina
Evite partidas e paradas frequentes da máquina para que o equipamento permaneça em um estado de equilíbrio térmico relativamente estável, melhorando a consistência da usinagem.
Um ambiente de usinagem bem controlado minimiza perturbações externas e fornece suporte confiável para fresagem CNC de alta precisão.
Incluir processos de alívio do estresse
Para componentes de alta precisão e exigências rigorosas, o controle de usinagem por si só costuma ser insuficiente. As tensões internas do material também devem ser consideradas.
- Realizar tratamentos de envelhecimento natural após o desbaste para liberar gradualmente as tensões internas.
- Aplicar processos de tratamento térmico quando necessário para melhorar a estabilidade do material.
- Adicionar etapas de inspeção intermediárias para componentes críticos, a fim de detectar tendências de deformação precocemente.
- Desenvolver planos personalizados de alívio de tensões com base nas características do material.
Ao aliviar as tensões internas do material, os fabricantes podem reduzir ainda mais o risco de deformação térmica e melhorar a estabilidade do produto a longo prazo.
Conclusão
Para projetos de manufatura de precisão, a redução das flutuações de temperatura durante a usinagem não só melhora a consistência do produto, como também diminui as taxas de retrabalho e os custos de produção. Seja na produção de componentes estruturais complexos ou peças com requisitos de tolerância rigorosos, os fabricantes devem otimizar a seleção de materiais, o desempenho da máquina e os processos de usinagem para garantir que os resultados finais atendam às especificações do projeto. Como fornecedora profissional de serviços de manufatura, a TiRapid combina vasta experiência no setor, equipamentos avançados de fresagem CNC e um sistema abrangente de gestão da qualidade para oferecer soluções de usinagem de alta precisão e alta eficiência que ajudam os clientes a avançar de forma tranquila e confiável do projeto à produção em massa.
















