
A usinagem CNC desempenha um papel fundamental na fabricação mecânica. Equilibrar a usinagem de alta precisão com o controle de custos por peça é uma preocupação primordial para engenheiros e responsáveis pela tomada de decisões de compras em diversos setores. Pequenos ajustes nos parâmetros técnicos determinam diretamente a rugosidade superficial final, as tolerâncias dimensionais e os tempos de ciclo de produção dos componentes.
Fatores que influenciam a precisão do torneamento CNC
A precisão real de usinagem em tornos CNC é limitada pelo hardware da máquina, pelas características físicas da ferramenta e pelo ambiente de corte. Eliminar erros cumulativos pode melhorar significativamente a consistência dos componentes.
Erros geométricos da máquina e deformação térmica
O paralelismo das guias da máquina, o desalinhamento do fuso e a folga do parafuso de avanço são causas fundamentais de desvios dimensionais. Durante operações de corte prolongadas em alta velocidade, o atrito entre o cabeçote e os mecanismos de avanço gera calor, levando à expansão térmica em nível micrométrico dos componentes estruturais.
- Desvio radial do fuso: Os desvios axiais e radiais durante a rotação do fuso são transferidos diretamente para a peça de trabalho, causando ovalização. Isso requer mitigação por meio de rolamentos pré-carregados de alta precisão e inspeção e alinhamento de rotina.
- Controle do equilíbrio térmico: O aumento da temperatura resultante da operação contínua da máquina altera as coordenadas reais da ponta da ferramenta. A utilização de sistemas de refrigeração com temperatura constante para controlar a temperatura do fluido de corte reduz o impacto da deformação térmica estrutural nas dimensões axiais.
- Precisão de posicionamento repetitivo: Os erros cumulativos no sistema de servoacionamento aumentam com o tempo de uso. A calibração regular das escalas lineares e dos sistemas de feedback dos servos compensa a folga e garante um posicionamento preciso da alimentação.
O controle de erros geométricos e deriva térmica serve como principal defesa para a estabilidade dimensional, estabelecendo uma base sólida para operações subsequentes de alta precisão.
Desgaste da ferramenta e seleção de geometria
Durante a usinagem, as ferramentas de corte sofrem intenso atrito mecânico e altas temperaturas. O desgaste do raio da ponta da ferramenta altera a trajetória de corte real, levando a desvios dimensionais indesejados.
- Otimização dos ângulos de ataque e de folga: A seleção de características geométricas adequadas da ferramenta melhora substancialmente o comportamento de corte. O aumento do ângulo de ataque reduz as forças de corte e minimiza a deformação da parede fina, enquanto um ângulo de folga adequado diminui o atrito entre a face de folga da ferramenta e a peça de trabalho.
- Compensação do raio da ponta da ferramenta (G41/G42): Ao tornear arcos ou cones, é necessário especificar uma compensação precisa do raio da ponta da ferramenta para evitar cortes excessivos ou insuficientes, garantindo que as dimensões complexas do perfil atendam às especificações do desenho.
- Correspondência do material de revestimento: A seleção de revestimentos de ferramentas especializados com base nos materiais do substrato — como revestimentos de TiAlN para aço inoxidável e insertos sem revestimento ou revestidos com diamante para ligas de alumínio — minimiza a formação de aresta postiça e prolonga a vida útil da ferramenta.
A seleção precisa dos parâmetros geométricos da ferramenta e a implementação de uma compensação sistemática do desgaste reduzem significativamente as taxas de refugo causadas pela degradação da ferramenta.

Estratégias de otimização de parâmetros de corte para torneamento CNC
A definição correta dos parâmetros de corte influencia diretamente a eficiência da usinagem e a qualidade da superfície. Uma combinação equilibrada de velocidade de corte, taxa de avanço e profundidade de corte proporciona condições de usinagem ideais.
Relação entre velocidade de corte e taxa de avanço
A velocidade de corte (VC) e a taxa de avanço (F) exercem uma influência decisiva no acabamento superficial. A rugosidade superficial teórica é diretamente proporcional ao quadrado da taxa de avanço e inversamente proporcional ao raio da ponta da ferramenta.
| tipo de material | Velocidade de corte recomendada (m/min) | Taxa de avanço final (mm/rev) | Grau de inserção comum
|
| Liga de alumínio (6061/7075) | 300 - 800 | 0.05 - 0.15 | Carboneto / PCD |
| Aço carbono (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Metal Duro Revestido |
| Aço Inoxidável (304/316) | 100 - 180 | 0.06 - 0.12 | Cermet / CBN |
| Liga de titânio (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Carboneto de grão fino |
Seleção do líquido refrigerante e local de entrega
O fluido de corte tem a função não só de dissipar o calor, mas também de remover os cavacos e fornecer lubrificação. A distribuição imprecisa do fluido de corte causa fissuras térmicas nas pastilhas de corte.
- Tecnologia de refrigeração de alta pressão: Os fluidos de corte convencionais de baixa pressão têm dificuldade em penetrar a barreira de vapor formada na zona de corte. A refrigeração de alta pressão, acima de 70 bar, fragmenta cavacos longos e prolonga a vida útil da ferramenta durante o torneamento de furos profundos.
- Emulsão versus fluido sintético: a escolha do fluido de corte adequado à intensidade da usinagem é fundamental. Usinagens pesadas exigem emulsões com aditivos de extrema pressão, enquanto torneamentos de acabamento se beneficiam de fluidos sintéticos com alta capacidade de dissipação de calor.
- Direcionando o fluido de corte para a zona de corte: A direção do fluxo do fluido determina a eficiência da dissipação de calor. Direcionar o fluido de corte com precisão para a interface ferramenta-cavaco evita o corte a seco e o desgaste rápido da pastilha.
Estabelecer um sistema robusto de filtragem e distribuição de fluido refrigerante é uma estratégia eficaz para harmonizar a qualidade da superfície da peça com os custos de ferramental.
Controle da distorção em peças torneadas complexas de paredes finas
Componentes de paredes finas são altamente suscetíveis à deformação elástica e plástica sob a influência combinada de forças de fixação, forças de corte e tensões residuais. Técnicas de processamento especializadas são necessárias para suprimir esses efeitos.
Aprimoramentos nos métodos de fixação e dispositivos especializados
As placas de fixação padrão de três garras induzem facilmente distorções triangulares em peças cilíndricas de paredes finas. Distribuir a força sobre uma área de contato maior oferece uma solução eficaz.
- Garras macias tipo torta: A fixação envolvente distribui os pontos de fixação concentrados por uma ampla área, convertendo a carga pontual em contato uniforme com a superfície para evitar a ovalização.
- Mandris hidráulicos expansíveis: Componentes de bucha de paredes finas são propensos a rachaduras sob cargas desiguais durante a usinagem de diâmetros externos. O posicionamento através do furo interno com mandris expansíveis permite uma expansão radial uniforme, garantindo a concentricidade entre os diâmetros interno e externo.
- Controle de sobrecarga em fixadores hidráulicos: Força de fixação excessiva causa deformação por ricochete após a liberação da peça. A redução da pressão hidráulica, combinada com anéis de suporte internos, aumenta a rigidez da peça, suprimindo a distorção de fixação na origem.
Reconfigurar as geometrias dos dispositivos de fixação e otimizar a distribuição da força de aperto permite que os fabricantes eliminem a tensão física inicial durante a preparação da peça.
Divisão da Rota do Processo e Alívio do Estresse
O desbaste libera grandes quantidades de tensões residuais internas. A usinagem de acabamento sem alívio prévio de tensões causa alterações dimensionais assim que a peça é desmontada.
- Separação rigorosa entre usinagem de desbaste e acabamento: Forçar a usinagem em passe único libera tensões internas intensas, levando à distorção. Deixar uma sobremedida de 0.5 mm após o desbaste e permitir que a peça envelheça naturalmente por mais de 24 horas ou seja submetida a um recozimento para alívio de tensões estabiliza as dimensões.
- Estratégia de corte simétrico: A aplicação de força unilateral induz a flexão. Para peças de paredes finas com perfis simétricos, passes de corte alternados equilibram a tensão residual, garantindo formas geométricas precisas.
- Corte leve em alta velocidade: Grandes profundidades de corte causam aumentos acentuados nas forças de corte. Utilizar altas velocidades de rotação, profundidades de corte rasas e baixas taxas de avanço reduz as forças mecânicas que atuam sobre estruturas delicadas de paredes finas.
O planejamento sistemático das etapas de fabricação, juntamente com os métodos de alívio de tensões, fornece uma solução fundamental para a estabilidade dimensional a longo prazo em componentes de precisão.
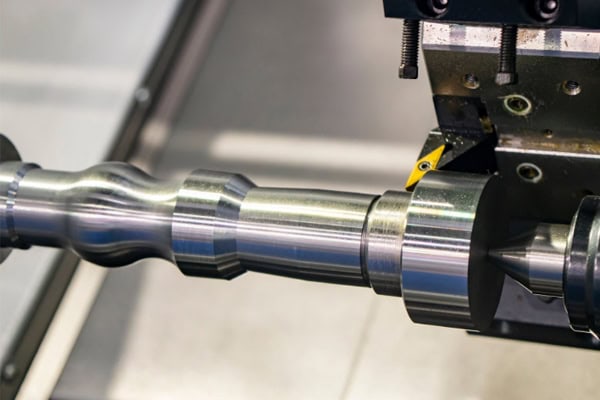
Caminhos para reduzir os custos de torneamento CNC por peça
A redução de custos não implica em comprometer a qualidade; pelo contrário, baseia-se no aumento dos níveis de automação, na otimização dos percursos das ferramentas e na extensão da vida útil das ferramentas para minimizar o tempo de ciclo improdutivo.
Carregamento/descarregamento automatizado e fabricação sem supervisão
O tempo auxiliar não relacionado ao corte (preparação, ajuste de ferramentas, medição) representa uma alta proporção dos ciclos totais de produção. A integração da automação aumenta significativamente a utilização da máquina.
- Puxadores e alimentadores de barras: O carregamento manual de barras consome mão de obra e interrompe o ritmo de produção. A combinação de alimentadores de barras com centros de torneamento permite o processamento automático contínuo de barras, possibilitando operações noturnas sem intervenção do operador.
- Carregamento com robô pórtico: O carregamento manual introduz variações no ciclo e riscos de segurança. Para componentes de disco único ou eixo, os robôs pórticos realizam o carregamento em menos de um segundo, mantendo tempos de ciclo de produção altamente consistentes e mitigando os riscos de lesões.
- Pré-ajuste de ferramentas na máquina e inspeção em processo: Parar as máquinas para ajuste de ferramentas e medições fora da máquina consome horas valiosas de usinagem. Equipar as máquinas com ajustadores automáticos de ferramentas e sensores de contato minimiza o tempo de inatividade para preparação e compensa automaticamente o desgaste da ferramenta.
A implantação de equipamentos automatizados e medições inteligentes para substituir a operação manual serve como principal fator para a redução de custos e ganhos de eficiência.
Otimização de programas e redução de trajetórias de ferramentas
Escrever código NC eficiente elimina o tempo de movimento ocioso, aumentando a eficiência geral do corte.
- Otimizando trajetórias de retração sem corte: Transições em ângulo reto criam atrasos desnecessários na desaceleração. Utilizar movimentos de entrada e saída em arco, em vez de ângulos retos, reduz o tempo de aceleração/desaceleração axial, diminuindo cumulativamente o tempo total do ciclo por peça.
- Aplicação de ciclos predefinidos: Programar trajetórias de ferramentas linha por linha cria códigos extensos que podem sobrecarregar a velocidade de processamento do controlador. A aplicação de ciclos predefinidos, como G71, G72 e G73, simplifica a estrutura do programa e acelera a execução do controlador.
- Usinagem simultânea com múltiplas ferramentas: O corte sequencial com uma única torre não aproveita totalmente as capacidades de uma máquina multieixos. Os centros de torneamento com dois fusos e duas torres processam ambas as extremidades de uma peça simultaneamente, dobrando a produção e reduzindo os custos de depreciação do equipamento.
Eliminar redundâncias de tempo em programas NC, aproveitando a sincronização multieixos, reduz os tempos totais do ciclo de fabricação ao mínimo detalhe.
















