
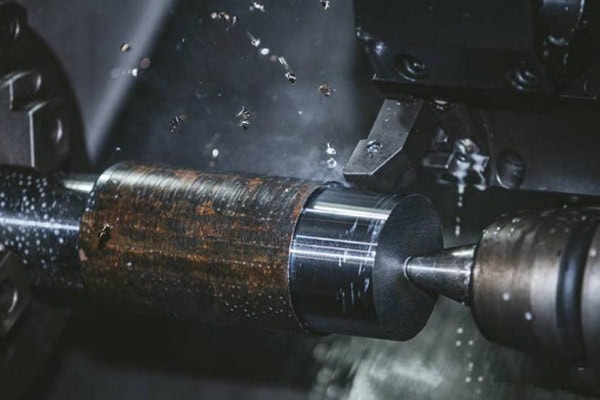
Czernienie, niebieskie przebarwienia, żółknięcie lub inne nietypowe zmiany koloru na powierzchni elementów toczonych CNC to częste problemy w produkcji obrabiarek skrawających, szczególnie w przypadku obróbki stali nierdzewnej, stali stopowej, stali węglowej i niektórych metali o wysokiej wytrzymałości. Czernienie powierzchni jest zazwyczaj związane z nadmierną temperaturą skrawania, zużyciem narzędzia, niedostatecznym dopływem chłodziwa, niewłaściwymi parametrami skrawania, słabym odprowadzaniem wiórów lub wibracjami podczas obróbki. Podczas obróbki metalu z dużą prędkością narzędzie skrawające generuje znaczną ilość ciepła w strefie skrawania. Jeśli ciepło to nie może być skutecznie odprowadzane i usuwane, na powierzchni przedmiotu obrabianego może wystąpić utlenianie, przebarwienia lub lokalne przypalenia. Niewielkie zmiany koloru mogą nie mieć bezpośredniego wpływu na wydajność elementu, ale jeśli czernieniu towarzyszy zwiększona chropowatość powierzchni, przypalenia, zmiany wymiarów lub nienormalna twardość materiału, należy przerwać produkcję i skontrolować proces obróbki. W przypadku wałów precyzyjnych, elementów hydraulicznych, części samochodowych, elementów automatyki i złączy o wysokiej precyzji, jakość powierzchni jest ściśle związana z wydajnością montażu, uszczelnieniem, odpornością na zużycie i stabilnością operacyjną. Rozwiązanie problemu czernienia powierzchni obrabianej CNC nie powinno polegać wyłącznie na czyszczeniu po obróbce. Należy sprawdzić i zoptymalizować stan narzędzia, parametry skrawania, chłodzenie, odprowadzanie wiórów, mocowanie przedmiotu obrabianego oraz stan maszyny, aby obniżyć temperaturę skrawania i utrzymać stabilne warunki skrawania.
Najczęstsze przyczyny czernienia powierzchni podczas toczenia CNC
Czarne ślady pojawiające się podczas toczenia CNC są często związane z nadmierną akumulacją ciepła w strefie skrawania lub na powierzchni przedmiotu obrabianego. Gdy narzędzie skrawające styka się z przedmiotem obrabianym, generowane są siły skrawania i tarcie. Im twardszy materiał i im większe obciążenie skrawania, tym więcej ciepła jest wytwarzane. Jeśli układ chłodzenia maszyny nie jest w stanie skutecznie odprowadzić tego ciepła lub jeśli narzędzie skrawające uległo znacznemu zużyciu, strefa skrawania może osiągnąć nadmiernie wysokie temperatury, powodując czarne, niebieskie lub żółte przebarwienia. Niektóre materiały metalowe mogą tworzyć warstwy tlenków w warunkach wysokiej temperatury, a długie wióry wielokrotnie ocierające się o przedmiot obrabiany mogą również powodować miejscowe zaczernienie. Geometria narzędzia, prędkość obrotowa wrzeciona, prędkość posuwu, głębokość skrawania, sztywność uchwytu przedmiotu obrabianego i stężenie chłodziwa mogą wpływać na końcowy stan powierzchni, dlatego rozwiązywanie problemów powinno opierać się na rzeczywistym procesie obróbki.
Nadmierna temperatura cięcia powoduje przebarwienia powierzchni
Nadmierna temperatura skrawania jest jedną z głównych przyczyn czernienia powierzchni podczas toczenia CNC. Zbyt wysoka prędkość obrotowa wrzeciona powoduje wzrost prędkości względnej między narzędziem a przedmiotem obrabianym, co może prowadzić do generowania większej ilości ciepła w danym czasie. Jednoczesne stosowanie dużej głębokości skrawania i wysokiego posuwu dodatkowo zwiększa obciążenie narzędzia. W przypadku stali nierdzewnej i niektórych stali stopowych o stosunkowo niskiej przewodności cieplnej, ciepło skrawania gromadzi się bardziej wokół końcówki narzędzia i powierzchni przedmiotu obrabianego, powodując szybki wzrost temperatury.
- Prędkość wrzeciona jest ustawiona zbyt wysoko
- Głębokość cięcia jest nadmierna
- Obciążenie podajnika jest zbyt wysokie
- Zwiększa się tarcie między narzędziem a przedmiotem obrabianym
- Temperatura powierzchni przedmiotu obrabianego nadal rośnie
- Chłodzenie nie jest w stanie wystarczająco szybko usunąć ciepła
- W strefie cięcia powstają lokalne wysokie temperatury
W przypadku pojawienia się wyraźnych czarnych lub niebieskich przebarwień, prędkość skrawania można odpowiednio zmniejszyć, dostosowując ją do wymagań materiału i narzędzia, a także regulować posuw i głębokość skrawania. Celem jest przywrócenie stabilnych warunków skrawania, a nie po prostu nadmierne zmniejszenie prędkości obróbki.
Zużycie narzędzi powoduje nienormalne tarcie
Zużycie narzędzia stopniowo zmniejsza ostrość krawędzi skrawającej. Normalne działanie ścinające krawędzi skrawającej jest coraz bardziej zakłócane przez ściskanie i tarcie. Wraz z postępem zużycia, narzędzie wymaga większej siły skrawania, aby usunąć materiał, a jednocześnie rośnie temperatura skrawania. Może to powodować powstawanie czarnych śladów, przypaleń lub nienormalną chropowatość powierzchni przedmiotu obrabianego.
- Znaczne zużycie boków
- Małe odpryski lub pęknięcia na krawędzi tnącej
- Nieprawidłowe nacięcia na wkładce
- Nagromadzenie na krawędzi tnącej
- Zauważalne zmiany w dźwięku cięcia
- Stopniowe pogarszanie się jakości powierzchni
- Rosnąca zmienność wymiarowa
Jeśli powierzchnia przedmiotu obrabianego jest normalna na początku produkcji, ale stopniowo czernieje po obróbce ciągłej, potencjalną przyczyną może być niewystarczająca żywotność narzędzia. Producenci mogą ustalić standardy wymiany narzędzi w oparciu o ilość obrabianych elementów, czas skrawania i rzeczywiste zużycie, aby zapobiec nadmiernemu zużyciu narzędzi.
Niewystarczające chłodzenie i smarowanie
Chłodziwo zapewnia chłodzenie, smarowanie i usuwanie wiórów podczas toczenia CNC. Jeśli przepływ chłodziwa jest niewystarczający, dysza jest skierowana nieprawidłowo, ciśnienie pompy jest niskie lub system filtracji jest zablokowany, ciepło powstające podczas cięcia nie może być skutecznie odprowadzane, co zwiększa ryzyko przebarwień powierzchni. Chłodzenie staje się szczególnie ważne podczas ciągłej produkcji seryjnej, toczenia z dużą prędkością oraz obróbki materiałów trudnoskrawalnych.
- Niewystarczający przepływ chłodziwa
- Dysza umieszczona zbyt daleko od strefy cięcia
- Niewłaściwe stężenie płynu chłodzącego
- Obniżone ciśnienie pompy płynu chłodzącego
- Zablokowany system filtracji
- Zanieczyszczone przewody chłodziwa
- Chłodziwo nie dociera dokładnie do końcówki narzędzia
Podczas kontroli układu chłodzenia należy sprawdzić poziom płynu chłodzącego, pompę, przewody, dyszę, filtr oraz stężenie płynu chłodzącego. Dokładne doprowadzenie chłodziwa do powierzchni styku narzędzia z przedmiotem obrabianym może znacznie poprawić kontrolę temperatury.
Jak dostosować parametry cięcia tokarskiego CNC
W przypadku wystąpienia czernienia powierzchni, parametry skrawania należy dostosować do materiału obrabianego przedmiotu, materiału narzędzia, geometrii narzędzia i sztywności maszyny. Różne materiały charakteryzują się odmiennymi właściwościami termicznymi i skrawalnościowymi, dlatego stal nierdzewna, stal stopowa, stal węglowa i stopy aluminium nie powinny automatycznie stosować identycznych parametrów. Obróbka zgrubna koncentruje się bardziej na wydajności usuwania materiału i obciążeniu narzędzia, podczas gdy obróbka wykańczająca kładzie nacisk na dokładność wymiarową, chropowatość powierzchni i kontrolę odkształceń termicznych. Podczas regulacji parametrów operatorzy powinni również obserwować kształt wióra, obciążenie wrzeciona, dźwięk skrawania i temperaturę narzędzia. Wskaźniki te mogą pomóc w ustaleniu, czy warunki skrawania powróciły do stanu stabilnego.
Odpowiednio zmniejsz prędkość cięcia
Prędkość skrawania ma bezpośredni wpływ na temperaturę obróbki. W przypadku pojawienia się wyraźnych czarnych lub niebieskich śladów na obrabianym przedmiocie, prędkość skrawania można zmniejszyć w zakresie zalecanym dla wybranego narzędzia i materiału. W przypadku stali nierdzewnej i niektórych stopów o wysokiej wytrzymałości nadmierna prędkość skrawania może gwałtownie zwiększyć temperaturę ostrza narzędzia i spowodować większe obciążenia termiczne krawędzi skrawającej i powłoki. Po zmniejszeniu prędkości należy monitorować wydajność obróbki i jakość powierzchni, aby uniknąć niepotrzebnego zmniejszenia wydajności produkcyjnej.
Prawidłowa regulacja prędkości posuwu
Zbyt wysoki posuw zwiększa ilość materiału usuwanego przez narzędzie w jednostce czasu, co może prowadzić do wzrostu siły skrawania i ciepła. Zbyt niski posuw może uniemożliwić prawidłowe skrawanie oraz zwiększyć tarcie i kompresję. Odpowiedni posuw należy dobrać w zależności od specyfikacji płytki, promienia naroża, twardości materiału i etapu obróbki.
- Utrzymuj stabilne obciążenia skrawaniem podczas obróbki zgrubnej
- Kontroluj teksturę powierzchni podczas wykańczania
- Unikaj nadmiernych, natychmiastowych obciążeń tnących
- Unikaj zbyt niskich prędkości posuwu, które zwiększają tarcie
- Dostosuj posuw w zależności od zużycia narzędzia
- Utrzymuj stabilne formowanie wiórów
Odpowiednia prędkość posuwu utrzymuje narzędzie w stanie zapewniającym skuteczne skrawanie i ogranicza wzrost temperatury spowodowany nienormalnym tarciem.
Prawidłowa kontrola głębokości cięcia
Nadmierna głębokość skrawania znacznie zwiększa obciążenie narzędzia. Jest to szczególnie problematyczne, gdy wysięg narzędzia jest długi, sztywność przedmiotu obrabianego jest niewystarczająca lub moc maszyny jest ograniczona, ponieważ może to prowadzić do wzrostu wibracji i temperatury. W przypadku wystąpienia czernienia powierzchni, naddatki na obróbkę zgrubną i wykańczającą można zmodyfikować tak, aby obróbka zgrubna skutecznie usuwała materiał, pozostawiając jednocześnie odpowiedni naddatek na obróbkę wykańczającą. Stabilna i stosunkowo niewielka głębokość skrawania podczas obróbki wykańczającej może pomóc w kontrolowaniu siły skrawania i poprawie jakości powierzchni.
Wpływ wyboru narzędzia na jakość powierzchni toczenia CNC
Narzędzie skrawające ma bezpośredni kontakt z przedmiotem obrabianym, a jego materiał, powłoka, promień naroża, kąt natarcia, kąt przyłożenia i stan krawędzi skrawającej wpływają na temperaturę skrawania i jakość powierzchni. Do obróbki stali, stali nierdzewnej, miedzi, stopów aluminium i tworzyw konstrukcyjnych wymagane są różne narzędzia. Stal nierdzewna wymaga szczególnej uwagi pod względem wytrzymałości narzędzia i odporności na wykruszenia krawędzi, ponieważ może się utwardzać podczas obróbki. Stopy aluminium zazwyczaj wymagają ostrych krawędzi skrawających i skutecznego odprowadzania wiórów, natomiast materiały stopowe o wysokiej twardości wymagają narzędzi o większej odporności na zużycie i odpowiednich powłok.
Wybierz odpowiednie materiały narzędziowe
Narzędzia węglikowe są powszechnie stosowane w toczeniu CNC, z różnymi gatunkami dobieranymi w zależności od materiału obrabianego. Narzędzie powinno zapewniać wystarczającą odporność na zużycie, zachowując jednocześnie odpowiednią wytrzymałość, aby zapobiec wykruszaniu się podczas obróbki. Należy również zminimalizować wysięg narzędzia, aby ograniczyć wibracje i ugięcie narzędzia.
- Wybierz odpowiedni gatunek narzędzia w zależności od materiału obrabianego przedmiotu
- Wybierz narzędzia do obróbki zgrubnej lub wykańczającej zgodnie z wymaganiami obróbki
- Wybierz odpowiednią powłokę narzędzia
- Utrzymuj ostrą krawędź tnącą
- Wysięg narzędzia sterującego
- Niezwłocznie wymień zużyte wkładki
- Unikaj używania narzędzi tnących z odpryskami
Odpowiednia konfiguracja narzędzi zmniejsza opór cięcia i umożliwia płynniejsze usuwanie materiału, co pomaga ograniczyć nienormalny wzrost temperatury i ryzyko zaczernienia powierzchni.
Sprawdź promień ostrza narzędzia i stan krawędzi skrawającej
Promień ostrza narzędzia wpływa na siłę skrawania, chropowatość powierzchni i wytrzymałość narzędzia. Zbyt duży promień ostrza może zwiększyć obciążenie skrawania, a zbyt mały promień może zmniejszyć wytrzymałość krawędzi skrawającej. Nawet niewielki wiór może spowodować wzrost lokalnego tarcia, powodując powstawanie nieprawidłowych śladów obróbki i przebarwień. Podczas produkcji seryjnej należy regularnie sprawdzać stan narzędzia i ustalać odpowiednie terminy wymiany, w zależności od rzeczywistej wydajności obróbki.
Zoptymalizuj systemy chłodzenia i ewakuacji wiórów
Chłodzenie i odprowadzanie wiórów mają kluczowe znaczenie dla kontroli temperatury powierzchni podczas toczenia CNC. Chłodziwo powinno stale i precyzyjnie docierać do strefy skrawania, a powstające wióry powinny być usuwane z przedmiotu obrabianego tak szybko, jak to możliwe. Jeśli wióry pozostają wokół ostrza narzędzia przez dłuższy czas, może dojść do wtórnego skrawania, powodując zarysowania, czarne plamy i lokalny wzrost temperatury. Skuteczna kontrola wiórów jest szczególnie ważna podczas obróbki materiałów takich jak stal nierdzewna i miedź, które mają tendencję do generowania długich wiórów.
Poprawa dostarczania chłodziwa
Dysza chłodziwa powinna być umieszczona jak najbliżej obszaru cięcia, a kąt strumienia powinien być dostosowany do ruchu narzędzia. W przypadku głębokich rowków, otworów i skomplikowanych profili, przepływ chłodziwa powinien być tak ukierunkowany, aby zapobiec blokowaniu strumienia przez narzędzie lub wióry.
- Sprawdź ciśnienie pompy płynu chłodzącego
- Wyczyść dysze chłodziwa
- Sprawdź przewody doprowadzające płyn chłodzący
- Kontrola stężenia chłodziwa
- Regularnie czyść system filtracji
- Utrzymuj ciągły dopływ chłodziwa do obszaru cięcia
- Dostosuj kierunek natrysku zgodnie z geometrią przedmiotu obrabianego
Stabilne chłodzenie obniża temperaturę skrawania, wydłuża żywotność narzędzia i minimalizuje przebarwienia spowodowane nadmiernym ciepłem.
Poprawa kontroli wiórów
Słaba kontrola wióra może prowadzić do splątania się narzędzia i skrawania wtórnego. Formowanie wióra można poprawić, dobierając płytki o odpowiedniej geometrii łamacza wióra oraz dostosowując posuw i głębokość skrawania. Podczas obróbki materiałów generujących długie wióry, przepływ chłodziwa i system odprowadzania wiórów obrabiarki powinny współdziałać, aby szybko usuwać wióry ze strefy obróbki.
Skuteczne odprowadzanie wiórów zmniejsza powtarzające się tarcie między narzędziem a przedmiotem obrabianym, zapobiegając jednocześnie zarysowywaniu przez wióry już obrobionych powierzchni. Pomaga to utrzymać stabilną chropowatość i wygląd powierzchni.
Jak ustalić, czy czernienie wpłynęło na jakość części
Czarny ślad na elemencie toczonym CNC nie oznacza automatycznie, że element należy zezłomować. Niewielkie przebarwienia mogą wynikać z utleniania powierzchni, pozostałości chłodziwa lub lekkiego narażenia na ciepło podczas obróbki. Jednakże wyraźne czarne ślady, którym towarzyszą przypalenia, zmiany twardości, nietypowa chropowatość lub odchylenia wymiarowe, wymagają dalszej kontroli. To, czy element nadaje się do użytku, należy ustalić na podstawie wymagań rysunku, charakterystyki materiału, stanu powierzchni i rzeczywistych danych z inspekcji, a nie wyłącznie na podstawie wyglądu zewnętrznego.
Sprawdź chropowatość powierzchni
Jeśli na zaczernionym obszarze widoczne są również wyraźne rysy, ślady po wgnieceniach lub zmiany tekstury po obróbce, należy użyć testera chropowatości powierzchni. Wynik pomiaru można następnie porównać z wartością Ra podaną na rysunku technicznym, aby określić, czy powierzchnia spełnia wymagane standardy jakości.
- Zmierz chropowatość w zaciemnionym obszarze
- Porównaj z normalnym obszarem obróbki
- Sprawdź teksturę obróbki
- Sprawdź, czy na powierzchni nie ma rys
- Sprawdź ślady drgań
- Określ, czy występują ślady oparzeń
Jeżeli chropowatość w obszarze zaciemnionym jest znacznie większa niż w obszarze normalnym, należy dokładniej zbadać zużycie narzędzia, parametry skrawania i warunki chłodzenia.
Sprawdź dokładność wymiarową i geometryczną
Wysokie temperatury obróbki mogą powodować odkształcenia termiczne, a w poważnych przypadkach wpływać na stabilność wymiarową. Po obróbce należy ponownie sprawdzić kluczowe wymiary, takie jak średnica zewnętrzna, średnica wewnętrzna, długość, okrągłość, współosiowość i bicie. Jeśli wszystkie wymiary mieszczą się w określonych tolerancjach i nie ma widocznych śladów przypaleń, drobne przebarwienia niekoniecznie muszą mieć wpływ na wydajność komponentu. Komponenty o wysokiej precyzji należy nadal oceniać zgodnie z obowiązującymi wymaganiami klienta.
Środki zapobiegawcze w przypadku czernienia powierzchni toczonych CNC
Redukcja czernienia powierzchni nie powinna polegać wyłącznie na czyszczeniu lub polerowaniu po obróbce. Ważniejszy jest stabilny proces obróbki. Producenci mogą tworzyć bazy danych parametrów obróbki dla różnych materiałów i rejestrować prędkość obrotową wrzeciona, posuw, głębokość skrawania, model narzędzia, metodę chłodzenia i rzeczywistą trwałość narzędzia. Podczas produkcji seryjnej, kontrola pierwszego egzemplarza i pobieranie próbek w trakcie procesu pozwalają zidentyfikować zmiany koloru powierzchni, zanim problem stanie się powszechny. Konserwacja maszyny jest równie ważna, ponieważ bicie wrzeciona, ciśnienie w pompie chłodziwa, dokładność systemu narzędziowego i sztywność mocowania mogą wpływać na końcowe warunki obróbki.

Ustalanie standardowych parametrów obróbki
Różne materiały wymagają odpowiednich parametrów cięcia. Parametry stosowane dla zwykłej stali węglowej nie powinny być bezpośrednio stosowane do stali nierdzewnej ani stopów o wysokiej wytrzymałości. Inżynierowie procesowi mogą ustalić standardowe zakresy parametrów w oparciu o dane produkcyjne i stale je optymalizować dzięki wieloletniemu doświadczeniu w produkcji.
- Utwórz bazę danych parametrów obróbki materiałów
- Rejestruj stabilne parametry produkcji
- Rejestruj czas użytkowania narzędzi
- Rejestruj nieprawidłowe warunki czernienia
- Rejestruj zużycie i stan płynu chłodzącego
- Regularnie optymalizuj parametry procesu
- Ustanowić standardowe procedury operacyjne
Stabilna baza danych parametrów redukuje konieczność powtarzania prób cięcia, zwiększa wydajność konfiguracji nowych komponentów i pomaga operatorom szybko identyfikować odpowiednie warunki obróbki.
Ustanowienie zarządzania trwałością narzędzi
Narzędzia należy sprawdzać i wymieniać po osiągnięciu rozsądnego okresu użytkowania. Nie należy zwlekać z wymianą, dopóki element nie ulegnie zaczernieniu lub nie pojawią się odchylenia wymiarowe. Producenci mogą rejestrować liczbę elementów obrobionych przez każde narzędzie, czas obróbki i stopień zużycia, aby ustalić odpowiednie standardy wymiany dla różnych materiałów. W przypadku komponentów o dużej wartości, systemy monitorowania narzędzi mogą również służyć do śledzenia obciążenia wrzeciona i warunków skrawania, umożliwiając wczesne ostrzeganie o wystąpieniu nietypowych warunków pracy narzędzia.
Wzmocnij konserwację maszyn CNC
Wrzeciono, prowadnice, śruby kulowe, pompa chłodziwa, układ smarowania i uchwyty narzędzi wpływają na jakość toczenia CNC. Nieprawidłowe bicie wrzeciona może powodować niestabilność obróbki, a zbyt niskie ciśnienie w pompie chłodziwa może prowadzić do wzrostu temperatury obróbki. Niewystarczająca sztywność uchwytów narzędzi może również prowadzić do wibracji. Regularna konserwacja i przeglądy kluczowych podzespołów pomagają utrzymać stabilną dokładność maszyny i ograniczyć zaczernienie powierzchni spowodowane zmianami jej stanu.
Czernienie powierzchni obrabianej CNC jest często związane z temperaturą skrawania, zużyciem narzędzia, chłodzeniem i smarowaniem, odprowadzaniem wiórów oraz parametrami obróbki. W przypadku pojawienia się czarnych, niebieskich lub innych nieprawidłowych przebarwień, przyczynę należy zbadać, biorąc pod uwagę lokalizację przebarwienia, teksturę obróbki, stan wiórów i czas produkcji. Odpowiednie dostosowanie prędkości skrawania, posuwu i głębokości skrawania może zmniejszyć nadmierne wydzielanie ciepła. Dobór narzędzi odpowiednich do materiału obrabianego może zmniejszyć opory skrawania i zużycie narzędzia. Poprawa dopływu chłodziwa i odprowadzania wiórów zapewnia większą stabilność strefy skrawania. Kontrola chropowatości powierzchni, dokładności wymiarowej i tolerancji geometrycznej pozwala określić, czy przebarwienia wpłynęły na jakość komponentu. W przypadku produkcji seryjnej toczeniem CNC, standaryzowane parametry obróbki, zarządzanie trwałością narzędzi, konserwacja układu chłodzenia i konserwacja maszyn mogą skutecznie ograniczyć czernienie powierzchni, jednocześnie poprawiając jakość powierzchni, spójność wymiarową i ogólną stabilność produkcji.
















