
W obróbce CNC tworzyw sztucznych precyzja i jakość powierzchni to często dwa najbardziej intuicyjne i istotne wskaźniki dla użytkowników. Precyzja decyduje o tym, czy element nadaje się do montażu i spełnia wymagania funkcjonalne; jakość powierzchni bezpośrednio wpływa na wygląd, dotyk, szczelność i późniejsze parametry. W przypadku tworzyw sztucznych równoczesne zrównoważenie tych dwóch wymagań jest trudniejsze niż w przypadku obróbki metali, ponieważ tworzywa sztuczne są bardziej podatne na wpływ temperatury, siły zacisku, ciepła skrawania i naprężeń wewnętrznych materiału.
Dlaczego obróbka tworzyw sztucznych ma większy wpływ na precyzję i jakość powierzchni?
To nie jest ten sam problem
Wiele osób myli „dokładne wymiary” z „gładką powierzchnią”, ale w rzeczywistości są to dwa różne cele kontroli. Precyzja odnosi się głównie do tego, czy wymiary, położenie otworów, płaskość i prostopadłość elementu spełniają wymagania rysunku; jakość powierzchni obejmuje wygląd i kwestie dotykowe, takie jak chropowatość, ślady po narzędziach, zadziory, wybielenia i krawędzie spoin. Element może mieć bardzo dokładne wymiary, ale widoczne ślady po narzędziach na powierzchni; lub powierzchnia może wyglądać gładko, ale kluczowe wymiary mogą się różnić. Dlatego w obróbce plastycznej CNC oba cele muszą być brane pod uwagę jednocześnie; nie można koncentrować się tylko na jednym.
Wyższy poziom trudności obróbki
W porównaniu z metalami, tworzywa sztuczne charakteryzują się mniejszą sztywnością, wyraźniejszą rozszerzalnością cieplną i gorszą przewodnością cieplną. Oznacza to, że ciepło wytwarzane podczas cięcia nie jest łatwo i szybko odprowadzane, a jego gromadzenie się ma tendencję do miejscowego zmiękczania materiału, odkształcania lub topnienia powierzchni. Ponadto, niektóre tworzywa sztuczne z natury charakteryzują się naprężeniami wewnętrznymi lub higroskopijnością, co może powodować zmiany wymiarów przed i po obróbce. Dlatego precyzja i jakość powierzchni w obróbce tworzyw sztucznych naturalnie zależą w większym stopniu od kontroli procesu i doświadczenia niż w obróbce metali.
Bezpośrednie odzwierciedlenie umiejętności procesowych
Gładkość, brak zadziorów na krawędziach, wybielenia i przypalenia na powierzchni elementów z tworzyw sztucznych zazwyczaj bezpośrednio odzwierciedlają racjonalność parametrów obróbki, stanu narzędzia i metody mocowania. Często niska jakość powierzchni nie wynika z samego materiału, ale raczej z nieodpowiedniej ścieżki skrawania, stępionych narzędzi, słabego odprowadzania wiórów lub niewłaściwych metod chłodzenia. Dlatego poprawa jakości powierzchni to w istocie poprawa ogólnej stabilności obróbki.
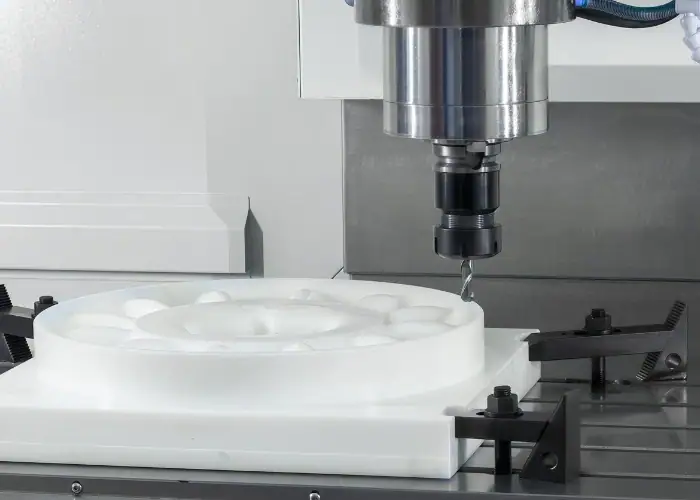
Jak poprawić precyzję i jakość powierzchni w procesie obróbki skrawaniem?
Przed obróbką sprawdź rysunki i strukturę
Aby zwiększyć precyzję obróbki tworzyw sztucznych CNC, pierwszym krokiem nie jest samo rozpoczęcie obróbki, lecz optymalizacja projektu. Wiele problemów pojawia się już na etapie projektowania, takich jak zbyt wiele cienkich ścianek, zbyt gęste ostre narożniki, asymetryczna struktura lokalna i duże wahania grubości ścianek. Wszystkie te czynniki zwiększają ryzyko odkształceń podczas obróbki i defektów powierzchni. Projekt powinien dążyć do uzyskania bardziej jednorodnej struktury i bardziej zrównoważonego rozkładu naprężeń, a jednocześnie zapewnić wystarczającą przestrzeń wlotową dla narzędzia skrawającego. Dobrze zaprojektowana struktura początkowa znacznie ułatwia późniejszą obróbkę, a precyzja i jakość powierzchni są łatwiejsze do ustabilizowania.
Przygotowanie materiału i obróbka wstępna
Przed formalną obróbką najlepiej sprawdzić, czy tworzywa sztuczne zostały poddane wyżarzaniu, osiadaniu lub suszeniu. Wiele arkuszy tworzyw sztucznych ma już naprężenia wewnętrzne w fabryce; bezpośrednia obróbka może prowadzić do odkształceń spowodowanych uwolnieniem naprężeń po usunięciu materiału. W przypadku materiałów wysoce higroskopijnych, takich jak nylon, wysoka zawartość wilgoci może również wpływać na jakość powierzchni. Stabilizacja materiału przed obróbką znacznie zmniejsza dryft wymiarowy i wady powierzchniowe.
Przetwarzanie fazowe
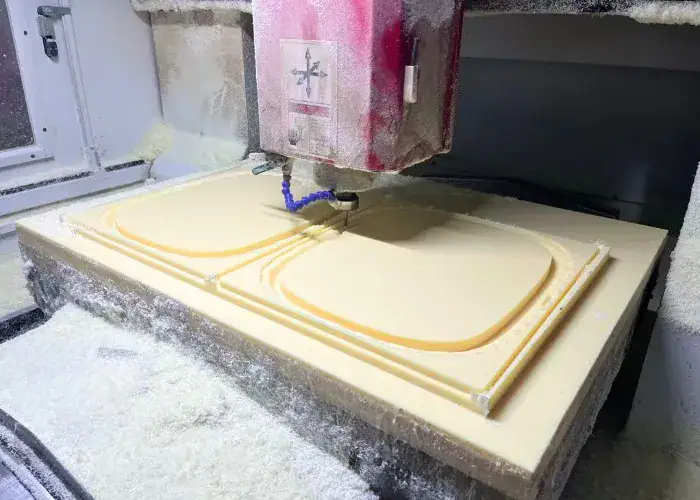
Aby poprawić precyzję i jakość powierzchni, pojedyncze cięcie do samego końca jest niewystarczające. Typowe podejście to „obróbka zgrubna – półwykańczająca – wykańczająca”. Obróbka zgrubna polega przede wszystkim na usunięciu nadmiaru materiału, półwykańczająca stabilizuje strukturę i uwalnia od naprężeń, natomiast obróbka wykańczająca odpowiada za ostateczne wymiary i wykończenie powierzchni. Proces ten zmniejsza obciążenie robocze na każdym etapie i minimalizuje wpływ narzędzia na materiał, zapobiegając w ten sposób deformacjom, zadziorom lub zbyt głębokim śladom po narzędziu spowodowanym nadmiernym usunięciem materiału naraz.
Kontrola i wykańczanie po obróbce
Wiele wysokiej jakości części nie jest obrabianych w jednym cyklu, lecz poddawane kontroli, odpoczywają i są wykańczane w razie potrzeby przed dostawą. Elementy z tworzyw sztucznych mogą uwalniać naprężenia przez krótki okres po obróbce, dlatego nie można określić stanu końcowego natychmiast po opuszczeniu maszyny. Ponowne pomiary wymiarowe, kontrola wizualna i naprawa krytycznych części pozwalają szybko wyeliminować potencjalne błędy i uniknąć przeróbek seryjnych. Ten etap jest szczególnie ważny w przypadku produktów o wysokich wymaganiach estetycznych.
Kluczowe czynniki decydujące o precyzji i jakości powierzchni
Parametry cięcia muszą odpowiadać właściwościom materiału
Obróbka tworzyw sztucznych jest najbardziej narażona na dwa ekstremalne zjawiska: zbyt wysokie obroty wrzeciona, powodujące nadmierne wytwarzanie ciepła podczas skrawania; oraz zbyt wolny posuw, powodujący, że narzędzie „szlifuje” materiał zamiast go „ciąć”. Pierwsze z nich (obróbka wykańczająca) łatwo prowadzi do stopienia krawędzi, wybielenia i odkształceń termicznych, podczas gdy drugie (obróbka wykańczająca) łatwo powoduje powstawanie zadziorów i szorstkich śladów po narzędziu. Aby osiągnąć zarówno precyzję, jak i jakość powierzchni, konieczne jest dobranie odpowiedniej prędkości, posuwu i głębokości skrawania w oparciu o twardość, grubość i właściwości strukturalne materiału, a także utrzymanie stabilnego procesu obróbki, unikając częstych, gwałtownych zatrzymań i wznowień.
Stan narzędzia ma bezpośredni wpływ na ostateczną jakość wykończenia powierzchni
Ostrzejsze narzędzie zapewnia czystsze cięcia i gładszą powierzchnię. Wraz ze zużyciem narzędzia wzrasta tarcie i temperatura, co sprawia, że powierzchnia plastiku jest podatna na powstawanie zadziorów, przypaleń i wybieleń. Do obróbki części z tworzyw sztucznych, zwłaszcza materiałów o wysokich wymaganiach dotyczących jakości powierzchni, takich jak akryl, poliwęglan (PC) i polimetakrylan metylu (POM), należy priorytetowo stosować specjalistyczne narzędzia o wysokiej wydajności usuwania wiórów i dbać o ich stabilny stan. Dobre zarządzanie narzędziami często natychmiast poprawia jakość powierzchni.
O tym, czy części „stracą kształt”, decydują ich elementy mocujące i podporowe.
Części z tworzyw sztucznych są bardziej miękkie niż metale. Zbyt mocne zaciśnięcie może spowodować ich sprężyste odbicie i odkształcenie po obróbce. Niewystarczające podparcie może powodować drgania cienkich ścianek i dużych płaskich powierzchni podczas cięcia, co prowadzi do odchyleń wymiarowych i zwiększonej ilości śladów po narzędziu. Dlatego konstrukcja oprzyrządowania powinna zapewniać równomierny rozkład siły, odpowiednie podparcie i odpowiednie mocowanie. W przypadku cienkich blach, elementów o dużych rozmiarach lub elementów łatwo odkształcalnych, najlepiej zastosować adsorpcję próżniową, podparcie miękką podkładką lub wielopunktowe mocowanie rozproszone, aby zmniejszyć lokalną koncentrację naprężeń.
Kontrola temperatury i usuwanie wiórów są podstawą jakości powierzchni
Podczas obróbki plastycznej, jeśli wióry gromadzą się w pobliżu ścieżki narzędzia, będą one wielokrotnie ocierać się o powierzchnię przedmiotu obrabianego, co prowadzi do ciągłego nagrzewania, a w efekcie do stopienia krawędzi, zakleszczenia narzędzia lub przypalenia powierzchni. Prawidłowe usuwanie wiórów nie tylko zapewnia płynniejsze skrawanie, ale także zmniejsza uszkodzenia powierzchni spowodowane tarciem wtórnym. W razie potrzeby można zastosować przedmuch powietrza, aby wspomóc usuwanie wiórów, a także zastosować odpowiednią ścieżkę narzędzia, aby szybko usunąć wióry z obszaru obróbki. Kontrola temperatury i usuwanie wiórów to w istocie ochrona powierzchni.
Jak wybrać odpowiedni materiał do obróbki CNC?
POM nadaje się do części wymagających stabilności wymiarowej
POM charakteryzuje się dobrą stabilnością wymiarową, niskim współczynnikiem tarcia i idealnymi właściwościami skrawania, co czyni go jednym z najpopularniejszych materiałów wysokiej jakości w obróbce CNC tworzyw sztucznych. Nadaje się do elementów konstrukcyjnych, funkcjonalnych i precyzyjnych, a powierzchnia jest zazwyczaj stosunkowo czysta i mniej podatna na powstawanie zadziorów. 1. Jeśli klienci cenią sobie dokładność montażu i stabilność, POM jest zazwyczaj bardzo niezawodnym wyborem.
PMMA nadaje się do części, w których ważna jest estetyka
PMMA, czyli akryl, charakteryzuje się wysoką przezroczystością i dobrym wykończeniem powierzchni, ale jest bardzo wrażliwy na parametry obróbki. Niedostateczna kontrola temperatury podczas cięcia może łatwo prowadzić do wybielania, pękania lub zmatowienia krawędzi. Jednak przy użyciu ostrych narzędzi, odpowiednich parametrów i rozsądnej ścieżki obróbki, można z niego uzyskać również bardzo atrakcyjne detale. Dlatego PMMA jest bardziej odpowiedni do produktów o wysokich wymaganiach estetycznych, ale niskich obciążeniach strukturalnych.
ABS i PC są odpowiednie do wszechstronnych potrzeb
ABS i PC są szeroko stosowane w obróbce skrawaniem. ABS charakteryzuje się lepszą skrawalnością, natomiast PC charakteryzuje się większą wytrzymałością i dobrą przezroczystością. Ich zaletą jest zrównoważona ogólna wydajność, spełnianie określonych wymagań dotyczących dokładności i możliwość stabilnej produkcji seryjnej. Należy jednak pamiętać, że PC jest bardziej wrażliwy na ciepło, a ABS ma tendencję do powstawania zadziorów na krawędziach, dlatego temperatura skrawania i stan narzędzia muszą być nadal kontrolowane podczas obróbki.
Wybierz materiały na podstawie celów
Jeśli celem jest wysoka precyzja, priorytetem powinna być stabilność wymiarowa; jeśli celem jest wysoka jakość wyglądu, priorytetem powinna być obrabialność powierzchni; jeśli celem jest wytrzymałość i odporność termiczna, priorytetem powinny być właściwości materiału. Wybór odpowiedniego materiału znacznie ułatwia późniejsze procesy; wybór niewłaściwego materiału utrudni osiągnięcie pożądanego efektu nawet przy użyciu najlepszego sprzętu. Dlatego sam wybór materiału jest kluczowym krokiem w poprawie precyzji i jakości powierzchni.
Typowe problemy
Dlaczego próbki wyglądają dobrze, ale precyzja i jakość powierzchni pogarszają się po produkcji seryjnej?
To częsty problem, z którym boryka się wielu klientów. Produkcja próbek zazwyczaj wymaga małych ilości, długiego czasu przetwarzania i bardziej precyzyjnej obsługi, co przekłada się na doskonały wygląd. Jednak w produkcji seryjnej ciągła praca urządzeń prowadzi do wahań temperatury, zwiększonego zużycia narzędzi oraz większych różnic w stanie oprzyrządowania i partii materiałów. Brak standaryzacji procesu może prowadzić do wahań precyzji i wyglądu produktów seryjnych. Dlatego, aby utrzymać wysoką jakość w produkcji seryjnej, nacisk kładzie się nie tylko na „wykonanie dobrej próbki”, ale także na stabilizację całego procesu.
Iwniosek
Aby poprawić precyzję i jakość powierzchni obróbki CNC tworzyw sztucznych, najważniejsza jest nie pojedyncza technika, ale efektywne zarządzanie całym procesem. Od wstępnego projektu, przez wstępną obróbkę materiału, parametry skrawania, stan narzędzia, rodzaj oprzyrządowania, po kontrolę po obróbce – każdy etap wpływa na końcowy rezultat. Tworzywa sztuczne różnią się od metali; są bardziej podatne na ciepło i odkształcenia pod wpływem naprężeń. Dlatego obróbka wymaga większej precyzji i stabilności. Nie wystarczy dążyć do „szybkiego cięcia”; należy również uwzględnić „dokładne cięcie” i „piękne cięcie”. Precyzja odnosi się do „poprawności wymiarów”, podczas gdy jakość powierzchni odnosi się do „jak dobrze wygląda i jak płynnie działa”. Te dwa pozornie różne aspekty są w rzeczywistości nierozerwalnie związane z kontrolą procesu, doborem materiałów i stanem sprzętu. Zapewniając solidny projekt początkowy, stabilne parametry obróbki, właściwe zarządzanie narzędziami i oprzyrządowaniem oraz stosując różne metody dla różnych materiałów, można znacznie poprawić ogólną jakość obróbki CNC tworzyw sztucznych. Naprawdę dobra obróbka tworzyw sztucznych nie opiera się na szczęściu, ale na dopracowaniu każdego szczegółu.
















