
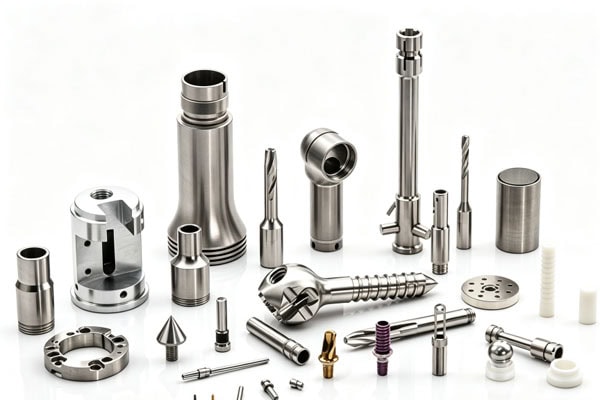
Instrumenty endoskopowe zazwyczaj wymagają obserwacji, pozycjonowania, chwytania, cięcia, przenoszenia i innych czynności w stosunkowo niewielkiej przestrzeni. Dlatego wymiary, relacje dopasowania i stan powierzchni elementów wewnętrznych muszą pozostać stabilne. W porównaniu z typowymi częściami mechanicznymi, części chirurgiczne instrumentów endoskopowych często charakteryzują się małymi wymiarami, delikatną strukturą, wieloma otworami i stosunkowo cienką grubością ścianek. Niektóre części wymagają również montażu z soczewkami, cewnikami, elementami chwytającymi lub innymi precyzyjnymi elementami. Obróbka CNC umożliwia precyzyjne cięcie metali lub tworzyw konstrukcyjnych zgodnie z rysunkami 3D i wymaganiami inżynieryjnymi, a także produkcję części niestandardowych poprzez toczenie, frezowanie, wiercenie, gwintowanie, mikroobróbkę i inne procesy.
Jakie są cechy obróbki mechanicznej części chirurgii endoskopowej?
Przestrzeń wewnętrzna instrumentów endoskopowych jest ograniczona, dlatego komponenty muszą być zazwyczaj mniejsze, zachowując jednocześnie odpowiednią wytrzymałość i stabilność. Mały element może zawierać jednocześnie otwory, rowki, gwinty, stopnie i powierzchnie współpracujące. Dlatego kolejność obróbki musi być ustalona z wyprzedzeniem, aby zminimalizować różnice wymiarów spowodowane wielokrotnym zaciskaniem.
Stabilna obróbka konstrukcji małowymiarowych
Typowe struktury części chirurgii endoskopowej obejmują złącza, tuleje, elementy pozycjonujące, elementy chwytające, elementy mocujące soczewki, elementy prowadzące oraz różne niestandardowe małe części metalowe. Niektóre elementy mają małą średnicę zewnętrzną, a mimo to wymagają otworów wewnętrznych lub stopni. Konwencjonalne metody obróbki mogą utrudniać znalezienie równowagi między dokładnością wymiarową a jakością powierzchni. Toczenie CNC nadaje się do obróbki wałków, tulei i części cylindrycznych, umożliwiając ciągłą obróbkę takich struktur, jak średnice zewnętrzne, otwory wewnętrzne, powierzchnie czołowe, rowki i gwinty. W przypadku części o płaskich powierzchniach, nieregularnych konturach i otworach wielokierunkowych, proces można uzupełnić poprzez połączenie frezowania CNC lub obróbki wieloosiowej.
Kontrola sił obróbki cienkich ścianek, drobnych rowków i mikrootworów
Niektóre komponenty endoskopowe wykorzystują cieńsze ścianki, aby zmniejszyć ich gabaryty. Zbyt duża siła skrawania podczas obróbki może spowodować niewielkie odkształcenie komponentu, co może mieć negatywny wpływ na montaż. Dlatego przed rozpoczęciem produkcji należy dobrać odpowiednią metodę mocowania i kolejność obróbki, uwzględniając strukturę komponentu. Na przykład, najpierw można obrobić główne powierzchnie pozycjonujące, a następnie struktury drobne; w przypadku obszarów o cienkich ściankach można zmniejszyć ilość skrawania w jednym przejściu, a następnie przeprowadzić kontrolę wymiarów w kolejnych procesach. W przypadku drobnych rowków, mikrootworów i innych detali należy również stosować małe narzędzia o odpowiednich rozmiarach, kontrolując jednocześnie warunki skrawania.
Wymiary montażowe
Części do chirurgii endoskopowej rzadko są używane niezależnie. Jedna tuleja musi być połączona z innym elementem, jeden element pozycjonujący musi precyzyjnie przyjąć pozycję montażową, a jedna konstrukcja uchwytu musi zapewniać płynny ruch. W związku z tym średnice otworów, średnice wałów, luzy, relacje współosiowe i wymiary pozycyjne pokazane na rysunkach mogą mieć wpływ na końcowy montaż. Określenie tych krytycznych wymiarów przed obróbką może zwiększyć stabilność procesu produkcyjnego.
Jak opracować rozwiązanie obróbki CNC dla części endoskopowych
Inżynierowie muszą najpierw potwierdzić charakterystykę konstrukcyjną, materiał, tolerancje, obróbkę powierzchni oraz wymagania montażowe części, a następnie określić, czy toczenie, frezowanie, wiercenie, gwintowanie czy obróbka wieloosiowa są odpowiednie. Elementy endoskopowe mają zazwyczaj stosunkowo zwartą konstrukcję. Nieprawidłowa kolejność obróbki może zwiększyć zużycie narzędzi, liczbę operacji mocowania i późniejszą obróbkę wykończeniową. Może to również powodować odkształcenia w obszarach o cienkich ściankach, odchylenia położenia otworów lub niestabilną jakość powierzchni. Dlatego wcześniejsze opracowanie rozsądnej ścieżki obróbki może pomóc w zwiększeniu wydajności produkcji, zmniejszeniu liczby przeróbek i zapewnieniu, że części spełniają późniejsze wymagania montażowe i aplikacyjne.
Potwierdź rysunki i wymiary krytyczne
Po otrzymaniu plików 3D, takich jak STEP, STP i IGES, a także rysunków technicznych, takich jak PDF, DWG i DXF, można najpierw sprawdzić konstrukcję, materiał, wymiary, tolerancje, wymagania dotyczące powierzchni oraz oznaczenia specjalne części. Szczególną uwagę należy zwrócić na pozycje montażowe i wymiary krytyczne. W przypadku ogólnych wymiarów zewnętrznych produkcja może przebiegać zgodnie z rysunkami; otwory, rowki, gwinty i powierzchnie pozycjonujące, które mają wpływ na montaż, powinny być oddzielnie oznaczone w planie produkcji, wraz z odpowiednimi metodami kontroli.
Wybierz metodę obróbki zgodnie ze strukturą
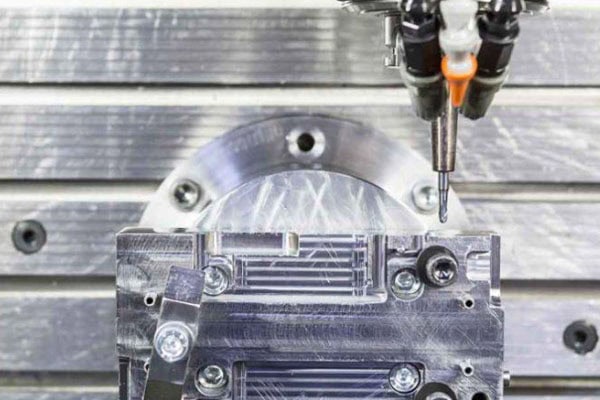
Różne części nadają się do różnych urządzeń obróbczych. Części cylindryczne można zazwyczaj najpierw rozważyć do toczenia CNC; części o złożonych powierzchniach płaskich i konturach przestrzennych można obrabiać za pomocą frezowania CNC; jeśli konstrukcja zawiera złożone elementy w wielu kierunkach, można zastosować obróbkę 5-osiową CNC, aby zmniejszyć liczbę operacji mocowania. Strona internetowa TiRapid oferuje usługi frezowania CNC, toczenia CNC, obróbki 5-osiowej CNC oraz mikroobróbki, umożliwiając wybór procesu obróbki w zależności od struktury części.
| Typowe metody obróbki konstrukcji części i kluczowych elementów sterujących | ||
| Rękawy, części wału | Toczenie CNC | Średnica zewnętrzna, otwór wewnętrzny, koncentryczność |
| Małe obudowy | Frezowanie CNC | Pozycje otworów, powierzchnie płaskie, grubość ścianki |
| Nieregularne łączniki | Frezowanie 3-osiowe/5-osiowe | Kontur, wymiary pozycyjne |
| Drobne części rowkowane i otworowane | Mikro obróbka CNC | Szerokość rowka, średnica otworu, zadziory |
| Części połączenia gwintowanego | Toczenie/Frezowanie/Gwintowanie | Wymiary gwintu, wydajność połączenia |
Zintegruj kontrolę z procesem obróbki
Komponenty endoskopowe nie nadają się do kontroli dopiero po zakończeniu obróbki. Krytyczne wymiary można sprawdzić na etapie półproduktu, aby zidentyfikować odchyłki wymiarowe w czasie i uniknąć strat materiału i czasu spowodowanych kontynuacją procesu obróbki. Typowe kontrole mogą obejmować pomiary wymiarów, kontrolę średnicy otworu, kontrolę gwintu, kontrolę wizualną oraz kontrolę współrzędnościową maszyną pomiarową (CMM). Strona internetowa TiRapid opisuje możliwości kontroli współrzędnościowej maszyn pomiarowych (CMM) i ich zastosowanie w kontroli jakości precyzyjnych części CNC. W przypadku projektów o wyższych wymaganiach, odpowiednie zapisy kontroli wymiarów mogą być również dostarczane na podstawie rysunków klienta, co ułatwia zespołom inżynieryjnym i zaopatrzeniowym potwierdzenie, czy części spełniają wymagania zawarte w rysunkach.
Jak wybierać materiały i metody obróbki powierzchni dla części chirurgii endoskopowej
Dobór materiałów ma bezpośredni wpływ na trudność obróbki, wytrzymałość komponentu, odporność na korozję oraz późniejsze metody przetwarzania. Rzeczywisty dobór materiałów należy określić na podstawie zastosowania komponentu, środowiska styku, wymagań montażowych oraz specyfikacji technicznych dostarczonych przez klienta. Wybór nie powinien opierać się wyłącznie na cenie. W przypadku endoskopowych części chirurgicznych należy również wziąć pod uwagę biokompatybilność materiału, odporność na wysokie temperatury, odporność na czyszczenie i sterylizację oraz stabilność wymiarową podczas długotrwałego użytkowania. Różne materiały mają różne wymagania dotyczące prędkości skrawania, zużycia narzędzi, chropowatości powierzchni i kontroli odkształceń, dlatego należy je ocenić z wyprzedzeniem na etapie projektowania. Właściwy dobór materiałów może nie tylko poprawić wydajność obróbki, ale także zredukować problemy podczas późniejszego montażu, obróbki powierzchni i kontroli jakości.
Stal nierdzewna nadaje się do precyzyjnych części konstrukcyjnych
Stale nierdzewne, takie jak 316L, są powszechnie stosowane do produkcji elementów urządzeń medycznych i zapewniają dobrą odporność na korozję oraz właściwości mechaniczne. Stal nierdzewna może być stosowana do produkcji tulei, złączy, elementów chwytnych, wsporników konstrukcyjnych i innych części, w zależności od konkretnego projektu. Jednak stal nierdzewna charakteryzuje się zazwyczaj wyższą twardością i większymi trudnościami w obróbce niż zwykłe aluminium. Z tego powodu zużycie narzędzi, ciepło skrawania i odkształcenia podczas obróbki muszą być kontrolowane podczas obróbki.
Stopy tytanu i tworzywa konstrukcyjne do konstrukcji specjalnych
Stopy tytanu charakteryzują się wysoką wytrzymałością i stosunkowo niską masą, a także znajdują zastosowanie w konstrukcjach niektórych wyrobów medycznych. Tworzywa konstrukcyjne, takie jak PEEK, charakteryzują się takimi właściwościami, jak odporność na ciepło i czynniki chemiczne, i mogą być stosowane do produkcji określonych elementów izolacyjnych, nośnych lub konstrukcyjnych. Należy pamiętać, że sama nazwa materiału nie oznacza, że dany element nadaje się do zastosowań klinicznych. Ostateczny gatunek materiału, obróbka powierzchni, wymagania dotyczące czyszczenia oraz środowisko zastosowania powinny zostać potwierdzone zgodnie z wymaganiami projektowymi i regulacyjnymi wyrobu medycznego.
Jakość powierzchni musi być określona w zależności od zastosowania
Po obróbce mechanicznej elementy mogą wymagać gratowania, polerowania, pasywacji, elektropolerowania lub innych określonych zabiegów. W przypadku endoskopowych części chirurgicznych, resztkowe zadziory na krawędziach mogą utrudniać montaż i użytkowanie, dlatego usunięcie ostrych krawędzi musi być uwzględnione w wymaganiach dotyczących obróbki. Obróbka powierzchni może również wpływać na wymiary. Jeśli wymiary otworu lub powierzchni współpracującej ulegną zmianie po obróbce, luz montażowy również może ulec zmianie. Dlatego wymagania dotyczące obróbki powierzchni muszą zostać potwierdzone przed produkcją, a związane z nimi zmiany wymiarów powinny zostać uwzględnione w kontroli wymiarów.
Proces produkcji niestandardowych części endoskopowych TiRapid
Produkcja endoskopowych części chirurgicznych na zamówienie może rozpocząć się od dokumentacji inżynieryjnej, a następnie przejść przez ocenę procesu, obróbkę prototypu, kontrolę i produkcję seryjną. Zespół inżynierów najpierw analizuje model 3D, rysunki 2D, materiał, tolerancje i wymagania dotyczące obróbki powierzchni, aby określić, czy część nadaje się do obróbki mechanicznej i zidentyfikować potencjalne problemy spowodowane cienkimi ściankami, głębokimi otworami, drobnymi rowkami lub złożonymi strukturami montażowymi. Następnie przeprowadzana jest obróbka prototypu w celu weryfikacji wymiarów, wyglądu i wydajności zespołu. Na podstawie wyników kontroli można zoptymalizować parametry obróbki przed rozpoczęciem produkcji małoseryjnej lub seryjnej. Proces ten może zmniejszyć ryzyko przeróbek i umożliwić klientom potwierdzenie wydajności komponentu i wyników zastosowania przed formalną produkcją masową.
Ocena rysunków i zalecenia DFM
Po przesłaniu przez klientów plików CAD i rysunków technicznych, TiRapid może przeprowadzić kontrolę DFM na podstawie struktury części, w tym położenia otworów, grubości ścianek, dostępności narzędzi, kolejności obróbki i doboru materiałów. Jeśli dana cecha może utrudniać obróbkę, sugestie modyfikacji mogą zostać przedstawione przed rozpoczęciem produkcji, zamiast czekać na jej zakończenie. W przypadku projektów urządzeń medycznych wymagających szybkiego rozwoju, taka wczesna komunikacja może ograniczyć konieczność wielokrotnego prototypowania.
Obróbka prototypów i weryfikacja wymiarowa
Po zatwierdzeniu procesu projekt wchodzi w fazę obróbki prototypu. Celem prototypów jest nie tylko weryfikacja wyglądu, ale także sprawdzenie montażu, ruchu, wymiarów i parametrów konstrukcyjnych. Na przykład, po obróbce skrawaniem złącza do zespołu chwytaka endoskopowego, należy je zmontować z odpowiednią konstrukcją, aby sprawdzić, czy położenie otworów jest prawidłowe, czy gwinty działają płynnie i czy występują zakłócenia między ruchomymi elementami. Po zatwierdzeniu prototypu parametry produkcji można dostosować na podstawie rzeczywistych informacji zwrotnych.
Produkcja małoseryjna i kontrola jakości
Po pomyślnym przejściu kontroli prototypów, można zorganizować produkcję małoseryjną, zgodnie z wymaganiami projektu. Kluczowym celem na etapie produkcji małoseryjnej jest zachowanie spójności wymiarowej każdego komponentu, a nie jedynie zwiększenie szybkości obróbki. W przypadku części z tej samej partii, kontrola wyrywkowa lub kontrola 100% może być przeprowadzona zgodnie z wymaganiami rysunku, ze szczególnym uwzględnieniem średnic otworów, średnic zewnętrznych, gwintów, krytycznych wymiarów pozycjonowania i stanu powierzchni. W przypadku komponentów o złożonej konstrukcji, do weryfikacji wymiarów można również wykorzystać urządzenia takie jak współrzędnościowa maszyna pomiarowa (CMM).
Pakowanie i późniejsze wsparcie produkcji
Precyzyjne, małe części mogą być podatne na uderzenia, zarysowania lub mieszanie podczas transportu, dlatego w planie produkcji należy uwzględnić również kwestię pakowania. Po kontroli, części można sklasyfikować i zapakować według numerów części, ilości i wymagań klienta. TiRapid oferuje nie tylko obróbkę CNC, ale także usługi obróbki blach i druku 3D, wspierając produkcję od prototypów i małych partii po produkcję na skalę przemysłową. Strona internetowa opisuje również usługi o wartości dodanej, takie jak obsługa plików CAD, montaż, zaopatrzenie i projektowanie opakowań, które mogą ograniczyć powtarzalność komunikacji między klientami a różnymi dostawcami.
Najczęściej zadawane pytania
Czy elementy chirurgii endoskopowej można obrabiać maszynowo w małych ilościach?
Tak. W przypadku rozwoju nowego produktu, obróbka mechaniczna pojedynczych egzemplarzy lub prototypów w małych partiach może być przeprowadzona najpierw w celu weryfikacji wymiarów i wydajności zespołu przed przystąpieniem do kolejnej produkcji seryjnej. Może to ograniczyć duże inwestycje przed pełnym zatwierdzeniem projektu.
Czy obróbka CNC może obrobić bardzo małe części endoskopowe?
Konkretny rysunek można ocenić pod kątem wykonalności. Wymiary części, średnica otworu, szerokość rowka, grubość ścianki, materiał i tolerancje mogą mieć wpływ na metodę obróbki. W przypadku stosunkowo małych elementów, przed sporządzeniem oferty wymagana jest ocena techniczna w celu określenia odpowiednich narzędzi, sprzętu i rozwiązań obróbkowych.
Jakie informacje są zazwyczaj wymagane w przypadku części endoskopowych?
Zazwyczaj zaleca się dostarczenie plików 3D, takich jak STEP i STP, wraz z rysunkami technicznymi zawierającymi wymagania dotyczące wymiarów i tolerancji. Jeśli dostępne są również certyfikaty materiałowe, wymagania dotyczące obróbki powierzchni, raporty z inspekcji lub wymagania dotyczące pakowania, można je dostarczyć razem. Bardziej kompletne informacje zazwyczaj pozwalają na dokładniejszą ocenę techniczną i wycenę.
Czy prototypy można wykonać przed obróbką seryjną?
Tak. Weryfikacja prototypów to powszechna metoda produkcji podczas opracowywania komponentów urządzeń medycznych. Prototypy mogą pomóc w identyfikacji problemów wymiarowych, montażowych i konstrukcyjnych z wyprzedzeniem, zanim rozpocznie się produkcja małoseryjna, co pozwala ograniczyć liczbę poprawek po obróbce seryjnej.
Zaletą obróbki CNC jest możliwość wytwarzania niestandardowych części zgodnie ze szczegółowymi rysunkami, bez konieczności zmiany projektu przez klienta w celu dostosowania go do istniejących produktów. W przypadku produktów, które są jeszcze na wczesnym etapie rozwoju, można najpierw wyprodukować niewielką liczbę prototypów, aby potwierdzić poprawność montażu komponentów przed zwiększeniem ich ilości. W przypadku projektów, które już weszły do produkcji, obróbka małoseryjna lub partiowa może być zorganizowana zgodnie z rzeczywistymi wymaganiami. Jeśli posiadasz już pliki STEP, STP, PDF lub inne pliki inżynieryjne dla komponentów endoskopowych, możesz je przesłać bezpośrednio do TiRapid. Inżynierowie mogą najpierw przeanalizować strukturę części i wymagania dotyczące obróbki, a następnie przedstawić odpowiednie zalecenia produkcyjne i wycenę. Dzięki temu proces od rysunków do gotowych produktów jest bardziej przejrzysty, a także łatwiej jest z wyprzedzeniem zidentyfikować potencjalne problemy z obróbką. W przypadku projektów z zakresu instrumentów endoskopowych wymagających precyzyjnych części CNC, wybór producenta, który jest w stanie obsłużyć komunikację inżynierską, obróbkę, kontrolę i późniejszą dostawę, może skrócić etapy pośrednie i usprawnić realizację projektu.
E-mail: projekty@tirapid.com
Telefon: +86 760 8999 8536
















