
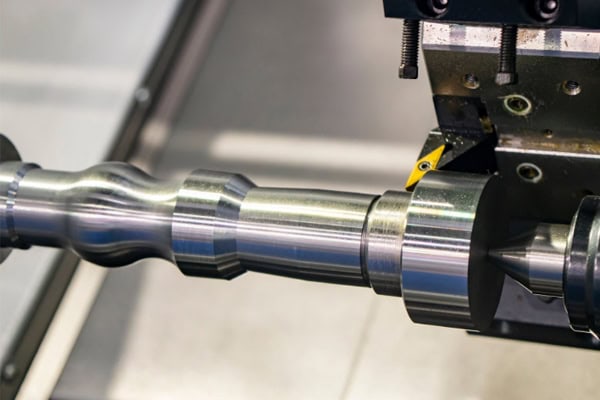
Toczenie CNC odgrywa kluczową rolę w produkcji mechanicznej. Zrównoważenie precyzyjnej obróbki z kontrolą kosztów jednostkowych jest priorytetem dla inżynierów i decydentów ds. zaopatrzenia w różnych branżach. Drobne korekty parametrów technicznych bezpośrednio wpływają na ostateczną chropowatość powierzchni, tolerancje wymiarowe i czas cyklu produkcyjnego komponentów.
Czynniki wpływające na precyzję toczenia CNC
Rzeczywista precyzja obróbki tokarek CNC jest ograniczona przez osprzęt, parametry fizyczne narzędzia oraz środowisko skrawania. Wyeliminowanie kumulujących się błędów może znacząco poprawić spójność komponentów.
Błędy geometryczne maszyn i odkształcenia termiczne
Równoległość prowadnic maszyny, bicie wrzeciona i luz śrub pociągowych to podstawowe przyczyny odchyleń wymiarowych. Podczas długotrwałych operacji skrawania z dużą prędkością tarcie między wrzeciennikiem a mechanizmami posuwu generuje ciepło, co prowadzi do mikronowej rozszerzalności cieplnej elementów konstrukcyjnych.
- Bicie promieniowe wrzeciona: Przesunięcia osiowe i promieniowe podczas obrotu wrzeciona przenoszą się bezpośrednio na przedmiot obrabiany, powodując nieokrągłość. Wymaga to ograniczenia poprzez stosowanie precyzyjnych łożysk z napięciem wstępnym oraz rutynową kontrolę i osiowanie.
- Kontrola równowagi termicznej: Wzrost temperatury wynikający z ciągłej pracy maszyny zmienia rzeczywiste współrzędne końcówki narzędzia. Zastosowanie układów chłodzenia o stałej temperaturze do kontrolowania temperatury płynu obróbkowego zmniejsza wpływ strukturalnych odkształceń termicznych na wymiary osiowe.
- Powtarzalna dokładność pozycjonowania: Kumulacja błędów w układzie napędowym serwomechanizmu zwiększa się wraz z czasem użytkowania. Regularna kalibracja liniałów pomiarowych i układów sprzężenia zwrotnego serwomechanizmu kompensuje luz i zapewnia precyzyjne pozycjonowanie.
Kontrola błędów geometrycznych i dryftu termicznego stanowi podstawową ochronę stabilności wymiarowej, tworząc solidny fundament dla późniejszych operacji o wysokiej precyzji.
Zużycie narzędzi i wybór geometrii
Podczas obróbki narzędzia skrawające są narażone na intensywne tarcie mechaniczne i wysokie temperatury. Zużycie promienia ostrza narzędzia zmienia rzeczywistą ścieżkę skrawania, co prowadzi do niezamierzonego odchylenia wymiarowego.
- Optymalizacja kątów natarcia i przyłożenia: Dobór odpowiedniej geometrii narzędzia znacząco poprawia własności skrawające. Zwiększenie kąta natarcia zmniejsza siły skrawania i minimalizuje odkształcenia cienkościenne, a odpowiedni kąt przyłożenia zmniejsza tarcie między powierzchnią boczną narzędzia a przedmiotem obrabianym.
- Kompensacja promienia ostrza narzędzia (G41/G42): Podczas toczenia łuków lub stożków konieczne jest precyzyjne określenie kompensacji promienia ostrza narzędzia, aby zapobiec nadmiernemu lub niedostatecznemu skrawaniu, zapewniając tym samym zgodność złożonych wymiarów profilu ze specyfikacjami na rysunku.
- Dopasowanie materiału powłoki: Wybór specjalistycznych powłok narzędziowych w oparciu o materiały podłoża — takich jak powłoki TiAlN w przypadku stali nierdzewnej i niepowlekane lub pokryte powłoką diamentową wkładki w przypadku stopów aluminium — minimalizuje powstawanie narostów na krawędziach i wydłuża żywotność narzędzia.
Precyzyjny dobór parametrów geometrii narzędzia i wdrożenie systematycznej kompensacji zużycia znacząco zmniejsza liczbę braków spowodowanych degradacją narzędzia.

Strategie optymalizacji parametrów skrawania dla toczenia CNC
Ustawienie odpowiednich parametrów skrawania bezpośrednio wpływa na wydajność obróbki i jakość powierzchni. Zrównoważone połączenie prędkości skrawania, posuwu i głębokości skrawania zapewnia optymalne warunki obróbki.
Zależność między prędkością skrawania a prędkością posuwu
Prędkość skrawania (VC) i posuw (F) wywierają decydujący wpływ na gładkość powierzchni. Teoretyczna chropowatość powierzchni jest wprost proporcjonalna do kwadratu posuwu i odwrotnie proporcjonalna do promienia ostrza narzędzia.
| Rodzaj materiału | Zalecana prędkość skrawania (m/min) | Prędkość posuwu końcowego (mm/obr.) | Wkładka Common Insert Grade
|
| Stop aluminium (6061/7075) | 300 - 800 | 0.05 - 0.15 | Węglik spiekany / PCD |
| Stal węglowa (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Węglik powlekany |
| Stal nierdzewna (304/316) | 100 - 180 | 0.06 - 0.12 | Cermet / CBN |
| Stop tytanu (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Węglik drobnoziarnisty |
Wybór i miejsce dostawy chłodziwa
Ciecz chłodząco-smarująca służy nie tylko do rozpraszania ciepła, ale także do odprowadzania wiórów i zapewniania smarowania. Nieprecyzyjne podawanie chłodziwa powoduje pękanie termiczne płytek skrawających.
- Technologia chłodziwa wysokociśnieniowego: Konwencjonalne chłodziwo niskociśnieniowe ma trudności z przebiciem bariery parowej utworzonej w strefie skrawania. Chłodziwo wysokociśnieniowe o ciśnieniu przekraczającym 70 barów łamie długie wióry i wydłuża żywotność narzędzia podczas toczenia głębokich otworów.
- Emulsja a płyn syntetyczny: Wybór odpowiedniego chłodziwa w zależności od intensywności obróbki jest kluczowy. Do obróbki z dużym obciążeniem zaleca się emulsje z dodatkami o ekstremalnym ciśnieniu, natomiast do toczenia wykańczającego korzystniejsze są płyny syntetyczne o wysokiej zdolności rozpraszania ciepła.
- Ukierunkowanie na strefę skrawania: Kierunek przepływu cieczy decyduje o efektywności odprowadzania ciepła. Precyzyjne kierowanie chłodziwa na styk narzędzia z wiórem zapobiega skrawaniu na sucho i szybkiemu zużyciu płytki.
Zastosowanie solidnego systemu filtracji chłodziwa i ukierunkowanego mechanizmu jego dostarczania stanowi skuteczną strategię umożliwiającą dostosowanie jakości powierzchni przedmiotu obrabianego do kosztów narzędzi.
Kontrola odkształceń w złożonych, cienkościennych elementach toczonych
Elementy cienkościenne są bardzo podatne na odkształcenia sprężyste i plastyczne pod wpływem połączonych sił zacisku, sił skrawania i naprężeń szczątkowych. Aby wyeliminować te efekty, konieczne są specjalistyczne techniki obróbki.
Udoskonalenie metody zaciskania i specjalistyczne oprzyrządowanie
Standardowe uchwyty trójszczękowe łatwo powodują zniekształcenia trójkątne w cienkościennych, cylindrycznych elementach obrabianych. Rozłożenie siły na większą powierzchnię styku stanowi skuteczne rozwiązanie.
- Miękkie szczęki typu Pie: zaciskanie obejmujące cały obszar rozkłada skoncentrowane punkty zacisku na dużym obszarze, zamieniając obciążenie punktowe na równomierny kontakt powierzchni, co zapobiega odkształcaniu się powierzchni.
- Hydrauliczne trzpienie rozprężne: Cienkościenne elementy tulei są podatne na pękanie pod wpływem nierównomiernego obciążenia podczas obróbki średnic zewnętrznych. Umiejscowienie trzpieni rozprężnych w otworze wewnętrznym zapewnia równomierne rozszerzanie promieniowe, gwarantując współosiowość między średnicą wewnętrzną i zewnętrzną.
- Kontrola przeciążenia zacisku hydraulicznego: Nadmierna siła zacisku powoduje odkształcenie odbicia po zwolnieniu elementu. Obniżenie ciśnienia hydraulicznego w połączeniu z wewnętrznymi pierścieniami podporowymi zwiększa sztywność przedmiotu obrabianego, niwelując odkształcenia zacisku u źródła.
Zmiana geometrii osprzętu i optymalizacja rozkładu siły zacisku pozwalają producentom wyeliminować początkowe naprężenia fizyczne występujące podczas ustawiania części.
Podział ścieżek procesowych i łagodzenie naprężeń
Obróbka zgrubna uwalnia duże ilości wewnętrznych naprężeń szczątkowych. Toczenie wykańczające bez wcześniejszego odprężenia powoduje przesunięcia wymiarowe po odmocowaniu elementu.
- Ścisłe oddzielenie obróbki zgrubnej od wykańczającej: Wymuszanie obróbki w jednym przejściu uwalnia intensywne naprężenia wewnętrzne, prowadzące do odkształceń. Pozostawienie 0.5 mm naddatku po obróbce zgrubnej i pozostawienie elementu do naturalnego starzenia przez ponad 24 godziny lub poddanie go wyżarzaniu odprężającemu stabilizuje wymiary.
- Strategia cięcia symetrycznego: Jednostronne przyłożenie siły powoduje gięcie. W przypadku cienkościennych części o symetrycznych profilach, naprzemienne przejścia skrawania równoważą naprężenia szczątkowe, zapewniając precyzyjne kształty geometryczne.
- Szybkie cięcie lekkie: Duże głębokości skrawania powodują gwałtowny wzrost sił skrawania. Zastosowanie wysokich prędkości obrotowych wrzeciona, małych głębokości skrawania i małych posuwów zmniejsza siły mechaniczne działające na delikatne, cienkościenne struktury.
Systematyczne planowanie etapów produkcji wraz z metodami łagodzenia naprężeń stanowi podstawowe rozwiązanie zapewniające długoterminową stabilność wymiarową precyzyjnych komponentów.
Sposoby obniżania kosztów toczenia CNC na sztukę
Redukcja kosztów nie oznacza obniżenia jakości; polega raczej na zwiększeniu poziomu automatyzacji, optymalizacji ścieżek narzędzi i wydłużeniu żywotności narzędzi w celu zminimalizowania nieproduktywnego czasu cyklu.
Zautomatyzowane ładowanie/rozładowywanie i produkcja bez nadzoru
Czas pomocniczy niezwiązany z obróbką (ustawianie, ustawianie narzędzi, pomiar) stanowi znaczną część całkowitych cykli produkcyjnych. Integracja automatyzacji znacząco zwiększa wykorzystanie maszyn.
- Podajniki i podajniki prętów: Ręczne ładowanie prętów jest pracochłonne i zaburza rytm produkcji. Połączenie podajników prętów z centrami tokarskimi umożliwia ciągłą automatyczną obróbkę prętów, wspierając pracę w nocy bez konieczności interwencji operatora.
- Załadunek robotem bramowym: Załadunek ręczny wprowadza zmienność cyklu i zagrożenia bezpieczeństwa. W przypadku pojedynczych elementów tarcz lub wałów, roboty bramowe osiągają załadunek w czasie poniżej sekundy, utrzymując bardzo spójny czas cyklu produkcyjnego i minimalizując ryzyko obrażeń.
- Nastawianie narzędzi w trakcie obróbki i kontrola w trakcie procesu: Zatrzymywanie maszyn w celu ustawienia narzędzi i pomiarów poza obrabiarką pochłania cenne godziny obróbki wrzeciona. Wyposażenie maszyn w automatyczne nastawianie narzędzi i sondy dotykowe minimalizuje przestoje związane z ustawianiem i automatycznie kompensuje zużycie narzędzi.
Wdrażanie zautomatyzowanego sprzętu i inteligentnych pomiarów zastępujących obsługę ręczną jest głównym czynnikiem wpływającym na redukcję kosztów i wzrost efektywności.
Optymalizacja programu i redukcja ścieżki narzędzia
Pisanie wydajnego kodu NC eliminuje czas jałowego ruchu, zwiększając ogólną wydajność cięcia.
- Optymalizacja ścieżek wycofania bez cięcia: Przejścia pod kątem prostym powodują niepotrzebne opóźnienia hamowania. Wykorzystanie łukowych ruchów wejścia i wyjścia zamiast ruchów pod kątem prostym skraca czas przyspieszania/hamowania osiowego, co łącznie skraca całkowity czas cyklu na część.
- Zastosowanie cykli standardowych: Programowanie ścieżek narzędziowych linia po linii generuje długi kod, który może przeciążyć prędkość przetwarzania sterowania. Zastosowanie cykli standardowych, takich jak G71, G72 i G73, upraszcza strukturę programu i przyspiesza wykonywanie operacji przez sterownik.
- Jednoczesna obróbka wielonarzędziowa: Sekwencyjne skrawanie z jedną głowicą nie wykorzystuje w pełni możliwości maszyny wieloosiowej. Dwuwrzecionowe centra tokarskie z dwiema głowicami obrabiają oba końce części jednocześnie, podwajając wydajność i obniżając koszty amortyzacji sprzętu.
Eliminacja powtarzalności czasowej w programach NC i wykorzystanie synchronizacji wieloosiowej skraca całkowity czas cyklu produkcyjnego do najdrobniejszych szczegółów.
















