
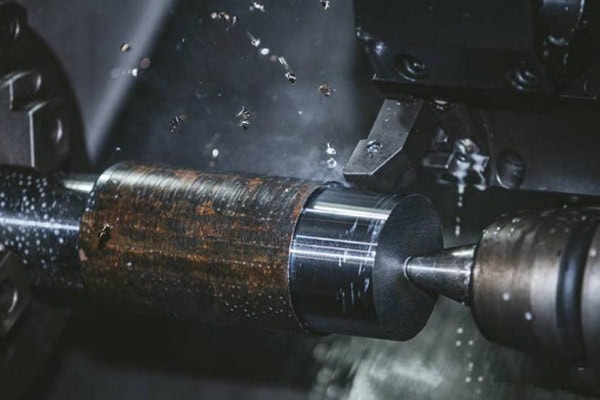
Svarting, blå misfarging, gulning eller andre unormale fargeendringer på overflaten av CNC-dreide komponenter er vanlige problemer i maskineringsproduksjon, spesielt ved bearbeiding av rustfritt stål, legert stål, karbonstål og visse høyfaste metallmaterialer. Svarting av overflaten er vanligvis forbundet med for høy skjæretemperatur, verktøyslitasje, utilstrekkelig kjølevæsketilførsel, feil skjæreparametere, dårlig sponavgang eller maskineringsvibrasjoner. Når et skjæreverktøy maskinerer metall med høy hastighet, genereres en betydelig mengde varme i skjæresonen. Hvis denne varmen ikke kan overføres og fjernes effektivt, kan oksidasjon, misfarging eller lokalisert brenning oppstå på arbeidsstykkets overflate. Mindre fargeendringer påvirker kanskje ikke komponentens ytelse direkte, men hvis svartingen er ledsaget av økt overflateruhet, brennmerker, dimensjonsendringer eller unormal materialhardhet, bør produksjonen stoppes og maskineringsprosessen inspiseres. For presisjonsaksler, hydrauliske komponenter, bildeler, automatiseringsutstyrskomponenter og høypresisjonskoblinger er overflatekvaliteten nært knyttet til monteringsytelse, tetting, slitestyrke og driftsstabilitet. Løsning av svarting av CNC-dreieflater bør ikke bare baseres på rengjøring etter maskinering. Verktøyets tilstand, skjæreparametre, kjøling, sponavgang, arbeidsfeste og maskintilstand bør alle kontrolleres og optimaliseres for å redusere skjæretemperaturen og opprettholde stabile skjæreforhold.
Vanlige årsaker til overflatesverting under CNC-dreiing
Svarte merker som oppstår under CNC-dreiing er ofte forbundet med overdreven varmeakkumulering i skjæresonen eller på arbeidsstykkets overflate. Når et skjæreverktøy kommer i kontakt med arbeidsstykket, genereres skjærekrefter og friksjon. Jo hardere materialet er og jo større skjærebelastningen er, desto mer varme produseres vanligvis. Hvis maskinens kjølesystem ikke kan fjerne denne varmen effektivt, eller hvis skjæreverktøyet er blitt kraftig slitt, kan skjæresonen nå for høye temperaturer, noe som forårsaker svart, blå eller gul misfarging. Noen metallmaterialer kan danne oksidlag under høye temperaturforhold, mens lange spon som gjentatte ganger gnir mot arbeidsstykket også kan forårsake lokalisert sverting. Verktøygeometri, spindelhastighet, matehastighet, skjæredybde, arbeidsfestefasthet og kjølevæskekonsentrasjon kan alle påvirke den endelige overflatetilstanden, så feilsøking bør baseres på den faktiske maskineringsprosessen.
For høy skjæretemperatur forårsaker misfarging av overflaten
For høy skjæretemperatur er en av hovedårsakene til overflatesverting under CNC-dreiing. Når spindelhastigheten er for høy, øker den relative hastigheten mellom verktøyet og arbeidsstykket, og det kan genereres mer varme i løpet av en gitt periode. Hvis det brukes en stor skjæredybde og høy matehastighet samtidig, øker skjærebelastningen på verktøyet ytterligere. For rustfritt stål og visse legeringsstål med relativt dårlig varmeledningsevne, er det mer sannsynlig at skjærevarme samler seg rundt verktøyspissen og arbeidsstykkets overflate, noe som fører til at den lokale temperaturen stiger raskt.
- Spindelhastigheten er satt for høy
- Skjæredybden er for stor
- Matebelastningen er for høy
- Friksjonen mellom verktøyet og arbeidsstykket øker
- Overflatetemperaturen på arbeidsstykket fortsetter å stige
- Kjøling kan ikke fjerne varme raskt nok
- Lokale høye temperaturer utvikles i skjæresonen
Når det oppstår tydelig svart eller blå misfarging, kan skjærehastigheten reduseres i henhold til material- og verktøykravene, samtidig som matehastighet og skjæredybde også kan justeres. Målet er å gjenopprette stabile skjæreforhold i stedet for bare å redusere maskineringshastigheten for mye.
Verktøyslitasje forårsaker unormal friksjon
Verktøyslitasje gjør gradvis en skjærekant mindre skarp. Den normale skjærevirkningen til skjærekanten blir i økende grad påvirket av kompresjon og friksjon. Etter hvert som slitasjen utvikler seg, krever verktøyet større skjærekraft for å fjerne materiale, samtidig som skjæretemperaturen også stiger. Dette kan forårsake svarte merker, brennmerker eller unormal overflateruhet på arbeidsstykket.
- Betydelig slitasje på flankene
- Små avskallinger eller sprekker på skjærekanten
- Unormale hakk på innsatsen
- Oppbygd kant på skjærekanten
- Merkbare endringer i skjærelyden
- Gradvis forringelse av overflatekvaliteten
- Økende dimensjonsvariasjon
Hvis arbeidsstykkets overflate er normal ved produksjonsstart, men gradvis blir svart etter kontinuerlig maskinering, bør utilstrekkelig verktøylevetid vurderes som en potensiell årsak. Produsenter kan etablere standarder for verktøyutskifting basert på maskineringsmengde, skjæretid og faktiske slitasjeforhold for å forhindre overdreven verktøybruk.
Utilstrekkelig kjøling og smøring
Kjølevæske sørger for kjøling, smøring og sponfjerning under CNC-dreiing. Hvis kjølevæskestrømmen er utilstrekkelig, dyseretningen er feil, pumpetrykket er lavt eller filtreringssystemet er blokkert, kan ikke skjærevarmen fjernes effektivt, noe som gjør misfarging av overflaten mer sannsynlig. Kjøling blir spesielt viktig under kontinuerlig batchproduksjon, høyhastighetsdreiing og maskinering av vanskelig skjærende materialer.
- Utilstrekkelig kjølevæskestrøm
- Dysen er plassert for langt fra skjæresonen
- Feil kjølevæskekonsentrasjon
- Redusert kjølevæskepumpetrykk
- Tett filtreringssystem
- Forurensede kjølevæskeledninger
- Kjølevæsken når ikke verktøyspissen nøyaktig
Når du kontrollerer kjølesystemet, bør kjølevæskenivået, pumpen, rørene, dysen, filteret og kjølevæskekonsentrasjonen inspiseres. Nøyaktig tilførsel av kjølevæske til kontaktområdet mellom verktøyet og arbeidsstykket kan forbedre varmekontrollen betydelig.
Slik justerer du parametere for CNC-dreiing og -skjæring
Når overflaten svertes, bør skjæreparametrene justeres i henhold til arbeidsstykkemateriale, verktøymateriale, verktøygeometri og maskinens stivhet. Ulike materialer har forskjellige termiske og skjæreegenskaper, så rustfritt stål, legert stål, karbonstål og aluminiumslegeringer bør ikke automatisk bruke identiske parametere. Grovmaskinering fokuserer mer på materialfjerningseffektivitet og verktøybelastning, mens etterbehandling vektlegger dimensjonsnøyaktighet, overflateruhet og termisk deformasjonskontroll. Under parameterjustering bør operatører også observere sponform, spindelbelastning, skjærelyd og verktøytemperatur. Disse indikatorene kan bidra til å avgjøre om skjæreforholdene har returnert til en stabil tilstand.
Reduser skjærehastigheten på passende måte
Skjærehastigheten har direkte innflytelse på maskineringstemperaturen. Når det oppstår tydelige svarte eller blå merker på arbeidsstykket, kan skjærehastigheten reduseres innenfor det anbefalte området for det valgte verktøyet og materialet. For rustfritt stål og visse høyfasthetslegeringer kan for høy skjærehastighet raskt øke verktøyspisstemperaturen og påføre større termiske belastninger på skjærekanten og belegget. Etter redusert hastighet bør maskineringseffektiviteten og overflatekvaliteten overvåkes for å unngå unødvendig reduksjon av produksjonskapasiteten.
Juster matehastigheten riktig
En for høy matehastighet øker mengden materiale som fjernes av verktøyet per tidsenhet, noe som kan øke skjærekraften og varmen. En for lav matehastighet kan forhindre riktig skjæring og øke friksjon og kompresjon. En passende matehastighet bør velges i henhold til skjærespesifikasjoner, neseradius, materialhardhet og maskineringstrinn.
- Oppretthold stabile skjærebelastninger under grovfresing
- Kontroller overflatetekstur under etterbehandling
- Unngå for store umiddelbare skjærebelastninger
- Unngå for lave matehastigheter som øker friksjonen
- Juster matingen i henhold til verktøyslitasje
- Oppretthold stabil spondannelse
En passende matingshastighet holder verktøyet i en effektiv skjæretilstand og reduserer temperaturøkninger forårsaket av unormal friksjon.
Kontroller skjæredybden riktig
For stor skjæredybde øker verktøybelastningen betydelig. Dette er spesielt problematisk når verktøyoverhenget er langt, arbeidsstykkets stivhet er utilstrekkelig eller maskineffekten er begrenset, da vibrasjon og temperatur kan øke. Når overflatesverting oppstår, kan grov- og finbearbeidingstoleranser omformes slik at grovbearbeiding fjerner materiale effektivt samtidig som det blir igjen et passende toleranse for finbearbeiding. En stabil og relativt liten skjæredybde under finbearbeiding kan bidra til å kontrollere skjærekraften og forbedre overflatekvaliteten.
Innflytelse av verktøyvalg på CNC-dreieoverflatekvalitet
Skjæreverktøyet er i direkte kontakt med arbeidsstykket, og materialet, belegget, neseradiusen, hellingsvinkelen, klaringsvinkelen og eggens tilstand påvirker alle skjæretemperaturen og overflatekvaliteten. Ulike verktøy er nødvendige for stål, rustfritt stål, kobber, aluminiumslegeringer og tekniske plaster. Rustfritt stål krever spesiell oppmerksomhet på verktøyets seighet og motstand mot kantavskalling fordi det kan deformasjonsherdes under maskinering. Aluminiumslegeringer krever generelt skarpe skjærekanter og effektiv sponavsløring, mens legeringsmaterialer med høy hardhet krever verktøy med sterkere slitestyrke og passende belegg.
Velg passende verktøymaterialer
Karbidverktøy brukes ofte i CNC-dreiing, med forskjellige kvaliteter valgt i henhold til arbeidsstykkematerialet. Verktøyet bør gi tilstrekkelig slitestyrke samtidig som det opprettholder tilstrekkelig seighet for å forhindre avskalling under maskinering. Verktøyoverheng bør også minimeres for å redusere vibrasjon og verktøyavbøyning.
- Velg riktig verktøykvalitet i henhold til arbeidsstykkematerialet
- Velg grov- eller finbearbeidingsverktøy i henhold til maskineringskravene
- Velg et passende verktøybelegg
- Oppretthold en skarp skjærekant
- Overheng av kontrollverktøy
- Skift ut slitte innlegg omgående
- Unngå å bruke avskallede skjæreverktøy
En passende verktøykonfigurasjon reduserer skjæremotstanden og gir jevnere materialfjerning, noe som bidrar til å redusere unormale temperaturøkninger og risikoen for overflatesvarting.
Inspiser verktøyneseradius og tilstanden til skjærekanten
Verktøyets neseradius påvirker skjærekraft, overflateruhet og verktøystyrke. En for stor neseradius kan øke skjærebelastningen, mens en for liten radius kan redusere skjærekantstyrken. Hvis skjærekanten utvikler selv et lite avskallingsstykke, kan lokal friksjon øke, noe som forårsaker unormale maskineringsmerker og misfarging. Under serieproduksjon bør verktøyets tilstand inspiseres regelmessig, og passende utskiftingsintervaller bør fastsettes i henhold til faktisk maskineringsytelse.
Optimaliser kjøle- og sponavsugningssystemer
Kjøling og sponavgang er avgjørende for å kontrollere overflatetemperaturen under CNC-dreiing. Kjølevæske bør kontinuerlig og nøyaktig nå skjæresonen, mens genererte spon bør fjernes fra arbeidsstykket så raskt som mulig. Hvis spon blir værende rundt verktøyspissen over lengre tid, kan det oppstå sekundærskjæring, noe som forårsaker riper, svarte merker og lokaliserte temperaturøkninger. Effektiv sponkontroll er spesielt viktig ved maskinering av materialer som rustfritt stål og kobber som har en tendens til å generere lange spon.
Forbedre kjølevæsketilførselen
Kjølevæskedysen bør plasseres så nær skjæreområdet som praktisk mulig, med sprøytevinkelen justert i henhold til verktøyets bevegelse. For dype spor, dype hull og komplekse profiler bør kjølevæskestrømmen ordnes slik at den forhindrer at verktøyet eller spon blokkerer sprøyten.
- Sjekk kjølevæskepumpetrykket
- Rengjør kjølevæskedysene
- Inspiser kjølevæsketilførselsledningene
- Kontroll av kjølevæskekonsentrasjon
- Rengjør filtersystemet regelmessig
- Oppretthold kontinuerlig kjølevæsketilførsel til skjæreområdet
- Juster sprøyteretningen i henhold til arbeidsstykkets geometri
Stabil kjøling reduserer skjæretemperaturen, forbedrer verktøyets levetid og minimerer misfarging forårsaket av overdreven varme.
Forbedre sponkontrollen
Dårlig sponkontroll kan føre til verktøysammenfiltring og sekundærskjæring. Spondannelse kan forbedres ved å velge skjæreinnsatser med passende sponbrytergeometri og justere matehastighet og skjæredybde. Ved maskinering av materialer som produserer lange spon, bør kjølevæskestrømmen og maskinens sponavgangssystem samarbeide for å fjerne spon fra maskineringssonen raskt.
Effektiv sponavgang reduserer gjentatt friksjon mellom verktøyet og arbeidsstykket, samtidig som den forhindrer at spon riper opp allerede maskinerte overflater. Dette bidrar til å opprettholde stabil overflateruhet og utseende.
Slik finner du ut om sverting har påvirket delkvaliteten
Et svart merke på en CNC-dreid komponent betyr ikke automatisk at komponenten må skrotes. Mindre misfarging kan skyldes overflateoksidasjon, kjølevæskerester eller lett varmeeksponering under maskinering. Imidlertid krever tydelige svarte merker ledsaget av brannskader, hardhetsendringer, unormal ruhet eller dimensjonsavvik ytterligere inspeksjon. Om en komponent fortsatt er brukbar, bør avgjøres i henhold til tegningskrav, materialegenskaper, overflatetilstand og faktiske inspeksjonsdata, snarere enn kun det visuelle utseendet.
Sjekk overflateruhet
Hvis det svertede området også viser tydelige riper, vibrasjonsmerker eller endringer i maskineringstekstur, bør en overflateruhetstester brukes. Det målte resultatet kan deretter sammenlignes med den angitte Ra-verdien på ingeniørtegningen for å avgjøre om overflaten oppfyller den nødvendige kvalitetsstandarden.
- Mål ruhet i det svarte området
- Sammenlign med et normalt maskineringsområde
- Inspiser maskineringstekstur
- Sjekk for riper på overflaten
- Sjekk for vibrasjonsmerker
- Finn ut om det er brennmerker
Hvis ruheten i det svertede området er betydelig høyere enn i det normale området, bør verktøyslitasje, skjæreparametere og kjøleforhold undersøkes nærmere.
Sjekk dimensjonal og geometrisk nøyaktighet
Høye maskineringstemperaturer kan forårsake termisk deformasjon og i alvorlige tilfeller påvirke dimensjonsstabiliteten. Etter maskinering bør kritiske dimensjoner som utvendig diameter, innvendig diameter, lengde, rundhet, konsentrisitet og kast kontrolleres på nytt. Hvis alle målinger holder seg innenfor de spesifiserte toleransene og det ikke er noen åpenbare brennmerker, vil mindre misfarging ikke nødvendigvis påvirke komponentens ytelse. Høypresisjonskomponenter bør fortsatt evalueres i henhold til gjeldende kundekrav.
Forebyggende tiltak for CNC-dreiing av overflatesverting
Reduksjon av overflatesverting bør ikke utelukkende avhenge av rengjøring eller polering etter maskinering. En stabil maskineringsprosess er viktigere. Produsenter kan etablere maskineringsparameterdatabaser for forskjellige materialer og registrere spindelhastighet, matehastighet, skjæredybde, verktøymodell, kjølemetode og faktisk verktøylevetid. Under batchproduksjon kan inspeksjon av første stykke og prøvetaking i prosessen identifisere endringer i overflatefarge før problemet blir utbredt. Maskinvedlikehold er like viktig fordi spindelkast, kjølevæskepumpetrykk, verktøysystemets nøyaktighet og arbeidsfestets stivhet alle kan påvirke de endelige maskineringsforholdene.

Etablere standardiserte maskineringsparametere
Ulike materialer krever tilsvarende skjæreparametere. Parametere som brukes for vanlig karbonstål bør ikke brukes direkte på rustfritt stål eller høyfasthetslegeringer. Prosessingeniører kan etablere standard parameterområder basert på produksjonsdata og kontinuerlig optimalisere dem gjennom langsiktig produksjonserfaring.
- Opprett en database med parametere for materialbearbeiding
- Registrer stabile produksjonsparametere
- Registrer verktøyets brukstid
- Registrer unormale svertingforhold
- Registrer kjølevæskeforbruk og -tilstand
- Optimaliser prosessparametere regelmessig
- Etablere standardiserte driftsprosedyrer
En stabil parameterdatabase reduserer gjentatt prøveskjæring, forbedrer oppsetteffektiviteten for nye komponenter og hjelper operatører med å raskt identifisere passende maskineringsforhold.
Etablere verktøylevetidstyring
Verktøy bør inspiseres og skiftes ut når de når sin rimelige levetid. Utskifting bør ikke utsettes før komponenten utvikler sverting eller dimensjonsavvik. Produsenter kan registrere antall komponenter maskinert av hvert verktøy, maskineringstid og slitasjetilstand for å etablere passende utskiftingsstandarder for forskjellige materialer. For komponenter med høy verdi kan verktøyovervåkingssystemer også brukes til å spore spindelbelastning og skjæreforhold, noe som gir tidlige varsler når unormale verktøyforhold oppstår.
Styrk vedlikeholdet av CNC-maskiner
Spindelen, føringsbanene, kuleskruene, kjølevæskepumpen, smøresystemet og arbeidsfesteutstyret påvirker alle CNC-dreiekvaliteten. Unormal spindelkast kan forårsake ustabil skjæring, mens utilstrekkelig kjølevæskepumpetrykk kan øke skjæretemperaturen. Utilstrekkelig stivhet i arbeidsfestet kan også føre til vibrasjon. Regelmessig vedlikehold og inspeksjon av kritiske komponenter bidrar til å opprettholde stabil maskinnøyaktighet og redusere overflatesverting forårsaket av endringer i maskinens tilstand.
CNC-dreieflatesverting er ofte forbundet med skjæretemperatur, verktøyslitasje, kjøling og smøring, sponavgang og maskineringsparametere. Når svart, blå eller annen unormal misfarging oppstår, bør årsaken undersøkes i henhold til plasseringen av misfargingen, maskineringstekstur, spontilstand og produksjonstid. Passende justeringer av skjærehastighet, matehastighet og skjæredybde kan redusere overdreven varme. Å velge verktøy som er egnet for arbeidsstykkematerialet kan redusere skjæremotstand og verktøyslitasje. Forbedring av kjølevæsketilførsel og sponavgang holder skjæresonen mer stabil. Inspeksjoner av overflateruhet, dimensjonsnøyaktighet og geometrisk toleranse kan deretter avgjøre om misfarging har påvirket komponentkvaliteten. For batch-CNC-dreieproduksjon kan standardiserte maskineringsparametere, verktøylevetidstyring, vedlikehold av kjølesystem og maskinvedlikehold effektivt redusere overflatesvarting samtidig som overflatekvaliteten, dimensjonskonsistensen og den generelle produksjonsstabiliteten forbedres.
















