
Inspeksjon er en viktig del av CNC-dreiing fordi den verifiserer dimensjonsnøyaktighet, geometrisk nøyaktighet, overflatekvalitet og generell maskineringsstabilitet. For aksler, hylser, flenser, gjengede komponenter, presisjonskoblinger og deler til automatiseringsutstyr, kan det å følge et maskineringsprogram og opprettholde stabil maskindrift alene ikke garantere at hver ferdige komponent oppfyller tegningskravene. Profesjonelle måleinstrumenter og inspeksjonsutstyr er nødvendig for å verifisere de faktiske resultatene. Vanlige inspeksjonspunkter for CNC-dreiing inkluderer utvendig diameter, innvendig diameter, lengde, borestørrelse, sporbredde, spordybde, gjengedimensjoner, rundhet, konsentrisitet, utkast, overflateruhet og synlige overflatedefekter. Ulike presisjonskrav krever forskjellige inspeksjonsmetoder. Standarddimensjoner kan ofte kontrolleres med skyvelære, utvendige mikrometere og innvendige måleverktøy, mens høypresisjonskomponenter kan kreve koordinatmålemaskiner, rundhetstestere, konturmåleinstrumenter eller overflateruhetstestere. Inspeksjonsprosessen krever også riktig temperaturkontroll, rengjøring av arbeidsstykket, kalibrering av måleverktøy og konsistente målereferanser. Disse tiltakene bidrar til å forhindre at kjølevæskerester, grader, flis, temperaturendringer og operatørfeil påvirker måleresultatene. Ved å etablere prosedyrer for førstegangsinspeksjon, inspeksjon underveis og sluttinspeksjon, kan produsenter identifisere dimensjonsendringer på et tidlig stadium, redusere batchfeil og opprettholde stabil dimensjonskonsistens og kvalitet gjennom hele CNC-dreieproduksjonen.
Metoder for dimensjonal inspeksjon av CNC-dreiing
Dimensjonsinspeksjon er en av de vanligste kvalitetskontrollprosedyrene innen CNC-dreiing. Den brukes til å bestemme om de faktiske dimensjonene til en komponent faller innenfor toleranseområdet som er spesifisert på ingeniørtegningen. Dreide komponenter inneholder ofte utvendige diametre, innvendige boringer, lengder, trinn, spor og koniske overflater, og hver type dimensjon kan kreve et passende måleverktøy. Under inspeksjon bør ikke operatører fokusere på én kritisk dimensjon alene. Inspeksjonsprosessen bør også vurdere referansedata, paringsforhold og maskineringssekvenser. For batchproduksjon kan produsenter etablere faste inspeksjonspunkter i henhold til komponentnøyaktighetskrav og definere inspeksjonsfrekvenser slik at produksjonspersonell kan identifisere dimensjonsendringer i tide. Effektiv dimensjonsinspeksjon avgjør ikke bare om en komponent er kvalifisert, men kan også bidra til å identifisere verktøyslitasje, termisk deformasjon, endringer i arbeidsfeste og andre maskineringsproblemer.
Inspeksjon av utvendig diameter
Utvendig diameter er en av de vanligste dimensjonene som måles på CNC-dreide komponenter. Aksler, hylser og sylindriske deler krever ofte presis inspeksjon av utvendig diameter. Standarddimensjoner kan raskt kontrolleres med skyvelære, mens utvendige diametre med høyere presisjon vanligvis måles med utvendige mikrometere. Under måling bør måleflatene være rene og fri for flis, kjølevæske og grader som kan påvirke avlesningen.
- Bruk skyvelærer for raske dimensjonskontroller
- Bruk utvendige mikrometere for målinger med høy presisjon
- Sjekk flere aksiale posisjoner
- Sjekk forskjellige omkretsposisjoner
- Fjern grader og skjærevæske
- Sammenlign resultater med tegningstoleranser
- Registrer faktiske måledata
For lange aksler eller presisjonskomponenter kan målinger tas ved forskjellige aksiale posisjoner for å avgjøre om den ytre diameteren endres langs komponenten. Hvis det oppdages betydelige forskjeller, bør produsenten kontrollere verktøyslitasje, maskinens posisjoneringsnøyaktighet og skjæreparametere.
Inspeksjon av innvendig diameter og boring
Innvendige dimensjoner påvirker direkte monteringsytelsen til lagre, pinner, tetninger og andre sammenkoblede komponenter. Avhengig av borestørrelse og nøyaktighetskrav, kan innvendige diametre måles ved hjelp av innvendige mikrometere, boremålere med måleskive, digitale boremålere eller dedikerte pluggmålere. Under målingen bør instrumentet være riktig justert med boreaksen, og målinger bør tas i forskjellige retninger for å evaluere både borestørrelse og rundhet.
- Sjekk den faktiske borediameteren
- Mål forskjellige posisjoner langs boringen
- Sjekk dimensjonene i forskjellige retninger
- Avgjør om boringen er jevn
- Inspiser boreveggen for synlige defekter
- Sammenlign målinger med paringstoleranser
For dyphullkomponenter må instrumentets effektive måledybde også tas i betraktning. Å bare måle inngangen til et dypt borehull representerer kanskje ikke hele hullet nøyaktig. Presisjonsdyphullmaskinering krever derfor ofte spesialisert måleutstyr.
Lengde- og trinndimensjonsinspeksjon
Aksiale lengder, trinnhøyder og endeflateposisjoner kan påvirke komponentmontering og funksjonelle forhold. Lengdemål kan vanligvis måles ved hjelp av skyvelære, høydemålere eller dedikerte målere. For presisjonstrinnkonstruksjoner kan også brukes måleur og presisjonsmåleplattformer.
Målinger bør refereres til det angitte nullpunktet på ingeniørtegningen. Bruk av inkonsistente referanseflater kan gi misvisende dimensjonsresultater. For komponenter med flere trinn bør hver dimensjon kontrolleres i henhold til maskineringsnullpunktet for å sikre at alle funksjoner oppfyller de spesifiserte kravene.
CNC-dreiing av geometriske toleranseinspeksjonsmetoder
En komponent som oppfyller dimensjonskrav betyr ikke nødvendigvis at den er fullt kvalifisert. For presisjonsmekaniske komponenter er geometriske egenskaper som rundhet, sylindrisitet, konsentrisitet, aksialt utkast og radialt utkast også viktige. For eksempel kan en aksel oppfylle sin spesifiserte ytre diameter samtidig som den har for stor rundhet eller konsentrisitetsfeil. En slik komponent kan forårsake vibrasjon, ujevn slitasje eller ustabil rotasjon etter montering. Geometrisk inspeksjon krever mer spesialisert måleutstyr og streng kontroll av arbeidsstykkeposisjonering og måledata. For presisjons-CNC-dreiing gir geometrisk inspeksjon ytterligere informasjon om maskinens nøyaktighet og prosessstabilitet.
Rundhetsinspeksjon
Rundhetsinspeksjon bestemmer avviket mellom den faktiske sirkulære profilen til en komponent og en ideell sirkel. Standard dimensjonsverktøy måler bare størrelse i én eller flere retninger og kan ikke beskrive rundhetsegenskapene fullt ut. For presisjonskomponenter kan en rundhetsmålemaskin rotere arbeidsstykket og registrere profilvariasjoner før rundhetsfeilen beregnes.
Rundhetsinspeksjon er viktig for aksler, foringer, presisjonsroterende komponenter og høyhastighetsroterende deler. Dårlig rundhet kan skape periodisk vibrasjon under høyhastighetsdrift og kan påvirke utstyrets stabilitet og levetid.
Konsentrisitetsinspeksjon
Konsentrisitetsinspeksjon evaluerer om senteraksene til forskjellige sylindriske elementer forblir riktig justert. For komponenter som inneholder flere trinn, lagringer og boringer, har konsentrisitet en direkte innflytelse på monteringsnøyaktighet og rotasjonsytelse.
- Sjekk forholdet mellom flere akseltapper
- Sjekk senterforholdet mellom innvendige boringer og utvendige diametere
- Sjekk konsentrisiteten mellom de ulike trinnvise seksjonene
- Reduser monteringseksentrisiteten
- Minimer rotasjonsvibrasjoner
- Forbedre komponentenes driftsstabilitet
Ved inspeksjon av konsentrisitet må en passende referanseflate velges, og arbeidsstykket må forbli sikkert plassert. Høypresisjonskomponenter kan kreve koordinatmålemaskiner eller spesialisert utstyr for inspeksjon av rundhet.
Runout-inspeksjon
Radial og aksial rundkast er vanlige geometriske inspeksjonspunkter for CNC-dreide komponenter. Under måling er komponenten vanligvis montert på en presisjonsfeste eller rotasjonsenhet, mens en måleur eller digital indikator brukes til å måle bevegelse. Når komponenten roterer, representerer indikatorvariasjonen den tilsvarende rundkasten.
Inspeksjon av rundløp kan bidra til å identifisere feil med arbeidsfeste, problemer med spindelens nøyaktighet og avvik i komponentmaskineringen. Hvis rundløpet overstiger den spesifiserte toleransen, bør produsenten inspisere arbeidsstykkets nullpunkt, chuckens tilstand, spindelens nøyaktighet og maskineringsprogrammet.
CNC-dreiing av gjengeinspeksjonsmetoder
Gjengede komponenter er mye brukt i mekaniske forbindelser, hydraulisk utstyr, bildeler og automatiseringsmaskiner. Gjengeinspeksjon innebærer mer enn å sjekke hoveddiameter, minstediameter og gjengelengde. Stigning, gjengeprofil, effektiv gjengelengde og paringsytelse må kanskje også verifiseres. Standard utvendige gjenger kan kontrolleres med gjengeringmålere, mens innvendige gjenger kan inspiseres med gjengepluggmålere. Presisjonsgjenger kan kreve gjengemikrometre, tretrådsmetoden eller dedikert gjengemåleutstyr.
Inspeksjon av gjengeringmåler og pluggmåler
Gjengeringmålere brukes ofte til utvendig gjengeinspeksjon, mens gjengepluggmålere brukes til innvendig gjengeinspeksjon. Go/no-go-målere gir en rask metode for å avgjøre om en gjenge oppfyller spesifiserte paringskrav og er spesielt nyttige i CNC-dreieproduksjon i batch.
- Sjekk gjengetilkoblingstilstanden
- Identifiser unormale trådprofiler
- Sjekk effektiv gjengelengde
- Identifiser raskt komponenter utenfor toleransegrensen
- Egnet for batchproduksjon
- Forbedre inspeksjonseffektiviteten
Gjengemålere bør holdes rene under inspeksjon. Spon eller forurensning kan forstyrre inngrepsforholdene og gi feil resultater. Selve målerne bør også kalibreres i henhold til en etablert plan.
Gjengestigning og profilinspeksjon
Høypresisjonsgjenger krever nøyaktig verifisering av stigning og gjengeprofil. Feil stigning kan forhindre riktig inngrep, mens en unormal profil kan påvirke forbindelsesstyrken og tetningsytelsen. Egnede gjengemåleverktøy bør velges i henhold til gjeldende gjengestandard og komponentkrav.
Presisjonsgjenger krever også oppmerksomhet mot verktøyslitasje og maskineringsparametere. Hvis gjengekvaliteten gradvis forringes under batchproduksjon, kan årsaken være relatert til verktøyslitasje eller synkroniseringsfeil mellom spindelen og matesystemet. Rettidig prosessjustering kan forhindre ytterligere defekt produksjon.
Metoder for inspeksjon av overflateruhet ved CNC-dreiing
Overflatekvalitet påvirker friksjon, tetning, slitestyrke og monteringsytelse. Utvendige sylindriske overflater, innvendige boringer, endeflater og spor produsert ved CNC-dreiing viser vanligvis maskineringsmerker, og overflateruheten må kontrolleres i henhold til komponentspesifikasjonene. Visuell inspeksjon kan identifisere åpenbare riper, bulker og grader, men kan ikke nøyaktig bestemme mikroskopisk overflateruhet. Presisjonskomponenter krever derfor en overflateruhetstester.
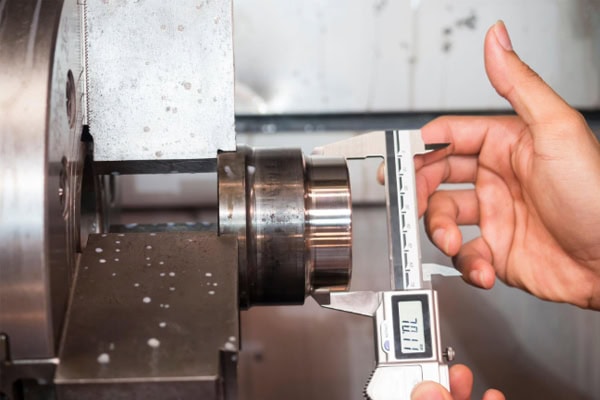
Inspeksjon av overflateruhetstester
En overflateruhetstester bruker en probe som beveger seg over den maskinerte overflaten for å samle mikroskopiske profilvariasjoner og beregne tilsvarende ruhetsparametere. Inspeksjonsstedet bør være representativt for den faktiske overflatetilstanden, og måleretningen bør velges i henhold til dreiemønsteret.
- Inspiser ytre sylindriske overflater
- Inspiser innvendige boreflater
- Sjekk kvaliteten på endeflaten
- Inspiser tetningsflatene
- Sjekk presisjonsmonteringsflater
- Sammenlign resultater med spesifiserte ruhetskrav
Under målingen bør proben beskyttes mot avskalling, olje og grader. For kritiske overflater bør målinger tas på konsistente posisjoner og i konsistente retninger for å forbedre datasammenlignbarheten.
Visuell og overflatefeilinspeksjon
I tillegg til numeriske ruhetsverdier bør komponenter kontrolleres for synlige maskineringsfeil. Vanlige feil inkluderer grader, riper, bulker, vibrasjonsmerker, termisk skade, oppbygde kantmerker og ufullstendig maskinering. For tetningskomponenter, presisjonsaksler og utseendefølsomme deler kan overflatefeil direkte påvirke den endelige ytelsen.
Visuell inspeksjon kan fungere som en grunnleggende inspeksjonsmetode. For små eller vanskelig å se defekter kan forstørrelsesglass, mikroskop eller maskinsynssystemer gi ytterligere inspeksjonsmuligheter.
Førstedelsinspeksjon, inspeksjon av prosesserings- og sluttinspeksjon av CNC-dreiing
Kvalitetsinspeksjon bør ikke konsentreres kun etter at maskineringen er fullført. Den bør integreres i produksjonsprosessen. Inspeksjon av første stykk bekrefter om programmet og maskinoppsettet er riktig. Inspeksjon underveis overvåker dimensjonsendringer under batchproduksjon. Sluttinspeksjon bekrefter om ferdige komponenter oppfyller alle tekniske krav og kundekrav. Disse inspeksjonstrinnene samarbeider for å redusere produksjonsrisikoer.
Førstegangsinspeksjon
Førstegangskontroll er et viktig trinn før batchproduksjonen starter. Operatører bør inspisere kritiske dimensjoner, geometriske toleranser, gjenger og overflatekvalitet i henhold til tekniske tegninger og prosesskrav, samtidig som de bekrefter at verktøykompensasjon, arbeidskoordinater og maskineringsprogrammer er korrekte.
- Sjekk kritiske utvendige diametre
- Sjekk innvendige boremål
- Sjekk lengder og trinn
- Inspiser tråder
- Sjekk utløp
- Inspiser overflatekvaliteten
- Bekreft kritiske toleranser
Kontinuerlig produksjon kan starte etter at den første komponenten er bekreftet som kvalifisert. Dette reduserer risikoen for storskala skrap forårsaket av programmerings- eller oppsettfeil betydelig.
Inspeksjon under prosess
Prosesskontroll overvåker dimensjons- og kvalitetsendringer under produksjonen. Skjæreverktøy slites gradvis under kontinuerlig maskinering, og komponentdimensjonene kan sakte endre seg. Regelmessig prøvetaking kan identifisere disse endringene og tillate justering av verktøykompensasjon.
Inspeksjonsfrekvensen bør bestemmes i henhold til komponentnøyaktighet, materiale, produksjonsvolum og verktøylevetid. Høypresisjonskomponenter og dyre materialer krever generelt strengere prosessovervåking.
Siste inspeksjon
Sluttinspeksjon bekrefter om ferdige komponenter er i samsvar med tekniske tegninger, prosessdokumenter og kundens kvalitetskrav. I tillegg til kritiske dimensjoner kan inspektører måtte kontrollere gjenger, overflateruhet, geometriske toleranser og visuell kvalitet i henhold til komponentspesifikasjonene.
For viktige presisjonskomponenter kan det føres fullstendige inspeksjonsregistre, inkludert komponentidentifikasjonsnumre, inspeksjonselementer, faktiske måleresultater, inspeksjonstidspunkter og inspektørinformasjon. Disse registreringene støtter sporbarhet av kvalitet og fremtidig prosessforbedring.
CNC-dreiingsinspeksjonsmiljø og håndtering av måleverktøy
Inspeksjonsresultatene avhenger ikke bare av måleutstyr, men også av temperatur, renslighet, måleverktøyets nøyaktighet og operatørteknikk. Metallkomponenter utvider seg eller krymper når temperaturen endres, så høypresisjonsinspeksjon krever et relativt stabilt miljø. Før måling bør kjølevæske, spon, grader og andre forurensninger fjernes fra arbeidsstykket. Måleverktøy bør også kontrolleres for å sikre at de er innenfor den gyldige kalibreringsperioden. Vanlige verktøy som mikrometer, måleur, skyvelær og målere krever regelmessig kalibrering og riktig vedlikehold.
Kontrollinspeksjonstemperatur
Temperatur har betydelig innflytelse på høypresisjons dimensjonsinspeksjon. Komponenter som nettopp har blitt dreit med høy hastighet kan være varmere enn inspeksjonsmiljøet. Umiddelbar måling av dem kan gi dimensjonsavvik. Presisjonsinspeksjon krever vanligvis at komponenten når en stabil temperatur før måling.
- Oppretthold stabile inspeksjonsforhold
- Unngå å måle varme komponenter umiddelbart
- Kontroller temperaturforskjellen mellom arbeidsstykket og måleverktøyet
- Reduser temperaturrelaterte målefeil
- Gi presisjonskomponenter tilstrekkelig tid til temperaturstabilisering
Riktig temperaturkontroll forbedrer påliteligheten til høypresisjonsdimensjonale data.
Styrk kalibreringsstyringen for måleverktøy
Måleverktøy kan slites ut eller miste nøyaktighet etter langvarig bruk. Selv når operatøren bruker riktig måleprosedyre, kan unøyaktig utstyr gi upålitelige resultater. Produsenter bør etablere kalibreringsplaner i henhold til måleverktøytype, bruksfrekvens og nøyaktighetsklasse.
Vanlige måleverktøy bør holdes rene og oppbevares riktig for å forhindre støtskader, korrosjon og unormale belastninger. Høypresisjonsinspeksjonsutstyr bør også ha detaljerte statusregistre og kalibreringsdokumentasjon.
CNC-dreieinspeksjonsteknologi forbedrer maskineringskvaliteten
CNC-dreieinspeksjon er ikke begrenset til å måle noen få dimensjoner. Den kombinerer dimensjonsinspeksjon, geometrisk toleranseinspeksjon, gjengeinspeksjon, overflatekvalitetsinspeksjon, førstegangsinspeksjon, prosessovervåking og sluttinspeksjon for å bestemme komponentkvaliteten. Utvendige diametre og lengder kan raskt kontrolleres med skyvelærer og mikrometer. Innvendige boringer kan verifiseres med interne måleinstrumenter. Gjenger kan kontrolleres ved hjelp av ringmålere og pluggmålere. Rundhet, konsentrisitet og utkast kan inspiseres ved hjelp av måleurer, rundhetstestere eller koordinatmålemaskiner i henhold til nødvendig nøyaktighet. Overflateruhet kan måles med dedikerte ruhetstestere for å oppnå mer pålitelige data. I batch-CNC-dreieproduksjon reduserer førstegangsinspeksjon programmerings- og oppsettfeil, prosessinspeksjon identifiserer dimensjonsendringer forårsaket av verktøyslitasje, og sluttinspeksjon bekrefter at ferdige komponenter oppfyller leveringskravene. Samtidig må inspeksjonstemperatur, arbeidsstykkets tilstand, kalibrering av måleverktøyet og standardiserte driftsprosedyrer kontrolleres konsekvent. Å etablere en systematisk inspeksjonsprosess lar produsenter nøyaktig overvåke komponentkvaliteten, redusere batchfeil og omarbeiding, og forbedre dimensjonskonsistens, produksjonsstabilitet og produktpålitelighet i CNC-dreieoperasjoner.
















