
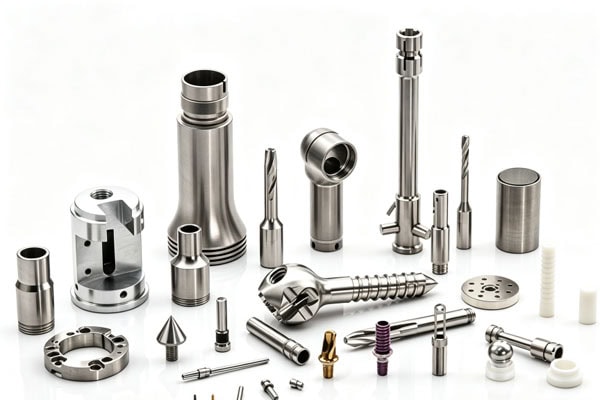
Endoskopiske instrumenter må vanligvis utføre observasjon, posisjonering, griping, kutting, transport og andre handlinger innenfor et relativt lite område. Derfor må dimensjonene, sammenkoblingsforholdene og overflateforholdene til interne komponenter forbli stabile. Sammenlignet med vanlige mekaniske deler har kirurgiske deler for endoskopiske instrumenter ofte små dimensjoner, fine strukturer, flere hull og relativt tynne veggtykkelser. Noen deler må også monteres med linser, katetre, gripekomponenter eller andre presisjonskomponenter. CNC-maskinering kan utføre presis kutting av metaller eller tekniske plaster i henhold til 3D-tegninger og ingeniørkrav, og fullføre produksjonen av tilpassede deler gjennom dreiing, fresing, boring, gjenging, mikromaskinering og andre prosesser.
Hva er maskineringsegenskapene til endoskopiske kirurgiske deler?
Det indre rommet i endoskopiske instrumenter er begrenset, så komponentene må generelt gjøres mindre samtidig som tilstrekkelig styrke og stabilitet opprettholdes. En liten komponent kan inneholde hull, spor, gjenger, trinn og kontaktflater samtidig. Derfor må maskineringssekvensen planlegges på forhånd for å redusere dimensjonsvariasjoner forårsaket av gjentatt fastklemming.
Stabil maskinering av smådimensjonale konstruksjoner
Vanlige strukturer for endoskopiske kirurgiske deler inkluderer kontakter, hylser, posisjoneringskomponenter, gripekomponenter, linsemonteringsstrukturer, føringskomponenter og diverse ikke-standardiserte små metalldeler. Noen komponenter har en liten ytre diameter, men krever fortsatt innvendige hull eller trinn. Det kan være vanskelig for konvensjonelle maskineringsmetoder å balansere dimensjonsnøyaktighet og overflatekvalitet. CNC-dreiing er egnet for akseltype, hylsetype og sylindriske deler, og kan kontinuerlig fullføre strukturer som utvendige diametre, innvendige hull, endeflater, spor og gjenger. For deler med flate overflater, uregelmessige konturer og hull i flere retninger, kan CNC-fresing eller flerakset maskinering kombineres for å fullføre prosessen.
Kontroll av maskineringskrefter for tynne vegger, fine spor og mikrohull
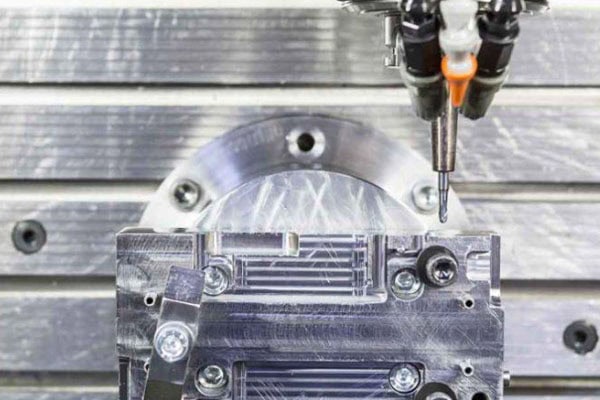
Noen endoskopiske komponenter bruker tynnere veggtykkelser for å redusere den totale størrelsen. Hvis skjærekraften er for høy under maskinering, kan komponenten oppleve en liten deformasjon, noe som til slutt kan påvirke monteringen. Derfor må en passende klemmemetode og maskineringssekvens velges i henhold til komponentstrukturen før produksjon. For eksempel kan hovedposisjoneringsflatene maskineres først, etterfulgt av fine strukturer; for tynnveggede områder kan skjæremengden per passering reduseres, med dimensjonskontroll utført under påfølgende prosesser. For fine spor, mikrohull og andre funksjoner bør også små verktøy av passende størrelse brukes når man kontrollerer skjæreforholdene.
Monteringsdimensjoner
Endoskopiske kirurgiske deler brukes sjelden uavhengig. Én hylse må kobles til en annen komponent, én posisjoneringskomponent må gå nøyaktig inn i sin installasjonsposisjon, og én gripestruktur må opprettholde jevn bevegelse. Derfor kan hulldiametre, akseldiametre, klaringer, koaksiale forhold og posisjonsdimensjoner vist på tegningene påvirke den endelige monteringen. Å identifisere disse kritiske dimensjonene før maskinering kan gjøre produksjonsprosessen mer stabil.
Hvordan utvikle en CNC-maskineringsløsning for endoskopiske deler
Ingeniører må først bekrefte delens strukturelle egenskaper, materiale, toleranser, overflatebehandling og monteringskrav, og deretter avgjøre om dreiing, fresing, boring, gjenging eller flerakset maskinering er passende. Endoskopiske komponenter har vanligvis en relativt kompakt struktur. Hvis maskineringssekvensen ikke er riktig ordnet, kan det øke verktøybruken, antall klemmeoperasjoner og påfølgende etterbehandling. Det kan også forårsake deformasjon i tynnveggede områder, avvik i hullposisjon eller ustabil overflatekvalitet. Derfor kan det å utvikle en rimelig maskineringsrute på forhånd bidra til å forbedre produksjonseffektiviteten, redusere omarbeid og sikre at delene oppfyller påfølgende monterings- og brukskrav.
Bekreft tegninger og kritiske dimensjoner
Etter å ha mottatt 3D-filer som STEP, STP og IGES, samt tekniske tegninger som PDF, DWG og DXF, kan struktur, materiale, dimensjoner, toleranser, overflatekrav og spesielle merkinger av delen først kontrolleres. Spesiell oppmerksomhet bør rettes mot monteringsposisjoner og kritiske dimensjoner. For generelle ytre dimensjoner kan produksjonen fortsette i henhold til tegningene; for hull, spor, gjenger og posisjoneringsflater som påvirker monteringen, bør disse merkes separat i produksjonsplanen, med tilhørende inspeksjonsmetoder arrangert.
Velg maskineringsmetode i henhold til strukturen
Ulike deler er egnet for ulikt maskineringsutstyr. Sylindriske deler kan generelt vurderes for CNC-dreiing først; deler med komplekse, flate overflater og romlige konturer kan maskineres ved hjelp av CNC-fresing; hvis strukturen inneholder komplekse funksjoner i flere retninger, kan 5-akset CNC-maskinering brukes til å redusere antall klemmeoperasjoner. TiRapid-nettstedet tilbyr CNC-fresing, CNC-dreiing, 5-akset CNC-maskinering og mikromaskineringstjenester, slik at maskineringsprosessen kan velges i henhold til delstrukturen.
| Vanlige maskineringsmetoder for delstrukturer og nøkkelkontroller | ||
| Hylser, akseldeler | CNC Turning | Ytre diameter, indre hull, konsentrisitet |
| Små hus | CNC fresing | Hullposisjoner, flate overflater, veggtykkelse |
| Uregelmessige kontakter | 3-akset/5-akset fresing | Kontur, posisjonsdimensjoner |
| Fine spor- og hulldeler | Mikro CNC maskinering | Sporbredde, hulldiameter, grader |
| Gjengede tilkoblingsdeler | Dreiing/Fresing/Gjenging | Gjengedimensjoner, paringsytelse |
Integrer inspeksjon i maskineringsprosessen
Endoskopiske komponenter er ikke egnet for inspeksjon bare etter at all maskinering er fullført. Kritiske dimensjoner kan kontrolleres i halvfabrikatafasen for å identifisere dimensjonsavvik over tid og unngå material- og tidssløsing forårsaket av å fortsette maskineringsprosessen. Vanlige inspeksjoner kan omfatte dimensjonsmåling, inspeksjon av hulldiameter, gjengeinspeksjon, visuell inspeksjon og CMM-inspeksjon. TiRapid-nettstedet beskriver CMM-inspeksjonsmulighetene og deres bruk i kvalitetskontroll for presisjons-CNC-deler. For prosjekter med høyere krav kan tilsvarende dimensjonsinspeksjonsrapporter også leveres i henhold til kundens tegninger, noe som gjør det enklere for ingeniør- og innkjøpsteam å bekrefte om delene oppfyller tegningskravene.
Hvordan velge materialer og overflatebehandlinger for endoskopiske kirurgiske deler
Materialvalg påvirker direkte vanskelighetsgraden ved maskinering, komponentstyrke, korrosjonsbestandighet og påfølgende bearbeidingsmetoder. Faktisk materialvalg må bestemmes basert på komponentens bruksområde, kontaktmiljø, monteringskrav og tekniske spesifikasjoner gitt av kunden. Valget bør ikke utelukkende baseres på pris. For endoskopiske kirurgiske deler bør også materialets biokompatibilitet, høytemperaturmotstand, rengjørings- og steriliseringsmotstand og dimensjonsstabilitet under langvarig bruk vurderes. Ulike materialer har forskjellige krav til skjærehastighet, verktøyslitasje, overflateruhet og deformasjonskontroll, så de må evalueres på forhånd i designfasen. Riktig materialvalg kan ikke bare forbedre maskineringseffektiviteten, men også redusere problemer under påfølgende montering, overflatebehandling og kvalitetsinspeksjon.
Rustfritt stål er egnet for presisjonskonstruksjonsdeler
Rustfritt stål som 316L brukes ofte til medisinsk utstyr og gir god korrosjonsbestandighet og mekaniske egenskaper. Rustfritt stål kan vurderes til hylser, kontakter, gripekomponenter, strukturelle støtter og andre deler i henhold til den spesifikke designen. Rustfritt stål har imidlertid generelt høyere hardhet og større maskineringsvanskelighetsgrad enn vanlig aluminium. Verktøyslitasje, skjærevarme og maskineringsdeformasjon må derfor kontrolleres under bearbeiding.
Titanlegeringer og tekniske plaster for spesielle konstruksjoner
Titanlegeringer har høy styrke og relativt lav vekt, og har bruksverdi i visse medisinske utstyrsstrukturer. Tekniske plaster som PEEK gir egenskaper som varmebestandighet og motstand mot kjemiske medier, og kan brukes til spesifikke isolerende, støttende eller strukturelle komponenter. Det bør bemerkes at materialnavnet alene ikke indikerer at en komponent kan brukes klinisk. Den endelige materialkvaliteten, overflatebehandlingen, rengjøringskravene og bruksmiljøet bør bekreftes i henhold til design- og forskriftskravene til det medisinske utstyrsproduktet.
Overflatekvaliteten må bestemmes i henhold til applikasjonen
Etter maskinering kan komponentene kreve avgrading, polering, passivering, elektropolering eller andre spesifiserte behandlinger. For endoskopiske kirurgiske deler kan gjenværende grader på kantene påvirke montering og bruk, så fjerning av skarpe kanter må vanligvis inkluderes i maskineringskravene. Overflatebehandling kan også påvirke dimensjonene. Hvis dimensjonene til et hull eller en kontaktflate endres etter etterbehandling, kan også monteringsklaringen endres. Derfor må krav til overflatebehandling bekreftes før produksjon, og relaterte dimensjonsendringer bør inkluderes i dimensjonskontrollen.
TiRapid tilpassede endoskopiske deler produksjonsprosess
Tilpasset produksjon av endoskopiske kirurgiske deler kan starte med en ingeniørfil og deretter gå videre gjennom prosessevaluering, prototypemaskinering, inspeksjon og batchproduksjon. Ingeniørteamet analyserer først 3D-modellen, 2D-tegninger, materiale, toleranser og overflatebehandlingskrav for å avgjøre om delen er egnet for maskinering og identifisere potensielle problemer forårsaket av tynne vegger, dype hull, fine spor eller komplekse monteringsstrukturer. Prototypemaskinering utføres deretter for å verifisere dimensjoner, utseende og monteringsytelse. Basert på inspeksjonsresultater kan maskineringsparametrene optimaliseres før småbatch- eller batchproduksjon går inn. Denne prosessen kan redusere risikoen for omarbeiding og la kunder bekrefte komponentytelse og applikasjonsresultater før formell masseproduksjon.
Tegningsevaluering og DFM-anbefalinger
Etter at kunder har sendt inn CAD-filer og tekniske tegninger, kan TiRapid utføre DFM-kontroller i henhold til delstrukturen, inkludert hullposisjoner, veggtykkelse, verktøytilgjengelighet, maskineringssekvens og materialvalg. Hvis en bestemt funksjon kan øke vanskelighetsgraden ved maskinering, kan modifikasjonsforslag gis før produksjon i stedet for å vente til maskineringen er fullført. For medisinsk utstyrsprosjekter som krever rask utvikling, kan denne tidlige kommunikasjonen redusere gjentatt prototyping.
Prototypemaskinering og dimensjonsverifisering
Etter at prosessen er bekreftet, går prosjektet inn i prototypemaskineringsfasen. Formålet med prototyper er ikke bare å verifisere utseende, men også å kontrollere montering, bevegelse, dimensjoner og designytelse. For eksempel, etter at en kontakt for en endoskopisk gripeenhet er maskinert, må den monteres med den tilsvarende strukturen for å bekrefte om hullposisjonene er nøyaktige, om gjengene fungerer jevnt og om det er interferens mellom bevegelige komponenter. Etter prototypegodkjenning kan produksjonsparametrene justeres i henhold til faktisk tilbakemelding.
Småpartiproduksjon og kvalitetskontroll
Etter at prototypene har bestått inspeksjon, kan småskalaproduksjon arrangeres i henhold til prosjektets krav. Hovedmålet i småskalafasen er å opprettholde dimensjonskonsistens for hver komponent i stedet for bare å øke maskineringshastigheten. For deler fra samme batch kan prøvetakingsinspeksjon eller 100 % inspeksjon utføres i henhold til tegningskrav, med særlig vekt på hulldiametre, ytre diametre, gjenger, kritiske posisjoneringsdimensjoner og overflateforhold. For strukturelt komplekse komponenter kan utstyr som CMM også brukes til å hjelpe til med dimensjonsverifisering.
Emballasje og påfølgende produksjonsstøtte
Presisjonsdeler av små størrelser kan være utsatt for støt, riper eller blanding under transport, så emballasje må også inkluderes i produksjonsplanen. Etter inspeksjon kan deler klassifiseres og pakkes i henhold til delenummer, mengder og kundens krav. TiRapid tilbyr ikke bare CNC-maskinering, men også metallplatefabrikasjon og 3D-utskriftstjenester, og støtter produksjon fra prototyper og små partier til skalert produksjon. Nettstedet beskriver også verdiøkende tjenester, inkludert CAD-filstøtte, montering, anskaffelse og emballasjedesign, noe som kan redusere gjentatt kommunikasjon mellom kunder og forskjellige leverandører.
Ofte Stilte Spørsmål
Kan endoskopiske kirurgiske deler maskineres i små mengder?
Ja. For ny produktutvikling kan det utføres prototypemaskinering i ett stykke eller små serier først for å verifisere dimensjoner og monteringsytelse før man går videre til påfølgende serieproduksjon. Dette kan redusere store investeringer før designet er fullstendig bekreftet.
Kan CNC-maskinering håndtere svært små endoskopiske deler?
Den spesifikke tegningen kan evalueres for å avgjøre om det er gjennomførbart. Deldimensjoner, hulldiameter, sporbredde, veggtykkelse, materiale og toleranser kan alle påvirke maskineringsmetoden. For relativt små komponenter kreves det en teknisk evaluering før tilbud for å bestemme passende verktøy, utstyr og maskineringsløsninger.
Hvilken informasjon er vanligvis nødvendig for endoskopiske deler?
Det anbefales generelt å levere 3D-filer som STEP og STP, sammen med tekniske tegninger som inneholder dimensjons- og toleransekrav. Hvis det også finnes materialsertifikater, krav til overflatebehandling, inspeksjonsrapporter eller krav til emballasje, kan disse leveres sammen. Mer fullstendig informasjon gir generelt mulighet for mer nøyaktig teknisk evaluering og tilbud.
Kan prototyper lages før batchmaskinering?
Ja. Prototypeverifisering er en vanlig produksjonsmetode under utvikling av komponenter til medisinsk utstyr. Prototyper kan bidra til å identifisere dimensjons-, monterings- eller strukturelle problemer på forhånd før man går over til småskalaproduksjon, noe som bidrar til å redusere omarbeid etter maskinering av batcher.
Fordelen med CNC-maskinering er at ikke-standardiserte deler kan produseres i henhold til spesifikke tegninger, uten at kundene må endre designene sine for å tilpasse seg eksisterende produkter. For produkter som fortsatt er i tidlig utviklingsfase, kan et lite antall prototyper produseres først for å bekrefte at komponentene kan installeres riktig før mengden økes. For prosjekter som allerede har gått i produksjon, kan småskala- eller batchmaskinering arrangeres i henhold til faktiske krav. Hvis du allerede har STEP-, STP-, PDF- eller andre ingeniørfiler for endoskopiske komponenter, kan du sende dem direkte til TiRapid. Ingeniører kan først gjennomgå delstrukturen og maskineringskravene og deretter gi passende produksjonsanbefalinger og et tilbud. Dette gjør prosessen fra tegninger til ferdige produkter tydeligere og gjør det også enklere å identifisere potensielle maskineringsproblemer på forhånd. For endoskopiske instrumentprosjekter som krever presisjons-CNC-deler, kan det å velge en produsent som er i stand til å håndtere ingeniørkommunikasjon, maskinering, inspeksjon og påfølgende levering, redusere mellomtrinn og gjøre prosjektgjennomføringen mer effektiv.
E-post: prosjekter@tirapid.com
Telefon: + 86 760 8999 8536
















