
CNC-maskineringstjeneste for aluminium for tilpassede deler
Vi tilbyr omfattende CNC-maskineringstjenester for aluminium, fra design til prototyping, og sikrer full støtte for lavvolumsproduksjon.
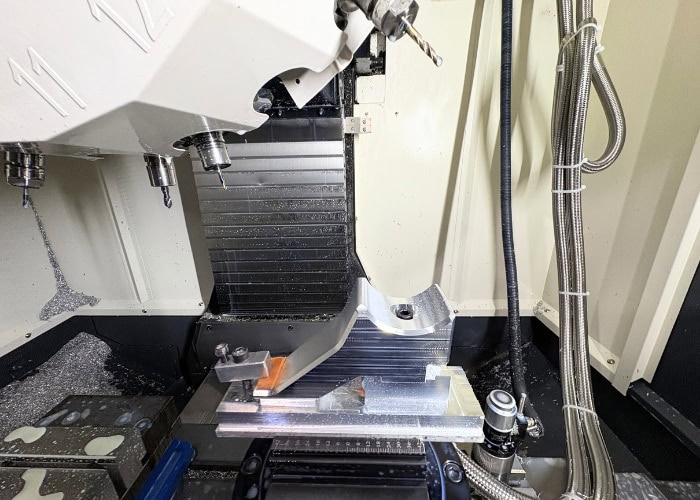
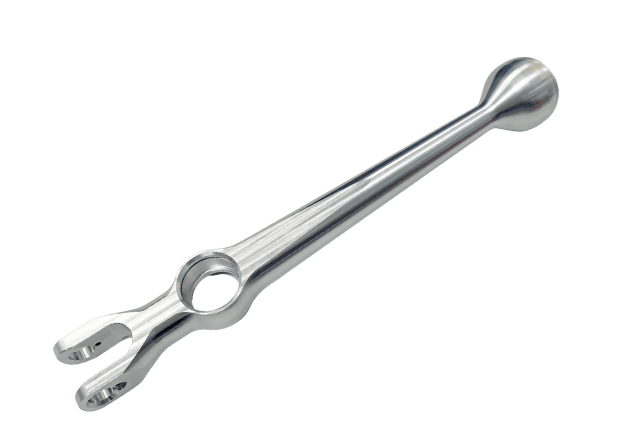
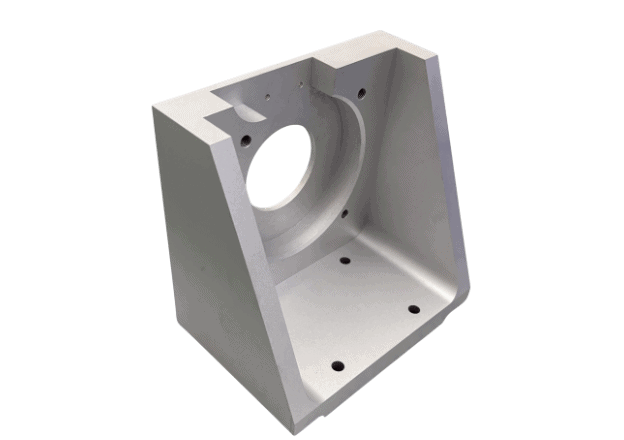
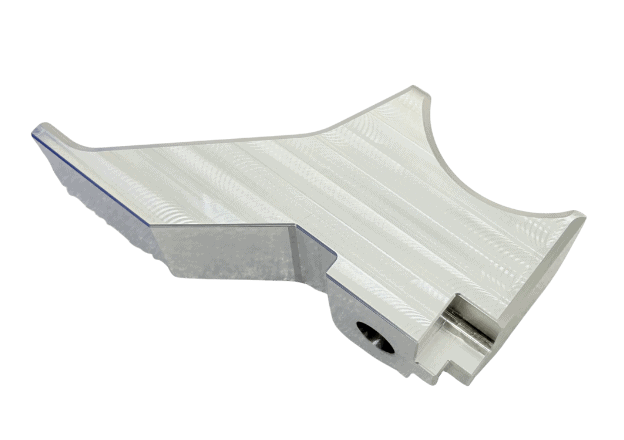
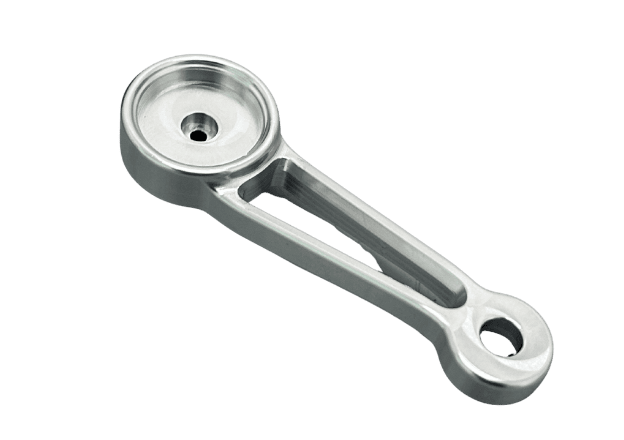
CNC-bearbeiding av aluminium
Aluminium er kjent for sin styrke, lette vekt, utmerkede termiske og elektriske ledningsevne og korrosjonsbestandighet – noe som gjør det til det ideelle materialet for CNC-maskinering. Hos TiRapid jobber vi med en rekke aluminiumslegeringer, inkludert 6061, 7075 og 2024, noe som sikrer en perfekt blanding av ytelse og kostnadseffektivitet. Vi tilbyr presisjonsmaskinering, raske behandlingstider og eksepsjonell kvalitet for industrier som luftfart, medisin og bilindustrien.
- Utmerket korrosjonsbestandighet
- Overlegen bearbeidbarhet
- Kostnadseffektiv løsning
- Miljøvennlig resirkulerbarhet
Maskinbearbeidede aluminiumsegenskaper
Pris | $$ $$$ |
Leveringstid | 3 ~ 10 dager |
Veggtykkelse | 0.2 mm (0.0079 ″) |
Toleranser | ±0.005 mm (±0.00019 tommer) |
Mini-delstørrelse | 1x1x1mm (0.039×0.039×0.039″) |
Maks delstørrelse | 130×63.5×63.5cm (511x255x255″) |
Maskineringsalternativer | CNC-fresing (3 akser | 4 akser | 5 akser) | CNC-dreiing | Gnistbearbeiding | Trådgnist | Vannstråleskjæring | Sliping | Boring | Overflatebehandling |
Alternativer for overflatebehandling | Standard (som frest) | Kuleblåsing | Trommelslipt | Anodisert (type II eller type III) | Titananodisering | PTFE-impregnert hardanodisering | Kjemisk film (kromatkonverteringsbelegg) | Passivering | Pulverlakkering | Elektropolering | Polering | Børsting | Elektrofri fornikling | Sølvbelegg | Gullbelegg | Sinkbelegg |
Materialealternativer i aluminium
| Aluminiumskvaliteter | Strekkstyrke (MPa) | Yield Strength (MPa) | Utmattelsesstyrke (MPa) | Forlengelse ved brudd (%) | Hardhet (HRC) | Hardhet (HRB) | Tetthet (g/cm^3) |
| Aluminium 6060 | AlMgSi | 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| Aluminium 6063 | AlMg0.7Si | 62400 | EN AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| Aluminium 5052-H32 | AlMg2.5 | 3.3523 | EN AW-5052 | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| Aluminium 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| Aluminium 5083-H111 | AlMg4.5Mn0.7 | 3.3547 | 54300 | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| Aluminium 5086 | AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| Aluminium 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| Aluminium MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| Aluminium 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| Aluminium 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| Aluminium 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| Aluminium 7050 | AlZn6CuMgZr | 3.4144 | EN AW-7050 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
Kostnadsbesparende tips for CNC-aluminiumdesign
1. Legg til en radius til interne vertikale kanter
Å legge til en radius på innvendige vertikale kanter, spesielt i hjørnene, bidrar til å forbedre maskineringseffektiviteten ved å redusere verktøyslitasje og minimere risikoen for skade. Denne enkle modifikasjonen sikrer jevnere skjæring, og forhindrer skarpe kanter som kan forårsake verktøyskade og forsinke maskineringsprosessen. For optimal ytelse anbefales det at hjørneradiusen er minst en tredjedel av hulromdybden.
2. Begrens dybden på hulrommene
Å begrense dybden på hulrommene kan redusere maskineringskostnadene betydelig. Jo dypere hulrommet er, desto lengre tid tar det å maskinere, og det kan være nødvendig med spesialverktøy eller fleraksede systemer. En generell regel er å holde hulromsdybden ikke mer enn fire ganger bredden for å minimere tidkrevende og kostbare operasjoner.
3. Øk tykkelsen på tynne vegger
Å øke tykkelsen på tynne vegger bidrar til å forbedre dimensjonsstabiliteten og reduserer potensialet for deformasjon under maskinering. Tynne vegger er ofte utsatt for vibrasjoner, noe som gjør dem vanskelige å maskinere nøyaktig. Tykkere vegger sikrer mer jevn materialfjerning og reduserer maskineringstiden.
4. Bruk standard hullstørrelser
Standard hullstørrelser reduserer ikke bare behovet for ekstra maskineringstrinn, men senker også verktøy- og inspeksjonskostnader. Bruk av standard borstørrelser øker produksjonen, ettersom færre verktøyskift og justeringer er nødvendig. Dette bidrar også til å holde maskineringskostnadene lave og stabile.
5. Spesifiser toleranser kun når det er nødvendig
Å definere stramme toleranser øker maskineringskostnadene unødvendig. Spesifiser kun de strammeste toleransene når de er kritiske for delfunksjonen. For de fleste ikke-kritiske funksjoner er standardtoleranser tilstrekkelige, noe som reduserer både maskineringstid og kostnader.
6. Vurder materialets maskinbarhet
Materialenes maskinbearbeidbarhet påvirker direkte kostnader og hastighet ved CNC-maskinering. Materialer som er enklere å maskinere, som aluminium, reduserer maskineringstid og verktøyslitasje. Når du designer deler, bør du vurdere materialer med høyere maskinbearbeidbarhet for å optimalisere både ytelse og kostnadseffektivitet.
Spørsmål og svar
Hvorfor velge aluminiumsmateriale for CNC-maskinering av deler?
Aluminium er et populært valg for CNC-maskinering på grunn av sin utmerkede maskinbarhet, høye styrke-til-vekt-forhold, korrosjonsbestandighet og lave kostnad. Det er svært allsidig, egnet for et bredt spekter av bransjer, og kan enkelt tilpasses til forskjellige former og størrelser.
Hvor mye koster det å CNC-ere aluminium?
Kostnaden for CNC-maskinering av aluminium avhenger av ulike faktorer, inkludert materialkvalitet, designkompleksitet, toleranser, mengde og ønsket overflatefinish. I gjennomsnitt er kostnadene for maskinering av aluminium relativt lave sammenlignet med andre metaller, spesielt for vanlige kvaliteter som 6061 og 7075. Tilpasning, spesialverktøy og strammere toleranser kan øke kostnadene, men aluminiums maskinbarhet og kostnadseffektivitet gjør det ofte til et toppvalg for både prototyping og produksjonsserier.
Hva er CNC-maskinering av aluminium?
CNC-maskinering av aluminium er en presisjonsproduksjonsprosess som bruker datastyrte maskiner til å kutte, forme og forme aluminiumsdeler basert på spesifikke designkrav. Denne prosessen involverer ulike teknikker som CNC-fresing, CNC-dreiing og boring, noe som gir mulighet for svært nøyaktige, komplekse og tilpassede deler. Aluminiumlegeringer som 6061, 7075 og 2024 brukes ofte til maskinering på grunn av deres ideelle balanse mellom styrke, maskinbarhet og kostnad.
Hvilke bransjer bruker CNC-aluminiummaskinering?
CNC-maskinering av aluminium er mye brukt i en rekke bransjer, inkludert luftfart, bilindustri, medisin, elektronikk og robotikk. Innen luftfart brukes aluminiumsdeler på grunn av deres lette og styrkeegenskaper. Bilindustrien drar nytte av aluminiums styrke-til-vekt-forhold, noe som reduserer kjøretøyets vekt for bedre drivstoffeffektivitet. I medisinsk utstyr gir aluminium holdbarhet og motstand mot korrosjon, mens det innen elektronikk og robotikk brukes på grunn av sin presisjon og lette egenskaper.
Hva er toleransene for CNC-maskinerte aluminiumsdeler?
Toleransene for CNC-maskinerte aluminiumsdeler kan variere fra ±0.05 mm for standarddeler til ±0.005 mm for høypresisjonskomponenter. Den nøyaktige toleransen avhenger av delens kompleksitet, materialkvalitet og CNC-utstyrets kapasitet. Vanligvis er toleranser på ±0.1 mm til ±0.02 mm oppnåelige for generelle bruksområder, mens strengere toleranser vanligvis kreves for luftfart, medisin og høyprestasjonsindustrier.