
Wat is rapid tooling? Het gebruik van 3D-geprinte gereedschappen en CNC-mallen – direct of indirect – levert productiewaardige onderdelen op in uren tot dagen, verlaagt de kosten/doorlooptijd met 40-60%, valideert ontwerpen en overbrugt de overgang van prototype naar productie. In dit artikel leg ik u uit hoe rapid tooling werkt, wanneer u voor rapid tooling kiest en welke voorzorgsmaatregelen u moet nemen.
Wat Is Rapid Tooling
Rapid tooling maakt gebruik van processen zoals 3D-printen en CNC om tegen lage kosten en met korte doorlooptijden matrijzen te produceren die geschikt zijn voor productiespuitgieten. Het maakt snelle validatie van gaten, koeling, krimp en cyclustijd mogelijk, ondersteunt kleine series van 50 tot 5,000 onderdelen en verlaagt zowel risico's als kosten.
Wat Is Rapid Tooling
Rapid tooling maakt gebruik van processen zoals 3D-printen, CNC-bewerking en elektroforming om binnen enkele uren tot dagen productieklare matrijzen en holtes te creëren voor spuitgieten, thermovormen, compressievormen of gieten, tegen lagere opstartkosten. Het valideert materialen en processen van productiekwaliteit – zoals aanspuiting, koeling, krimp en cyclustijd – en levert tegelijkertijd stabiele kleine batches op.
Veelgebruikte materialen zijn aluminium, voorgehard staal, additief vervaardigde metalen, hittebestendige harsen en siliconen, met een typische levensduur van honderden tot enkele duizenden cycli. Vergeleken met conventionele stalen gereedschappen, die 4 tot 8 weken nodig hebben, bedraagt de levertijd vaak 2 tot 10 dagen, wat de levertijden met ongeveer 40 tot 60% verkort. Het meest geschikt voor 50 tot 5,000 onderdelen (brugproductie, pilotverkoop, certificeringen). Later opschalen naar conventionele stalen gereedschappen is mogelijk om de kosten per stuk te minimaliseren.
De Dals referentie Between RAPID Toolen And RAPID Prototyperen
Doel en bedoeling
Rapid tooling : Rapid tooling richt zich op het creëren van productieklare gereedschappen zoals mallen, kernen en holtes, waarna daadwerkelijke processen worden uitgevoerd om de aanspuiting, koeling, krimp, cyclustijd en stabiliteit in kleine series te valideren.
Rapid prototyping : Rapid prototyping richt zich op het snel produceren van onderdelen die beoordeeld kunnen worden op esthetiek, ergonomie, pasvorm, functionaliteit en vroege sterkte.
Deliverables
Snelle matrijsbouw : Bij snelle matrijsbouw omvatten de resultaten matrijssets en batches onderdelen die volgens het beoogde proces zijn vervaardigd, geschikt voor procesvensterstudies, technische validatie en overbruggingsproductie.
Rapid prototyping : Bij rapid prototyping worden kleine aantallen onderdelen opgeleverd voor conceptvergelijking, ontwerpselectie en basisfunctionaliteitstests.
Materialen en processen
Snelle matrijsbouw : Bij snelle matrijsbouw worden doorgaans materialen van productiekwaliteit en productieachtige processen gebruikt, zoals spuitgieten, thermovormen, compressievormen of metaalgieten.
Rapid prototyping : Rapid prototyping maakt doorgaans gebruik van additieve of subtractieve methoden, waarbij de materialen mogelijk niet volledig overeenkomen met de eigenschappen van het uiteindelijke product. Deze methoden zijn ideaal voor het verkrijgen van een indicatieve richting, maar vormen geen vervanging voor definitieve validatie op productieniveau.
Tijd- en kostenstructuur
In de praktijk wordt rapid tooling vaak binnen twee tot tien dagen geleverd en is het zo'n veertig tot zestig procent sneller dan de voorbereiding van traditioneel stalen gereedschap. Rapid prototyping levert doorgaans binnen dezelfde dag tot drie dagen.
Voor rapid tooling is een hogere initiële investering nodig, maar de kosten per eenheid dalen naarmate het volume toeneemt. Voor rapid prototyping is een lagere initiële investering nodig, maar de kosten per eenheid dalen langzaam, waardoor de totale kosten snel kunnen stijgen naarmate de hoeveelheid toeneemt.
De Dals referentie Between RAPID Toolen And Traditionele Toolen
Doel en scenario : Conventionele gereedschappen zijn gericht op een zeer lange levensduur en maximale stabiliteit voor een constante massaproductie. Snelle gereedschappen zijn gericht op een snel ontwerp en een snelle afronding van het proces voor prototypes en levering in kleine volumes.
Doorlooptijd : Conventionele matrijzenbouw duurt vaak vier tot acht weken. Snelle matrijzenbouw van enkele dagen tot één of twee weken, complexe programma's in één tot drie weken.
Initiële kosten : Conventionele gereedschappen zijn duurder vanwege gehard staal en alle productiestappen. Snelle gereedschappen zijn goedkoper met aluminium of zachter staal en vereenvoudigde stappen.
Levensduur en volume : Conventionele gereedschappen gaan honderdduizenden cycli mee, vaak meer dan vijfduizend onderdelen. Snelwerkende gereedschappen gaan doorgaans slechts enkele duizenden cycli mee, geschikt voor ongeveer vijftig tot vijfduizend onderdelen.
Geometrie en koeling : Snelle matrijsontwikkeling maakt het eenvoudiger om complexe holtes en conforme koeling te realiseren, waardoor de cyclustijd wordt verkort. Conventionele matrijzen blinken uit bij hoge belasting, een lange levensduur en nauwkeurige maatvoering.
Materialen en proces : Bij conventionele gereedschappen wordt gebruikgemaakt van gehard staal met een robuust thermisch beheer en een grondige afwerking. Bij snelle gereedschapsproductie wordt gebruikgemaakt van aluminium, zachter staal of additief vervaardigde metalen met essentiële, maar efficiënte koeling en afwerking.
Wat Zijn de Types Of RAPID Toolen
Snelle matrijsbouw omvat directe (CNC, 3D-printen, metaal) en indirecte (siliconen, vacuüm, gieten) methoden. Directe methoden zijn geschikt voor 50 tot 5,000 eenheden met procesvalidatie , indirecte methoden voor 10 tot 300 prototypes en esthetische doeleinden. Zachte matrijzen gaan tientallen tot honderden spuitcycli mee , harde matrijzen duizenden. De keuze hangt af van kosten, snelheid en duurzaamheid.
Directe gereedschappen
CNC Machining
Principe : Aluminium of voorgehard staal wordt uitgesneden om kernen en holtes te vormen.
Het meest geschikt voor : eenvoudige of grote geometrieën, sterke warmteafvoer en stabiele maatvoering.
Materialen en levensduur : Aluminium en voorgehard staal, doorgaans duizenden cycli.
Additive Manufacturing
Principe : Laagsgewijze opbouw van hars of metaal om inzetstukken of compacte mallen te creëren, inclusief stereolithografie, selectief lasersinteren en metaallasersinteren.
Het meest geschikt voor : complexe geometrieën, microstructuren en conforme koeling.
Materialen en levensduur : Hittebestendige harsen, nylon, metaalpoeders, honderden tot meer dan duizend cycli na afwerking.
Directe metaalafzetting
Principe : Laserbewerking met poeder of draad bouwt metaal op een basislaag op tot een bijna-eindproduct, waarna de nabewerking plaatsvindt.
Het meest geschikt voor : Snelle toevoeging van functies en reparaties, op het gereedschap aangebrachte conforme kanalen of verstevigingen.
Materiaal en levensduur : Gereedschapsstaal en legeringen op basis van kobalt of nikkel; de levensduur is afhankelijk van het basismateriaal en de warmtebehandeling.
Bindmiddelspuiten
Principe : Het bindmiddel verbindt selectief poeder tot een groen lichaam, waarna door sinteren en infiltratie metalen onderdelen worden gevormd. Het wordt ook gebruikt voor gietvormen van zand.
Het meest geschikt voor : Gietmodellen, zandvormen, complexe interne kanalen.
Materialen en levensduur : Zand, staal- of koperlegeringspoeders; infiltratie verhoogt de dichtheid en slijtvastheid.
Elektroformeren
Principe : Elektrodepositie vormt een nauwkeurige metalen schaal op een mal, die later wordt ondersteund door een drager.
Het meest geschikt : hoogglanzende afwerkingen, dunne wanden, scherpe texturen voor cosmetische en precisieonderdelen.
Materialen en levensduur : Nikkel, koper en legeringen, levensduur afhankelijk van dikte, drager en belasting.
Indirecte gereedschappen
Siliconen mallen
Principe: Giet siliconen over een bedrukt of bewerkt origineel en gebruik de uitgeharde mal om harsen of materialen met een lage temperatuur te gieten.
Beste pasvorm: Tientallen tot honderden cosmetische, transparante of multi-durometer onderdelen.
Materiaal en leven: Scheurvast siliconen, geschikt voor tientallen tot honderden keren trekken.
Vacuümgieten
PrincipeGiet polyurethaan of vergelijkbare materialen in siliconenmallen onder vacuüm om luchtbellen te voorkomen en de afwerking te verbeteren.
Beste pasvorm: Cosmetische en functionele onderdelen, drukknopen, kleurvarianten.
Materiaal en leven: ABS-achtige en PC-achtige systemen, werking vergelijkbaar met siliconen mallen.
Zandgieten
Principe:Maak zandvormen van geprinte patronen, giet aluminium of ijzerlegeringen om metalen onderdelen te vormen.
Beste pasvorm: Kleine tot middelgrote behuizingen en structurele componenten.
Materiaal en leven: Zandvormen voor eenmalig gebruik, ruime keuze aan legeringen.
Investeringsgieten
Principe: Gebruik was- of harspatronen om keramische schalen te bouwen, patronen uit te branden en metaal te gieten voor zeer nauwkeurige onderdelen.
Beste pasvorm: Complexe dunwandige metalen onderdelen voor de lucht- en ruimtevaart en de medische sector.
Materiaal en leven: Roestvrijstalen, nikkel- en kobaltlegeringen, hulzen zijn voor eenmalig gebruik.
3D-geprinte patronen voor spuitgieten
Principe: Print patronen van was of hittebestendige hars om metalen gereedschapsonderdelen of harsmallen voor een kleine serie te maken en voer vervolgens beperkte injectieproeven uit.
Beste pasvorm: Studies naar de locatie van de poort, krimp en kromtrekkingstrends met weinig onderdelen.
Materiaal en leven: Hittebestendige harsen en opofferingswas, tientallen tot honderden schoten.
Directe tooling versus. Indirecte gereedschappen
Beslissingssleutels
Gepland volume :
Ongeveer 50–5,000 onderdelen met procesgegevens en taktdoelen: Direct.
10–300 cosmetische of transparante onderdelen met kleurstudies: Indirect.
Snelheid en iteratie :
24–72 uur om injectiegeschikte inzetstukken of een aluminium gereedschap te krijgen: Direct.
1–4 dagen om tientallen tot honderden showklare onderdelen te repliceren: Indirect.
Materiaal- en thermische belasting :
Harsen met hoge temperaturen of schurende harsen: Direct met aluminium of voorgehard staal.
Laagtemperatuur gegoten harsen, heldere of gekleurde onderdelen: Indirect met siliconenmallen of vacuümgieten.
Geometrie en koeling :
Conforme koeling en stabiele takt: Direct met metaaladditief of aluminiumgereedschap.
Zeer nauwkeurige textuurreplicatie: indirect met elektrogevormde masters of hoogwaardige siliconen.
Budgetvorm :
Hoger vooraf dan indirect, maar scherp dalende eenheidskosten bij toenemend volume: Direct.
Laagste toetreding en snelste replicatie, maar langzamere daling van de eenheidskosten: indirect.
Typisch use cases
Direct : technische validatie, brugproeven, betrouwbaarheidstests voorafgaand aan de certificering, bijvoorbeeld aluminium gereedschappen voor het vergrendelen van poorten en krimp van connectorbehuizingen.
Indirect : ontwerpbeoordelingen, pasvormcontroles, gekleurde en transparante onderdelen voor proefverkopen, bijvoorbeeld 100 vacuümgegoten medische behuizingen voor markttests.
Een gefaseerd traject – indirect om look-and-fit te garanderen, en vervolgens direct om takt en yield te garanderen – halveert vaak de totale planning en herbewerking. Wanneer de cumulatieve vraag de 200-500 onderdelen nadert, plan dan direct om stijgende eenheidskosten te voorkomen.
Zachte gereedschappen versus. Hard Tooling
Materialen en bouw
Zachte gereedschappen: siliconenmallen plus gietstukken van urethaan/epoxy, vaak 3D-geprint. Uitstekende details, beperkte temperatuur en stijfheid.
Harde gereedschappen: aluminium en voorgehard staal met optionele oppervlakteverharding of -plating, hoge thermische geleidbaarheid en stijfheid.
Levensduurbereiken (typisch)
Zacht gereedschap: ongeveer 20–100 trekken per matrijs, vacuümgieten levert 10–100 onderdelen per holte op.
Harde gereedschappen: aluminium circa 1,000–20,000 schoten, voorgehard staal circa 50,000–300,000 schoten, afhankelijk van hars en koeling.
Kostenstructuur
Zachte tooling: lage initiële kosten, snelle eerste levering, eenheidskosten dalen langzaam.
Harde gereedschappen: hogere initiële kosten, de eenheidskosten dalen sterk naarmate het volume toeneemt.
Volume en doorlooptijd
Zachte gereedschappen: eerste artikelen in 1–4 dagen, optimaal voor 10–300 onderdelen, cosmetische en pasvormcontroles.
Harde gereedschappen: aluminium 3–10 dagen, staal 3–8 weken, het beste voor 500–50,000+ onderdelen en certificeringspartijen.
Wat Is The Process Of RAPID Toolen
Rapid tooling richt zich op productieprocessen met een korte doorlooptijd. Een gesloten kringloop omvat ontwerp, routekeuze, productie, afwerking, testen en kwaliteitsborging, zodat u stabiele kleine partijen kunt verzenden, procesvensters kunt verzamelen en de risico's van de overstap naar aluminium of stalen gereedschappen kunt beperken.
Design
Scheiding en uitwerping : geef de voorkeur aan rechte trekbewegingen met een hellingshoek van ≥1°, voeg hefmechanismen, uitwerpplaten of luchtuitwerping toe voor complexere gebieden.
Krimping en koeling : stel de harsspecifieke krimp in (bijvoorbeeld PA66 GF30 0.3–0.6%), zorg voor uniforme wanden en isometrische koeling, verwijder hotspots via conforme kanalen of koperen inzetstukken.
Inzetstukken : gebruik vervangbare inzetstukken in slijtagegevoelige of fijn gedetailleerde zones.
Schroefdraad en bevestiging : gebruik schroefdraadinzetstukken of getapte metalen bouten door middel van hitteverlijming voor een optimale koppeloverdracht en levensduur.
Process Rbuiten SelecterenING
Additieve productie : complexe interne onderdelen, conforme koeling, compacte inzetstukken, onderdelen binnen 24-72 uur, maar nabewerking is nog nodig.
CNC : middelgrote tot grote gereedschappen, hoge thermische geleidbaarheid, 2-10 dagen en stabiele takttijd.
Gieten/elektrovormen : zand/gietvorm voor functionele metalen, elektrovormen voor spiegelende cosmetica en texturen.
Plaatmetaal : bevestigingsmaterialen, positioneringssystemen, warmteverspreidende behuizingen.
RAND : grote, dikke, spanningsarme, transparante onderdelen.
Selectie : balanceer geometrie, thermische belasting, beoogde levensduur, deadline en budget; kies indirect voor cosmetische replicatie, direct voor procesgegevens en takt.
Hoe To Mfabricage
Parameters : laagdikte en ondersteuning voor AM, voedingen, gereedschap en koeling voor CNC.
Bevestiging : één referentiepuntsysteem voor alle bewerkingen met centreerpinnen, met als doel zoveel mogelijk vlakken per opstelling af te werken.
Gereedschapspaden : voorbewerken met hoge materiaalafvoersnelheid, contour- en golvingsafwerking, secundaire gereedschappen voor het reinigen van hoeken.
Doorvoer : paralleliseer invoegingen, standaardbases met aangepaste invoegingen om de wachttijd te verkorten.
Post-PEHANDELING
Verwijdering van steunstructuren & HIP : verwijder de steunstructuren, optioneel heet isostatisch persen voor verdichting.
Warmtebehandeling/veroudering : aluminium T6, voorgehard staal, temperen voor stabiliteit en hardheid.
Oppervlaktespecificaties : gedefinieerd door VDI of Ra, optiek gepolijst tot spiegelglad, straalbehandeling met glasparels voor uniforme strooiing.
Oppervlaktebehandeling : nitreren, hardverchromen, chemisch vernikkelen, PVD voor slijtvastheid en lossing.
Trial And Validaat
Windowing : ontwerp orthogonale proeven op smelttemperatuur, matrijstemperatuur, injectiesnelheid, pakking en afkoeling, loggrootte, kromtrekking en visuele eigenschappen.
Gegevens : eerste artikelrapport en SPC-basiswaarden, compensatie voor afschuiving en krimp van de vangpoort.
Herwerking : van makkelijk naar moeilijk, prioriteit geven aan inserts boven bulkbewerkingen, koeling aanpakken vóór poortverplaatsingen.
Hoe To Azeker Qualiteit
Afmetingen en GD&T : CMM of scan-to-CAD, streefwaarde Cpk ≥1.33 voor belangrijke kenmerken.
Traceerbaarheid : lotnummer, droogproces, MFI- en vochtregistratie, bewaarmonsters.
Opbouw : 10 → 50 → 200-delige opbouw om takttijd, opbrengst en verpakking te testen, daarna overstappen op staal.
Te leveren resultaten : FAI, materiaalcertificaten, procesbeschrijvingen en proefverslagen ter ondersteuning van de certificering en de start van de massaproductie.
Wat Are The Avoordelen And Disvoordelen Of RAPID Toolen
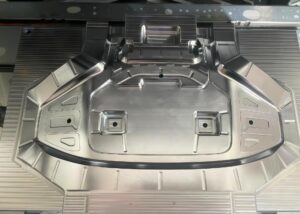
Rapid tooling levert productiereële onderdelen en data op korte termijn – vaak 40-60% sneller en met lagere initiële kosten. Het valideert gates, koeling, krimp en takt, en ondersteunt bruggen van 10-5,000 stuks. Hieronder vindt u praktische voor- en nadelen, datapunten en conversiegerichte tips.
Voordelen
Snellere time-to-market en lagere ontwikkelingskosten
Levertijd: directe routes in 24–72 uur voor inzetstukken, 2–10 dagen voor aluminium, indirecte siliconen-/vacuümgieten repliceert tientallen tot meer dan 100 onderdelen in 1–4 dagen.
Kosten: standaard bases + aangepaste inzetstukken, aluminium over staal, no-EDM-strategieën besparen u 30–70% op de kosten.
Praktijk: parallelle wisselplaatbewerking en enkelvoudige nulpuntinstellingen beperken het aantal proefrondes tot 1–2.
Snelle validatie van ontwerp-/functie- en procesparameters
Gebruik harsen van productiekwaliteit om de smelt-/maltemperatuur, snelheid, verpakking en koeling, afschuifsnelheid van de opvangbak, krimpcompensatie en cyclustijd te bepalen.
Maak SPC-basislijnen en FAI om kromtrekkings-/zink-/lasproblemen vroegtijdig aan het licht te brengen.
Flexibele output met een laag volume/multivariant/hoge complexiteit
Cosmetica, kleuren, transparantie: indirect excelleert.
Conforme koeling en micro-eigenschappen: metalen AM of hittebestendige harsinzetstukken.
Voorbeeld: connectorfamilie via vervangbare inzetstukken, omschakeling op uurniveau.
Precisie/consistentie en maatwerk
Bij goede koeling houden aluminium gereedschappen IT13–14 vast, belangrijke kenmerken vaak Cpk ≥1.33.
Modulaire gereedschappen (vervangbare inzetstukken, lokale coatings) versnellen revisies en levensduurbeheer.
ROI-voordeel in het juiste volumevenster
De kosten per eenheid dalen snel met het volume, in het bereik van 50-5,000 stuks. Rapid tooling bespaart vaak op TCO doordat hoge initiële capex en lange wachttijden worden vermeden.
Schakelsignaal : wanneer de cumulatieve vraag ≥200–500 is en het proces stabiel is, evalueer dan de overstap naar complexere tools.
Nadelen
Kortere levensduur , temperatuur-/slijtagelimieten (vooral bij zachte gereedschappen/harsen met een lage smelttemperatuur)
Zachte gereedschappen: ~10–100 onderdelen/holte, aluminium: ~1,000–20,000 schoten, hittebestendige of GF-harsen verkorten de levensduur.
Vermindering: ontwerp slijtzones als vervangbare inzetstukken, nitreren/hardchroom/ENP waar nodig.
Hogere eenheids- of arbeids-/perstijd vergeleken met stalen gereedschappen met een groot volume
Replicatie met softtools is snel, maar de takt en de arbeidskosten per eenheid kunnen hoger zijn, waardoor het oneconomisch is bij meer dan 5 onderdelen.
Mitigatie: voorspel de schaal en taktdoelen, schakel over op staal bij de drempelwaarde.
Grenzen aan maatvastheid, thermisch beheer en oppervlakteplafond
AM-polymeerinzetstukken hebben temperatuur-/stijfheidslimieten, siliconenmallen bewegen mee met de omgeving.
Vermindering: metalen inzetstukken of elektrogevormde spiegels op kritische vlakken, sterkere koeling en regeling van de matrijstemperatuur.
Variatie van multi-proces-ketening en afwerking
Verwijderen van ondersteuning, polijsten, verschillen in parelstralen, maatafwijkingen bij malkopieën.
Beperking: standaardiseer VDI/Ra, batch-ID's, CMM-bemonstering, inspecteer masters en volg de levensduur van zachte gereedschappen.
Wat zijn de Voorzorgsmaatregelen Van snelle gereedschapsbouw
Voor "snelheid zonder verrassingen" moet u DfM voorbelasten, materialen afstemmen op processen, metrologie en afwerking standaardiseren en de cirkel rondmaken wat betreft kosten en defecten. Het onderstaande draaiboek geeft praktische drempelwaarden en tactieken die u direct kunt toepassen om binnen een doorlooptijd van 2 tot 10 dagen rendement en takt te behalen.
DfM Eessentiële zaken
Scheiding en trekhoek : vergrendel de scheidingslijn/uitwerping vroegtijdig, typische trekhoek ≥1° (≥2° met textuur).
Schroefdraad en bevestigingsmiddelen : gebruik bij voorkeur metalen inzetstukken voor kunststof onderdelen en zorg ervoor dat de schroefdraad van het gereedschap aan de gangbare normen voldoet voor eenvoudige bewerking.
Instellingen en gereedschapspaden : enkelvoudig referentiepunt, zoveel mogelijk afwerking in één instelling, voorbewerken met een materiaaldikte van 0.1–0.2 mm.
Thermisch pad : verkort de poorten/runners, voeg conforme/nabij-kanaalkoeling toe of breng inzetstukken met hoge geleidbaarheid aan in dikke zones.
Match Mmateriaal & Process
Geprinte hars/metalen inzetstukken : ideaal voor lage temperaturen, korte cycli en complexe waterleidingen.
Aluminium (6061/7075) : Levertijd 2-10 dagen, ~1,000-20,000 spuitgietbeurten, geschikt voor ABS/PC/PA zonder dikke glasvezels.
Voorgehard staal (bijv. P20) : voor een langere levensduur of voor schurende/glasvezelversterkte materialen.
Procescombinatie : transparante onderdelen → aluminium/elektrogevormde spiegels, GF-nylon → staal of gehard aluminium/ENP, RIM/silicone → geprinte masters + siliconen mallen.
Planafmetingen en metrologie
Een uniform referentiesysteem voor ontwerp en opspaninrichting.
FAI & SPC : 100% van de kritische afmetingen bij FAI, CMM/SPC op belangrijke kenmerken (doel Cpk ≥1.33).
Grote onderdelen : begin met schaal-/doorsnedeproeven om het verkleinen/vervormen te leren voordat je de volledige grootte gebruikt.
Definieer oppervlakken en normen
Eén specificatiebron : wijs VDI- of spiegelgraden toe aan cosmetische aspecten, Ra-vensters aan functionele vlakken, specificeer textuurrichting, scheidingslijn en referentiepunten.
Consistente afwerking : vaste volgorde van media/korrelgrootte, uniforme afschuiningen (C0.2–C0.5).
Verificatie : oppervlaktetester op afdichtingen/cosmetica, dezelfde testopstellingen per batch om variatie te minimaliseren.
Optimaliseer de kosten
Drempelwaarden : ≤300 stuks → siliconen/vacuümgegoten, 200–1,000 → aluminium, >5,000 of levensduur >50 schoten → staal.
Cavitatie : opschaling van 1→2–4 caviteiten nadat de vraag stabiliseert, familiematrijzen voor kleine onderdelen.
Vervangbare onderdelen : slijtage-/variantzones als inzetstukken, gemeenschappelijke moederbasis + verwisselbare kernen voor varianten.
Defecten en oplossingen
Kromtrekken : evenwichtige koeling, ribben op 0.5–0.7× wanddikte, symmetrische vormtemperatuur.
Sink : poort verplaatsen/vergroten/vergroten, pakket uitbreiden/verhogen, dikke muren uithollen met ribben.
Korte injectie : verhoog de smelt-/vormtemperatuur en -snelheid, gebruik een grotere poort, ventilator of hulppoort.
Hechting : meer trekkracht, polijsten volgens specificaties, lossingsmiddelen/uitwerphulpmiddelen.
Brand-/luchtsporen : voeg ventilatieopeningen toe (0.02–0.04 mm), rond scherpe hoeken af en matig de vulsnelheid aan het einde van het proces.
EHS en naleving
Scheid schroot op basis van hars en voer koelmiddel/plating af volgens het veiligheidsinformatieblad/de voorschriften.
AM-poeders hebben ventilatie nodig, UV-uithardend SLA-afval en persoonlijke beschermingsmiddelen zijn vereist.
Machinevergrendelingen, uitwerpbeveiliging, SOP en LOTO voor hoge temperaturen/hoge druk.
Wanneer u geen snelgereedschap moet gebruiken
Zeer hoog volume : >50 per jaar of takt <20 s → staal en automatisering.
Extreme duurzaamheid : hittebestendige/schurende harsen voor langdurig gebruik zijn niet geschikt voor zachte gereedschappen.
Premium cosmetica : A-klasse spiegel met langdurige kleurechtheid → harde instrumenten met stabiele koeling.
Wat zijn de toepassingen van Rapid Tooling?
Omvat spuitgieten, thermovormen, compressie, metaal-/sieradengieten, koolstofvezellaminering en plaatbewerking voor de automobiel-, ruimtevaart-, medische en elektronica-industrie. Lage opstartkosten en snelle doorlooptijden maken validatie op productieniveau mogelijk , ideaal voor 10 tot 5,000 eenheden om iteraties en proefproducties te versnellen.
| Procescategorie | Typische producten/onderdelen | Aanbevolen gereedschapspad (direct/indirect, materialen) | Geschikt volumebereik (stuks) | Belangrijkste voordelen | Voorbeelden uit de branche |
| Spuitgieten (standaard) | Behuizingen, kliksystemen, structurele onderdelen | Directe gereedschapsuitrusting: aluminium mallen, voorgehard staal, metalen AM-inzetstukken voor complexe koeling | 200-5,000 | Korte doorlooptijd, productiekwaliteit materialen, goede maatvastheid | Auto-interieurs, behuizingen voor consumentenelektronica |
| Spuitgieten (overmold/2-shot) | Zachte-harde handgrepen, afdichtingen | Directe tooling + gesplitste holtes: aluminium/staal, lagetemperatuurkanalen voor elastomeren | 200-3,000 | Eéndelige montage, verbeterd gevoel en afdichting | Medische handgrepen, sportartikelen |
| Invoegen Molding | Moer/as overvormen, aansluitingen | Directe gereedschapsuitrusting: aluminium mal + inlegmallen/bevestigingen | 100-3,000 | Sterke bevestiging of geleiding, elimineert na-montage | Connectoren, dronebeugels |
| Thermovormen (dunne plaat) | Trays, afschermingen, doorzichtige deksels | Indirecte tooling: CNC aluminium mal / aluminium kopie van 3D-geprinte master | 50-2,000 | Eenvoudig gereedschap, hoge plaatbenutting | Medische trays, verpakkingsinlays |
| Compressievormen (thermohardend/composieten) | SMC-onderdelen, koolstofvezelcomponenten | Directe gereedschapsuitrusting: aluminium/staal, of indirect: 3D-geprinte master + elektrogevormd gezicht | 100-2,000 | Hoog vezelvolume, sterke mechanica | Vliegtuiginterieurs, race-onderdelen |
| Gieten (sieraden) | Ringen, hangers, horlogekasten | Indirecte tooling: 3D-geprinte was-/harspatronen → precisiegieten | 10-500 | Uitstekende details, vrije geometrie | Sieraden, luxe horloges |
| Gieten (algemene metalen) | Kleine Al/SS-componenten | Indirecte tooling: zand/keramische schelpen, 3D-geprinte patronen | 20-1,000 | Goedkope, brede legeringsopties | Beugels, klephuizen |
| Koolstofvezel layup mallen | Wapens, granaten, leidingen | indirect: 3D-geprinte master → siliconen/aluminium kopie, of Direct: CNC aluminium mal | 20-500 | Lichtgewicht, hoge stijfheid | Drone-armen, carrosseriepanelen |
| Plaatwerk vormen (trekken/buigen) | Behuizingen en beugels voor kleine series | indirect: 3D-geprinte/aluminium zachte ponsen, of Direct: eenvoudige CNC-stalen matrijzen | 50-1,000 | Snelle tests, lage gereedschapsinvestering | Chassis, bevestigingsbeugels |
Veelgestelde vragen
Wat wordt bedoeld met Rapid Tooling?
Ik definieer Rapid Tooling als het maken van productiegerichte mallen, matrijzen of inzetstukken in dagen in plaats van weken met behulp van CNC, 3D-printen of hybride processen. Ik streef naar een doorlooptijdverkorting van 40-60%, een typische doorlooptijd van 2-10 dagen en een gereedschapslevensduur van 300-5,000 cycli (afhankelijk van het materiaal). Ik gebruik polymeren/metalen van productiekwaliteit om kleppen, koeling, krimp en cyclustijd te valideren en vervolgens 10-5,000 onderdelen te produceren voor piloten. Dit verbindt prototyping met productie en verlaagt de initiële kosten met 30-70% ten opzichte van conventionele gereedschappen van gehard staal.
Wat zijn de classificaties van rapid tooling?
Ik classificeer Rapid Tooling op basis van pad en robuustheid. Op pad: direct (CNC/AM-gereedschapsinzetstukken direct gebruikt) en indirect (mastermodel → siliconen/metaalkopie). Op robuustheid: zacht (siliconen/fotopolymeer, ≤ 100–500 cycli) en hard (aluminium/voorgehard staal/metaal AM, 500–5,000+ cycli). Op proces: spuitgieten, thermovormen, persen, gieten. Ik selecteer op basis van volume (10–5,000 eenheden), temperatuur/druk, oppervlaktespecificatie (VDI/Ra) en ROI-break-even ten opzichte van volledig staal.
Wat is het verschil tussen gereedschap en productie?
Ik beschouw gereedschap als het creëren van hulpmiddelen – mallen, matrijzen, mallen – met specificaties (materiaal, koeling, uitwerping) om geometrie binnen de tolerantie (bijv. ±0.05–0.20 mm) te reproduceren. Productie gebruikt deze gereedschappen om grondstof om te zetten in onderdelen met een beoogde cyclustijd (bijv. 18–45 s/shot), opbrengst (≥98%) en kosten per eenheid. Gereedschap is Capex, heeft een lange levensduur en bepaalt de capaciteit, productie is Opex, is repetitief en levert volume. Optimalisatie van gereedschapsontwerp kan de productiekosten met 10–25% verlagen door cyclus- en afvalreductie.
Wat is het doel van Rapid Tooling?
Ik gebruik Rapid Tooling om risico's bij lanceringen te beperken: valideer ontwerp-, materiaal- en procesramen met behulp van productiegerichte methoden voordat ik volledig staal ga produceren. Doelstellingen zijn onder meer het verkorten van de time-to-market met 4-8 weken, het aantonen van DfM (afsteken, ontwerp, wand, ribben), het vaststellen van een stabiele cyclus (±5%) en het uitvoeren van 10-5,000 pilot-units voor EVT/DVT, certificeringen of markttests. Het maakt ook variantverkenning (A/B-poorten, koeling) en vroegtijdige kostenberekening mogelijk, waardoor de initiële investering vaak met 30-70% wordt verlaagd ten opzichte van conventionele tooling.
Hoe beïnvloedt Rapid Tooling de productiesnelheid?
Ik versnel de productie door snelle gereedschapsbouw (2-10 dagen) te combineren met optimalisatie van de cyclustijd. Conforme koeling of aluminium inserts kunnen de koeltijd met 20-50% verkorten, waardoor de totale cyclus met 10-35% wordt verkort. Standaard matrijsbases en modulaire inserts verminderen de productie-uren met nog eens 15-25%. Netto-effect: ik ga van CAD-bevriezing naar verzendbare pilots in 1-3 weken in plaats van 6-10, terwijl ik de Cpk ≥1.33 op kritische afmetingen behoud. Dit verhoogt de omzet en verkort de terugverdientijd, waardoor ik vaak al binnen de eerste 500-1,500 onderdelen een ROI behaal.
Conclusie
Rapid tooling overbrugt prototyping en productie via directe of indirecte routes in slechts enkele dagen. Door productiematerialen te gebruiken om gating, koeling, krimp en cyclustijd te valideren, wordt de doorlooptijd met 40-60% verkort, ideaal voor 10-5,000 proefstukken. Succes hangt af van DfM, materiaalpassing, gereedschapsproeven en kwaliteitsborging. Herken de grenzen van standtijd en temperatuur en stap over op gehard staal voor opschaling. Heeft u specifieke wensen of vragen over rapid tooling? Neem gerust contact met ons op en deel uw idee!
















