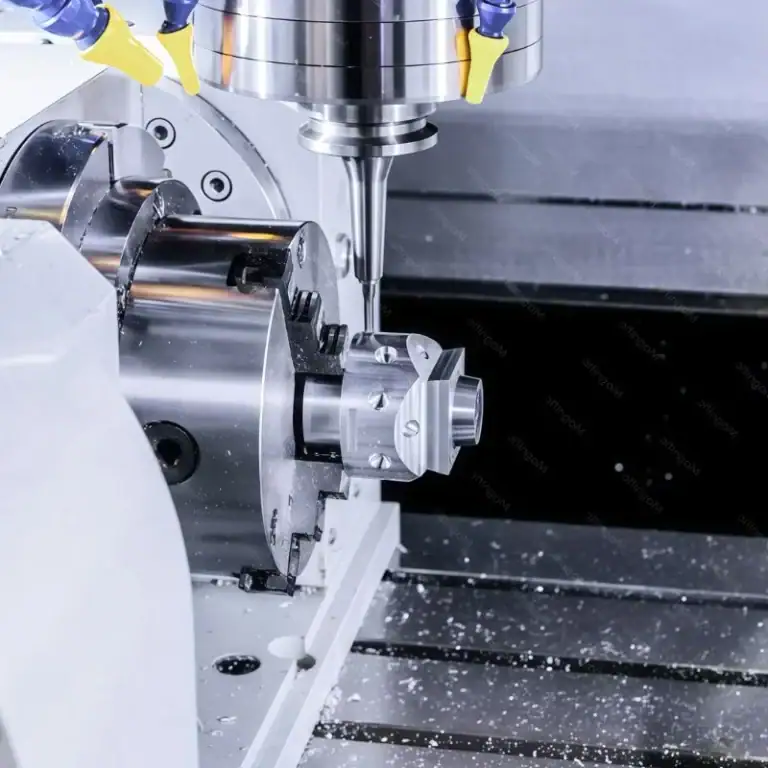
Bij CNC-bewerking van kunststoffen is trilling van de apparatuur een van de belangrijkste factoren die de bewerkingskwaliteit beïnvloeden. Veel fabrieken ondervinden problemen zoals duidelijke gereedschapssporen, toegenomen braamvorming, instabiele afmetingen, ruwe oppervlakken en zelfs vervorming van het werkstuk bij het bewerken van kunststof onderdelen. Deze problemen houden vaak verband met trillingen tijdens het bewerken. Dit geldt met name voor het bewerken van dunwandige kunststof onderdelen, constructieonderdelen met diepe holtes, lange onderdelen of zeer nauwkeurige onderdelen, waar trillingen sterker aanwezig zijn. In vergelijking met metalen hebben kunststoffen een lagere stijfheid en worden ze gemakkelijk zacht bij verhitting, waardoor ze gevoeliger zijn voor resonantie als gevolg van veranderingen in de snijkrachten tijdens het bewerkingsproces. Als trillingen aanhouden, beïnvloeden ze niet alleen de oppervlaktekwaliteit van de onderdelen, maar versnellen ze ook de gereedschapslijtage, verminderen ze de maatnauwkeurigheid en kunnen ze in ernstige gevallen zelfs leiden tot afgekeurde onderdelen.
Waarom komt trilling zo vaak voor bij CNC-bewerking van kunststoffen?
Wat is bewerkingsvibratie?
Eenvoudig gezegd is bewerkingsvibratie de onstabiele trilling van het gereedschap, het werkstuk of de machine tijdens het snijproces. Deze trilling kan ontstaan door de rotatie van de spindel, veranderingen in de snijkracht van het gereedschap, ongelijke spanning in het werkstuk of structurele resonantie van de machine.
Bij de verwerking van kunststoffen manifesteert trilling zich doorgaans als:
Regelmatige bewerkingssporen op het oppervlak
Scheuren of afbrokkelen aan de randen
Directe afmetingen van het gat
Plaatselijke oververhitting van het werkstuk
Tijdens de verwerking zijn merkbare abnormale geluiden waarneembaar.
Hoewel deze problemen oppervlakkig lijken, houden ze fundamenteel verband met dynamische instabiliteit tijdens het snijproces.
Waarom is plastic gevoeliger voor trillingen dan metaal?
Een van de grootste verschillen tussen kunststof en metaal is de lagere stijfheid van de materialen. Onder snijkrachten is kunststof gevoeliger voor elastische vervorming, waardoor zelfs kleine veranderingen in de snijkracht lichte trillingen van het werkstuk kunnen veroorzaken. Tegelijkertijd hebben veel kunststoffen een slechte warmtegeleiding, waardoor de warmte die vrijkomt tijdens het bewerken moeilijk snel kan worden afgevoerd. Wanneer de plaatselijke temperatuur stijgt, wordt het materiaal iets zachter, wat de stabiliteit verder vermindert en resulteert in meer merkbare trillingen. Dit probleem is vooral merkbaar bij bewerkingen met hoge snelheid.
Trillingen beïnvloeden niet alleen het uiterlijk, maar ook de algehele verwerkingskwaliteit.
Veel mensen denken dat trillingen alleen maar te maken hebben met "harder geluid" of "een minder aantrekkelijk oppervlak", maar ze hebben een directe invloed op de algehele kwaliteit van het onderdeel.
Bijvoorbeeld:
Trillingen kunnen afwijkingen in het gereedschapspad veroorzaken, wat tot maatfouten kan leiden;
Continue trillingen verhogen de slijtage van het gereedschap;
Herhaalde belasting van het werkstuk kan plaatselijke scheurtjes veroorzaken;
Bij zeer nauwkeurige assemblages kan het voorkomen dat ze door trillingen niet goed passen.
Trillingen zijn daarom niet alleen een kwestie van bewerkingservaring, maar ook van precisie en stabiliteit.
Hoe verminder je trillingen bij de bewerking van kunststoffen, stap voor stap?
IIdentificeer de bron van de trilling
De eerste stap bij het oplossen van trillingsproblemen is niet om direct parameters aan te passen, maar om eerst de bron van de trilling te achterhalen. Verschillende oorzaken vereisen compleet verschillende oplossingen. Veelvoorkomende bronnen van trillingen zijn onder andere: slijtage van de spindellagers, overmatige gereedschapsuitslag, instabiele werkstukklemming, onredelijke parameterinstellingen, ernstige gereedschapsslijtage en overmatige veranderingen in het gereedschapspad. Blindelings aanpassen zonder eerst de werkelijke oorzaak te vinden, heeft vaak een beperkt effect.
Controleer de stabiliteit van de werktuigmachine en de opspaninrichting.
Hoewel de snijbelasting bij het bewerken van kunststof niet zo hoog is als bij het bewerken van metaal, zijn de eisen aan stabiliteit wel degelijk hoog. Als de geleidingen van de machine loszitten, de spindelspeling te groot is of de opspaninrichting onvoldoende ondersteuning biedt, kunnen trillingsproblemen gemakkelijk verergeren. Daarom is het vóór de eigenlijke bewerking meestal nodig om te controleren of de spindel soepel draait, of de gereedschapshouder goed vastzit, of de opspaninrichting los zit en of de werkstukondersteuning voldoende is. Vooral bij grote plaatmetalen of dunwandige onderdelen kan een te grote overhang in het midden gemakkelijk leiden tot trillingen tijdens de bewerking.
Optimaliseer de bewerkingsvolgorde en het gereedschapspad.
Veel trillingen bij het bewerken van kunststoffen worden in feite veroorzaakt door een onredelijke gereedschapsbaan. Plotselinge grote snijdieptes, scherpe bochten of continu zwaar snijden op bepaalde plekken veroorzaken bijvoorbeeld onmiddellijke veranderingen in de snijkracht. Daarom worden tijdens het bewerken meestal gelaagd snijden, afgeronde overgangen, vloeiende gereedschapsbanen en geleidelijke aanvoer en terugtrekking toegepast. Dit maakt de veranderingen in de snijkracht stabieler en vermindert daardoor resonantie.
Pas de parameters geleidelijk aan door middel van proefsneden.
Veel soorten kunststoffen hebben een verschillende gevoeligheid voor trillingen. Daarom optimaliseren de meeste fabrieken de parameters geleidelijk door middel van proefsneden. Bijvoorbeeld: eerst de snijdiepte verkleinen om het effect te observeren, vervolgens de voeding aanpassen en ten slotte de spindelsnelheid nauwkeurig afstellen. Door de oppervlaktekwaliteit en de geluidsomstandigheden continu te vergelijken, kan een stabieler bewerkingsbereik worden gevonden.
Methoden om trillingen bij kunststofbewerking te verminderen
Kortere gereedschapsoverhang voor meer stabiliteit
Hoe langer de gereedschapsoverhang, hoe lager de stijfheid, waardoor het gereedschap tijdens het bewerken sneller gaat trillen. Om de vereiste bewerkingsdiepte te bereiken, wordt de gereedschapsoverhang daarom meestal geminimaliseerd. Vooral bij het bewerken van diepe kunststofonderdelen kunnen te lange gereedschappen gemakkelijk gaan resoneren, wat resulteert in zichtbare bewerkingssporen op het oppervlak. Het kiezen van de juiste gereedschapslengte is daarom een van de meest directe manieren om trillingen te verminderen.
De scherpte van het gereedschap heeft direct invloed op de trillingen.
Bij de bewerking van kunststof is de scherpte van het gereedschap cruciaal. Hoe botter het gereedschap, hoe groter de snijweerstand en hoe groter de kans dat er sprake is van 'knijpen' in plaats van 'snijden' tussen het gereedschap en het materiaal. Dit leidt niet alleen tot meer trillingen, maar ook tot: oververhitting van het materiaal, verbleking van het oppervlak, meer bramen en duidelijker zichtbare gereedschapssporen. Daarom controleren veel kunststofverwerkende bedrijven de conditie van het gereedschap vaker en vervangen ze versleten gereedschap direct.
Parameters mogen niet louter worden nagestreefd met het oog op hoge snelheid.
Veel mensen denken dat een hogere spindelsnelheid en voeding de efficiëntie verbeteren, maar bij het bewerken van kunststoffen kunnen te agressieve parameters de trillingen juist verergeren. Zo kunnen te hoge spindelsnelheden leiden tot warmteontwikkeling; een te grote snijdiepte kan een plotselinge toename van de snijkracht veroorzaken; en een instabiele voeding kan periodieke resonantie creëren. Daarom ligt de nadruk bij het bewerken van kunststoffen op "stabiel snijden" in plaats van simpelweg op hoge snelheid.
Een betere ondersteuning van het werkstuk leidt tot een grotere stabiliteit.
Werkstukken van kunststof hebben van nature een lage stijfheid, waardoor het ontwerp van de opspaninrichting cruciaal is. Als het overhangvlak van het werkstuk te groot is, is het gevoelig voor trillingen die het gereedschap volgen tijdens de bewerking. Daarom wordt bij precisiebewerking van kunststof doorgaans gebruikgemaakt van: vacuümzuigopspaninrichtingen, meerpuntssteunconstructies, flexibele drukplaten en hulppositioneringsblokken. Het doel is om een gelijkmatigere spanningsverdeling op het werkstuk te garanderen tijdens de bewerking.
Waarom vertonen verschillende soorten kunststoffen verschillende trillingseigenschappen?
POM-kunststofmateriaal
POM is een technische kunststof met goede bewerkbaarheid. Het is minder gevoelig voor ernstige bramen en draadvorming tijdens de bewerking, wat resulteert in relatief minder trillingen. Het is geschikt voor het bewerken van zeer nauwkeurige constructieonderdelen en componenten voor geautomatiseerde apparatuur, en is een van de favoriete kunststofmaterialen voor veel fabrieken.
ABS-kunststof
Hoewel ABS gemakkelijk te bewerken is, is het gevoelig voor lichte verzachting door plaatselijke verhitting tijdens het snijden op hoge snelheid. Zodra het materiaal zachter wordt, neemt de snijstabiliteit af, waardoor trillingen verergeren. Daarom wordt bij het bewerken van ABS meestal prioriteit gegeven aan spaanafvoer en koeling.
PC Materiaal
PC heeft een hoge taaiheid, maar de snijweerstand fluctueert aanzienlijk. Als het snijgereedschap niet scherp genoeg is of de parameters te veel veranderen, kunnen er gemakkelijk continue trillingen en draadvorming optreden. Daarom vereist de bewerking van PC doorgaans een vloeiender gereedschapspad en stabielere snijparameters.
Hoogwaardige technische kunststoffen
Hoogwaardige technische kunststoffen zoals PEEK hebben weliswaar een goede stabiliteit, maar ze hebben een hogere snijbelasting en vereisen een hogere stijfheid van de machine. Als de stabiliteit van de apparatuur onvoldoende is, kunnen er zelfs met uitstekende materiaaleigenschappen trillingsproblemen ontstaan.
Veel voorkomende problemen
Waarom zijn sommige fabrieken erg stil tijdens de bewerking van kunststoffen, terwijl andere aanzienlijke trillingen ervaren?
Dit heeft vooral te maken met de staat van de apparatuur, het gereedschapsbeheer, het ontwerp van de opspaninrichting en de bewerkingservaring. Ervaren fabrieken optimaliseren doorgaans vooraf de gereedschapspaden, selecteren de juiste gereedschapslengtes en controleren de snijparameters, wat resulteert in een soepeler bewerkingsproces. Hoewel sommige fabrieken vergelijkbare apparatuurparameters kunnen hebben, kunnen er gemakkelijk aanzienlijke trillingen optreden als de gereedschappen sterk versleten zijn, de opspaninrichting onvoldoende ondersteuning biedt of het programma onredelijk is. Daarom draait de echte concurrentie in de CNC-bewerking van kunststoffen niet alleen om de prijs van de apparatuur, maar om de algehele procesbeheersing.
In conclusie
Trillingen tijdens CNC-bewerking van kunststoffen zijn een veelvoorkomend probleem, maar ze kunnen niet eenvoudig worden opgelost door de snelheid te verlagen. Trillingen hangen vaak samen met de staat van de apparatuur, de gereedschapslengte, de klemmethode, de snijparameters en de materiaaleigenschappen. Instabiliteit in een van deze aspecten kan leiden tot resonantie gedurende het gehele bewerkingsproces. De meest effectieve aanpak is daarom het optimaliseren van het gehele bewerkingsproces. Dit omvat het korter en scherper maken van het gereedschap, het zorgen voor een stabielere opspaninrichting en het optimaliseren van het gereedschapspad, terwijl te agressieve parameters worden vermeden. Dit vermindert niet alleen trillingen, maar verbetert ook de oppervlaktekwaliteit, de dimensionale stabiliteit en de levensduur van het gereedschap. Bij CNC-bewerking van kunststoffen is "stabiele bewerking" vaak belangrijker dan "hogesnelheidsbewerking". Alleen wanneer het bewerkingsproces stabiel is, kan de kwaliteit van het onderdeel echt stabiel zijn, wat resulteert in een betere batchconsistentie.