
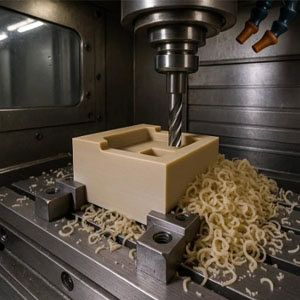
Bij CNC-bewerking van kunststof is de voedingssnelheid een van de belangrijkste parameters die de bewerkingskwaliteit, de productie-efficiëntie en de dimensionale stabiliteit van de onderdelen beïnvloeden. De voedingssnelheid verwijst naar de snelheid waarmee het snijgereedschap ten opzichte van het kunststofwerkstuk beweegt. Het bepaalt de hoeveelheid materiaal die door het gereedschap in een bepaalde tijd wordt verwijderd en beïnvloedt ook de wrijving, warmteontwikkeling en snijomstandigheden tussen het gereedschap en het kunststofmateriaal. In vergelijking met metalen materialen hebben kunststoffen een lagere thermische geleidbaarheid, een grotere thermische uitzetting en een hogere neiging tot vervorming bij blootstelling aan hitte. Daarom moeten de bewerkingsparameters worden aangepast aan de eigenschappen van de verschillende kunststofmaterialen. Bij het bewerken van kunststofonderdelen met CNC-apparatuur is een lagere voedingssnelheid niet altijd veiliger en een hogere voedingssnelheid niet altijd beter. Als de voedingssnelheid te laag is, kan het snijgereedschap geen stabiele snede bereiken en in plaats daarvan continu tegen het materiaaloppervlak wrijven, waardoor de temperatuur in het bewerkingsgebied stijgt en dit kan leiden tot smelten van het plastic, vastlopen van het gereedschap of dimensionale afwijkingen.
Als de voedingssnelheid te hoog is, neemt de snijweerstand van het gereedschap toe, wat gemakkelijk trillingen, afbrokkeling van de snijkant en een slechte oppervlakteafwerking kan veroorzaken. Daarom vereist het kiezen van een geschikte voedingssnelheid een uitgebreide afweging van het type kunststof, de gereedschapsstructuur, het toerental van de spindel en het ontwerp van het onderdeel. Voor gangbare technische kunststoffen zoals POM, PEEK, nylon, ABS en PC gelden aanzienlijk verschillende eisen aan de voedingssnelheid. Materialen met een hogere hardheid en betere temperatuurbestendigheid vereisen doorgaans stabiele snijparameters, terwijl bij zachtere kunststoffen of materialen die gevoelig zijn voor thermische vervorming meer aandacht moet worden besteed aan spaanafvoer en temperatuurregeling tijdens de bewerking.
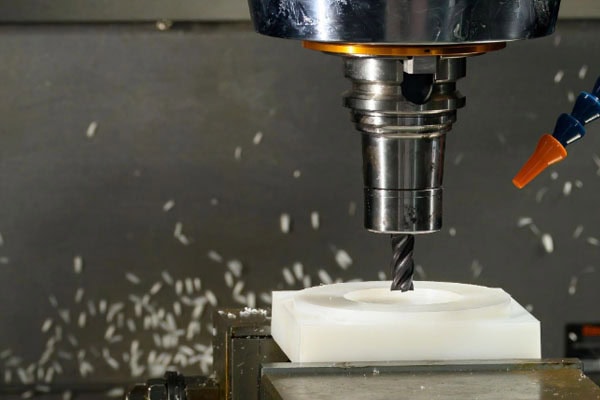
Specifieke effecten van de voedingssnelheid op de kwaliteit van kunststofbewerking
Invloed op de bewerkingstemperatuur en de materiaaltoestand
De voedingssnelheid heeft een directe invloed op de warmteontwikkeling tijdens het bewerken met een gereedschap. Bij een te lage voedingssnelheid blijft het gereedschap langer in hetzelfde bewerkingsgebied, waardoor de wrijving tussen het gereedschap en het kunststofmateriaal toeneemt en de temperatuur stijgt. Bij sommige warmtegevoelige kunststoffen kan dit leiden tot randsmelting of het vastkleven van spanen aan het gereedschap tijdens de bewerking, wat de oppervlaktekwaliteit van de onderdelen negatief beïnvloedt. Door de voedingssnelheid op de juiste manier te verhogen, kan het gereedschap sneller materiaal verwijderen, waardoor spanen sneller uit het bewerkingsgebied worden afgevoerd en warmteophoping wordt verminderd. De voedingssnelheid moet echter wel binnen redelijke grenzen blijven. Als deze de capaciteit van het gereedschap en de machine overschrijdt, neemt de snijdruk toe en kan dit leiden tot vervorming van dunwandige kunststofonderdelen.
Invloed op de oppervlakteafwerking van het onderdeel
Veranderingen in de voedingssnelheid hebben direct invloed op het uiterlijk van kunststofonderdelen. Bij een te lage voedingssnelheid kan het gereedschap herhaaldelijk tegen het te bewerken oppervlak wrijven, wat brandplekken, verkleuring of oneffenheden in het oppervlak kan veroorzaken. Bij een te hoge voedingssnelheid neemt de snijbelasting toe, waardoor zichtbare bewerkingssporen of bramen eerder ontstaan. Bij precisie-CNC-bewerking van kunststof moet de voedingssnelheid worden aangepast aan de toepassingseisen van het onderdeel. Componenten met een goede esthetiek vereisen doorgaans een betere oppervlakteafwerking en stabiele bewerkingsparameters, terwijl bij assemblagecomponenten de nadruk meer ligt op maatnauwkeurigheid en het voorkomen van maatafwijkingen als gevolg van bewerkingswarmte.
Invloed op de levensduur van gereedschap
De conditie van het gereedschap is ook een belangrijke factor om rekening mee te houden bij het aanpassen van de voedingssnelheid. Een te lage voedingssnelheid verhoogt de wrijving tussen het gereedschap en het kunststofmateriaal, waardoor de temperatuur van het gereedschap stijgt en er mogelijk slijtage aan de snijkant optreedt tijdens langdurig bewerken. Een te hoge voedingssnelheid verhoogt de impactkracht op het gereedschap, vooral bij het bewerken van kleine, dunwandige of complexe onderdelen, waar gereedschapstrillingen eerder kunnen optreden. Het kiezen van scherpe hardmetalen gereedschappen in combinatie met een geschikte voedingssnelheid helpt stabiele snijomstandigheden te behouden en de prestaties bij continu bewerken te verbeteren. Bij de bewerking van kunststof is doorgaans een effectieve spaanafvoer vereist om te voorkomen dat spaanophoping de gereedschapsbeweging belemmert.
Invloed op de bewerkingsefficiëntie en de productiekosten
De voedingssnelheid bepaalt de tijd die CNC-machines nodig hebben om een onderdeel te bewerken. Door de voedingssnelheid op de juiste manier te verhogen, kan de bewerkingstijd per onderdeel worden verkort en de productie-efficiëntie worden verbeterd. Als de parameters echter onjuist zijn ingesteld en leiden tot nabewerking of materiaalverspilling, kunnen de productiekosten juist stijgen. Bij de massaproductie van kunststofonderdelen testen fabrikanten doorgaans verschillende voedingssnelheden om een balans te vinden tussen bewerkingsefficiëntie en onderdeelkwaliteit.
Vereisten voor de toevoersnelheid van verschillende kunststofmaterialen
Er bestaat geen universele standaard voor de voedingssnelheid bij CNC-bewerking van kunststoffen, omdat verschillende kunststoffen variëren in hardheid, taaiheid, hittebestendigheid en vochtabsorptie. Bewerkingsparameters moeten worden aangepast aan de materiaaleigenschappen. POM-kunststof heeft bijvoorbeeld een uitstekende bewerkbaarheid. Tijdens het snijden produceert het gemakkelijk continue spanen en kan het worden bewerkt met relatief stabiele voedingssnelheden tijdens frees- en draaibewerkingen. Nylonmaterialen hebben een bepaalde vochtabsorberende eigenschap, dus de materiaalconditie moet vóór de bewerking in overweging worden genomen; anders kan de dimensionale stabiliteit worden beïnvloed. PEEK is een hoogwaardige technische kunststof. Hoewel het een uitstekende hittebestendigheid en slijtvastheid heeft, stelt het hogere eisen aan gereedschap en bewerkingsparameters, waardoor een zorgvuldige controle van de snijwarmte nodig is. Bij gangbare technische kunststoffen zoals ABS en PVC ligt de focus bij de bewerking vooral op het voorkomen van smelten en het verbeteren van de oppervlaktekwaliteit. Een juiste voedingssnelheid helpt het gereedschap om spanen efficiënt te verwijderen, warmteophoping te verminderen en een goede dimensionale nauwkeurigheid na de bewerking te behouden.
Veel voorkomende vragen
V: Is een lagere voedingssnelheid bij het bewerken van kunststof met een CNC-machine altijd veiliger?
A: Nee. Een te lage voedingssnelheid verhoogt de wrijvingstijd tussen het gereedschap en het materiaal, waardoor de temperatuur in het bewerkingsgebied stijgt en het plastic mogelijk smelt of aan het gereedschap blijft kleven. Bij het bewerken van plastic is het belangrijk dat het gereedschap effectieve snijomstandigheden handhaaft in plaats van continu tegen het materiaal aan te wrijven.
V: Welke problemen kunnen er ontstaan als de aanvoersnelheid te hoog is?
A: Wanneer de voedingssnelheid een redelijk bereik overschrijdt, neemt de snijweerstand toe, wat kan leiden tot trillingen van het werkstuk, maatafwijkingen en een verminderde oppervlaktekwaliteit. Bij dunwandige onderdelen, kleine componenten en onderdelen met een complexe structuur is een nog nauwkeurigere controle van de bewerkingssnelheid vereist.
V: Hoe kan de juiste toevoersnelheid worden bepaald?
A: De juiste voedingssnelheid hangt meestal af van het type kunststof, de diameter van het gereedschap, het aantal snijkanten, het toerental van de spindel en de structuur van het onderdeel. Tijdens de daadwerkelijke productie kunnen fabrikanten de bewerkingsparameters aanpassen door het snijproces te testen en de spaancondities, de oppervlaktekwaliteit en de resultaten van de maatinspectie te observeren.
Conclusie
De voedingssnelheid beïnvloedt de snijtemperatuur, de oppervlaktekwaliteit, de conditie van het gereedschap en de bewerkingsefficiëntie. Kunststoffen verschillen aanzienlijk van metalen, waardoor bewerkingsparameters voor metalen niet zomaar direct kunnen worden toegepast. De bewerkingsparameters moeten worden aangepast aan de specifieke eigenschappen van kunststoffen. Een redelijke voedingssnelheid kan de gereedschapswrijving verminderen, de snijstabiliteit verbeteren, een soepele spaanafvoer garanderen en het risico op vervorming door warmteontwikkeling verlagen. Tijdens de bewerking moet de parameteroptimalisatie gebaseerd zijn op het materiaalsoort, de structuur van het onderdeel en de omstandigheden van de apparatuur. Bijvoorbeeld, bij het bewerken van dunwandige kunststofonderdelen moet overmatige snijdruk worden vermeden; bij het bewerken van hoogwaardige kunststoffen moet extra aandacht worden besteed aan de conditie van het gereedschap en temperatuurschommelingen. Door de voedingssnelheid wetenschappelijk in te stellen, kan CNC-apparatuur stabiel blijven werken, de bewerkingsnauwkeurigheid en de oppervlaktekwaliteit van kunststofonderdelen verbeteren en een betrouwbare ondersteuning bieden voor de productie van precisie-onderdelen van kunststof.