
Medische automatiseringsapparatuur omvat processen zoals testen, bemonsteren, transporteren, positioneren, sorteren en assembleren. De werking ervan is afhankelijk van veel niet-standaard onderdelen met precieze afmetingen en stabiele passingen. De bewerkingskwaliteit van montageplaten, steunvoeten, positioneringsblokken, geleidingscomponenten en asonderdelen kan de beweging van het mechanisme en de daaropvolgende assemblage direct beïnvloeden. CNC-bewerking is geschikt voor de productie van onderdelen met meerdere varianten, kleine series en frequent veranderende structuren. Het kan ook de ontwikkeling van prototypes en de daaropvolgende productie ondersteunen en biedt flexibele bewerkingsondersteuning voor de ontwikkeling van apparatuur.
Welke onderdelen van medische automatiseringsapparatuur zijn geschikt voor CNC-bewerking?
Medische automatiseringsapparatuur heeft complexe structuren en verschillende onderdelen vervullen verschillende functies. Voordat met de bewerking wordt begonnen, moeten de structuur, het materiaal en de nauwkeurigheidseisen worden vastgesteld op basis van de daadwerkelijke toepassing.
Constructie- en montageonderdelen van de apparatuur
Montageonderdelen worden hoofdzakelijk gebruikt om verschillende modules vast te zetten, waarbij de bewerking zich richt op referentieoppervlakken, gatposities en de onderlinge verbindingen tijdens de montage.
- Montagegrondplaten: Voorzie montagegaten, positioneringsgaten, verzonken gaten en referentieoppervlakken om vaste posities te creëren voor meerdere functionele modules.
- Steunvoeten en verbindingsplaten: Machinetrappen, sleuven en gaten in meerdere richtingen volgens de machine-indeling.
- Montageframes: Reserveer installatieruimtes voor sensoren, bedrading en bedieningscomponenten volgens de interne mechanisme-indeling.
Door de juiste maatverhoudingen in deze onderdelen te handhaven, kan de afstelling tijdens de montage van de apparatuur worden vereenvoudigd.
Positionerings-, transmissie- en actuatiecomponenten
Herhaalde bewegingen binnen de apparatuur zijn gevoelig voor passingsmaten, waardoor positionerings- en transmissiecomponenten een bewerkingsnauwkeurigheid vereisen die is afgestemd op hun daadwerkelijke bewegingsvereisten.
- Positioneringsblokken en geleidingscomponenten: Regel de speling afhankelijk van de bewegingsrichting om een stabiele, herhaalde positionering te garanderen.
- Assen en montagevoeten: Focus op het controleren van de gatdiameter, asdiameter, concentriciteit en aansluitafmetingen.
- Opspaninrichtingen en gereedschappen: Positioneringssleuven, klemconstructies en spelingzones van de machine worden aangepast aan de productgeometrie.
De toleranties voor functionele componenten moeten worden bepaald op basis van de werkelijke bewegings- en montage-eisen om onnodige kosten voor zeer nauwkeurige bewerkingen te vermijden.
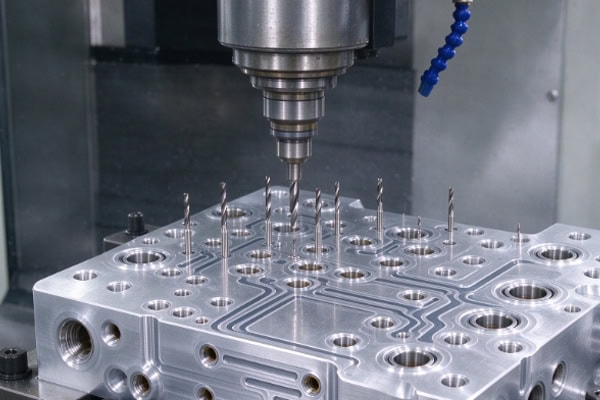
Hoe kan de nauwkeurigheid van CNC-bewerkingen voor onderdelen van medische automatiseringsapparatuur worden gecontroleerd?
Medische automatiseringsapparatuur bevat meerdere onderling samenwerkende mechanismen. Een enkel onderdeel dat aan de maateisen voldoet, garandeert niet noodzakelijkerwijs een soepele werking van het complete mechanisme. Daarom moet bij de bewerking rekening worden gehouden met referentiepunten, kritische afmetingen en vervorming van het onderdeel.
Voer tekening- en procesbeoordelingen uit vóór de bewerking.
Voordat de formele productie van start gaat, moet de onderdeelstructuur worden gecontroleerd aan de hand van 3D-modellen, 2D-tekeningen en assemblageverhoudingen om potentiële bewerkingsproblemen vroegtijdig te identificeren.
- Controleer diepe sleuven en diepe gaten: controleer of de snijgereedschappen de bewerkingsgebieden goed kunnen bereiken.
- Definieer bewerkingsreferenties: Bepaal de belangrijkste montageoppervlakken, positioneringsoppervlakken en kritische gatposities.
- Plan de bevestigingsmethode: Verminder cumulatieve fouten die ontstaan door herhaaldelijk positioneren.
Door productie-uitdagingen van tevoren aan te pakken, kunnen tijdelijke proceswijzigingen tijdens de bewerking worden verminderd.
Plan de inspectie volgens de tolerantie-eisen.
Verschillende onderdelen vereisen overeenkomstige inspectiemethoden, en één enkel meetinstrument kan niet alle afmetingen dekken. Schuifmaten en micrometers zijn geschikt voor bepaalde conventionele lineaire afmetingen, terwijl hoogtemeters, visuele meetsystemen of coördinatenmeetmachines kunnen worden gekozen voor positie-, oppervlakte- en complexe geometrische kenmerken, afhankelijk van de tolerantie-eisen. Door inspectiemethoden af te stemmen op de tekeningspecificaties kunnen de daadwerkelijke montage-eisen van de onderdelen correct worden gecontroleerd.
Beheers de vervorming van metalen en technische kunststoffen tijdens het bewerken.
Bij het verwijderen van grote hoeveelheden materiaal kunnen grote montageplaten, dunwandige onderdelen en technische kunststoffen zoals POM en PEEK spanningsvermindering en dimensionale veranderingen optreden.
- Laat voldoende materiaal over tijdens de voorbewerking: verwijder niet te veel materiaal in één bewerking.
- Scheid de voor- en nabewerking op de juiste manier: bewerk de kritische afmetingen wanneer het onderdeel zich in een relatief stabiele toestand bevindt.
- Regel de klemkracht voor kunststof onderdelen: voorkom plaatselijke vervorming door overmatige klemkracht.
- Zorg voor spanningsontlasting indien nodig: Voor zeer nauwkeurige kunststofonderdelen kunnen, afhankelijk van het materiaal en de structuur, geschikte rust- of stabilisatieprocessen worden toegepast.
Het aanpassen van de bewerkingsmethoden aan de materiaaleigenschappen draagt bij aan een betere dimensionale stabiliteit na de bewerking.
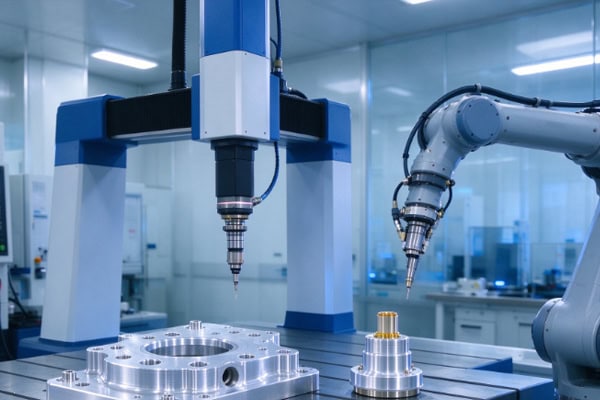
Hoe moeten materiaaleisen, oppervlaktebehandelingseisen en reinheidseisen op elkaar worden afgestemd?
Niet alle onderdelen van medische automatiseringsapparatuur werken in dezelfde omgeving. De materiaalkeuze en nabewerking moeten worden bepaald op basis van de functie van het onderdeel, de contactmedia, de reinigingsmethoden en de bedrijfsomstandigheden van de apparatuur.
De materiaalkeuze moet aansluiten op de functie van het onderdeel.
Verschillende materialen hebben hun eigen eigenschappen wat betreft gewicht, sterkte, wrijving, corrosiebestendigheid en vormvastheid.
| Onderdeel type | Gemeenschappelijke materialen | Bewerkingsfocus | Belangrijkste vereisten |
| Montageplaat | aluminium | Vlakheid, gatenposities | Lichtgewicht ontwerp, eenvoudige montage |
| Ondersteuningsbasis | Aluminiumlegering, roestvrij staal | Referentieoppervlakken, aansluitgaten | Sterkte, stabiliteit |
| Schacht Componenten | Roestvrij staal, gelegeerd staal | Concentriciteit, oppervlaktekwaliteit | Bewegingsnauwkeurigheid, duurzaamheid |
| Geleidingscomponenten | POM, PEEK en andere technische kunststoffen | Passingsspeling, vervorming | Lage wrijving, dimensionale stabiliteit |
| Precisie-armaturen | Aluminiumlegering, roestvrij staal, technische kunststoffen | Positioneringsafmetingen, oppervlaktekwaliteit | Herhaalde positionering, reinheid |
PEEK is geschikt voor bepaalde constructieonderdelen die een hoge chemische bestendigheid, temperatuurbestendigheid of vormvastheid vereisen, terwijl POM geschikt is voor bepaalde wrijvingsarme, lichtgewicht en elektrisch isolerende componenten. Het specifieke materiaal moet echter nog steeds worden gekozen op basis van de feitelijke gebruiksomstandigheden.
De oppervlaktebehandeling moet aansluiten bij de gebruiksomgeving.
De keuze voor een oppervlaktebehandeling mag niet uitsluitend op basis van het materiaal worden gemaakt. Ook slijtvastheid, corrosiebestendigheid, reinigingsmethoden en maatnauwkeurigheid moeten in overweging worden genomen.
- Onderdelen van aluminiumlegering: Anodiseren of hard anodiseren kan worden overwogen, afhankelijk van de eisen ten aanzien van slijtage- en corrosiebestendigheid. Bij precisiepassingen moet rekening worden gehouden met maatafwijkingen die door de behandelingslaag worden veroorzaakt.
- Onderdelen van roestvrij staal: Voor componenten die een hogere corrosiebestendigheid en oppervlaktereinheid vereisen, kan, afhankelijk van de specifieke eisen, gekozen worden voor passivering of elektropolijsten.
- Nauwkeurige passing: Houd rekening met een passende bewerkingsmarge vóór de oppervlaktebehandeling en bepaal vooraf de gewenste afmetingen na de behandeling.
De oppervlaktebehandeling moet worden afgestemd op de daadwerkelijke functie van het onderdeel om reactieve aanpassingen na de bewerking te voorkomen.
Reinigen en ontbramen dienen onderdeel uit te maken van het leveringsproces.
Voor onderdelen die in contact kunnen komen met reagentia of monsters, of die in een schone omgeving functioneren, is het ook van belang dat de onderdelen na de bewerking schoon zijn.
- Verwijder bewerkingsbramen: concentreer u op gaten, sleuven, schroefdraad en scherpe randen om te voorkomen dat resterend vuil de werking van het mechanisme beïnvloedt.
- Verwijder bewerkingsresten: Verwijder snijvloeistoffen, olie en metaaldeeltjes volgens de projectvereisten.
- Gebruik geschikte, schone verpakkingen: Na het reinigen moeten de onderdelen op de juiste manier worden verpakt om het risico op herbesmetting tijdens transport te verminderen.
Door de eisen voor reiniging, ontbramen en verpakking vooraf vast te leggen, kunnen onderdelen soepeler door de daaropvolgende assemblageprocessen worden geleid.
Welke mogelijkheden moet een CNC-leverancier voor medische automatiseringsapparatuur hebben?
Onderdelen van medische automatiseringsapparatuur kenmerken zich vaak door snel veranderende structuren, variabele bestelhoeveelheden en duidelijk omschreven leveringseisen. Leveranciers hebben daarom zowel bewerkingsmogelijkheden als sterke projectcoördinatie nodig.
Vermogen om complexe, niet-standaard constructies te hanteren.
Onderdelen van automatiseringsapparatuur kunnen tegelijkertijd gaten, sleuven, treden, gebogen oppervlakken en multidirectionele bewerkingsmogelijkheden bevatten. Afhankelijk van de structuur van het onderdeel moet een geschikt proces worden ontwikkeld.
- Meerassige bewerking: Geschikt voor structuren met meerdere oppervlakken en complexe hoekvormen.
- Precisiefrezen en -draaien: Omvat diverse bewerkingsvereisten voor plaatwerk, constructieonderdelen en asonderdelen.
- Correcte bevestiging: Vermindert de invloed van herhaaldelijk positioneren op kritische afmetingen.
Door de mogelijkheden van de apparatuur te combineren met procesplanning kan de bewerkingsstabiliteit van complexe, niet-standaard onderdelen worden verbeterd.
Vermogen om R&D-aanpassingen en de daaropvolgende productie te ondersteunen.
Medische automatiseringsapparatuur kan tijdens de ontwikkeling wijzigingen ondergaan in de positie van gaten, afmetingen, opspaninrichtingen of module-interfaces. De leverancier van bewerkingsonderdelen moet daarom snel inzicht hebben in wijzigingen in de tekeningen en het bewerkingsproces hierop aanpassen. Ook bij kleine series of herhaalde productie is het belangrijk om consistentie te waarborgen in materialen, programma's, inspectie-eisen en kritische afmetingen. Voor onderdelen met speciale reinheidseisen moeten de specificaties voor ontbramen, reinigen en verpakken vooraf worden vastgelegd, zodat bewerking, nabewerking en levering een consistente workflow vormen.
Bij de productie van onderdelen voor medische automatiseringsapparatuur moet rekening worden gehouden met factoren die verder gaan dan alleen ontwerptekeningen en ook van toepassing zijn op de daadwerkelijke assemblage en bedrijfsomstandigheden. Een geschikt bewerkingsplan moet vooraf rekening houden met materiaaleigenschappen, maatnauwkeurigheid, vervormingsrisico's, oppervlaktebehandeling en reinheidseisen. Door deze factoren vroegtijdig in de procesplanning op te nemen, kunnen herhaalde aanpassingen tijdens de ontwikkeling worden verminderd en kan een stabielere pasvorm van de onderdelen worden gewaarborgd nadat ze in de apparatuur zijn geassembleerd.















