
Klimfrezen en conventioneel frezen zijn twee veelgebruikte freesmethoden bij CNC-bewerking. Ze staan bekend om hun verschillende draairichtingen van de frees, voedingsrichtingen, spaanafvoermethoden, snijkrachtgedrag en effecten op de oppervlakteafwerking, standtijd van het gereedschap, bewerkingsstabiliteit en maatnauwkeurigheid. Deze verschillen verklaren waarom beide methoden veelvuldig worden gebruikt bij voorbewerking, nabewerking, hogesnelheidsfrezen, het bewerken van harde materialen en de productie van precisieonderdelen.
In deze handleiding leggen we uit wat meedraaien in een freesmachine is, wat conventioneel frezen is, hoe meedraaien in een freesmachine werkt in vergelijking met conventioneel frezen, en waarom de juiste freesmethode zorgvuldig gekozen moet worden.
Wat is klimfrezen?
Bij meedraaien in de freesrichting is de draairichting van de frees gelijk aan de aanvoerrichting van het werkstuk. Deze freesmethode wordt ook wel neerwaarts frezen genoemd en wordt veel gebruikt in moderne CNC-bewerkingen wanneer een betere oppervlakteafwerking, hogere maatnauwkeurigheid, lagere snijwarmte en een langere levensduur van het gereedschap vereist zijn.
Definitie en snijrichtingprincipe
Bij meedraaiend frezen volgt de draairichting van de frees dezelfde richting als de aanvoerbeweging. Terwijl het gereedschap het werkstuk binnendringt, freest het van maximale naar minimale spaandikte.
Deze snijrichting zorgt ervoor dat het gereedschap het materiaal efficiënter afsnijdt in plaats van eroverheen te schuren. Het helpt ook om het werkstuk tegen de opspaninrichting aan te drukken, wat de stabiliteit kan verbeteren als het klemsysteem voldoende stijf is.
Omdat de spanen dunner worden naarmate het gereedschap het materiaal verlaat, levert meefrezen doorgaans een schoner oppervlak op en vermindert het de vorming van bramen. Dezelfde snijkracht kan echter het werkstuk of de tafel naar voren trekken als er speling in de machine zit, waardoor de conditie van de machine erg belangrijk is.
Voordelen van klimfrezen
Bij meefrezen wordt een betere oppervlakteafwerking bereikt doordat de snijkant materiaal schoner verwijdert en wrijving bij het gereedschapsinvoerpunt vermindert. Onder geschikte CNC-omstandigheden kan het helpen om fijne oppervlakteafwerkingen te bereiken, zoals Ra<0.8 μm, en bij hogesnelheidsbewerkingen zijn zelfs nog gladdere resultaten mogelijk.
Het meebewegen met de snijkant kan ook de levensduur van het gereedschap verlengen. Doordat de spanen regelmatiger worden gevormd en de warmte effectiever van de snijzone wordt afgevoerd, ondervindt de snijkant minder wrijving en minder warmteophoping. Bij stabiele serieproductie kan de levensduur van het gereedschap met ongeveer 10-25% verbeteren, afhankelijk van het materiaal, de gereedschapscoating, het koelmiddel en de snijparameters.
Een ander voordeel is de lagere snijwarmte. De van dik naar dun spaanvorming zorgt ervoor dat de warmte snel met de spaan wordt afgevoerd, waardoor het risico op thermische vervorming wordt verminderd. Dit is vooral handig bij het bewerken van warmtegevoelige materialen zoals aluminium, koperlegeringen, titaniumlegeringen, technische kunststoffen en hoogwaardige kunststoffen.
Nadelen van klimfrezen
Bij meebewegend frezen is er een grote kans op speling in de machine. Als de machine te veel speling heeft in de spindel, kogelomloopspindel of het aandrijfsysteem, kan de frees onverwacht de tafel of het werkstuk naar zich toe trekken. Dit kan leiden tot trillingen, maatafwijkingen, gereedschapsbreuk of beschadiging van het oppervlak.
Klimfrezen is ook niet altijd geschikt voor de eerste voorbewerking van harde of oneffen materialen. Omdat de frees met maximale spaandikte in het materiaal komt, kan de snijkant bij het inbrengen een hoge impactbelasting ondervinden, vooral bij het bewerken van gehard staal, materiaal met een walshuidlaag, gietoppervlakken of materialen met een hardheid hoger dan HRC50.
Een andere beperking is het risico op trillingen bij een lage stijfheid. Als de machine, de opspaninrichting, de gereedschapshouder of de werkstukopstelling niet stabiel is, kan de trekkracht van het meefrezen trillingssporen en inconsistente afmetingen veroorzaken. Om deze reden kan meefrezen het beste worden uitgevoerd op stabiele CNC-bewerkingscentra met betrouwbare spelingcompensatie en een veilige klemming.
Wat is conventioneel frezen?
Conventioneel frezen is een freesmethode waarbij de draairichting van de frees tegengesteld is aan de aanvoerrichting van het werkstuk. Het wordt ook wel opwaarts frezen genoemd en wordt vaak gebruikt voor voorbewerking, oudere machines, handmatige freesmachines, instabiele werkstukken en situaties waarbij precisie bij het frezen belangrijker is dan de oppervlakteafwerking.
Definitie en snijrichtingprincipe
Bij conventioneel frezen draait de frees tegen de aanvoerrichting van het werkstuk in. Tijdens het freesproces dringt het gereedschap geleidelijk in het materiaal, van een dunne naar een dikkere spaander.
Omdat het snijproces begint met een spaandikte die vrijwel nul is, kan het gereedschap wrijving veroorzaken voordat het begint te snijden. Dit kan leiden tot verhoogde wrijving, warmteontwikkeling en slijtage van het gereedschap, met name bij materialen die koudvervormen of een slechte warmtegeleiding hebben.
De geleidelijke instroom maakt conventioneel frezen echter ook vergevingsgezinder bij voorbewerkingen. Het vermindert het risico dat de frees plotseling het werkstuk vastgrijpt, waardoor het vaak veiliger is op handmatige machines of CNC-apparatuur met merkbare speling.
Voordelen van conventioneel frezen
Conventioneel frezen biedt een hoge stabiliteit bij voorbewerking omdat het gereedschap geleidelijk in de snede komt. Dit helpt plotselinge schokken te verminderen en maakt het gemakkelijker om de bewerking te controleren bij onregelmatige werkstukken, ruw materiaal, gietstukken, smeedstukken en materialen met een ongelijke hardheid.
Het is geschikter voor machines zonder effectieve spelingcompensatie. Omdat de snijkracht de neiging heeft om tegen de voedingsrichting in te duwen in plaats van de tafel naar voren te trekken, vermindert conventioneel frezen het risico op plotselinge gereedschapsinschakeling bij oudere machines.
Conventioneel frezen kan ook nuttig zijn voor het verwijderen van grote hoeveelheden materiaal wanneer de oppervlakteafwerking niet de belangrijkste vereiste is. Bij voorbewerkingen met een grote tolerantie, sterke klemming en stabiele gereedschapspaden kan overtollig materiaal veilig worden verwijderd voordat de uiteindelijke afwerking met meefrezen plaatsvindt.
Nadelen van conventioneel frezen
Bij conventioneel frezen ontstaat doorgaans een minder goede oppervlakteafwerking, omdat het gereedschap wrijft voordat het snijdt en met een dikkere spaan naar buiten komt. Dit kan leiden tot meer zichtbare gereedschapssporen, scheuren en restvervorming, waarbij de ruwheid vaak hoger is dan Ra1.6 μm, afhankelijk van het materiaal en de parameters.
Bij conventioneel frezen kan gereedschapslijtage sneller optreden. De initiële wrijving genereert wrijving en warmte voordat de snijkant volledig in het materiaal doordringt. Dit kan flankenslijtage, bot worden van de snijkant en werkverharding versnellen, met name bij roestvrij staal, titanium en sommige koperlegeringen.
De warmte die vrijkomt tijdens het snijden blijft ook vaker in het contactgebied tussen gereedschap en werkstuk. Omdat de spaanafvoer trager verloopt en de wrijving hoger is, kan warmte zich naar het werkstuk en het gereedschap verspreiden, waardoor het risico op thermische uitzetting, maatafwijkingen en problemen met de oppervlaktekwaliteit toeneemt.
Het belangrijkste verschil tussen meelopend frezen en conventioneel frezen
Het belangrijkste verschil tussen meedraaiend frezen en conventioneel frezen zit in de relatie tussen de draairichting van de frees en de aanvoerrichting. Bij meedraaiend frezen draait de frees mee met de aanvoerrichting, bij conventioneel frezen draait de frees tegen de aanvoerrichting in.
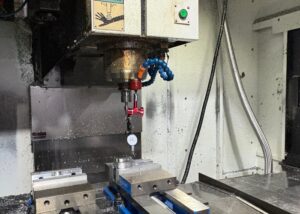
Vergelijking van gereedschapsoffset en snijnauwkeurigheid
Bij meebewegend frezen heeft de snijkracht de neiging het werkstuk naar de opspaninrichting te drukken wanneer de opstelling stijf is. Dit draagt bij aan een betere stabiliteit van het gereedschapspad en een hogere maatnauwkeurigheid, met name tijdens de nabewerking.
Voor precisieonderdelen met nauwe toleranties, zoals ±0.01 mm, wordt vaak de voorkeur gegeven aan meefrezen, mits de CNC-machine een goede stijfheid en spelingcompensatie heeft. Dit helpt scheuren in het oppervlak te verminderen en verbetert de maatnauwkeurigheid van herhaalde productie.
Bij conventioneel frezen kan de snijkracht het gereedschap en het werkstuk in een minder gunstige richting duwen. Op machines met grote spelingen kan dit leiden tot gereedschapsafbuiging, trillingen en maatafwijkingen. Toch kan het bij voorbewerken veiliger zijn wanneer de speling van de machine moeilijk te beheersen is.
Hitte-invloed en snijkrachtrichting
Bij het frezen in tegengestelde richting ontstaan spanen van dik naar dun, waardoor de warmte snel met de spanen uit de snijzone kan ontsnappen. Dit helpt de gereedschapstemperatuur, de opwarming van het werkstuk en de thermische vervorming te verminderen.
Bij conventioneel frezen ontstaan spanen van dunne tot dikke dikte. Het gereedschap kan wrijving veroorzaken voordat het gaat snijden, waardoor er meer warmte in de buurt van het contactvlak kan blijven hangen. Dit kan de wrijving verhogen, met name bij het bewerken van aluminium, koper, roestvrij staal, titanium of hittegevoelige kunststoffen.
Ook de richting van de snijkracht is anders. Bij meebewegend frezen kan het werkstuk naar de frees toegetrokken worden, terwijl bij conventioneel frezen tegen de voedingsrichting in geduwd wordt. Daarom vereist meebewegend frezen een betere spelingbeheersing en is conventioneel frezen vaak veiliger op oudere machines.
Analyse van oppervlaktekwaliteit en verwerkingsefficiëntie
Bij meebewegend frezen wordt doorgaans een betere oppervlaktekwaliteit bereikt, omdat wrijving wordt verminderd, de fluctuaties in de snijkracht lager zijn en de spaanscheiding schoner verloopt. Bij nabewerkingen kan het helpen om gladdere oppervlakken te verkrijgen, zoals Ra 0.8 μm of lager, mits de machine-stijfheid, de scherpte van het gereedschap en de parameters goed gecontroleerd worden.
Klimfrezen kan ook de bewerkingsefficiëntie verbeteren, omdat het gereedschap effectiever snijdt en minder wrijving veroorzaakt. Bij CNC-seriebewerking kan dit de cyclustijd met ongeveer 10-20% verkorten, afhankelijk van de geometrie van het werkstuk, het materiaal, het gereedschapspad en de mogelijkheden van de machine.
Bij conventioneel frezen blijven er meestal meer gereedschapssporen en bramen achter, omdat de frees schuurt voordat hij snijdt en met een dikkere spaan het oppervlak verlaat. Het kan nodig zijn om extra nabewerking, polijsten, ontbramen of een laatste meefreesbewerking uit te voeren om aan de hoge eisen voor oppervlaktekwaliteit te voldoen.
Vereisten voor de structuur en het besturingssysteem van de gereedschapsmachine
Bij het frezen tegen de werkas in is een hogere machine-stijfheid, stabiele servobesturing en effectieve spelingcompensatie vereist. Als de machinetafel, kogelomloopspindel, spindel, opspaninrichting of gereedschapshouder instabiel is, kan dit leiden tot trillingen, vastlopen van het gereedschap of maatafwijkingen.
Moderne CNC-bewerkingscentra zijn doorgaans beter geschikt voor meefrezen omdat ze een sterkere constructie, nauwkeurige voedingsregeling en softwarecompensatie hebben. Hierdoor levert meefrezen een betere afwerking, een langere levensduur van het gereedschap en een hogere efficiëntie op.
Conventioneel frezen is meer geschikt voor oudere machines, handmatige freesmachines of apparatuur met merkbare speling. De snijrichting is minder gevoelig en vermindert het risico dat het gereedschap het werkstuk plotseling in de frees trekt.
Wanneer kiest u voor klimmend frezen of conventioneel frezen?
De keuze tussen tegenfrees- en conventioneel frezen hangt af van het materiaalsoort, de bewerkingsfase, de staat van de machine, de stijfheid van de opspaninrichting, de tolerantie-eisen en de gewenste oppervlakteafwerking. De beste methode is afhankelijk van de feitelijke bewerkingsomgeving en niet van een vaste regel.
Selectie op materiaalsoort
Verschillende materialen reageren verschillend op meebewegend frezen en conventioneel frezen. Materiaalhardheid, ductiliteit, thermische geleidbaarheid, spaangedrag en neiging tot werkverharding zijn allemaal van invloed op de beste freesstrategie.
| Genre | Gemeenschappelijke cijfers | Aanbevolen freesmethode | Professioneel advies |
| aluminium | 6061, 7075 | Meelopend frezen | Helpt bij het verminderen van het vastlopen van gereedschap, het verbeteren van de spaanafvoer en het bereiken van een betere oppervlakteafwerking. |
| Medium koolstofstaal / matrijsstaal | P20, H13, S50C | Voorbewerken: Conventioneel frezen, Nabewerken: Klimfrezen | Conventioneel frezen verbetert de stabiliteit van de voorbewerking, terwijl meefrezen de uiteindelijke afwerking en precisie verbetert. |
| Titanium legering | Ti6Al4V, TC4 | Meelopend frezen | Vermindert warmteontwikkeling en gereedschapsbelasting in combinatie met sterke koeling en een kleine voeding. |
| Roestvast staal | 304, 316, 17-4PH | Voorbewerken: Conventioneel frezen, Nabewerken: Klimfrezen | Conventioneel frezen verbetert de stabiliteit tijdens zware bewerkingen, terwijl meefrezen helpt bij het beheersen van bramen en het afwerken van het materiaal. |
| Koper | C110, C101 | Conventioneel frezen | Een stabielere snijkracht kan helpen om vlekken, verstoppingen en oververhitting te verminderen. |
| Messing | H62, C360 | Meelopend frezen | Uitstekende bewerkbaarheid maakt snijden op hoge snelheid en een verbeterde oppervlakteafwerking mogelijk. |
| Technische kunststoffen | POM, PA6, PTFE | Meelopend frezen | Helpt bij het verminderen van warmteontwikkeling, bramen, smelten en materiaalvervorming. |
| Hoogwaardige kunststoffen | PEEK, PI, UPE | Meelopend frezen | Zorgt voor een betere maatnauwkeurigheid en schonere oppervlakken bij dure materialen. |
| Magnesium legering | AZ31B, ZK60 | Meelopend frezen | Het verkort de snijtijd en vermindert de warmteontwikkeling, maar de brandveiligheid moet zorgvuldig in acht worden genomen. |
| Koolstofvezelcomposieten | CFRP | Conventioneel frezen met speciaal gereedschap | Helpt vezeluitrekking en randdelaminatie te verminderen wanneer de gereedschapsgeometrie geschikt is. |
Volgens procesvereisten
De procesfase is een van de belangrijkste factoren bij de keuze tussen meefrezen en conventioneel frezen in CNC-frezen. Voorbewerken en nabewerken hebben verschillende prioriteiten en vereisen daarom mogelijk verschillende snijrichtingen.
Bij CNC-frezen ligt de focus bij de voorbewerking op snelle materiaalafvoer, gereedschapsveiligheid en processtabiliteit. De nabewerking richt zich op oppervlaktekwaliteit, maatnauwkeurigheid, braambeheersing en de consistentie van het eindproduct.
Daarom wordt conventioneel frezen vaak gebruikt voor voorbewerken onder instabiele omstandigheden, terwijl meebewegend frezen vaak wordt gebruikt voor nabewerken op starre CNC-freesmachines.
Ruwe bewerking
Voorbewerken vereist het snel en veilig verwijderen van grote hoeveelheden materiaal. Conventioneel frezen is vaak geschikt voor voorbewerken omdat het gereedschap geleidelijk in de snede komt en betere controle biedt bij het bewerken van onregelmatige werkstukken of werkstukken met een grote materiaaltoeslag.
Deze geleidelijke snijwerking helpt abrupte gereedschapsinschakeling te verminderen, vooral bij materialen met harde oppervlakken, walshuid, giethuid of ongelijke hardheid. Het is ook nuttig wanneer de stijfheid van de opspaninrichting niet optimaal is.
Voorbewerken vereist echter niet altijd conventioneel frezen. Op moderne, starre CNC-machines met sterke gereedschappen en stabiele opstellingen kan ook meefrezen worden gebruikt voor efficiënt voorbewerken, mits speling en snijbelasting goed worden gecontroleerd.
Afwerking
Voor de afwerking zijn een betere oppervlakteafwerking, maatnauwkeurigheid en randkwaliteit vereist. Bij de afwerking wordt meestal de voorkeur gegeven aan meefrezen, omdat dit wrijving vermindert, zorgt voor een schonere spaanafvoer en minder kans op scheuren in het oppervlak.
Wanneer het doel is om nauwe toleranties te bereiken, zoals ±0.01 mm of een oppervlakteruwheid lager dan Ra0.8 μm, kan meefrezen consistentere resultaten opleveren op starre CNC-machines.
Bij hoogwaardige componenten kan een laatste freesgang de braamvorming verminderen, de contournauwkeurigheid verbeteren en de behoefte aan handmatig polijsten of nabewerking verlagen.
Per machinetype
Het type machine heeft een grote invloed op de vraag of tegenfreeswerk of conventioneel frezen veiliger en effectiever is. Moderne CNC-bewerkingscentra en oudere handmatige machines gedragen zich heel verschillend onder snijkracht.
CNC-machines met een hoge stijfheid zijn doorgaans geschikt voor meebewegend frezen, omdat ze een sterkere constructie, betere aanvoerregeling en spelingcompensatie hebben. Handmatige machines of oudere apparatuur presteren mogelijk beter met conventioneel frezen, omdat ze gevoeliger zijn voor speling.
Voordat machinisten een methode kiezen, moeten ze de stijfheid van de spindel, de tafelspeling, de sterkte van de opspaninrichting, de servoreactie, de slingering van de gereedschapshouder en de snijbelasting controleren.
Hoogprecieze CNC-bewerkingscentra
CNC-bewerkingscentra met hoge precisie zijn over het algemeen zeer geschikt voor meebewegend frezen. Deze machines beschikken meestal over kogelomloopspindels, servobesturing, spoedcompensatie, een hoge spindelstijfheid en een stabiele voedingsnauwkeurigheid.
Met deze machines kan meefrezen op hoge snelheid, fijne afwerking en consistente serieproductie worden uitgevoerd. Het wordt veel gebruikt in de lucht- en ruimtevaart, medische apparatuur, precisievormen, robotica en hoogwaardige industriële componenten.
Bij het bewerken van dure materialen of onderdelen met nauwe toleranties kan meefrezen de nabewerking verminderen door de oppervlaktekwaliteit, gereedschapsstabiliteit en dimensionale herhaalbaarheid te verbeteren.
Handmatige of conventionele freesmachines
Handmatige freesmachines en oudere, conventionele freesmachines zijn vaak beter geschikt voor conventioneel frezen. Deze machines kunnen merkbare speling hebben en een beperkte compensatiemogelijkheid.
Bij meebewegend frezen kan speling ervoor zorgen dat de frees plotseling de tafel omhoog trekt, wat trillingen, overfrezen of gereedschapsbreuk kan veroorzaken. Conventioneel frezen vermindert dit risico omdat de snijkracht tegengesteld aan de voedingsrichting werkt.
Voor oude apparatuur, ruwe bewerkingen en werk waarbij toleranties niet kritisch zijn, is conventioneel frezen vaak veiliger en voorspelbaarder.
Verwerking van businesscaseanalyse
Het analyseren van businesscases voor procesbewerking helpt om de theorie achter frezen te koppelen aan daadwerkelijke productiebeslissingen. Verschillende industrieën hebben verschillende prioriteiten, zoals tolerantie, oppervlakteruwheid, materiaalkosten, braambeheersing, cyclustijd, gereedschapslijtage en betrouwbaarheid van onderdelen.
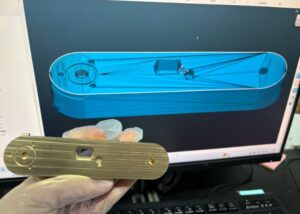
Lucht- en ruimtevaartcomponenten
Voor onderdelen in de lucht- en ruimtevaartindustrie wordt bij de nabewerking vaak de voorkeur gegeven aan meefrezen, omdat dit zorgt voor een betere oppervlaktekwaliteit, maatnauwkeurigheid en een langere levensduur van het gereedschap. Frames van titaniumlegeringen, structurele onderdelen van aluminium en dunwandige componenten profiteren vaak van een stabiele spaanafvoer en een lagere snijwarmte.
Omdat onderdelen voor de lucht- en ruimtevaart doorgaans van hoge waarde zijn en nauwe toleranties vereisen, zijn de stijfheid van de machine, het ontwerp van de opspaninrichting en de controle van het gereedschapspad cruciaal. Klimfrezen kan oppervlaktescheuren verminderen en de consistentie verbeteren in combinatie met een sterke koelvloeistof en geoptimaliseerde snijparameters.
Voor het voorbewerken van dik materiaal of ongelijkmatige werkstukken kan conventioneel frezen nog steeds worden gebruikt wanneer stabiliteit belangrijker is dan de oppervlakteafwerking.
Precisie-matrijzenindustrie
Bij de productie van precisiematrijzen wordt meefrezen vaak gebruikt in nabewerkingsprocessen om de gladheid van de matrijs te verbeteren, freessporen te verminderen en de polijsttijd te verkorten. Dit is nuttig voor kunststofspuitgietmatrijzen, spuitgietmatrijzen en EDM-koperelektroden.
Conventioneel frezen kan worden gebruikt tijdens de voorbewerking om op een veilige manier materiaal te verwijderen, met name bij het bewerken van hard matrijsstaal of onregelmatig gevormd materiaal. Zodra de materiaaltoeslag stabiel is, wordt vaak meefrezen gebruikt voor de semi-afwerking en de uiteindelijke afwerking.
Een gecombineerde strategie helpt bij het vinden van een balans tussen gereedschapsduur, oppervlaktekwaliteit en productie-efficiëntie.
Medische hulpmiddelen
Medische apparaten vereisen nauwkeurige maatnauwkeurigheid, gladde oppervlakken, braamvrije randen en stabiele procesherhaalbaarheid. Klimfrezen heeft vaak de voorkeur voor het afwerken van medische onderdelen zoals botschroeven, implantaatcomponenten, chirurgische instrumenten en precisiebehuizingen.
Bij titanium, roestvrij staal, PEEK en andere materialen van medische kwaliteit kan meefrezen de warmteontwikkeling en oppervlaktedefecten verminderen wanneer scherpe gereedschappen en gecontroleerde snijparameters worden gebruikt.
Omdat medische componenten een hoge betrouwbaarheid vereisen, moet de freesrichting worden afgestemd op de gereedschapsgeometrie, de koelstrategie, de eisen aan de oppervlakteafwerking en de beheersing van verontreiniging.
Praktische adviezen en tips
De praktische prestaties van een freesmachine hangen van meer af dan alleen de keuze tussen tegenfrees- of conventioneel frezen. Gereedschapsgeometrie, snijparameters, opspanning, machine-stijfheid, koelvloeistof, gereedschapspadstrategie en controles door de operator hebben allemaal invloed op het eindresultaat.
Tips voor het instellen van snijparameters voor meelopend frezen en conventioneel frezen
De snijparameters moeten worden aangepast aan het materiaal, de gereedschapsdiameter, de gereedschapscoating, het spindelvermogen, de stijfheid van de opspaninrichting en de gewenste oppervlakteafwerking. Voor tegenfreesbewerking en conventionele freesbewerking zijn doorgaans verschillende parameterstrategieën nodig.
Bij meebewegend frezen worden vaak een hogere spindelsnelheid, een gemiddelde voeding, een kleine snijdiepte en effectieve koeling gebruikt om de afwerking te verbeteren en warmteontwikkeling te verminderen. Bij conventioneel frezen zijn een iets lagere snelheid, een gemiddelde voeding, een grotere snijdiepte en continue koeling gebruikelijker tijdens het voorbewerken.
Deze waarden moeten worden beschouwd als uitgangspunten, niet als vaste normen. Proefsnijden en inspectie blijven noodzakelijk vóór de serieproductie.
Aanbevolen parameters voor klimfrezen
Aanbevolen parameters voor meebewegend frezen omvatten vaak een hoog toerental, een gemiddelde voeding, een geringe snijdiepte en stabiele koeling. Een typisch startbereik kan 3000–8000 tpm, 600–1200 mm/min voeding, 0.5–1 mm axiale snijdiepte en 50–70% van de gereedschapsdiameter radiale snijbreedte zijn.
Bij het frezen tegen de werkstukken in profiteert u van scherpe gereedschappen, een stevige opspanning en een stabiele machinebesturing. Geforceerde koeling of minimale smering kan helpen de warmte te beheersen en de spaanafvoer te verbeteren.
Voor de afwerking kunnen kleinere stapgroottes en lichtere snijbelastingen de oppervlakteruwheid en maatnauwkeurigheid verbeteren.
Aanbevolen parameters voor conventioneel frezen
Bij conventioneel frezen worden vaak lagere spindelsnelheden, een matige voeding en een grotere snijdiepte aanbevolen voor het voorbewerken. Een typisch startbereik kan 2000–5000 tpm, 400–800 mm/min voeding, 1–2 mm axiale snijdiepte en 30–50% van de gereedschapsdiameter radiale snijbreedte zijn.
Conventioneel frezen kan ruwere instellingen beter verdragen dan meebewegend frezen, maar overmatige hitte en wrijving moeten worden beheerst. Continue koeling helpt de opwarming van het werkstuk en de slijtage van het gereedschap te verminderen.
Bij harde materialen, onregelmatige werkstukken of oude machines kunnen conservatieve parameters gereedschapsafsplintering en trillingen verminderen.
Hoe u trillingssporen en snijscheuren kunt voorkomen
Trillingssporen en snijscheuren kunnen worden verminderd door de stijfheid van het gereedschap te verbeteren, de snijparameters te optimaliseren en instabiele gereedschapsinschakeling te vermijden. Een kortere gereedschapsoverhang, stevige houders, gecoate gereedschappen en een stabiele opspanning zijn hierbij belangrijk.
De snijsnelheid moet resonantiezones vermijden. Als er trillingen optreden, kan het verlagen van het toerental van de spindel, het aanpassen van de voeding, het verkleinen van de snijdiepte of het wijzigen van de gereedschapspadinschakeling helpen om de snede te stabiliseren.
Bij diepe holtes kan stapsgewijs frezen of gelaagd frezen in de Z-richting de plotselinge gereedschapsbelasting verminderen. Voorafgaand aan de daadwerkelijke bewerking moeten het gereedschapspad worden gecontroleerd en de opspanning worden geïnspecteerd.
Werkstukklemming en spelingcontrole
Het vastklemmen van het werkstuk en het beheersen van speling zijn essentieel voor stabiel frezen. Slechte klemming kan leiden tot beweging van het werkstuk, trillingen, maatafwijkingen en gereedschapsbreuk.
Een stevige opstelling vereist een betrouwbare positionering, voldoende contactoppervlak en een uitgebalanceerde klemkracht. Bij zachte materialen zoals aluminium of koper kunnen beschermende vulplaatjes of zachte klembekken helpen om oppervlaktevervorming te voorkomen.
Speling is met name bij tegenfreesbewerkingen een kritiek punt. Oudere machines moeten vóór het tegenfreeswerk worden getest en, indien mogelijk, moet spelingcompensatie worden toegepast. Als speling niet kan worden beheerst, is conventioneel frezen doorgaans veiliger.
Typische fouten en oplossingen
Typische fouten bij het frezen zijn onder andere het gebruik van tegenfreesbewegingen op machines met speling, het toepassen van een te hoge voeding, het gebruik van bot gereedschap, het slecht klemmen van het werkstuk en het negeren van de koelvloeistofvereisten. Deze problemen kunnen leiden tot afbrokkeling van het gereedschap, een slechte oppervlaktekwaliteit, vastlopen van het gereedschap of inconsistente afmetingen van het werkstuk.
| probleem | Oorzaak analyse | Oplossingsvoorstellen |
| Klimfreesgereedschap Beitelen | Te hoge aanvoersnelheid, te agressieve gereedschapsinvoer, onvoldoende stijfheid. | Verlaag de voedingssnelheid, optimaliseer het invoerpad en verbeter de gereedschapshouder. |
| Slechte oppervlakteruwheid bij conventioneel frezen | Gereedschapswrijving, bot snijgereedschap, hoge snijkracht | Vervang het gereedschap, verlaag de invoersnelheid en voeg een afwerkingsgang toe. |
| Gereedschap blijft plakken of smeert uit | Hoge temperaturen, slechte smering, ongeschikte coating | Verbeter de koeling, gebruik gereedschap met coating, pas de snelheid en de aanvoer aan. |
| Inconsistente onderdeelgrootte | Werkstukverschuiving, speling, thermische drift van de spindel | Bevestiging verstevigen, speling controleren, temperatuur stabiliseren |
| Burr-formatie | Verkeerde snijrichting, botte snede, slechte exitstrategie | Gebruik de klimafwerking, slijp het gereedschap en optimaliseer het gereedschapspad. |
Voordat u begint met bewerken, is het raadzaam om een paar minuten te besteden aan het controleren van de bevestiging van de opspaninrichting, het bekijken van het gereedschapspad, de voedingssnelheid, het toerental van de spindel, de koelvloeistofinstellingen en de speling. Een korte controle van de instellingen kan gereedschapsschade, afgekeurde onderdelen en kostbare herstelwerkzaamheden voorkomen.
Veelgestelde vragen
Wat is beter, conventioneel of klimfrezen?
In mijn werk geef ik de voorkeur aan meeloopfrezen voor de meeste CNC-bewerkingen vanwege de gladdere afwerking en langere standtijd. Het minimaliseert de schommelingen in de snijkracht en vermindert de warmteontwikkeling. Op machines met merkbare speling of zonder compensatiesystemen is conventioneel frezen echter veiliger en stabieler. Wanneer de nauwkeurigheidseisen kleiner zijn dan ±0.01 mm, biedt meeloopfrezen superieure consistentie, vooral bij het bewerken van aluminium of titaniumlegeringen.
Wat zijn de nadelen van klimfrezen?
Meelopend frezen is weliswaar zeer efficiënt, maar brengt risico's met zich mee op machines met een slechte spelingbeheersing. De beweging van de frees trekt het onderdeel in het gereedschap, wat kan leiden tot plotselinge gereedschapsaangrijping, verschuiving van het onderdeel of oppervlakte-uitholling. Zonder de juiste spelingcompensatie heb ik tolerantiefouten van meer dan 0.05 mm en een verhoogde gereedschapsafbrokkeling waargenomen, vooral bij het verspanen van harde materialen zoals roestvrij staal of gehard staal.
Wat zijn de voordelen van oplopend frezen?
Tegenfrezen, of conventioneel frezen, biedt meer controle tijdens voorbewerkingen en absorbeert trillingen beter. Ik kies dit vaak bij het werken met gietijzer, smeedstukken of gehard staal, waar stijfheid en gereedschapsstabiliteit belangrijker zijn dan oppervlaktekwaliteit. Het is vooral nuttig op oude of handmatige machines, vooral wanneer de toleranties groter zijn dan ±0.05 mm en de bewerkingsstabiliteit voorrang heeft op de afwerking.
Wat is op- en neergaand frezen?
Bij opwaarts frezen (conventioneel) wordt het gereedschap tegen de voedingsrichting in gedrukt, waardoor de gereedschapsinvoer soepeler verloopt en schokken worden geabsorbeerd – ideaal voor voorbewerken of instabiele opstellingen. Bij neerwaarts frezen (klimfrezen) wordt het gereedschap met de voedingsrichting meegetrokken, wat resulteert in een schonere afwerking en minder gereedschapslijtage. Voor aluminium, koper en technische kunststoffen kies ik voor klimfrezen; voor schurende of zeer resistente metalen gebruik ik conventioneel frezen om vervorming door speling te voorkomen.
Wat is speling bij neerwaarts frezen?
Speling bij meelopend frezen verwijst naar de mechanische speling tussen componenten zoals leidspindels of tandwielen. Indien dit niet wordt gecorrigeerd, kan dit leiden tot onregelmatige gereedschapsbewegingen, trillingen en maatafwijkingen. In mijn werkplaats hebben we spelingwaarden tot 0.03 mm gemeten op verouderde machines – meer dan genoeg om onderdelen met nauwe toleranties te vernielen. Daarom controleer ik altijd de spelingcompensatie voordat ik meelopend frezen in kritische bewerkingen gebruik.
Conclusie
Klimfrezen en conventioneel frezen zijn niet simpelweg beter of slechter dan elkaar. Het zijn twee verschillende freesmethoden die gekozen moeten worden op basis van de stijfheid van de machine, de spelingbeheersing, het materiaaltype, de bewerkingsfase, de vereiste oppervlakteafwerking en de gewenste tolerantie. Klimfrezen is geschikter voor moderne, stijve CNC-machines, nabewerkingen, hogesnelheidsbewerkingen en onderdelen die een betere oppervlakteafwerking en een langere levensduur van het gereedschap vereisen. Conventioneel frezen is geschikter voor oudere machines, voorbewerkingen, instabiele werkstukken en situaties waarbij snijstabiliteit belangrijker is dan de uiteindelijke oppervlaktekwaliteit.
Bij TiRapid bieden we precisie-CNC-bewerkingen voor op maat gemaakte metalen en kunststof onderdelen. Als uw project frezen, draaien, boren, kotteren, draadsnijden, oppervlaktebewerking of CNC-bewerking met nauwe toleranties vereist, kan ons engineeringteam u helpen bij het beoordelen van materiaaleigenschappen, bewerkingsmethoden, stabiliteit van de opspaninrichting, tolerantiecontrole en productiehaalbaarheid om betrouwbare onderdeelkwaliteit en efficiënte productie te garanderen.
















