
CNC လှည့်ခြင်း ဗဟိုချက်ညီမှုသည် တိကျသော shaft စက်ပြင်ခြင်းတွင် အရေးကြီးသော အရည်အသွေး လိုအပ်ချက်တစ်ခုဖြစ်ပြီး အထူးသဖြင့် ဂီယာ shaft များ၊ stepped shaft များ၊ bushing များ၊ တိကျသော အစွပ်များ၊ connector များနှင့် အခြားလည်ပတ်သည့် အစိတ်အပိုင်းများအတွက်ဖြစ်သည်။ အစိတ်အပိုင်းတစ်ခုတွင် ဗဟိုချက်ညီသော အပြင်ဘက်အချင်းများစွာ၊ အတွင်းပိုင်း အပေါက်များ၊ ပခုံးများ သို့မဟုတ် တိကျသော မိတ်လိုက်သည့် မျက်နှာပြင်များ ပါဝင်သည့်အခါ၊ တစ်ဦးချင်း အတိုင်းအတာ သည်းခံနိုင်စွမ်းကို ထိန်းချုပ်ခြင်းတစ်ခုတည်းဖြင့် သင့်လျော်သော တပ်ဆင်မှုနှင့် လည်ပတ်မှုစွမ်းဆောင်ရည်ကို သေချာစေရန် မလုံလောက်ပါ။ ဗဟိုချက်ညီမှု သို့မဟုတ် radial runout သည် သတ်မှတ်ထားသော သည်းခံနိုင်စွမ်းထက် ကျော်လွန်ပါက၊ အစိတ်အပိုင်းသည် လည်ပတ်နေစဉ်အတွင်း တုန်ခါမှု၊ ဗဟိုချက်ညီမှု လည်ပတ်မှု၊ မညီမညာ ဟောင်းနွမ်းမှု သို့မဟုတ် တပ်ဆင်မှု အခက်အခဲများကို ကြုံတွေ့ရနိုင်သည်။ CNC လှည့်ခြင်းသည် တည်ငြိမ်သော spindle စွမ်းဆောင်ရည်၊ သင့်လျော်သော workholding၊ တသမတ်တည်း စက်ပြင်ခြင်း datum များ၊ တိကျသော tool လျော်ကြေးပေးမှုနှင့် လုပ်ငန်းစဉ်အတွင်း စစ်ဆေးခြင်းတို့မှတစ်ဆင့် ဗဟိုချက်ညီမှုနှင့် အသုတ်လိုက်လျောညီထွေဖြစ်မှုကို တိုးတက်စေနိုင်သည်။ TiRapid သည် shaft များ၊ အစွပ်များနှင့် အခြားလည်ပတ်သည့် အစိတ်အပိုင်းများအတွက် တိကျသော စက်ပြင်ခြင်း၊ DFM ပံ့ပိုးမှုနှင့် အရည်အသွေး စစ်ဆေးခြင်းစွမ်းရည်များဖြင့် CNC လှည့်ခြင်းဝန်ဆောင်မှုများကို ပေးဆောင်သည်။
CNC Turning Concentricity က ဘာကြောင့် Precision Part Performance ကို သက်ရောက်မှုရှိတာလဲ။
ရိုးတံအစိတ်အပိုင်းများအတွက်၊ ဗဟိုပြုမှုသည် သီးခြားအတိုင်းအတာလိုအပ်ချက်မဟုတ်ပါ။ ၎င်းသည် လည်ပတ်မှုတိကျမှု၊ တပ်ဆင်မှုကိုက်ညီမှု၊ bearing စွမ်းဆောင်ရည်နှင့် အစိတ်အပိုင်းဝန်ဆောင်မှုသက်တမ်းတို့နှင့် နီးကပ်စွာဆက်စပ်နေသည်။ အစိတ်အပိုင်းတစ်ခုတွင် ရိုးတံအချင်းများစွာ၊ အတွင်းပိုင်းအပေါက်များ၊ ချည်မျှင်အပိုင်းများနှင့် အနေအထားပခုံးများပါရှိသောအခါ၊ ၎င်းတို့၏ဗဟိုဝင်ရိုးများအကြားဆက်နွယ်မှုသည် တပ်ဆင်မှု၏နောက်ဆုံးစွမ်းဆောင်ရည်ကို တိုက်ရိုက်အကျိုးသက်ရောက်နိုင်သည်။ မော်တာများ၊ ဂီယာဘောက်စ်များ၊ အလိုအလျောက်ပစ္စည်းကိရိယာများ၊ မော်တော်ကားဂီယာစနစ်များနှင့် တိကျသောစက်ပစ္စည်းများတွင်အသုံးပြုသော တိကျသောလည်ပတ်မှုအစိတ်အပိုင်းများသည် တည်ငြိမ်သောလည်ပတ်မှုကို ထိန်းသိမ်းရမည်။ မတူညီသောရိုးတံအပိုင်းများအကြား သိသာထင်ရှားသော ချိန်ညှိမှုလွဲမှားခြင်းသည် နောက်ထပ် radial အားများနှင့် တုန်ခါမှုကို ဖန်တီးနိုင်ပြီး စနစ်တစ်ခုလုံး၏လည်ပတ်မှုတည်ငြိမ်မှုကို ထိခိုက်စေနိုင်သည်။ တိကျသော CNC လှည့်ခြင်းအတွက်၊ ပြဿနာများကိုဖော်ထုတ်ရန် နောက်ဆုံးစစ်ဆေးမှုကိုသာ အားကိုးမည့်အစား ဗဟိုပြုထိန်းချုပ်မှုကို အစိတ်အပိုင်းဒီဇိုင်း၊ အလုပ်ကိုင်ခြင်း၊ စက်ယန္တရားအစီအစဉ်နှင့် နောက်ဆုံးစစ်ဆေးမှုတစ်လျှောက်လုံး ထည့်သွင်းစဉ်းစားရန်လိုအပ်သည်။
ဗဟိုချက်တူညီမှုသည် ရေဒီယယ်ပြေးခြင်းနှင့် နီးကပ်စွာဆက်စပ်နေသည်
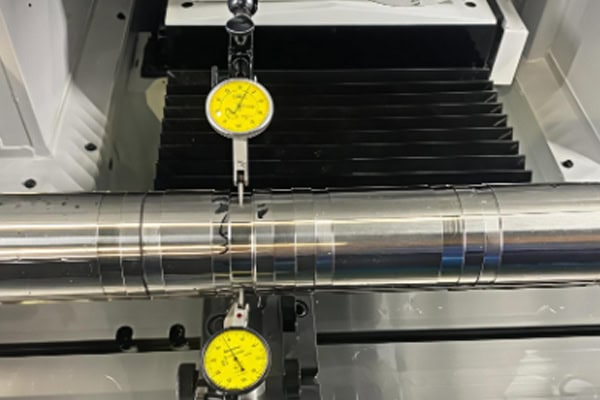
အင်ဂျင်နီယာပုံများသည် အစိတ်အပိုင်း၏ လုပ်ဆောင်ချက်လိုအပ်ချက်များပေါ် မူတည်၍ ဗဟိုပြုမှု၊ စက်ဝိုင်းလည်ပတ်မှု သို့မဟုတ် စုစုပေါင်းလည်ပတ်မှုကို သတ်မှတ်နိုင်သည်။ လည်ပတ်နေသော အစိတ်အပိုင်းများအတွက်၊ ရေဒီယယ်လည်ပတ်မှုသည် လည်ပတ်နေစဉ်အတွင်း စက်ဖြင့်ပြုလုပ်ထားသော မျက်နှာပြင်သည် ရည်ညွှန်းဝင်ရိုးမှ မည်မျှသွေဖည်သွားသည်ကို လက်တွေ့ညွှန်ပြချက်တစ်ခု ပေးစွမ်းပြီး ဗဟိုပြုမှုသည် ထိန်းချုပ်ထားသော အင်္ဂါရပ်၏ဗဟိုနှင့် datum ဝင်ရိုးအကြား ဆက်နွယ်မှုကို ဖော်ပြသည်။ ထုတ်လုပ်မှုကာလအတွင်း၊ တစ်ခုတည်းသော setup တွင် shaft အချင်းများစွာကို စက်ဖြင့်ပြုလုပ်ခြင်းသည် ပြန်လည်နေရာချထားမှုအမှားများကို လျှော့ချနိုင်ပြီး မတူညီသော အင်္ဂါရပ်များအကြား ဆက်နွယ်မှုကို ထိန်းသိမ်းရန် ကူညီပေးနိုင်သည်။ တိကျသော CNC လှည့်ပေးသွင်းသူများသည် ပုံဆွဲလိုအပ်ချက်များနှင့် အပိုင်းဂျီသြမေတြီပေါ် မူတည်၍ စစ်ဆေးရန်အတွက် dial indicators၊ V-blocks၊ သီးသန့် gauges သို့မဟုတ် CMM ပစ္စည်းကိရိယာများကို အသုံးပြုနိုင်သည်။
ရိုးတံအစိတ်အပိုင်းများသည် ဂရုတစိုက် ဗဟိုပြုထိန်းချုပ်မှု လိုအပ်သည်
ရိုးတံအစိတ်အပိုင်းများတွင် ቀስፋሽትထိုင်ခုံများ၊ တံဆိပ်ခတ်မျက်နှာပြင်များ၊ နေရာချထားသောပခုံးများ၊ ချည်မျှင်အပိုင်းများနှင့် ချိတ်ဆက်မှုအဆုံးများအပါအဝင် စက်ပိုင်းဆိုင်ရာဇုန်များစွာပါဝင်လေ့ရှိသည်။ ဤနေရာများသည် အတူတကွလည်ပတ်ရမည် သို့မဟုတ် အခြားအစိတ်အပိုင်းများနှင့် တိကျစွာပေါင်းစပ်ရမည်ဆိုပါက၊ တစ်ဦးချင်းအချင်းတစ်ခုစီကို ထိန်းချုပ်ခြင်းသည် တပ်ဆင်မှုစွမ်းဆောင်ရည်ကို အာမခံရန် မလုံလောက်ပါ။ ဥပမာအားဖြင့်၊ ရိုးတံပေါ်ရှိ ቀስፋሽትထိုင်ခုံနှစ်ခုစလုံးသည် ၎င်းတို့၏ အတိုင်းအတာသည်းခံနိုင်စွမ်းများနှင့် ကိုက်ညီနိုင်သော်လည်း ၎င်းတို့အကြားတွင် သိသာထင်ရှားသော ဝင်ရိုးမညီမျှမှုများ ရှိနေနိုင်သည်။ တပ်ဆင်ပြီးနောက်၊ ဤအခြေအနေသည် လည်ပတ်မှုခုခံမှု၊ တုန်ခါမှု သို့မဟုတ် အချိန်မတိုင်မီ ဟောင်းနွမ်းမှုကို တိုးစေနိုင်သည်။ တိကျသောဂီယာရိုးတံများ၊ ရိုဘော့တစ်အဆစ်ရိုးတံများ၊ အလိုအလျောက်ပစ္စည်းကိရိယာရိုးတံများနှင့် တိကျသောစက်ပိုင်းဆိုင်ရာရိုးတံများအတွက်၊ ဒီဇိုင်းအဆင့်တွင် အရေးကြီးသောဒေတာများနှင့် ပေါင်းစပ်ဧရိယာများကို သတ်မှတ်ပြီး CNC လှည့်ခြင်းလုပ်ငန်းစဉ်တစ်လျှောက်လုံး တသမတ်တည်းထိန်းသိမ်းထားသင့်သည်။
CNC Turning မှာ Concentricity ကို ဘယ်လိုအချက်တွေက သက်ရောက်မှုရှိလဲ။
CNC လှည့်ခြင်းဗဟိုချက်တူညီမှုသည် စက်အခြေအနေ၊ ကိရိယာ၊ အလုပ်အပိုင်း၏ဝိသေသလက္ခဏာများ၊ အလုပ်ကိုင်မှု၊ ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များနှင့် အပူပြောင်းလဲမှုများက လွှမ်းမိုးမှုရှိသည်။ ဤအချက်များထဲမှ တစ်ခုခုတွင် သိသာထင်ရှားသော ကွဲပြားမှုသည် တိကျသော shaft အစိတ်အပိုင်းများတွင် axial သို့မဟုတ် radial သွေဖည်မှုကို တိုးစေနိုင်သည်။ TiRapid ၏ လှည့်ခြင်းအချက်အလက်သည် spindle တိကျမှု၊ စက်တောင့်တင်းမှု၊ ညှပ်နည်းလမ်းများ၊ ကိရိယာအခြေအနေနှင့် အပူချိန်ပြောင်းလဲမှုများကိုလည်း လှည့်ခြင်းတိကျမှုကို သက်ရောက်မှုရှိသော အရေးကြီးသောအချက်များအဖြစ် ဖော်ပြသည်။
Spindle တိကျမှုသည် လည်ပတ်မှုတည်ငြိမ်မှုကို ဆုံးဖြတ်ပေးသည်
CNC ሹካባራዊစက် spindle သည် စက်လည်ပတ်နေစဉ်အတွင်း workpiece ကို လည်ပတ်သောကြောင့် spindle ၏ တိကျမှုသည် ဖြတ်တောက်မှုအခြေအနေကို တိုက်ရိုက်အကျိုးသက်ရောက်သည်။ spindle တွင် လည်ပတ်မှုကြာရှည်ပြီးနောက် အလွန်အကျွံ runout၊ bearing wear သို့မဟုတ် တိကျမှုယိုယွင်းခြင်းရှိပါက တိကျစွာပရိုဂရမ်ရေးဆွဲထားသော tool path ပင်လျှင် တည်ငြိမ်သော concentricity ကို မထုတ်လုပ်နိုင်ပါ။ တိကျသော CNC ሹካባራዊဖြစ်ရန်အတွက် spindle အခြေအနေ၊ turret positioning တိကျမှုနှင့် စက် geometry ကို ပုံမှန်စစ်ဆေးပြီးနောက် စက်အသုံးပြုမှုအပေါ်အခြေခံ၍ သင့်လျော်သော ပြုပြင်ထိန်းသိမ်းမှုနှင့် ချိန်ညှိမှုတို့ လိုအပ်ပါသည်။ တည်ငြိမ်သော စက်အခြေခံသည် အသုတ်ထုတ်လုပ်မှုအတွင်း အတိုင်းအတာရွေ့လျားမှုကို လျှော့ချရန်နှင့် မတူညီသော ထုတ်လုပ်မှုလည်ပတ်မှုများအကြား ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုကို တိုးတက်စေသည်။
Workholding သည် Datum တည်ငြိမ်မှုကို ဆုံးဖြတ်ပေးသည်
အလုပ်လုပ်နိုင်စွမ်းသည် CNC လှည့်ခြင်းဗဟိုပြုမှုကို ထိခိုက်စေသော အရေးကြီးသောအချက်တစ်ခုဖြစ်သည်။ စံမေးရိုးသုံးချောင်းပါ ချပ်များသည် ရိုးရာလည်ပတ်မှုအစိတ်အပိုင်းများစွာအတွက် သင့်လျော်သော်လည်း၊ တိကျသော လှေကားထစ်ဝင်ရိုးများ၊ ပါးလွှာသောနံရံအစွပ်များနှင့် ရှည်လျားသောဝင်ရိုးများသည် ပိုမိုတည်ငြိမ်သော ညှပ်နည်းလမ်းများ လိုအပ်နိုင်သည်။ မလုံလောက်သော ဆုပ်ကိုင်မှုအရှည်၊ မညီမျှသော ညှပ်အား သို့မဟုတ် တည်နေရာမျက်နှာပြင်ပေါ်ရှိ ချိုင့်ခွက်များသည် အလုပ်အပိုင်းအစ ဗဟိုပြုမှုကို ဖြစ်စေနိုင်သည်။ ရှည်လျားသောဝင်ရိုးအစိတ်အပိုင်းများအတွက်၊ အမြီးထောက်ကူမှု၊ တည်ငြိမ်သောအရန်များ သို့မဟုတ် အခြားအရန်အထောက်အပံ့များသည် စက်ဖြင့်ပြုလုပ်နေစဉ် တုန်ခါမှုနှင့် ပုံပျက်ခြင်းကို လျှော့ချနိုင်သည်။ TiRapid ၏ တိကျသောစက်ဖြင့်ပြုလုပ်ခြင်းလမ်းညွှန်ချက်သည် ရှည်လျားသောဝင်ရိုးအစိတ်အပိုင်းများကို စက်ဖြင့်ပြုလုပ်သည့်အခါ အမြီးထောက်ကူမှု၊ တည်ငြိမ်သောအရန်များနှင့် အထွက်နည်းခြင်း၏ အရေးပါမှုကိုလည်း အလေးပေးဖော်ပြသည်။
ကိရိယာဟောင်းနွမ်းမှုကြောင့် အတိုင်းအတာနှင့် ဂျီဩမေတြီဆိုင်ရာ အမှားအယွင်းများ ဖြစ်ပေါ်နိုင်သည်
ဖြတ်တောက်သည့်ကိရိယာတစ်ခုကို အချိန်ကြာလာသည်နှင့်အမျှ အသုံးပြုလာသည်နှင့်အမျှ၊ ပွန်းစားမှုသည် အမှန်တကယ်ဖြတ်တောက်မှုအခြေအနေကို တဖြည်းဖြည်းပြောင်းလဲစေသည်။ ကြမ်းတမ်းသောစက်ဖြင့်ပြုလုပ်ခြင်းအတွင်း အသေးစားပြောင်းလဲမှုများသည် လုပ်ဆောင်နိုင်စွမ်းကို ချက်ချင်းမထိခိုက်နိုင်သော်လည်း၊ အပြီးသတ်လုပ်ဆောင်မှုများအတွင်း၊ ကိရိယာနှာခေါင်းအချင်းဝက်၊ ဖြတ်တောက်သည့်အစွန်းအခြေအနေ သို့မဟုတ် ကိရိယာအနေအထားပြောင်းလဲမှုများသည် အချင်းဝက်သွေဖည်မှု၊ မျက်နှာပြင်အပြီးသတ်ပြောင်းလဲမှုများနှင့် ဂျီဩမေတြီတိကျမှုကွဲပြားမှုများကို ဖြစ်ပေါ်စေနိုင်သည်။ အသုတ် CNC လှည့်ထုတ်လုပ်မှုအတွက်၊ ထုတ်လုပ်သူများသည် ကိရိယာသက်တမ်းစီမံခန့်ခွဲမှုလုပ်ထုံးလုပ်နည်းများကို ချမှတ်နိုင်သည်၊ ပထမဆောင်းပါးစစ်ဆေးမှုကို လုပ်ဆောင်နိုင်သည်၊ ထုတ်လုပ်မှုကာလအတွင်း အရေးကြီးသောအတိုင်းအတာများကို စောင့်ကြည့်နိုင်သည်၊ နှင့် ကိရိယာများ၏ပွန်းစားမှုကန့်သတ်ချက်သို့မရောက်မီ အစားထိုးနိုင်သည် သို့မဟုတ် လျော်ကြေးပေးနိုင်သည်။ ၎င်းသည် ကြီးမားသောထုတ်လုပ်မှုအသုတ်များတွင် တသမတ်တည်းဖြစ်မှုပြဿနာများကို လျှော့ချရန်ကူညီပေးသည်။
CNC Turning လုပ်ငန်းစဉ်များသည် ဗဟိုချက်တူညီမှုကို မည်သို့ထိန်းချုပ်နိုင်သနည်း။
တိကျစွာလှည့်ခြင်းတွင် ဗဟိုချက်တူညီမှုကို ထိန်းချုပ်ခြင်းသည် မြင့်မားသောတိကျမှုရှိသောစက်ကို အသုံးပြုခြင်းထက် ပိုမိုလိုအပ်သည်။ သင့်လျော်သော စက်ယန္တရားလုပ်ငန်းစဉ်တစ်ခုသည် အပိုင်းဂျီသြမေတြီအရ တည်နေရာဒေတာ၊ အလုပ်ကိုင်နည်းလမ်း၊ ကြမ်းတမ်းစွာပြုလုပ်ခြင်းနှင့် အပြီးသတ်ခြင်းအစီအစဉ်နှင့် စစ်ဆေးရေးအမှတ်များကိုလည်း သတ်မှတ်ပေးရမည်။ စက်ယန္တရားလုပ်ငန်းစဉ် ပိုမိုတည်ငြိမ်လေ၊ ဒေတာပြောင်းလဲမှုနည်းပါးလေ၊ မတူညီသောအင်္ဂါရပ်များအကြား ဗဟိုချက်တူညီမှုဆက်နွယ်မှုကို ထိန်းသိမ်းရန် ပိုမိုလွယ်ကူလေဖြစ်သည်။
ထပ်ခါတလဲလဲ အလုပ်လုပ်ခြင်းကို လျှော့ချပါ
အစိတ်အပိုင်းတစ်ခုတွင် ဗဟိုချက်တစ်ခုတည်းတွင် ရှိနေရမည့် အင်္ဂါရပ်များစွာပါဝင်သည့်အခါ၊ ဖြစ်နိုင်သည့်အခါတိုင်း အရေးကြီးသောအင်္ဂါရပ်များကို တစ်ခုတည်းသော setup တွင် ပြီးမြောက်အောင်လုပ်ဆောင်ခြင်းသည် နေရာချထားမှုအမှားများကို လျှော့ချနိုင်သည်။ အလုပ်ချိန်ကို ထပ်ခါတလဲလဲလုပ်ဆောင်ခြင်းသည် တည်နေရာအမှားအသစ်များကို ဖြစ်ပေါ်စေပြီး နေရာပြန်လည်ချထားခြင်းလုပ်ဆောင်ချက်တိုင်းသည် အလုပ်ချိန်ဝင်ရိုးကို ပြောင်းလဲစေနိုင်သည်။ shaft အစိတ်အပိုင်းများအတွက်၊ အဓိက datum ကို ဦးစွာစက်ဖြင့်ပြုလုပ်ပြီးနောက် အခြားအရေးကြီးသောအချင်းများ၊ မျက်နှာပြင်များနှင့် အပေါက်များကို ပြီးမြောက်အောင်လုပ်ဆောင်ရန် အသုံးပြုနိုင်သည်။ ဤနည်းလမ်းသည် စုပုံနေသော နေရာချထားမှုအမှားများကို လျှော့ချပေးပြီး တိကျသော CNC လှည့်ထားသော အစိတ်အပိုင်းများ၏ တသမတ်တည်းဖြစ်မှုကို မြှင့်တင်ပေးသည်။
သင့်လျော်သော ကြမ်းတမ်းစွာပြုလုပ်ခြင်းနှင့် အပြီးသတ်ခြင်း အစီအစဉ်တစ်ခုကို ချမှတ်ပါ။
ကြမ်းတမ်းသော စက်ဖြင့်ပြုလုပ်ခြင်းသည် အဓိကအားဖြင့် အပိုပစ္စည်းများကို ထိရောက်စွာ ဖယ်ရှားပေးပြီး၊ အပြီးသတ်လုပ်ဆောင်မှုများသည် နောက်ဆုံးအတိုင်းအတာများနှင့် ဂျီဩမေတြီတိကျမှုကို တည်ဆောက်ပေးသည်။ နောက်ဆုံးအတိုင်းအတာများကို လုံလောက်သော လုပ်ငန်းစဉ်ထိန်းချုပ်မှုမရှိဘဲ တစ်ခုတည်းသော လုပ်ဆောင်မှုတွင် ထုတ်လုပ်ပါက၊ အတွင်းပိုင်းဖိအား၊ ဖြတ်တောက်ခြင်းအပူနှင့် ကိရိယာဝန်များသည် အတိုင်းအတာပြောင်းလဲမှုများကို ဖြစ်စေနိုင်သည်။ သင့်လျော်သော လုပ်ငန်းစဉ်တစ်ခုသည် ကြမ်းတမ်းစွာပြုလုပ်ပြီးနောက် သင့်လျော်သော အပြီးသတ်ခွင့်ပြုချက်ကို ချန်ထားလေ့ရှိသည်။ အရေးကြီးသော အချင်းများ၊ အပေါက်များနှင့် မျက်နှာပြင်များ မပြီးမီ အလုပ်အပိုင်းအစသည် ပိုမိုတည်ငြိမ်သော အခြေအနေသို့ ရောက်ရှိနိုင်သည်။ တိကျသော ရိုးတံများအတွက်၊ နောက်ဆုံးအပြီးသတ်လုပ်ငန်းစဉ်ကို ပိုမိုတည်ငြိမ်စေရန် ပစ္စည်းဝိသေသလက္ခဏာများအရ အဆင့်ဆင့်စက်ဖြင့်ပြုလုပ်ခြင်းကို အသုံးပြုနိုင်သည်။
ရှည်လျားသော Shaft အစိတ်အပိုင်းများအတွက် ပံ့ပိုးမှုကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ပါ
ရှည်လျားပြီး ပါးလွှာသော ရိုးတံများသည် လုံလောက်သော မာကျောမှုမရှိခြင်းကြောင့် ဖြတ်တောက်စဉ် ကွေးညွှတ်ခြင်း သို့မဟုတ် တုန်ခါခြင်းကို ဖြစ်စေနိုင်သည်။ ဤအခြေအနေများသည် အချင်း၏တိကျမှု၊ လုံးဝန်းမှုနှင့် ဗဟိုချက်တူညီမှုကို ထိခိုက်စေနိုင်သည်။ အမြီးပိုင်းထောက်ပံ့မှု၊ တည်ငြိမ်သောနေရာများ သို့မဟုတ် အခြားအရန်ထောက်ပံ့မှုများသည် ထိရောက်သော အပေါ်ယံအကာကို လျှော့ချပေးပြီး ဖြတ်တောက်မှုအားများကြောင့် ဖြစ်ပေါ်လာသော ပုံပျက်ခြင်းကို ကန့်သတ်နိုင်သည်။ ရိုးတံရှည်များအတွက် အင်ဂျင်နီယာများသည် လုပ်ငန်းစဉ်စီစဉ်နေစဉ်အတွင်း ကိရိယာအနေအထား၊ စက်လည်ပတ်မှုဦးတည်ချက်နှင့် ဖြတ်တောက်မှုဆိုင်ရာ ကန့်သတ်ချက်များကိုလည်း ထည့်သွင်းစဉ်းစားသင့်သည်။ အလျားနှင့်အချင်းအချိုး မြင့်လေ၊ ဈေးနှုန်းနှင့် အင်ဂျင်နီယာအဆင့်များအတွင်း ပံ့ပိုးမှုနှင့် တုန်ခါမှုထိန်းချုပ်မှုကို အကဲဖြတ်ရန် ပိုအရေးကြီးလေဖြစ်သည်။
တိကျသော CNC Turning တွင် Concentricity ကို မည်သို့စစ်ဆေးသင့်သနည်း။
စက်ယန္တရားပြုလုပ်ပြီးနောက်၊ အင်ဂျင်နီယာပုံနှင့် အစိတ်အပိုင်း၏ လုပ်ဆောင်ချက်လိုအပ်ချက်များအရ စစ်ဆေးခြင်းနည်းလမ်းကို ရွေးချယ်သင့်သည်။ အဖြစ်များသော စစ်ဆေးခြင်းနည်းလမ်းများတွင် ဒိုင်ခွက်အညွှန်းကိန်းစမ်းသပ်ခြင်း၊ V-block စစ်ဆေးခြင်း၊ သီးသန့် gauges များနှင့် coordinate တိုင်းတာစက်များ ပါဝင်သည်။ စံစက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများသည် ၎င်းတို့၏ သည်းခံမှုလိုအပ်ချက်များအရ စီးပွားရေးအရ စစ်ဆေးခြင်းနည်းလမ်းများကို အသုံးပြုနိုင်ပြီး၊ မြင့်မားသောတိကျမှုရှိသော shaft များ၊ ဆေးဘက်ဆိုင်ရာ အစိတ်အပိုင်းများ၊ လေကြောင်းနှင့် အာကာသယာဉ်အစိတ်အပိုင်းများနှင့် အရေးကြီးသော ဂီယာအစိတ်အပိုင်းများသည် ပိုမိုပြည့်စုံသော အတိုင်းအတာနှင့် ဂျီဩမေတြီစစ်ဆေးမှု လိုအပ်နိုင်သည်။ တိုင်းတာမှုရလဒ်များသည် အစိတ်အပိုင်းစွမ်းဆောင်ရည်ကို တိကျစွာကိုယ်စားပြုနိုင်စေရန် စစ်ဆေးခြင်းနည်းလမ်းများကို ပုံဆွဲဒေတာများနှင့် လုပ်ဆောင်ချက်လိုအပ်ချက်များနှင့် အမြဲတမ်းချိတ်ဆက်ထားသင့်သည်။
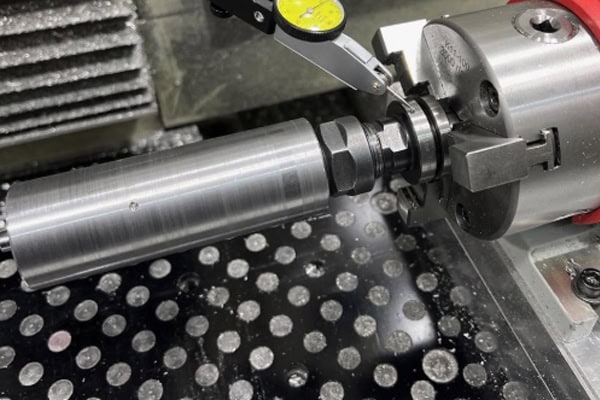
ဒိုင်ခွက်ညွှန်ပြချက်များသည် ရေဒီယယ်ပြေးထွက်မှုစစ်ဆေးခြင်းအတွက် သင့်လျော်ပါသည်။
လည်ပတ်မှု ပြေးထွက်မှုကို စစ်ဆေးရန်အတွက် အလုပ်ခွင်ကြမ်းပြင်တွင် ဒိုင်ခွက်ညွှန်ပြချက်များကို အသုံးများသည်။ အလုပ်ခွင်ကို လုံခြုံစွာနေရာချထားပြီးနောက်၊ အညွှန်းကိန်းထိပ်ဖျားကို စစ်ဆေးနေသော မျက်နှာပြင်နှင့် ကပ်ထားသည်။ ထို့နောက် အလုပ်ခွင်ပြေးထွက်မှုအခြေအနေကို ဆုံးဖြတ်ရန် အညွှန်းကိန်းရွေ့လျားမှုကို စောင့်ကြည့်နေစဉ် အလုပ်ခွင်ကို ဖြည်းဖြည်းချင်းလှည့်သည်။ ဤနည်းလမ်းသည် ပထမပစ္စည်းစစ်ဆေးမှုများ၊ လုပ်ငန်းစဉ်အတွင်း စစ်ဆေးခြင်းနှင့် ပို့ဆောင်မှုမတိုင်မီ အမြန်အတည်ပြုခြင်းအတွက် ရိုးရှင်းပြီး ထိရောက်မှုရှိသည်။ သို့သော်၊ တိုင်းတာမှုရလဒ်ကို အလုပ်ချိန်၊ အချက်အလက်ရွေးချယ်မှုနှင့် စစ်ဆေးခြင်းအနေအထားတို့က သက်ရောက်မှုရှိနိုင်သည်။ တင်းကျပ်သော ဂျီဩမေတြီခံနိုင်ရည်လိုအပ်ချက်များအတွက်၊ ပိုမိုတိကျသော တိုင်းတာသည့်ကိရိယာများလည်း လိုအပ်နိုင်သည်။
CMM များသည် ရှုပ်ထွေးသော ဂျီဩမေတြီ စစ်ဆေးခြင်းအတွက် သင့်လျော်ပါသည်။
ကိုဩဒိနိတ်တိုင်းတာစက်တစ်ခုသည် အင်ဂျင်နီယာပုံဆွဲချက်အရ datum စနစ်ကို တည်ဆောက်နေစဉ်တွင် အတိုင်းအတာများစွာနှင့် ဂျီဩမေတြီအင်္ဂါရပ်များစွာကို ဒစ်ဂျစ်တယ်နည်းပညာဖြင့် တိုင်းတာနိုင်သည်။ ရိုးတံအချင်းများစွာ၊ အတွင်းပိုင်းအပေါက်များ၊ မျက်နှာပြင်များနှင့် ရှုပ်ထွေးသော အနေအထားအင်္ဂါရပ်များပါရှိသော တိကျစွာလှည့်ထားသော အစိတ်အပိုင်းများအတွက်၊ CMM စစ်ဆေးမှုသည် ပိုမိုပြည့်စုံသော တိုင်းတာမှုဒေတာကို ပေးစွမ်းနိုင်သည်။ အရေးကြီးသော အတိုင်းအတာများ၊ အနေအထားဆက်နွယ်မှုများ၊ လုံးဝန်းမှုနှင့် ဗဟိုချက်ဆက်စပ်သော အင်္ဂါရပ်များကို အတည်ပြုနိုင်ပြီး စစ်ဆေးရေးအစီရင်ခံစာများကို ထုတ်ပေးနိုင်သည်။ တိကျသော စက်ယန္တရားပေးသွင်းသူများသည် ဖောက်သည်လိုအပ်ချက်များအရ ပထမဆောင်းပါးစစ်ဆေးခြင်း သို့မဟုတ် အရည်အသွေးအစီရင်ခံစာများကို ပေးနိုင်ပြီး အင်ဂျင်နီယာနှင့် ဝယ်ယူရေးအဖွဲ့များသည် အစိတ်အပိုင်းများသည် သတ်မှတ်ထားသော ဒီဇိုင်းလိုအပ်ချက်များနှင့် ကိုက်ညီမှုရှိမရှိ အတည်ပြုရန် ကူညီပေးသည်။
စစ်ဆေးရေးလိုအပ်ချက်များသည် အပိုင်းလုပ်ဆောင်ချက်နှင့် ကိုက်ညီသင့်သည်
ရိုးတံအစိတ်အပိုင်းတိုင်းသည် အလွန်တင်းကျပ်သော ဗဟိုချက်တူညီမှု သည်းခံနိုင်စွမ်းများ မလိုအပ်ပါ။ အစိတ်အပိုင်းတစ်ခုသည် အလွန်မြင့်မားသော လည်ပတ်မှုတိကျမှုပေါ်တွင် မမူတည်ပါက၊ မလိုအပ်ဘဲ တင်းကျပ်သော သည်းခံနိုင်စွမ်းများသည် စက်ပိုင်းဆိုင်ရာ၊ စစ်ဆေးခြင်းနှင့် ပို့ဆောင်ခြင်းကုန်ကျစရိတ်များကို တိုးမြင့်စေနိုင်သည်။ ခံနိုင်သောထိုင်ခုံများ၊ တံဆိပ်ခတ်မျက်နှာပြင်များနှင့် တိကျသောလည်ပတ်ဧရိယာများသည် အမှန်တကယ်တပ်ဆင်မှုအခြေအနေများအပေါ်အခြေခံ၍ ပိုမိုတင်းကျပ်သောထိန်းချုပ်မှု လိုအပ်နိုင်သည်။ အင်ဂျင်နီယာပုံများသည် လုပ်ဆောင်ချက်ကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသော အတိုင်းအတာများနှင့် ဂျီဩမေတြီဝိသေသလက္ခဏာများကို ရှင်းရှင်းလင်းလင်းဖော်ပြသင့်ပြီး စက်ပိုင်းဆိုင်ရာပေးသွင်းသူသည် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်နှင့် ဈေးနှုန်းကို တိကျစွာအကဲဖြတ်နိုင်စေပါသည်။ အင်္ဂါရပ်တိုင်းအတွက် အလွန်တင်းကျပ်သော သည်းခံနိုင်စွမ်းများကို တစ်ပြေးညီအသုံးချမည့်အစား အမှန်တကယ်အသုံးချမှုလိုအပ်ချက်များအရ အရေးကြီးသော သည်းခံနိုင်စွမ်းများကို ချမှတ်သင့်သည်။
Shaft အစိတ်အပိုင်းများအတွက် Precision CNC Turning ထုတ်လုပ်သူကို မည်သို့ရွေးချယ်ရမည်နည်း။
မြင့်မားသော အာရုံစူးစိုက်မှု၊ ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှု နှင့် တည်ငြိမ်သော အသုတ်ထုတ်လုပ်မှု လိုအပ်သော ပရောဂျက်များအတွက်၊ ပေးသွင်းသူ၏ အင်ဂျင်နီယာနှင့် အရည်အသွေးစီမံခန့်ခွဲမှုစွမ်းရည်များသည် စက်သတ်မှတ်ချက်များကဲ့သို့ပင် အရေးကြီးပါသည်။ တိကျသော CNC လှည့်ထားသော အစိတ်အပိုင်းများကို ရှာဖွေသည့်အခါ၊ ဝယ်ယူရေးအဖွဲ့များသည် စက်ယန္တရားပစ္စည်းများ၊ လုပ်ငန်းစဉ်အတွေ့အကြုံ၊ စစ်ဆေးခြင်းစွမ်းရည်များ၊ DFM ပံ့ပိုးမှု၊ ပုံစံငယ်အတည်ပြုချက် နှင့် ထုတ်လုပ်မှုစွမ်းရည်ကို အကဲဖြတ်နိုင်ပါသည်။ TiRapid သည် အလူမီနီယမ်သတ္တုစပ်၊ သံမဏိ၊ တိုက်တေနီယမ်သတ္တုစပ်၊ ကြေးဝါ၊ ကြေးနီ နှင့် အင်ဂျင်နီယာပလတ်စတစ်များ အပါအဝင် ပစ္စည်းများအတွက် CNC လှည့်ခြင်း၊ DFM ပံ့ပိုးမှုနှင့် တိကျသောစက်ဖြင့် လည်ပတ်ခြင်းကို ပေးပါသည်။ ၎င်း၏ထုတ်ဝေထားသော CNC လှည့်ခြင်းအချက်အလက်က သတ်မှတ်ထားသော သည်းခံနိုင်စွမ်းများသည် ±0.005 မီလီမီတာခန့်အထိ ရောက်ရှိနိုင်ပြီး ပုံမှန်မျက်နှာပြင်ကြမ်းတမ်းမှုသည် Ra 0.6 အထိ ရောက်ရှိနိုင်ကြောင်း အစိတ်အပိုင်းဂျီသြမေတြီ၊ ပစ္စည်းနှင့် ပုံဆွဲလိုအပ်ချက်များပေါ် မူတည်၍ ဖော်ပြသည်။
တိကျသော Shaft စက်ပြင်ခြင်းစွမ်းရည်များကို အတည်ပြုပါ
မှာယူမှုမပြုလုပ်မီ၊ အင်ဂျင်နီယာအဖွဲ့သည် အရေးကြီးသော shaft အချင်းများ၊ အတွင်းပိုင်းအပေါက်များ၊ ဗဟိုချက်တူညီမှု၊ runout၊ thread နှင့် မျက်နှာပြင်ကုသမှုလိုအပ်ချက်များကို ပြန်လည်သုံးသပ်နိုင်စေရန် CNC စက်ပိုင်းဆိုင်ရာပေးသွင်းသူထံ အစိတ်အပိုင်းပုံဆွဲခြင်းကို ပေးပါ။ shaft ရှည်များ၊ နံရံပါးသောအစွပ်များ၊ အချင်းသေးငယ်သော shaft များ သို့မဟုတ် ရှုပ်ထွေးသော stepped shaft များအတွက်၊ ပေးသွင်းသူသည် ရရှိနိုင်သော စက်ပိုင်းဆိုင်ရာအတိုင်းအတာနှင့် ပံ့ပိုးမှုနည်းလမ်းကိုလည်း အတည်ပြုသင့်သည်။
- တိကျသော CNC လှည့်စက်ကိရိယာများ
- အရေးကြီးသော shaft အချင်းများနှင့် အတွင်းပိုင်း bore များအတွက် စွမ်းရည်
- ရှည်လျားသော shaft စက်ပြင်ခြင်းအတွေ့အကြုံ
- ဗဟိုချက်ညီမှုနှင့် စီးဆင်းမှုထိန်းချုပ်မှု
- ပထမဆောင်းပါးစစ်ဆေးနိုင်စွမ်း
- ထုတ်လုပ်မှုပမာဏများမှတစ်ဆင့် ပုံစံငယ်အတွက် ပံ့ပိုးမှု
ရှင်းလင်းသော နည်းပညာဆိုင်ရာ အတည်ပြုချက်သည် ဝယ်ယူရေးအဖွဲ့များအား ထုတ်လုပ်မှုမပြုလုပ်မီ ထုတ်လုပ်မှုစွမ်းရည်ကို အကဲဖြတ်နိုင်စေပြီး ထုတ်လုပ်မှုစတင်ပြီးနောက် လုပ်ငန်းစဉ်ပြောင်းလဲမှုများ၏ အန္တရာယ်ကို လျှော့ချပေးပါသည်။
ပြီးပြည့်စုံသော အင်ဂျင်နီယာပုံများနှင့် 3D CAD မော်ဒယ်များကို ပံ့ပိုးပေးပါ
တိကျသော CNC လှည့်ခြင်း ဈေးနှုန်းသတ်မှတ်ချက်တစ်ခုသည် အခြေခံ 3D မော်ဒယ်တစ်ခုတည်းကိုသာ အားကိုး၍မရပါ။ 2D အင်ဂျင်နီယာပုံတွင် အရေးကြီးသော အတိုင်းအတာများ၊ ပစ္စည်း၊ မျက်နှာပြင်ကြမ်းတမ်းမှု၊ သည်းခံနိုင်မှု၊ ချည်မျှင်စံနှုန်းများနှင့် ဂျီဩမေတြီလိုအပ်ချက်များကို ရှင်းရှင်းလင်းလင်း သတ်မှတ်ပေးသင့်သည်။ 3D CAD မော်ဒယ်သည် အင်ဂျင်နီယာများအား အစိတ်အပိုင်းဂျီဩမေတြီအပြည့်အစုံကို နားလည်ရန် ကူညီပေးသည်။ ဖိုင်နှစ်ခုစလုံး ပံ့ပိုးပေးခြင်းသည် DFM ပြန်လည်သုံးသပ်ချက်၏ ထိရောက်မှုကို တိုးတက်စေနိုင်သည်။
- STEP သို့မဟုတ် အခြား 3D CAD မော်ဒယ်များ
- PDF သို့မဟုတ် DWG အင်ဂျင်နီယာပုံများ
- ပစ္စည်းတန်း
- အရေးပါသော အတိုင်းအတာ သည်းခံမှုများ
- ဗဟိုပြုမှု သို့မဟုတ် ပြေးထွက်မှု လိုအပ်ချက်များ
- မျက်နှာပြင်ကြမ်းတမ်းခြင်း
- မျက်နှာပြင်ကုသမှုလိုအပ်ချက်များ
- အော်ဒါအရေအတွက်
- လိုအပ်သောပေးပို့မှုအချိန်ဇယား
နည်းပညာဆိုင်ရာ အချက်အလက်တွေ ပိုမိုပြည့်စုံလေ၊ အင်ဂျင်နီယာတွေအနေနဲ့ စက်ပိုင်းဆိုင်ရာ လုပ်ငန်းစဉ်၊ ကိရိယာဖွဲ့စည်းပုံ၊ စစ်ဆေးမှုအစီအစဉ်နဲ့ ထုတ်လုပ်မှုအချိန်ဇယားကို ဆုံးဖြတ်ဖို့ ပိုမိုလွယ်ကူလေဖြစ်ပြီး၊ ဒါက ပိုမိုတိကျတဲ့ CNC လှည့်ခြင်း ဈေးနှုန်းကိုလည်း ပံ့ပိုးပေးပါတယ်။
အသုတ်လိုက်ထုတ်လုပ်မှုသို့ မပြောင်းရွှေ့မီ ပုံစံငယ်များ ထုတ်လုပ်ပါ
မြင့်မားသောတိကျမှုရှိသော shaft အစိတ်အပိုင်းများအတွက်၊ အစုလိုက်အပြုံလိုက်ထုတ်လုပ်မှုကို ချက်ချင်းစတင်ခြင်းသည် လုပ်ငန်းစဉ်ချိန်ညှိမှုအန္တရာယ်များကို တိုးမြင့်စေနိုင်သည်။ CNC လှည့်ပုံစံငယ်များသည် ထုတ်လုပ်သူများအား ထုတ်လုပ်မှုပမာဏများမတိုးလာမီ ပစ္စည်းရွေးချယ်မှု၊ အလုပ်ကိုင်တွယ်မှု၊ ကိရိယာ၊ စက်ပိုင်းဆိုင်ရာအစီအစဉ်နှင့် စစ်ဆေးခြင်းလုပ်ငန်းစဉ်များကို အတည်ပြုနိုင်စေပါသည်။ ပုံစံငယ်စစ်ဆေးမှုရလဒ်များအပေါ်အခြေခံ၍ စက်ပိုင်းဆိုင်ရာလုပ်ငန်းစဉ်ကို ချိန်ညှိပြီး စံသတ်မှတ်နိုင်သည်။ ပုံစံငယ်ကို အတည်ပြုပြီးသည်နှင့် ပေးသွင်းသူသည် ပိုမိုတည်ငြိမ်သော ထုတ်လုပ်မှုလုပ်ငန်းစဉ်ဖြင့် အသုတ်လိုက်ထုတ်လုပ်မှုသို့ ရွေ့လျားနိုင်ပြီး ထုတ်လုပ်မှုပမာဏများတွင် အတိုင်းအတာကွဲလွဲမှုများဖြစ်နိုင်ခြေကို လျှော့ချပေးပါသည်။
တိကျသော shaft များ၊ bushing များ၊ connector များနှင့် အခြားလည်ပတ်မှုအစိတ်အပိုင်းများ လိုအပ်သော ပရောဂျက်များအတွက်၊ ဝယ်ယူရေးအဖွဲ့များသည် ဈေးနှုန်းသတ်မှတ်ချက်အဆင့်တွင် အင်ဂျင်နီယာပုံများ၊ 3D မော်ဒယ်များ၊ ပစ္စည်းသတ်မှတ်ချက်များ၊ အရေးကြီးသော သည်းခံနိုင်မှုများ၊ ဗဟိုချက်တူညီမှုလိုအပ်ချက်များ၊ ပမာဏများနှင့် ပို့ဆောင်မှုအချိန်ဇယားများကို ပေးနိုင်ပါသည်။ TiRapid သည် prototype machining မှ ထုတ်လုပ်မှုထုတ်လုပ်မှုအထိ CNC turning နှင့် DFM ပံ့ပိုးမှုကို ပေးစွမ်းပြီး အစိတ်အပိုင်းတစ်ခုစီ၏ သီးခြား geometry နှင့် လိုအပ်ချက်များအရ ထုတ်လုပ်မှုစွမ်းရည်ကို အကဲဖြတ်နိုင်သည်။















