
ရှုပ်ထွေးသော ပလတ်စတစ်အစိတ်အပိုင်းများ၏ CNC စက်ဖြင့်ပြုလုပ်ခြင်းသည် ခေတ်မီတိကျသောထုတ်လုပ်မှုတွင် အရေးကြီးသောထုတ်လုပ်မှုနည်းလမ်းတစ်ခုဖြစ်သည်။ ၎င်းကို ဆေးဘက်ဆိုင်ရာပစ္စည်းကိရိယာများ၊ တစ်ပိုင်းလျှပ်ကူးပစ္စည်းကိရိယာများ၊ အလိုအလျောက်စက်ယန္တရားများ၊ အာကာသယာဉ်များ၊ အဆင့်မြင့်အီလက်ထရွန်းနစ်ထုတ်ကုန်များနှင့် အခြားစက်မှုလုပ်ငန်းများတွင် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုကြသည်။ သာမန်ပလတ်စတစ်အစိတ်အပိုင်းများနှင့် နှိုင်းယှဉ်ပါက ရှုပ်ထွေးသောဖွဲ့စည်းပုံဆိုင်ရာအစိတ်အပိုင်းများတွင် ပါးလွှာသောနံရံများ၊ နက်ရှိုင်းသောအပေါက်များ၊ အပေါက်များစွာ၊ မမှန်သောကွေးညွှတ်နေသောမျက်နှာပြင်များနှင့် မြင့်မားသောတိကျမှုတပ်ဆင်မှုလိုအပ်ချက်များပါရှိလေ့ရှိပြီး စက်ယန္တရားနည်းပညာနှင့် လုပ်ငန်းစဉ်ထိန်းချုပ်မှုအပေါ် ပိုမိုမြင့်မားသောလိုအပ်ချက်များကို ဖြစ်ပေါ်စေပါသည်။ အမှန်တကယ်ထုတ်လုပ်မှုအတွင်း ပစ္စည်းရွေးချယ်မှု၊ စက်ယန္တရားလမ်းကြောင်းဒီဇိုင်း၊ ကိရိယာကိုက်ညီမှုနှင့် ညှပ်နည်းလမ်းများသည် နောက်ဆုံးစက်ယန္တရားရလဒ်များကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။ လုပ်ငန်းစဉ်စီစဉ်ခြင်းသည် မဆင်မခြင်ဖြစ်ပါက အတိုင်းအတာသွေဖည်မှုများ၊ ပုံပျက်ခြင်း၊ မျက်နှာပြင်အရည်အသွေးလျော့နည်းခြင်း သို့မဟုတ် အစိတ်အပိုင်းများပျက်စီးခြင်းကဲ့သို့သော ပြဿနာများဖြစ်ပွားနိုင်သည်။
ရှုပ်ထွေးသော ပလတ်စတစ် အစိတ်အပိုင်းများကို CNC စက်ဖြင့် လည်ပတ်ခြင်းမပြုမီ ပြင်ဆင်မှု
ရှုပ်ထွေးသော ပလတ်စတစ်အစိတ်အပိုင်းများကို စက်ဖြင့်ပြုပြင်ခြင်းသည် CNC စက်ထဲသို့ ပရိုဂရမ်တစ်ခုထည့်သွင်းပြီး ဖြတ်တောက်ခြင်းစတင်ရုံမျှမဟုတ်ပါ။ စက်ဖြင့်ပြုပြင်ခြင်းမစတင်မီ လုံလောက်သောပြင်ဆင်မှုပြီးစီးရပါမည်။ ပလတ်စတစ်ပစ္စည်းအမျိုးအစားများစွာရှိပြီး ဖွဲ့စည်းပုံဆိုင်ရာအစိတ်အပိုင်းအမျိုးမျိုးသည် စက်ဖြင့်ပြုပြင်ခြင်းနည်းလမ်းများကွဲပြားရန် လိုအပ်သောကြောင့်၊ ကနဦးခွဲခြမ်းစိတ်ဖြာမှုသည် နောက်ဆက်တွဲစက်ဖြင့်ပြုပြင်ခြင်းလုပ်ငန်းစဉ်သည် ချောမွေ့စွာဆက်လက်လုပ်ဆောင်နိုင်မနိုင်ကို ဆုံးဖြတ်ပေးသည်။ သင့်လျော်သောပြင်ဆင်မှုသည် စက်ဖြင့်ပြုပြင်ခြင်းအတွင်း ပြဿနာများကို လျှော့ချပေးနိုင်ပြီး အစိတ်အပိုင်းတိကျမှုနှင့် ထုတ်လုပ်မှုထိရောက်မှုကို တိုးတက်စေပါသည်။
အစိတ်အပိုင်း၏ဖွဲ့စည်းပုံဆိုင်ရာ ဝိသေသလက္ခဏာများကို ခွဲခြမ်းစိတ်ဖြာပါ
ရှုပ်ထွေးသော ပလတ်စတစ်အစိတ်အပိုင်းများသည် ပုံမှန်အစိတ်အပိုင်းများတွင် မရှိသော ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ အင်္ဂါရပ်များ ရှိလေ့ရှိပြီး၊ ဥပမာ-
- တွင်းနက်ဖွဲ့စည်းပုံများ;
- ပါးလွှာသောနံရံဧရိယာများ။
- တိကျစွာတပ်ဆင်နိုင်သော မျက်နှာပြင်များ;
- ဘက်စုံသုံး စက်ယန္တရား အနေအထားများ။
- မညီမညာ ကွေးညွှတ်နေသော မျက်နှာပြင်များ။
ဤဖွဲ့စည်းပုံများသည် ကိရိယာရွေ့လျားမှုနှင့် စက်ပိုင်းဆိုင်ရာအခက်အခဲကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။ ဥပမာအားဖြင့်၊ နက်ရှိုင်းသော မြောင်းများနှင့် ပါးလွှာသောနံရံဧရိယာများပါသည့် ပလတ်စတစ်အစိတ်အပိုင်းကို စက်ပိုင်းဆိုင်ရာပြုလုပ်သည့်အခါ ကိရိယာသည် စက်ပိုင်းဆိုင်ရာအနေအထားသို့ ရောက်ရှိနိုင်ခြင်း ရှိ၊ မရှိသာမက ဖြတ်တောက်မှုအားများကြောင့် ဖြစ်ပေါ်လာသော ပုံပျက်ခြင်းကို မည်သို့ကာကွယ်ရမည်ကိုလည်း ထည့်သွင်းစဉ်းစားရန် လိုအပ်ပါသည်။ ပါးလွှာသောနံရံဧရိယာသည် စက်ပိုင်းဆိုင်ရာပြုလုပ်စဉ် လုံလောက်သော အထောက်အပံ့မရှိပါက စက်ပိုင်းဆိုင်ရာအတိုင်းအတာများသည် ကနဦးတွင် လိုအပ်ချက်များနှင့် ကိုက်ညီသော်လည်း နောက်ပိုင်းစစ်ဆေးစဉ်တွင် အတိုင်းအတာပြောင်းလဲမှုများ ဖြစ်ပေါ်နိုင်သည်။ ထို့ကြောင့် စက်ပိုင်းဆိုင်ရာပြုလုပ်ခြင်းမပြုမီ၊ အစိတ်အပိုင်းဖွဲ့စည်းပုံကို 3D မော်ဒယ်ဖြင့် ခွဲခြမ်းစိတ်ဖြာသင့်ပြီး မည်သည့်နေရာများတွင် အထူးကိရိယာများ၊ အရန်အထောက်အပံ့များ သို့မဟုတ် စက်ပိုင်းဆိုင်ရာအစီအစဉ်အတွက် ချိန်ညှိမှုများ လိုအပ်သည်ကို ကြိုတင်ဆုံးဖြတ်သင့်သည်။
သင့်တော်သော ပလတ်စတစ်ပစ္စည်းများကို ရွေးချယ်ပါ
မတူညီသော ပလတ်စတစ်ပစ္စည်းများတွင် မတူညီသော စက်ပိုင်းဆိုင်ရာ ဝိသေသလက္ခဏာများရှိပြီး ပစ္စည်းရွေးချယ်မှုသည် စက်ပိုင်းဆိုင်ရာ မဟာဗျူဟာကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။
အဖြစ်များသော အင်ဂျင်နီယာပလတ်စတစ်များတွင် အောက်ပါတို့ပါဝင်သည်-
POM (ပိုလီအောက်ဆီမီသိုင်းလင်း): ကောင်းမွန်သော အတိုင်းအတာတည်ငြိမ်မှု၊ တိကျသော အစိတ်အပိုင်းများအတွက် သင့်လျော်သည်။
PA (နိုင်လွန်): ပွတ်တိုက်မှုဒဏ်ခံနိုင်သော်လည်း အစိုဓာတ်စုပ်ယူမှု လွယ်ကူသည်။
PEEK: အပူချိန်မြင့်မားစွာခံနိုင်ရည်နှင့် ဓာတုဗေဒဆိုင်ရာခံနိုင်ရည် အလွန်ကောင်းမွန်သည်။
PC: ပွင့်လင်းမြင်သာမှုမြင့်မားသော်လည်း စက်ဖြင့်ပြုပြင်စဉ် ဖိစီးမှုဒဏ်ခံရလွယ်သည်။
ABS: စက်ဖြင့်ပြုပြင်နိုင်စွမ်းကောင်းမွန်ပြီး အသုံးချမှုအမျိုးမျိုး။
ပစ္စည်းဂုဏ်သတ္တိများသည် အလုပ်လုပ်သည့်ပတ်ဝန်းကျင်နှင့် မကိုက်ညီပါက၊ ပြီးစီးသွားသော အစိတ်အပိုင်းသည် အမှန်တကယ်အသုံးချမှုလိုအပ်ချက်များနှင့် ကိုက်ညီမှုမရှိပါ။ ဥပမာအားဖြင့်၊ အစိတ်အပိုင်းတစ်ခုသည် မြင့်မားသောအပူချိန်အောက်တွင် ကြာရှည်စွာလည်ပတ်ရန် လိုအပ်သော်လည်း သာမန်ပလတ်စတစ်ကို ရွေးချယ်ပါက၊ စက်ပိုင်းဆိုင်ရာလုပ်ငန်းစဉ်သည် ချောမွေ့စွာဆက်လက်လုပ်ဆောင်နိုင်သော်လည်း၊ အမှန်တကယ်အသုံးပြုမှုအတွင်း ပုံပျက်သွားနိုင်သည်။ ထို့ကြောင့် စက်ပိုင်းဆိုင်ရာမပြုလုပ်မီ၊ အစိတ်အပိုင်း၏ခိုင်ခံ့မှုလိုအပ်ချက်များ၊ အပူချိန်အခြေအနေများ၊ ယိုယွင်းမှုခံနိုင်ရည်လိုအပ်ချက်များနှင့် အလုပ်လုပ်သည့်ပတ်ဝန်းကျင်အပေါ် အခြေခံ၍ ပစ္စည်းကို ရွေးချယ်သင့်သည်။
စက်ယန္တရားလုပ်ငန်းစဉ်အစီအစဉ်တစ်ခု ရေးဆွဲပါ
ရှုပ်ထွေးသော အစိတ်အပိုင်းများသည် ပြီးမြောက်ရန် စက်ပိုင်းဆိုင်ရာ အဆင့်များစွာ လိုအပ်လေ့ရှိသည်။ ၎င်းတို့သည် ဒီဇိုင်းပုံများတွင် သတ်မှတ်ထားသော အတိုင်းအတာတိကျမှု၊ မျက်နှာပြင်အရည်အသွေးနှင့် တပ်ဆင်မှုလိုအပ်ချက်များကို တဖြည်းဖြည်းရရှိရန် မကြာခဏ ကြမ်းတမ်းသော စက်ပိုင်းဆိုင်ရာပြုပြင်ခြင်း၊ တစ်ဝက်ပြီးအောင်လုပ်ခြင်း၊ အပြီးသတ်ခြင်း၊ လိုအပ်သော ချိန်ညှိမှုများနှင့် စစ်ဆေးခြင်းလုပ်ထုံးလုပ်နည်းများကို ဖြတ်သန်းရလေ့ရှိသည်။
အဖြစ်များသော လုပ်ငန်းစဉ်များတွင် အောက်ပါတို့ ပါဝင်သည်-
- ပိုလျှံသောပစ္စည်းများကို ဖယ်ရှားရန် ကြမ်းတမ်းစွာ စက်ဖြင့်ပြုပြင်ခြင်း။
- အတိုင်းအတာကို ချိန်ညှိရန်အတွက် တစ်ဝက်ပြီးအောင်လုပ်ခြင်း။
- တိကျမှုရရှိရန် အပြီးသတ်ခြင်း။
- စွမ်းဆောင်ရည်တိုးတက်စေရန် မျက်နှာပြင်ပြုပြင်ခြင်း။
သင့်တင့်လျောက်ပတ်သော စက်ယန္တရားအစီအစဉ်သည် အတွင်းပိုင်းဖိစီးမှုထုတ်လွှတ်မှုကြောင့်ဖြစ်ပေါ်လာသော ပုံပျက်ခြင်းကို လျှော့ချနိုင်သည်။ ဥပမာအားဖြင့်၊ ပလတ်စတစ်ပြားကြီးများကို စက်ယန္တရားဖြင့်ပြုလုပ်သည့်အခါ၊ အတွင်းပိုင်းဖိစီးမှုများထုတ်လွှတ်ပြီးနောက် နောက်ဆုံးအတိုင်းအတာအထိ တစ်ဆင့်တည်းဖြင့် တိုက်ရိုက်စက်ယန္တရားဖြင့်ပြုလုပ်ခြင်းသည် လိမ်ကောက်ခြင်းကို ဖြစ်စေနိုင်သည်။ ထို့ကြောင့်၊ လိုအပ်သောဒီဇိုင်းသတ်မှတ်ချက်များအတိုင်း အစိတ်အပိုင်းကို တဖြည်းဖြည်းရောက်ရှိစေရန် အဆင့်ဆင့်စက်ယန္တရားဖြင့်ပြုလုပ်သည့်နည်းလမ်းများကို အသုံးပြုသင့်သည်။
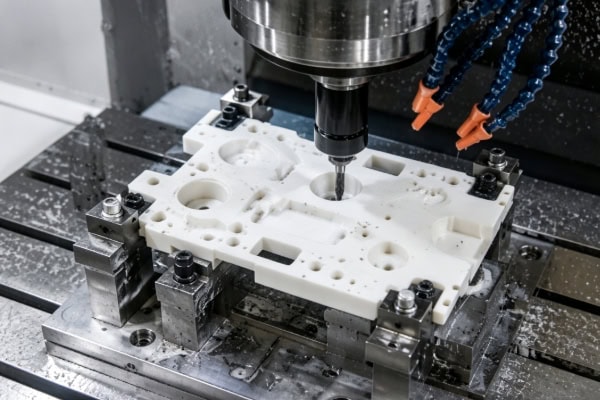
ရှုပ်ထွေးသော ပလတ်စတစ် အစိတ်အပိုင်းများအတွက် CNC စက်ဖြင့် လည်ပတ်ခြင်း လုပ်ငန်းစဉ်
ရှုပ်ထွေးသော ပလတ်စတစ်အစိတ်အပိုင်းများ၏ စက်ပိုင်းဆိုင်ရာလုပ်ငန်းစဉ်ကို စက်ပစ္စည်းစွမ်းရည်၊ ပစ္စည်းဝိသေသလက္ခဏာများနှင့် အစိတ်အပိုင်းဖွဲ့စည်းပုံများအရ စီစဉ်ရန်လိုအပ်သည်။ ရိုးရှင်းသော အစိတ်အပိုင်းများနှင့် နှိုင်းယှဉ်ပါက ရှုပ်ထွေးသော အစိတ်အပိုင်းများသည် လုပ်ငန်းစဉ်အဆင့်တိုင်း တည်ငြိမ်နေစေရန် စက်ပိုင်းဆိုင်ရာလုပ်ဆောင်စဉ် ကိရိယာလမ်းကြောင်းများ၊ ဖြတ်တောက်မှုအခြေအနေများနှင့် အတိုင်းအတာထိန်းချုပ်မှုတို့ကို ပိုမိုအာရုံစိုက်ရန် လိုအပ်ပါသည်။
CNC Machining Program ကို တီထွင်ပါ
စက်ပိုင်းဆိုင်ရာပရိုဂရမ်သည် ကိရိယာရွေ့လျားမှုလမ်းကြောင်းကို ဆုံးဖြတ်ပေးပြီး စက်ပိုင်းဆိုင်ရာအရည်အသွေးကို သက်ရောက်မှုရှိသော အရေးကြီးသောအချက်တစ်ခုဖြစ်သည်။ ၎င်းသည် လုပ်ငန်းစဉ်အတွင်း ကိရိယာရွေ့လျားမှုအစီအစဉ်နှင့် ဖြတ်တောက်ခြင်းနည်းလမ်းများကို ဆုံးဖြတ်ရုံသာမက အစိတ်အပိုင်း၏ အတိုင်းအတာတိကျမှု၊ မျက်နှာပြင်ပြီးစီးမှုနှင့် အလုံးစုံစက်ပိုင်းဆိုင်ရာထိရောက်မှုတို့ကိုလည်း တိုက်ရိုက်သက်ရောက်မှုရှိသည်။ ပရိုဂရမ်ကို ကောင်းမွန်စွာရေးသားထားခြင်းရှိမရှိသည် နောက်ဆက်တွဲစက်ပိုင်းဆိုင်ရာလုပ်ငန်းစဉ်သည် ချောမွေ့စွာဆက်လက်လုပ်ဆောင်နိုင်ခြင်းရှိမရှိကို မကြာခဏဆုံးဖြတ်ပေးသည်။ ထို့ကြောင့် တရားဝင်စက်ပိုင်းဆိုင်ရာမစတင်မီ ပရိုဂရမ်းမင်းအမှားများကြောင့် စက်ပိုင်းဆိုင်ရာသွေဖည်မှုများ သို့မဟုတ် ပစ္စည်းဖြုန်းတီးမှုများကို ရှောင်ရှားရန် ကိရိယာလမ်းကြောင်းဒီဇိုင်း၊ ကျွေးမွေးမှုကန့်သတ်ချက်များနှင့် ဖြတ်တောက်ခြင်းအစီအစဉ်ကို အထပ်ထပ်စစ်ဆေးရမည်။
ပရိုဂရမ်ဒီဇိုင်းတွင် အောက်ပါတို့ကို ထည့်သွင်းစဉ်းစားရန် လိုအပ်သည်-
- ကိရိယာရွေ့လျားမှုလမ်းကြောင်းများ။
- ဖြတ်တောက်ခြင်း အစီအစဉ်;
- စက်ယန္တရားထောက်ပံ့ကြေး;
- Spindle မြန်နှုန်းနှင့် feed parameters များ။
ရှုပ်ထွေးသော ကွေးညွှတ်မျက်နှာပြင် အစိတ်အပိုင်းများသည် 3D စက်ပိုင်းဆိုင်ရာ လမ်းကြောင်းများကို ထုတ်လုပ်ရန်အတွက် CAM ဆော့ဖ်ဝဲလ် လိုအပ်လေ့ရှိသည်။ ကိရိယာလမ်းကြောင်းများကို မျက်နှာပြင်ပြောင်းလဲမှုများ၊ ကိရိယာအတိုင်းအတာများ၊ စက်ပိုင်းဆိုင်ရာ ခွင့်ပြုမှုများနှင့် စက်ရွေ့လျားမှုအပိုင်းအခြားများအလိုက် ပြည့်စုံစွာ စီစဉ်ထားရမည်။ အလွှာလိုက်ခြင်း၊ ဇုန်ခွဲခြားခြင်းနှင့် အစီအစဉ်ချိန်ညှိမှုများမှတစ်ဆင့် ကိရိယာလမ်းကြောင်းများကို အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်ခြင်းဖြင့် ကိရိယာသည် စက်ပိုင်းဆိုင်ရာ လုပ်ဆောင်နေစဉ်အတွင်း ပစ်မှတ်ဧရိယာကို ပိုမိုချောမွေ့စွာ ဖုံးအုပ်နိုင်ပြီး၊ ထပ်ခါတလဲလဲ ဖြတ်တောက်ခြင်းနှင့် အားလပ်ချိန်လှုပ်ရှားမှုများကို လျှော့ချနိုင်ကာ စက်ပိုင်းဆိုင်ရာ စွမ်းဆောင်ရည်ကို မြှင့်တင်ပေးနိုင်ပြီး နောက်ဆက်တွဲ အပြီးသတ်အလုပ်၏ အခက်အခဲကို လျှော့ချပေးနေစဉ်တွင် ကွေးညွှတ်မျက်နှာပြင် အရည်အသွေးကို မြှင့်တင်ရန် ကူညီပေးနိုင်ပါသည်။
ကိရိယာလမ်းကြောင်းဒီဇိုင်းသည် မဆင်မခြင်ဖြစ်ပါက အောက်ပါတို့ကို ဖြစ်ပေါ်စေနိုင်သည်-
- စက်ပြင်ချိန်တိုးလာခြင်း;
- ကိရိယာဖြတ်တောက်ခြင်းကို ထပ်ခါတလဲလဲလုပ်ဆောင်ခြင်း။
- မျက်နှာပြင်အရည်အသွေး လျော့ကျခြင်း။
အလွန်ကောင်းမွန်သော ကိရိယာလမ်းကြောင်းဒီဇိုင်းသည် အားလပ်ချိန်လည်ပတ်မှုနှင့် မလိုအပ်သောလှုပ်ရှားမှုများကို လျှော့ချပေးရုံသာမက အလုံးစုံစက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်ကို တိုးတက်ကောင်းမွန်စေရုံသာမက ကိရိယာကို ပိုမိုတည်ငြိမ်သော ဖြတ်တောက်မှုအခြေအနေကို ထိန်းသိမ်းနိုင်စေပါသည်။ ၎င်းသည် တုန်ခါမှုကို ထိရောက်စွာလျှော့ချပေးပြီး ကိရိယာဟောင်းနွမ်းမှုကို အနည်းဆုံးဖြစ်စေကာ အစိတ်အပိုင်းမျက်နှာပြင်အရည်အသွေးနှင့် အတိုင်းအတာတိကျမှုကို ပိုမိုတိုးတက်ကောင်းမွန်စေပါသည်။
သင့်လျော်သော စက်ယန္တရားကိရိယာများကို ရွေးချယ်ပါ
ပလတ်စတစ် စက်ဖြင့်ပြုလုပ်ခြင်းသည် ဖြတ်တောက်သည့်ကိရိယာများအပေါ် လိုအပ်ချက်များ ပိုမိုမြင့်မားစေသည်။ ကိရိယာများသည် လုံလောက်သော ထက်မြက်သော ဖြတ်တောက်သည့်အနားများ ရှိရုံသာမက ကောင်းမွန်သော ဟောင်းနွမ်းမှုခံနိုင်ရည်၊ ချစ်ပ်များ စွန့်ထုတ်မှုစွမ်းဆောင်ရည်နှင့် ဖြတ်တောက်မှုတည်ငြိမ်မှုကိုလည်း ပေးစွမ်းရမည်။ ပလတ်စတစ်များသည် ကိရိယာကပ်ငြိမှု၊ အပူစုပုံခြင်း၊ ချိုင့်ခွက်ဖွဲ့စည်းခြင်းနှင့် စက်ဖြင့်ပြုလုပ်နေစဉ် မျက်နှာပြင်ခြစ်ရာများကဲ့သို့သော ပြဿနာများကို ကြုံတွေ့ရလေ့ရှိသောကြောင့်၊ မသင့်လျော်သော ကိရိယာရွေးချယ်မှုသည် အစိတ်အပိုင်းအတိုင်းအတာတိကျမှုနှင့် အသွင်အပြင်အရည်အသွေးကို တိုက်ရိုက်ထိခိုက်စေနိုင်သည်။ ထို့ကြောင့်၊ အမှန်တကယ် စက်ဖြင့်ပြုလုပ်ရာတွင်၊ ပိုမိုတည်ငြိမ်ပြီး ထိရောက်သောလုပ်ငန်းစဉ်ကို သေချာစေရန်အတွက် သင့်လျော်သော ကိရိယာအမျိုးအစားများနှင့် ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များကို ပစ္စည်းအမျိုးအစား၊ အစိတ်အပိုင်းဖွဲ့စည်းပုံနှင့် စက်ဖြင့်ပြုလုပ်ခြင်းတိကျမှုလိုအပ်ချက်များအရ ရွေးချယ်သင့်သည်။
အဖြစ်များသော ဖြတ်တောက်သည့်ကိရိယာများတွင် အောက်ပါတို့ပါဝင်သည်-
- တစ်ချောင်းဖြတ် ကြိတ်စက်များ;
- နှစ်ပွိုင့် ကြိတ်စက်များ;
- ဘောလုံးနှာခေါင်းဖြတ်စက်များ;
- အပြီးသတ်ကိရိယာများ။
ချွန်ထက်သော ဖြတ်တောက်ကိရိယာများသည် ပစ္စည်းဖိသိပ်မှုကို လျှော့ချပေးပြီး ဖြတ်တောက်သည့်အပူကို လျှော့ချပေးနိုင်သည်။ ဥပမာအားဖြင့်၊ အပူထွက်လွယ်သော acrylic နှင့် PC ကဲ့သို့သော ပစ္စည်းများကို စက်ပစ္စည်းများ လည်ပတ်သည့်အခါ၊ ချွန်ထက်မှုမလုံလောက်သော ကိရိယာများသည် အရည်ပျော်ခြင်းနှင့် ကိရိယာကပ်ငြိခြင်းကို ဖြစ်စေနိုင်သည်။ ဖန်ဖိုက်ဘာဖြင့် အားဖြည့်ထားသော ပလတ်စတစ်ကဲ့သို့သော ခိုင်ခံ့မှုမြင့်မားသော ပစ္စည်းများအတွက်၊ စက်ပစ္စည်းတည်ငြိမ်မှုကို သေချာစေရန်အတွက် ပိုမိုကောင်းမွန်သော ဟောင်းနွမ်းမှုခံနိုင်ရည်ရှိသော ကိရိယာများ လိုအပ်ပါသည်။
စက်ယန္တရားလည်ပတ်နေစဉ် ပုံပျက်ခြင်းကို ထိန်းချုပ်ခြင်း
CNC စက်ဖြင့်ပြုလုပ်ခြင်းအတွင်း၊ ရှုပ်ထွေးသောပလတ်စတစ်အစိတ်အပိုင်းများသည် ပစ္စည်းမာကျောမှုနည်းပါးခြင်း၊ မညီမညာနံရံအထူနှင့် မတည်ငြိမ်သောဖြတ်တောက်မှုအားဖြန့်ဖြူးမှုကဲ့သို့သောအချက်များကြောင့် မကြာခဏထိခိုက်လေ့ရှိသည်။ ဤအချက်များသည် ပုံပျက်ခြင်းကိုဖြစ်စေနိုင်သည်၊ အထူးသဖြင့် ပါးလွှာသောနံရံဖွဲ့စည်းပုံများ၊ အခေါင်းပေါက်များနှင့် အထောက်အပံ့မပေးထားသောနေရာများတွင်၊ ကောက်ခြင်း၊ အတိုင်းအတာသွေဖည်ခြင်းနှင့် မျက်နှာပြင်တိကျမှုလျော့နည်းခြင်းကဲ့သို့သော ပြဿနာများပိုမိုဖြစ်ပွားနိုင်ခြေပိုများသည်။
အဖြစ်များသော ထိန်းချုပ်နည်းလမ်းများတွင် အောက်ပါတို့ ပါဝင်သည်-
- ဖြတ်သန်းမှုတစ်ခုစီတွင် ဖယ်ရှားလိုက်သော ပစ္စည်းပမာဏကို လျှော့ချခြင်း။
- အရန်အထောက်အပံ့များထည့်သွင်းခြင်း;
- ညှပ်နည်းလမ်းများကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း။
- အဆင့်ဆင့် စက်ယန္တရား လုပ်ငန်းစဉ်များကို အသုံးပြုခြင်း။
နံရံပါးသောဖွဲ့စည်းပုံဆိုင်ရာအစိတ်အပိုင်းများအတွက်၊ အစောပိုင်းစက်ယန္တရားအဆင့်များတွင် အချို့သောထောက်ပံ့မှုဖွဲ့စည်းပုံများ သို့မဟုတ် စက်ယန္တရားခွင့်ပြုမှုများကို ထိန်းသိမ်းထားရန် ပုံမှန်အားဖြင့် လိုအပ်ပါသည်။ အဆင့်ဆင့်ဖြတ်တောက်ခြင်းနှင့် တဖြည်းဖြည်းချိန်ညှိခြင်းဖြင့်၊ ဤထောက်ပံ့မှုများကို နောက်ဆုံးအဆင့်တွင် ဖယ်ရှားနိုင်ပါသည်။ ဤနည်းလမ်းသည် စက်ယန္တရားလည်ပတ်နေစဉ်အတွင်း အစိတ်အပိုင်းတစ်ခုလုံး၏တောင့်တင်းမှုကို ထိရောက်စွာတိုးတက်စေပြီး ဖြတ်တောက်အား၊ ညှပ်အား သို့မဟုတ် ပစ္စည်းဖိအားထုတ်လွှတ်မှုကြောင့်ဖြစ်ပေါ်လာသော ပုံပျက်ခြင်း၊ တုန်ခါမှုနှင့် အတိုင်းအတာသွေဖည်မှုများကို လျှော့ချပေးသောကြောင့် စက်ယန္တရားတည်ငြိမ်မှုနှင့် နောက်ဆုံးအစိတ်အပိုင်းတိကျမှုကို တိုးတက်စေသည်။

လုပ်ငန်းစဉ်နည်းပညာများ
ရှုပ်ထွေးသော ပလတ်စတစ်အစိတ်အပိုင်း စက်ပြုလုပ်ခြင်းသည် CNC စက်ပစ္စည်း၏ တိကျမှုအပေါ်တွင်သာမက ပစ္စည်းဝိသေသလက္ခဏာများနှင့် စက်ပြုလုပ်ခြင်းအတွေ့အကြုံပေါ်တွင်လည်း မူတည်ပါသည်။ ပလတ်စတစ်ပစ္စည်းများသည် မာကျောမှု၊ ခိုင်ခံ့မှု၊ အပူခံနိုင်ရည်နှင့် အတိုင်းအတာတည်ငြိမ်မှုတို့တွင် များစွာကွဲပြားသောကြောင့် စက်ပြုလုပ်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များကို ရိုးရှင်းစွာ စံသတ်မှတ်၍မရပါ။ ယင်းအစား၊ လုပ်ငန်းစဉ်ဗျူဟာများကို အစိတ်အပိုင်းဖွဲ့စည်းပုံ၊ ပစ္စည်းအမျိုးအစားနှင့် စက်ပြုလုပ်ခြင်းလိုအပ်ချက်များအလိုက် ချိန်ညှိရပါမည်။ စက်ပြုလုပ်ခြင်းနည်းပညာများကို သင့်လျော်စွာအသုံးချခြင်းသည် ပုံပျက်ခြင်း၊ တုန်ခါခြင်း၊ မျက်နှာပြင်အရည်အသွေးညံ့ဖျင်းခြင်း၊ အလွန်အကျွံချိုင့်ခွက်များနှင့် အတိုင်းအတာသွေဖည်မှုများကဲ့သို့သော အဖြစ်များသောပြဿနာများကို ထိရောက်စွာဖြေရှင်းနိုင်ပါသည်။
အထူးသဖြင့် ပါးလွှာသောနံရံအစိတ်အပိုင်းများ၊ အခေါင်းပေါက်နက်ရှိုင်းသောအစိတ်အပိုင်းများနှင့် မမှန်သောကွေးညွှတ်နေသောမျက်နှာပြင်အစိတ်အပိုင်းများကို စက်ဖြင့်ပြုလုပ်သည့်အခါ ဖြတ်တောက်မှုအမြန်နှုန်း၊ ထည့်သွင်းနှုန်း၊ ညှပ်နည်းလမ်းနှင့် ကိရိယာရွေးချယ်မှုတို့ကို မလုံလောက်သောထိန်းချုပ်မှုသည် အစိတ်အပိုင်းတိကျမှုနှင့် အသွင်အပြင်အရည်အသွေးကို အလွယ်တကူထိခိုက်စေနိုင်သည်။ ထို့ကြောင့် စက်ပစ္စည်းစွမ်းဆောင်ရည်၊ လုပ်ငန်းစဉ်ဒီဇိုင်းနှင့် လက်တွေ့စက်ဖြင့်ပြုလုပ်ခြင်းအတွေ့အကြုံတို့ကို ပေါင်းစပ်ခြင်းဖြင့်သာ ထုတ်လုပ်သူများသည် ရှုပ်ထွေးသောပလတ်စတစ်အစိတ်အပိုင်းစက်ဖြင့်ပြုလုပ်ခြင်း၏ တည်ငြိမ်မှုနှင့် နောက်ဆုံးအရည်အသွေးကို ပိုမိုကောင်းမွန်စွာသေချာစေနိုင်သည်။
မြန်နှုန်းမြင့် တိကျစွာ ဖြတ်တောက်ခြင်း နည်းပညာ
ပလတ်စတစ်ပစ္စည်းများသည် ယေဘုယျအားဖြင့် မြန်နှုန်းမြင့်ဖြတ်တောက်ခြင်းနည်းလမ်းများအတွက် သင့်လျော်ပါသည်။ ပလတ်စတစ်များသည် သတ္တုများထက် မာကျောမှုနည်းလေ့ရှိသောကြောင့်၊ စနစ်တကျရွေးချယ်ထားသော spindle speed နှင့် feed parameters များသည် စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်ကို တိုးတက်စေရုံသာမက ကိရိယာနှင့် ပစ္စည်းအကြား ဖိသိပ်မှုနှင့် ပွတ်တိုက်မှုကိုလည်း လျှော့ချပေးသောကြောင့် burrs၊ ကိရိယာကပ်ငြိမှုနှင့် မျက်နှာပြင်အပြီးသတ်ညံ့ဖျင်းမှုဖြစ်နိုင်ခြေကို လျော့နည်းစေသည်။ မြင့်မားသော အတိုင်းအတာတိကျမှုနှင့် အသွင်အပြင်အရည်အသွေး လိုအပ်သော ပလတ်စတစ်အစိတ်အပိုင်းများအတွက်၊ မြန်နှုန်းမြင့်ဖြတ်တောက်ခြင်းသည် ပိုမိုတည်ငြိမ်သော စက်ပိုင်းဆိုင်ရာရလဒ်များကို မကြာခဏပေးစွမ်းလေ့ရှိသည်။
မြန်နှုန်းမြင့် စက်ယန္တရားဖြင့် ပြုပြင်ခြင်းသည်-
- စက်ပိုင်းဆိုင်ရာ ထိရောက်မှုကို မြှင့်တင်ပါ။
- ဖြတ်တောက်မှုခံနိုင်ရည်ကိုလျှော့ချ;
- မျက်နှာပြင်အရည်အသွေးကို တိုးတက်ကောင်းမွန်စေသည်။
သို့သော်၊ မြန်နှုန်းမြင့် စက်ယန္တရားပြုလုပ်ခြင်းသည် spindle အမြန်နှုန်းကို အကန့်အသတ်မရှိ တိုးမြှင့်ပေးသည်ဟု မဆိုလိုပါ။ ပစ္စည်းအမျိုးအစား၊ ကိရိယာ ဂျီသြမေတြီနှင့် အပိုင်းအရွယ်အစားပေါ် မူတည်၍ ချိန်ညှိမှုများ ပြုလုပ်ရမည်။
ဥပမာအားဖြင့်- POM ကို ယေဘုယျအားဖြင့် ပိုမိုမြင့်မားသော ဖြတ်တောက်မှုအမြန်နှုန်းဖြင့် စက်ဖြင့်ပြုလုပ်နိုင်ပြီး၊ PEEK ကဲ့သို့သော စွမ်းဆောင်ရည်မြင့်ပလတ်စတစ်များသည် ပိုမိုတည်ငြိမ်သော စက်ယန္တရားအခြေအနေများ လိုအပ်ပါသည်။
ဘက်စုံဝင်ရိုး စက်ပစ္စည်းနည်းပညာ
အချို့သော ရှုပ်ထွေးသော ပလတ်စတစ် အစိတ်အပိုင်းများသည် ဦးတည်ချက်များစွာမှ စက်ဖြင့် ပြုပြင်ရန် လိုအပ်ပါသည်။ ၎င်းတို့သည် ပြားချပ်သော မျက်နှာပြင်များပေါ်တွင် ကြိတ်ခွဲခြင်း၊ အပေါက်ဖောက်ခြင်းနှင့် တူးဖော်ခြင်းသာမက ဘေးဘက်မျက်နှာပြင်များ၊ စောင်းနေသော မျက်နှာပြင်များနှင့် ကွေးညွှတ်နေသော နေရာများကို တိကျစွာ စက်ဖြင့် ပြုပြင်ရန်လည်း လိုအပ်နိုင်ပါသည်။ ဤအစိတ်အပိုင်းများတွင် ရှုပ်ထွေးသော ဖွဲ့စည်းပုံများ ရှိသောကြောင့် ရိုးရာ သုံးဝင်ရိုး စက်ပစ္စည်းများသည် မကြာခဏ စနစ်ထည့်သွင်းမှု အများအပြားနှင့် အထပ်ထပ် နေရာချထားမှု လိုအပ်ပြီး ၎င်းသည် နေရာချထားမှု အမှားများနှင့် စက်ဖြင့် ပြုပြင်ချိန်ကို တိုးမြင့်စေနိုင်သည်။
ရိုးရာ သုံးဝင်ရိုးစက်များသည် စနစ်များစွာ လိုအပ်နိုင်ပြီး ငါးဝင်ရိုးစက်ဖြင့် ပြုလုပ်ခြင်းသည်-
- တပ်ဆင်မှုအရေအတွက်ကိုလျှော့ချ;
- နေရာချထားမှုတိကျမှုကို မြှင့်တင်ပါ။
- စက်ဖြင့် ရှုပ်ထွေးသော ကွေးညွှတ်နေသော မျက်နှာပြင်များ။
ဥပမာအားဖြင့်၊ အာကာသယာဉ် အစိတ်အပိုင်းများနှင့် ဆေးဘက်ဆိုင်ရာ တည်ဆောက်ပုံ အစိတ်အပိုင်းများကဲ့သို့သော ရှုပ်ထွေးသော ထုတ်ကုန်များသည် multi-axis processing မှတစ်ဆင့် ပိုမိုချောမွေ့သော စဉ်ဆက်မပြတ် ကွေးညွှတ်နေသော မျက်နှာပြင် စက်ယန္တရားများကို ရရှိစေနိုင်သည်။
တိကျစွာစစ်ဆေးခြင်းနည်းပညာ
ရှုပ်ထွေးသော အစိတ်အပိုင်းများကို စက်ဖြင့်ပြုလုပ်ပြီးနောက်၊ တင်းကျပ်သော စစ်ဆေးခြင်းနှင့် အရည်အသွေး အတည်ပြုခြင်း လိုအပ်ပါသည်။ စစ်ဆေးခြင်းတွင် အတိုင်းအတာတိကျမှု၊ ဂျီဩမေတြီ သည်းခံနိုင်မှု၊ မျက်နှာပြင်ကြမ်းတမ်းမှုနှင့် အရေးကြီးသော တပ်ဆင်မှုနေရာများ၏ အမှန်တကယ် တပ်ဆင်မှုစွမ်းဆောင်ရည်တို့ ပါဝင်လေ့ရှိသည်။ လိုအပ်သည့်အခါတွင် ကိုဩဒိနိတ်တိုင်းတာစက်များ၊ ချိန်ညှိကိရိယာများနှင့် မိုက်ခရိုမီတာများကဲ့သို့သော ကိရိယာများကို အတည်ပြုရန်အတွက် အသုံးပြုသည်။ ပြည့်စုံသော စစ်ဆေးခြင်းမှတစ်ဆင့်၊ စက်ဖြင့်ပြုလုပ်ထားသော သွေဖည်မှုများ၊ ချိုင့်ခွက်များ၊ ပုံပျက်ခြင်း သို့မဟုတ် မျက်နှာပြင်ချို့ယွင်းချက်များကဲ့သို့သော ဖြစ်နိုင်ချေရှိသော ပြဿနာများကို ချက်ချင်းဖော်ထုတ်နိုင်ပြီး နောက်ဆုံးအစိတ်အပိုင်းများသည် ဒီဇိုင်းလိုအပ်ချက်များနှင့် အသုံးချမှုစံနှုန်းများနှင့် ကိုက်ညီကြောင်း သေချာစေသည်။
ယေဘူယျ စစ်ဆေးရေးနည်းလမ်းများ ပါဝင်သည်။
- ကိုဩဒိနိတ်တိုင်းတာစက် (CMM) တိုင်းတာခြင်း။
- မြင့်မားသောတိကျမှုရှိသော caliper စစ်ဆေးခြင်း။
- မိုက်ခရိုမီတာတိုင်းတာခြင်း;
- မျက်နှာပြင်ကြမ်းတမ်းမှုစမ်းသပ်ခြင်း။
စစ်ဆေးခြင်းက အတိုင်းအတာများကို ဒီဇိုင်းလိုအပ်ချက်များနှင့် ကိုက်ညီမှုရှိမရှိ အတည်ပြုပြီး ချို့ယွင်းနေသော အစိတ်အပိုင်းများကို တပ်ဆင်ခြင်းအဆင့်သို့ မရောက်စေရန် ကာကွယ်ပေးသည်။
ရှုပ်ထွေးသော ပလတ်စတစ် အစိတ်အပိုင်းများ၏ လုပ်ငန်းစဉ် အရည်အသွေးကို မြှင့်တင်ရန် နည်းလမ်းများ
ရှုပ်ထွေးသော ပလတ်စတစ်အစိတ်အပိုင်းများ၏ စီမံဆောင်ရွက်မှုအရည်အသွေးကို ထုတ်လုပ်မှုအဆင့်များစွာက သက်ရောက်မှုရှိသည်။ ၎င်းသည် စက်ပစ္စည်း၏ တိကျမှု၊ ကိရိယာအခြေအနေနှင့် လုပ်ငန်းစဉ်ဆိုင်ရာ ကန့်သတ်ချက်ဆက်တင်များနှင့်သာ ဆက်စပ်နေသည်မဟုတ်ဘဲ အော်ပရေတာအတွေ့အကြုံ၊ လုပ်ငန်းခွင်စီမံခန့်ခွဲမှုနှင့် လုပ်ငန်းစဉ်ထိန်းချုပ်မှုစွမ်းရည်များနှင့်လည်း နီးကပ်စွာ ဆက်စပ်နေသည်။ ပလတ်စတစ်ပစ္စည်းများ၏ ဝိသေသလက္ခဏာများဖြစ်သည့် အပူအာရုံခံနိုင်စွမ်း၊ ပုံပျက်လွယ်ခြင်းနှင့် မာကျောမှုနည်းပါးခြင်းကဲ့သို့သော ကြောင့် မသင့်လျော်သော စီမံဆောင်ရွက်မှုလုပ်ဆောင်ချက်များသည် အတိုင်းအတာသွေဖည်မှု၊ ကြမ်းတမ်းသောမျက်နှာပြင်များ၊ အလွန်အကျွံ ချိုင့်ခွက်များ သို့မဟုတ် ဒေသတွင်း ကောက်ကွေးမှုများကို အလွယ်တကူဖြစ်ပေါ်စေနိုင်သည်။ ထို့ကြောင့် တည်ငြိမ်သော၊ စံသတ်မှတ်ထားသော နှင့် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်သော စီမံဆောင်ရွက်မှုလုပ်ငန်းစဉ်ကို တည်ထောင်ခြင်းသည် အလွန်အရေးကြီးပါသည်။ စက်ဖြင့်မပြုလုပ်မီ ပြင်ဆင်မှု၊ စက်ဖြင့်ပြုလုပ်နေစဉ် စောင့်ကြည့်ခြင်းနှင့် စက်ဖြင့်ပြုလုပ်ပြီးနောက် စစ်ဆေးခြင်းတို့ကို စနစ်တကျစီမံခန့်ခွဲခြင်းဖြင့် ထုတ်လုပ်မှုအန္တရာယ်များကို ထိရောက်စွာလျှော့ချနိုင်ပြီး၊ ပြန်လည်ပြုပြင်ခြင်းနှင့် စွန့်ပစ်နှုန်းများကို လျှော့ချနိုင်ပြီး၊ အစိတ်အပိုင်းတသမတ်တည်းဖြစ်မှုနှင့် အသုတ်တည်ငြိမ်မှုကို မြှင့်တင်နိုင်ပြီး၊ အလုံးစုံထုတ်လုပ်မှုစွမ်းဆောင်ရည်နှင့် ထုတ်ကုန်အရည်အသွေးကိုလည်း မြှင့်တင်နိုင်သည်။
စက်ပိုင်းဆိုင်ရာ ကန့်သတ်ချက် ဆက်တင်များကို အကောင်းဆုံးဖြစ်အောင် လုပ်ဆောင်ခြင်း
ပလတ်စတစ်ပစ္စည်းများ မတူညီသော စက်ပိုင်းဆိုင်ရာ ကန့်သတ်ချက်များ လိုအပ်သည်။ ပစ္စည်းအားလုံးတွင် တူညီသော spindle speed၊ feed rate နှင့် cutting depth တို့ကို ရိုးရှင်းစွာ အသုံးပြု၍မရပါ။ ပလတ်စတစ်အမျိုးမျိုးသည် မာကျောမှု၊ ခိုင်ခံ့မှု၊ အပူစီးကူးမှုနှင့် အပူပုံပျက်ခြင်း လက္ခဏာများတွင် သိသိသာသာ ကွဲပြားသောကြောင့် စက်ပိုင်းဆိုင်ရာ လုပ်ဆောင်နေစဉ်အတွင်း ပစ္စည်းဂုဏ်သတ္တိများအလိုက် ပစ်မှတ်ထား ချိန်ညှိမှုများ ပြုလုပ်ရမည်။ ပစ္စည်းစွမ်းဆောင်ရည်အပေါ် အခြေခံ၍ parameter setting များကို အဆက်မပြတ် အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်ခြင်းဖြင့်သာ စက်ပိုင်းဆိုင်ရာ လုပ်ငန်းစဉ်သည် ပိုမိုတည်ငြိမ်လာပြီး ပိုမိုမြင့်မားသော အတိုင်းအတာ တိကျမှုနှင့် မျက်နှာပြင် အရည်အသွေးကို ရရှိနိုင်မည်ဖြစ်သည်။
အောက်ပါ parameters များကို ချိန်ညှိရန် လိုအပ်သည်-
- ဗိုင်းလိပ်တံမြန်နှုန်း;
- အစာကျွေးနှုန်း;
- ဖြတ်တောက်ခြင်းအနက်;
- အအေးခံနည်းလမ်း။
သင့်လျော်သော ကန့်သတ်ချက်များသည် အောက်ပါတို့ကို လျှော့ချနိုင်သည်-
- ပစ္စည်းအရည်ပျော်;
- ကိရိယာတုန်ခါမှု;
- ဗျောက်ဖွဲ့စည်းခြင်း;
- အတိုင်းအတာ သွေဖည်မှု။
စက်ပြုလုပ်နေစဉ်အတွင်း၊ တူညီသောဒေတာအစုံကို အမြဲတမ်းအသုံးပြုမည့်အစား၊ တကယ့်ဖြတ်တောက်မှုစွမ်းဆောင်ရည်၊ ပစ္စည်းအခြေအနေနှင့် အစိတ်အပိုင်းဖွဲ့စည်းပုံပြောင်းလဲမှုများအလိုက် ကန့်သတ်ချက်များကို အဆက်မပြတ်အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်သင့်သည်။ ပစ္စည်းအသုတ်အမျိုးမျိုးတွင် မာကျောမှု၊ ခိုင်ခံ့မှုနှင့် အပူချိန်တည်ငြိမ်မှုတို့တွင် ကွဲပြားမှုများရှိနိုင်သော်လည်း ကိရိယာဟောင်းနွမ်းမှု၊ စက်လည်ပတ်မှုအခြေအနေများနှင့် ပတ်ဝန်းကျင်အပူချိန်တို့သည်လည်း နောက်ဆုံးစက်ပြုလုပ်ခြင်းရလဒ်များကို ထိခိုက်စေနိုင်သည်။ ထို့ကြောင့်၊ အမှန်တကယ်ထုတ်လုပ်မှုကာလအတွင်း၊ မျက်နှာပြင်အရည်အသွေး၊ အတိုင်းအတာတိကျမှုနှင့် ဖြတ်တောက်မှုတည်ငြိမ်မှုကို အဆက်မပြတ်စောင့်ကြည့်ရန်နှင့် spindle speed၊ feed rate နှင့် ဖြတ်တောက်မှုအနက်ကဲ့သို့သော အဓိကကန့်သတ်ချက်များကို အချိန်နှင့်တပြေးညီ ချိန်ညှိရန် လိုအပ်ပါသည်။ ထပ်ခါတလဲလဲစမ်းသပ်ခြင်းနှင့် dynamic optimization မှတစ်ဆင့်သာ ရှုပ်ထွေးသောပလတ်စတစ်အစိတ်အပိုင်းများ၏ စက်ပြုလုပ်ခြင်းအရည်အသွေးနှင့် ထုတ်လုပ်မှုထိရောက်မှုကို ပိုမိုကောင်းမွန်စွာသေချာစေနိုင်သည်။
အလုပ်ချိန်နည်းလမ်းကို တိုးတက်အောင်လုပ်ပါ
ရှုပ်ထွေးသော ပလတ်စတစ်အစိတ်အပိုင်းများသည် များသောအားဖြင့် မာကျောမှုနည်းပါးပြီး အစိတ်အပိုင်းများကိုယ်တိုင်က ပြင်ပအားများကို ခံရသောအခါ elastic deformation ကို ကြုံတွေ့ရနိုင်ခြေပိုများသည်။ ထို့ကြောင့်၊ workholding နည်းလမ်းသည် စက်လည်ပတ်မှုတည်ငြိမ်မှု၊ အတိုင်းအတာတိကျမှုနှင့် မျက်နှာပြင်အရည်အသွေးကို တိုက်ရိုက်အကျိုးသက်ရောက်သည်။ ညှပ်အား အလွန်မြင့်မားပါက၊ workpiece မျက်နှာပြင်ကို ပျက်စီးစေနိုင်သည် သို့မဟုတ် စက်လည်ပတ်နေစဉ် ဒေသတွင်းပုံပျက်ခြင်းကို ဖြစ်စေနိုင်သည်။ ညှပ်အား အလွန်နည်းပါးပါက၊ အစိတ်အပိုင်းသည် ဖြတ်တောက်မှုအားများအောက်တွင် ရွေ့လျားနိုင်ပြီး စက်လည်ပတ်မှုလမ်းကြောင်းနှင့် နောက်ဆုံးအတိုင်းအတာများကို ထိခိုက်စေနိုင်သည်။ ထို့ကြောင့်၊ အမှန်တကယ် စက်လည်ပတ်နေစဉ်တွင်၊ တစ်ပြေးညီအားဖြန့်ဖြူးမှု၊ တိကျသောနေရာချထားမှုနှင့် လုံလောက်သောထောက်ပံ့မှုကို သေချာစေသည့် အစိတ်အပိုင်းဖွဲ့စည်းပုံ၊ ပစ္စည်းဝိသေသလက္ခဏာများနှင့် စက်လည်ပတ်မှုလိုအပ်ချက်များအရ သင့်လျော်သော ညှပ်နည်းလမ်းကို ရွေးချယ်သင့်သည်။
အသုံးများသောနည်းလမ်းများ ပါဝင်သည်-
- ဖုန်စုပ်စက်ဖြင့် စုပ်ယူခြင်း;
- စိတ်ကြိုက်ပရိဘောဂများ;
- ပျော့ပျောင်းသောမေးရိုးညှပ်ခြင်း;
- အထောက်အကူပြုပစ္စည်းများ။
သင့်လျော်သော အလုပ်ကိုင်ကိုင်မှုသည် အစိတ်အပိုင်းရွေ့လျားမှုကို လျှော့ချပေးပြီး စက်ပိုင်းဆိုင်ရာ တိကျမှုကို တိုးတက်စေနိုင်သည်။
စက်ဖြင့်ပြုပြင်ပြီးနောက် လုပ်ငန်းစဉ်ပြီးမြောက်မှုကို အားကောင်းစေခြင်း
စက်ဖြင့်ပြုပြင်ပြီးနောက်၊ ပလတ်စတစ်အစိတ်အပိုင်းအချို့သည် ၎င်းတို့၏ အသွင်အပြင်အရည်အသွေး၊ အတိုင်းအတာတည်ငြိမ်မှုနှင့် ဝန်ဆောင်မှုစွမ်းဆောင်ရည်ကို ပိုမိုတိုးတက်စေရန်အတွက် နောက်ဆက်တွဲပြုပြင်မှုလုပ်ငန်းစဉ်များစွာ လိုအပ်လေ့ရှိသည်။ အသုံးများသော နောက်ဆက်တွဲပြုပြင်မှုနည်းလမ်းများတွင် ချွန်ထက်သောအစွန်းများကို ဖယ်ရှားခြင်း၊ ချွန်ထက်စေခြင်း၊ ඔප දැමීමීම၊ သန့်ရှင်းရေးလုပ်ခြင်းနှင့် လိုအပ်သော မျက်နှာပြင်အပြီးသတ်ခြင်းတို့ ပါဝင်သည်။ ဤလုပ်ငန်းစဉ်များသည် အနားချောမွေ့မှုကို တိုးတက်ကောင်းမွန်စေပြီး တပ်ဆင်စဉ်အတွင်း ဝင်ရောက်စွက်ဖက်မှုကို လျှော့ချပေးရုံသာမက အစိတ်အပိုင်းမျက်နှာပြင်များကို ပိုမိုချောမွေ့ပြီး ဆွဲဆောင်မှုရှိစေပြီး ပိုမိုမြင့်မားသော အသုံးချမှုလိုအပ်ချက်များနှင့် ကိုက်ညီစေပါသည်။
အဖြစ်များသောကုသမှုများတွင် -
- ချွန်ထွက်ခြင်း;
- ပွတ်တိုက်ခြင်း;
- သဲဖြင့် မှုတ်ထုတ်ခြင်း;
- မျက်နှာပြင်သန့်ရှင်းရေး။
ဤကုသမှုများသည် အစိတ်အပိုင်းအသွင်အပြင်ကို တိုးတက်ကောင်းမွန်စေပြီး အသုံးပြုမှုစွမ်းဆောင်ရည်ကို မြှင့်တင်ပေးနိုင်ပါသည်။
ဘုံမေးခွန်းများ
CNC စက်ဖြင့် ရှုပ်ထွေးသော ပလတ်စတစ် အစိတ်အပိုင်းများအတွက် မည်သည့် စက်ပိုင်းဆိုင်ရာ တိကျမှုကို ရရှိနိုင်သနည်း။
ရှုပ်ထွေးသော ပလတ်စတစ်အစိတ်အပိုင်းများ၏ စက်ပိုင်းဆိုင်ရာတိကျမှုသည် ပစ္စည်း၊ စက်ပစ္စည်းစွမ်းဆောင်ရည်၊ အစိတ်အပိုင်းဖွဲ့စည်းပုံနှင့် စက်ပိုင်းဆိုင်ရာလုပ်ငန်းစဉ်ပေါ်တွင် မူတည်ပါသည်။ သာမန်ပလတ်စတစ်အစိတ်အပိုင်းများသည် များသောအားဖြင့် ±0.05 မီလီမီတာခန့် တိကျမှုကို ရရှိနိုင်ပါသည်။ လုပ်ငန်းစဉ်ကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ပြီး တိကျသောပစ္စည်းများကို အသုံးပြုပြီးနောက် အချို့အစိတ်အပိုင်းများသည် ±0.01 မီလီမီတာမှ ±0.02 မီလီမီတာအထိ တိကျမှုအဆင့်သို့ ရောက်ရှိနိုင်ပါသည်။ ဆေးဘက်ဆိုင်ရာပစ္စည်းကိရိယာများ၊ တစ်ပိုင်းလျှပ်ကူးပစ္စည်းကိရိယာများနှင့် အလိုအလျောက်စနစ်များတွင် အသုံးပြုသော တိကျသောပလတ်စတစ်အစိတ်အပိုင်းများအတွက် ပစ္စည်းတည်ငြိမ်မှုနှင့် စစ်ဆေးခြင်းနည်းလမ်းများအပေါ် အခြေခံ၍ တိကျမှုကို ပြည့်စုံစွာထိန်းချုပ်ရန် လိုအပ်ပါသည်။
ကောက်ချက်
ရှုပ်ထွေးသော ပလတ်စတစ်အစိတ်အပိုင်းများ၏ CNC စက်ဖြင့်ပြုလုပ်ခြင်းသည် လုပ်ငန်းစဉ်ထိန်းချုပ်မှုအဆင့်မြင့်မားသော လိုအပ်သည့် ထုတ်လုပ်မှုနည်းပညာတစ်ခုဖြစ်သည်။ ပစ္စည်းဝိသေသလက္ခဏာများ၊ ဖွဲ့စည်းပုံဆိုင်ရာအင်္ဂါရပ်များ၊ စက်ပစ္စည်းစွမ်းဆောင်ရည်နှင့် စက်ဖြင့်ပြုလုပ်ခြင်းအတွေ့အကြုံတို့ကို ပေါင်းစပ်ခြင်းဖြင့်သာ တည်ငြိမ်ပြီး ယုံကြည်စိတ်ချရသော လုပ်ငန်းစဉ်ရလဒ်များကို ရရှိနိုင်မည်ဖြစ်သည်။ ထုတ်လုပ်မှုလုပ်ငန်းတွင် အလေးချိန်ပေါ့ပါးသော၊ မြင့်မားသောတိကျမှုနှင့် ချေးခံနိုင်ရည်ရှိသော အစိတ်အပိုင်းများအတွက် চাহিদার্য စဉ်ဆက်မပြတ်တိုးပွားလာမှုနှင့်အတူ ပလတ်စတစ် CNC စက်ဖြင့်ပြုလုပ်ခြင်း၏ အသုံးချမှုအကွာအဝေးသည်လည်း တိုးချဲ့လျက်ရှိသည်။ ရှုပ်ထွေးသောဖွဲ့စည်းပုံများနှင့် မြင့်မားသောတိကျမှုလိုအပ်ချက်များရှိသော ပလတ်စတစ်အစိတ်အပိုင်းများအတွက်၊ သိပ္ပံနည်းကျစက်ဖြင့်ပြုလုပ်ခြင်းလုပ်ငန်းစဉ်များကို တည်ထောင်ခြင်းနှင့် အမှန်တကယ်ထုတ်လုပ်မှုအတွင်း လုပ်ငန်းစဉ်အသေးစိတ်အချက်အလက်များကို အဆက်မပြတ်အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းဖြင့်သာ စက်ဖြင့်ပြုလုပ်ခြင်းစွမ်းဆောင်ရည်ကို မြှင့်တင်ပေးနိုင်ပြီး စွန့်ပစ်နှုန်းကို လျှော့ချပေးနိုင်ကာ အစိတ်အပိုင်းများသည် မတူညီသောအသုံးချမှုအခြေအနေများ၏ လိုအပ်ချက်များနှင့် ကိုက်ညီစေရန် သေချာစေနိုင်သည်။
















