
Climb milling နှင့် conventional milling တို့သည် CNC စက်ဖြင့်ပြုလုပ်ခြင်းတွင် အသုံးပြုသော အသုံးများသော milling နည်းလမ်းနှစ်ခုဖြစ်သည်။ ၎င်းတို့သည် ၎င်းတို့၏ ကွဲပြားသော cutter လည်ပတ်မှု ဦးတည်ရာများ၊ feed ဦးတည်ရာများ၊ ချစ်ပ်ဖွဲ့စည်းမှု နည်းလမ်းများ၊ ဖြတ်တောက်အား အပြုအမူနှင့် မျက်နှာပြင် အပြီးသတ်ခြင်း၊ ကိရိယာသက်တမ်း၊ စက်ဖြင့်ပြုလုပ်ခြင်း တည်ငြိမ်မှုနှင့် အတိုင်းအတာ တိကျမှုတို့အပေါ် သက်ရောက်မှုများအတွက် လူသိများသည်။ ဤကွာခြားချက်များသည် နည်းလမ်းနှစ်ခုလုံးကို ကြမ်းတမ်းသော စက်ဖြင့်ပြုလုပ်ခြင်း၊ အပြီးသတ်ခြင်း၊ မြန်နှုန်းမြင့် milling၊ မာကျောသော ပစ္စည်းဖြတ်တောက်ခြင်းနှင့် တိကျသော အစိတ်အပိုင်း ထုတ်လုပ်မှုတို့တွင် ကျယ်ကျယ်ပြန့်ပြန့် အသုံးပြုရသည့် အကြောင်းရင်းကို ရှင်းပြသည်။
ဤလမ်းညွှန်တွင် climb milling ဆိုတာဘာလဲ၊ ရိုးရာ milling ဆိုတာဘာလဲ၊ climb milling နဲ့ ရိုးရာ milling ဘယ်လိုအလုပ်လုပ်လဲ၊ မှန်ကန်တဲ့ milling နည်းလမ်းကို ဘာကြောင့် ဂရုတစိုက်ရွေးချယ်ရမလဲဆိုတာ ရှင်းပြထားပါတယ်။
Climb Milling ဆိုတာ ဘာလဲ
Climb milling ဆိုသည်မှာ cutter လည်ပတ်မှု ဦးတည်ရာသည် workpiece feed ဦးတည်ရာနှင့် အတူတူပင်ဖြစ်သော milling နည်းလမ်းတစ်ခုဖြစ်သည်။ ၎င်းကို down milling လို့လည်းခေါ်ပြီး မျက်နှာပြင်ပြီးစီးမှု ပိုမိုကောင်းမွန်ခြင်း၊ အတိုင်းအတာတိကျမှုမြင့်မားခြင်း၊ ဖြတ်တောက်သည့်အပူနည်းပါးခြင်းနှင့် ကိရိယာသက်တမ်း ပိုရှည်ခြင်းတို့ လိုအပ်သည့်အခါ ခေတ်မီ CNC စက်ယန္တရားများတွင် အသုံးများသည်။
အဓိပ္ပာယ်ဖွင့်ဆိုချက်နှင့် ဖြတ်တောက်ခြင်း ဦးတည်ချက်နိယာမ
Climb milling ဆိုသည်မှာ ဖြတ်စက်လည်ပတ်မှုဦးတည်ရာသည် feed movement နှင့် တူညီသောဦးတည်ရာကို လိုက်နာသည်ဟု ဆိုလိုသည်။ ကိရိယာသည် workpiece အတွင်းသို့ ဝင်ရောက်သည်နှင့် အများဆုံးချစ်ပ်အထူမှ အနည်းဆုံးချစ်ပ်အထူအထိ ဖြတ်တောက်သည်။
ဤဖြတ်တောက်မှု ဦးတည်ချက်သည် ကိရိယာအား ဖြတ်တောက်ခြင်းမပြုမီ မျက်နှာပြင်ကို ပွတ်တိုက်ခြင်းအစား ပစ္စည်းကို ပိုမိုထိရောက်စွာ ဖြတ်တောက်နိုင်စေပါသည်။ ၎င်းသည် အလုပ်အပိုင်းကို တပ်ဆင်ကိရိယာဘက်သို့ ဖိပေးရန်လည်း ကူညီပေးပြီး ညှပ်စနစ်သည် လုံလောက်စွာ မာကျောနေသည့်အခါ တည်ငြိမ်မှုကို မြှင့်တင်ပေးနိုင်ပါသည်။
ကိရိယာသည် ပစ္စည်းမှ ထွက်သွားသည်နှင့်အမျှ ချစ်ပ်သည် ပါးလွှာလာသောကြောင့်၊ climb milling သည် ပုံမှန်အားဖြင့် ပိုမိုသန့်ရှင်းသော မျက်နှာပြင်ကို ထုတ်လုပ်ပေးပြီး burr ဖွဲ့စည်းမှုကို လျော့နည်းစေသည်။ သို့သော် စက်တွင် backlash ရှိပါက ဤဖြတ်တောက်မှုအားသည် workpiece သို့မဟုတ် table ကို ရှေ့သို့ဆွဲယူနိုင်သောကြောင့် စက်အခြေအနေသည် အလွန်အရေးကြီးပါသည်။
Climb Milling ရဲ့ အားသာချက်တွေ
Climb milling သည် ဖြတ်တောက်သည့်အနားသည် ပစ္စည်းများကို ပိုမိုသန့်ရှင်းစွာ ဖယ်ရှားပေးပြီး ကိရိယာဝင်သည့်နေရာရှိ ပွတ်တိုက်မှုကို လျော့နည်းစေသောကြောင့် မျက်နှာပြင်ပြီးစီးမှု ပိုမိုကောင်းမွန်စေသည်။ သင့်လျော်သော CNC အခြေအနေများတွင်၊ ၎င်းသည် Ra<0.8μm ကဲ့သို့သော မျက်နှာပြင်ပြီးစီးမှုကောင်းမွန်စေရန် ကူညီပေးနိုင်ပြီး မြန်နှုန်းမြင့် အပြီးသတ်မှုတွင် ပိုမိုချောမွေ့သောရလဒ်များကိုပင် ရရှိနိုင်ပါသည်။
Climb milling သည် ကိရိယာ၏သက်တမ်းကိုလည်း တိုးတက်ကောင်းမွန်စေနိုင်သည်။ ချစ်ပ်များ ပိုမိုပုံမှန်ဖွဲ့စည်းပြီး ဖြတ်တောက်သည့်နေရာမှ အပူကို ပိုမိုထိရောက်စွာ သယ်ဆောင်သွားသောကြောင့် ကိရိယာအနားသည် ပွတ်တိုက်မှုနည်းပါးပြီး အပူစုပုံမှုနည်းပါးသည်။ တည်ငြိမ်သောအသုတ်ထုတ်လုပ်မှုတွင် ပစ္စည်း၊ ကိရိယာအပေါ်ယံလွှာ၊ အအေးခံရည်နှင့် ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များပေါ် မူတည်၍ ကိရိယာ၏သက်တမ်းသည် ၁၀ မှ ၂၅% ခန့် တိုးတက်ကောင်းမွန်လာနိုင်သည်။
နောက်ထပ်အားသာချက်တစ်ခုကတော့ ဖြတ်တောက်တဲ့အပူနည်းတာပါပဲ။ အထူမှပါးတဲ့ချစ်ပ်ဖွဲ့စည်းမှုက အပူကို ချစ်ပ်နဲ့အတူ မြန်မြန်ထွက်သွားစေပြီး အပူပုံပျက်ခြင်းအန္တရာယ်ကို လျှော့ချပေးပါတယ်။ အလူမီနီယမ်၊ ကြေးနီသတ္တုစပ်၊ တိုက်တေနီယမ်သတ္တုစပ်၊ အင်ဂျင်နီယာပလတ်စတစ်နဲ့ စွမ်းဆောင်ရည်မြင့်ပလတ်စတစ်တွေလို အပူအာရုံခံနိုင်တဲ့ပစ္စည်းတွေကို ကြိတ်ခွဲတဲ့အခါ အထူးသဖြင့် အသုံးဝင်ပါတယ်။
Climb Milling ၏ အားနည်းချက်များ
Climb milling သည် စက်၏ တုံ့ပြန်မှုကို ထိခိုက်လွယ်ပါသည်။ စက်ကိရိယာတွင် lead screw၊ ball screw သို့မဟုတ် drive system တွင် clearance များလွန်းပါက cutter သည် စားပွဲ သို့မဟုတ် workpiece ကို မမျှော်လင့်ဘဲ ဆွဲယူနိုင်ပြီး cutter မြည်ခြင်း၊ အတိုင်းအတာအမှားအယွင်း၊ tool ကျိုးပဲ့ခြင်း သို့မဟုတ် မျက်နှာပြင် ඔප දැමීම ဖြစ်စေနိုင်သည်။
Climb milling သည် မာကျောသော သို့မဟုတ် မညီမညာသော ပစ္စည်းများတွင် ပထမဆုံး roughing pass အတွက် အမြဲတမ်း မသင့်တော်ပါ။ ဖြတ်စက်သည် အမြင့်ဆုံး chip အထူတွင် ဝင်ရောက်သောကြောင့်၊ ဖြတ်တောက်ခြင်းအနားသည် အထူးသဖြင့် မာကျောသောသံမဏိ၊ အကြေးခွံဖုံးအုပ်ထားသော စတော့၊ ပုံသွင်းမျက်နှာပြင်များ သို့မဟုတ် HRC50 အထက် ပစ္စည်းများကို စက်ပစ္စည်းဖြင့် လည်ပတ်သည့်အခါတွင် ဝင်ရောက်ချိန်တွင် မြင့်မားသော impact load ကို ခံစားရနိုင်သည်။
နောက်ထပ်ကန့်သတ်ချက်တစ်ခုမှာ မာကျောမှုညံ့ဖျင်းခြင်းအောက်တွင် တုန်ခါမှုအန္တရာယ်ဖြစ်သည်။ စက်၊ တပ်ဆင်ပစ္စည်း၊ ကိရိယာကိုင်ဆောင်သူ သို့မဟုတ် အလုပ်အပိုင်းအစ တပ်ဆင်မှု မတည်ငြိမ်ပါက၊ climb milling ၏ ဆွဲအားသည် chatter marks များနှင့် မညီမညာသော အတိုင်းအတာများကို ဖန်တီးနိုင်သည်။ ဤအကြောင်းကြောင့်၊ climb milling ကို ယုံကြည်စိတ်ချရသော backlash compensation နှင့် လုံခြုံသော clamping ရှိသော မာကျောသော CNC machining centers များတွင် အကောင်းဆုံးအသုံးပြုသည်။
သမားရိုးကျ Milling ဆိုတာ ဘာလဲ
ရိုးရာကြိတ်ခွဲခြင်းဆိုသည်မှာ ဖြတ်စက်လည်ပတ်မှုဦးတည်ချက်သည် အလုပ်ပစ္စည်းထည့်သွင်းမှုဦးတည်ချက်နှင့် ဆန့်ကျင်ဘက်ဖြစ်သော ကြိတ်ခွဲနည်းလမ်းတစ်ခုဖြစ်သည်။ ၎င်းကို up milling လို့လည်းခေါ်ပြီး ကြမ်းတမ်းသောစက်ဖြင့်ပြုပြင်ခြင်း၊ စက်ဟောင်းများ၊ လက်ဖြင့်ကြိတ်ခွဲသည့်ကိရိယာများ၊ မတည်ငြိမ်သောအကွက်များနှင့် မျက်နှာပြင်ပြီးစီးမှုထက် ဖြတ်တောက်မှုထိန်းချုပ်မှုက ပိုအရေးကြီးသောအခြေအနေများတွင် မကြာခဏအသုံးပြုလေ့ရှိသည်။
အဓိပ္ပာယ်ဖွင့်ဆိုချက်နှင့် ဖြတ်တောက်ခြင်း ဦးတည်ချက်နိယာမ
ရိုးရာကြိတ်ခြင်းဆိုသည်မှာ ဖြတ်စက်သည် အလုပ်၏ အစာကျွေးသည့် ဦးတည်ရာနှင့် ဆန့်ကျင်ဘက်သို့ လည်ပတ်ခြင်းဖြစ်သည်။ ဖြတ်တောက်ခြင်းလုပ်ငန်းစဉ်အတွင်း ကိရိယာသည် ပစ္စည်းကို ပါးလွှာသောချစ်ပ်မှ ထူထဲသောချစ်ပ်သို့ တဖြည်းဖြည်းဝင်ရောက်သည်။
ဖြတ်တောက်ခြင်းသည် ချစ်ပ်အထူ သုညနီးပါးဖြင့် စတင်သောကြောင့် ကိရိယာသည် ဖြတ်တောက်ခြင်းမစတင်မီ ပွတ်တိုက်နိုင်သည်။ ၎င်းသည် အထူးသဖြင့် အလုပ်လုပ်သော သို့မဟုတ် အပူစီးကူးမှုညံ့ဖျင်းသော ပစ္စည်းများတွင် ပွတ်တိုက်မှု၊ အပူနှင့် ကိရိယာယိုယွင်းမှုကို တိုးစေနိုင်သည်။
သို့သော် တဖြည်းဖြည်းဝင်ရောက်လာခြင်းကြောင့် ကြမ်းတမ်းသောလုပ်ငန်းများတွင် ရိုးရာကြိတ်ခွဲခြင်းကို ပိုမိုခွင့်လွှတ်နိုင်စေပါသည်။ ၎င်းသည် ဖြတ်စက်မှ အလုပ်အပိုင်းကို ရုတ်တရက် ဆွဲယူခြင်းအန္တရာယ်ကို လျော့နည်းစေသောကြောင့် လက်စွဲစက်များ သို့မဟုတ် CNC စက်ပစ္စည်းများတွင် သိသာထင်ရှားသော တုံ့ပြန်မှုဖြင့် ပိုမိုလုံခြုံပါသည်။
ရိုးရာကြိတ်ခွဲခြင်း၏ အားသာချက်များ
သမားရိုးကျ ကြိတ်ခွဲခြင်းသည် ကိရိယာသည် ဖြတ်တောက်မှုထဲသို့ တဖြည်းဖြည်းဝင်ရောက်လာသောကြောင့် ကြမ်းတမ်းသော စက်ဖြင့်ပြုလုပ်ခြင်းတွင် မြင့်မားသောတည်ငြိမ်မှုကို ပေးစွမ်းသည်။ ၎င်းသည် ရုတ်တရက်ထိခိုက်မှုကို လျှော့ချရန်နှင့် မမှန်သောအလွတ်များ၊ ကြမ်းတမ်းသောစတော့ခ်များ၊ သွန်းလောင်းမှုများ၊ ပုံသွင်းမှုများနှင့် မညီမျှသောမာကျောမှုရှိသော ပစ္စည်းများတွင် စက်ဖြင့်ပြုလုပ်ခြင်းကို ထိန်းချုပ်ရန် ပိုမိုလွယ်ကူစေသည်။
၎င်းသည် ထိရောက်သော backlash လျော်ကြေးပေးမှုမရှိသော စက်များအတွက် ပိုမိုသင့်လျော်ပါသည်။ ဖြတ်တောက်သည့်အားသည် စားပွဲကို ရှေ့သို့ဆွဲမည့်အစား feed direction ကို တွန်းပို့လေ့ရှိသောကြောင့် ရိုးရာ milling သည် စက်ဟောင်းများတွင် ကိရိယာရုတ်တရက်ထိတွေ့မှုအန္တရာယ်ကို လျော့နည်းစေသည်။
မျက်နှာပြင်အပြီးသတ်ခြင်းသည် အဓိကလိုအပ်ချက်မဟုတ်သည့်အခါ ရိုးရာကြိတ်ခွဲခြင်းသည် လေးလံသောပစ္စည်းများဖယ်ရှားရာတွင်လည်း အသုံးဝင်နိုင်ပါသည်။ ခွင့်ပြုမှုကြီးမားခြင်း၊ ညှပ်အားကောင်းမွန်ခြင်းနှင့် ကိရိယာလမ်းကြောင်းတည်ငြိမ်ခြင်းတို့ဖြင့် ကြမ်းတမ်းစွာလုပ်ဆောင်ရာတွင် ၎င်းသည် climb milling ဖြင့် နောက်ဆုံးအပြီးသတ်ခြင်းမပြုမီ အပိုပစ္စည်းများကို ဘေးကင်းစွာဖယ်ရှားနိုင်သည်။
ရိုးရာကြိတ်ခွဲခြင်း၏ အားနည်းချက်များ
သမားရိုးကျ ကြိတ်ခွဲခြင်းသည် မျက်နှာပြင်အပြီးသတ်မှု ညံ့ဖျင်းခြင်းကို များသောအားဖြင့် ဖြစ်ပေါ်စေသည်။ အဘယ်ကြောင့်ဆိုသော် ကိရိယာသည် ဖြတ်တောက်ခြင်းမပြုမီ ပွတ်တိုက်ပြီး ချစ်ပ်အထူမြင့်မားစွာ ထွက်သွားသောကြောင့်ဖြစ်သည်။ ၎င်းသည် ကိရိယာအမှတ်အသားများ၊ စုတ်ပြဲခြင်းနှင့် ကျန်ရှိနေသော ပုံပျက်ခြင်းများကို ပိုမိုမြင်သာစွာ ချန်ထားနိုင်ပြီး ပစ္စည်းနှင့် ကန့်သတ်ချက်များပေါ် မူတည်၍ ကြမ်းတမ်းမှုသည် Ra1.6μm ထက် ပိုမိုမြင့်မားလေ့ရှိသည်။
ရိုးရာကြိတ်ခွဲခြင်းတွင် ကိရိယာဟောင်းနွမ်းမှုသည် ပိုမိုမြန်ဆန်နိုင်သည်။ ဖြတ်တောက်သည့်အစွန်းသည် ပစ္စည်းထဲသို့ အပြည့်အဝမဝင်မီ ကနဦးပွတ်တိုက်မှုသည် ပွတ်တိုက်မှုနှင့် အပူကို ဖြစ်ပေါ်စေပါသည်။ ၎င်းသည် အထူးသဖြင့် သံမဏိ၊ တိုက်တေနီယမ်နှင့် ကြေးနီသတ္တုစပ်အချို့တွင် ဘေးတိုက်ဟောင်းနွမ်းခြင်း၊ ဖြတ်တောက်သည့်အစွန်း မှိန်ခြင်းနှင့် အလုပ်မာကျောခြင်းတို့ကို အရှိန်မြှင့်စေနိုင်သည်။
ဖြတ်တောက်သည့်အပူသည် ကိရိယာနှင့် အလုပ်အပိုင်းထိတွေ့ဧရိယာတွင် ရှိနေနိုင်ခြေ ပိုများပါသည်။ ချစ်ပ်ဖွဲ့စည်းမှုသည် နှေးကွေးပြီး ပွတ်တိုက်မှု မြင့်မားသောကြောင့် အပူသည် အလုပ်အပိုင်းနှင့် ကိရိယာထဲသို့ လွှဲပြောင်းနိုင်ပြီး အပူချဲ့ထွင်မှု၊ အတိုင်းအတာ ကွဲပြားမှုနှင့် မျက်နှာပြင် အရည်အသွေး ပြဿနာများ ဖြစ်ပွားနိုင်ခြေကို တိုးမြင့်စေပါသည်။
Climb Milling နှင့် ရိုးရာ Milling အကြား အဓိကကွာခြားချက်
climb milling နှင့် ရိုးရာ milling အကြား အဓိကကွာခြားချက်မှာ cutter လည်ပတ်မှုနှင့် feed direction အကြား ဆက်နွယ်မှုဖြစ်သည်။ climb milling တွင် cutter သည် feed direction အတိုင်း လည်ပတ်ပြီး ရိုးရာ milling တွင် cutter သည် feed direction နှင့် ဆန့်ကျင်ဘက် လည်ပတ်သည်။
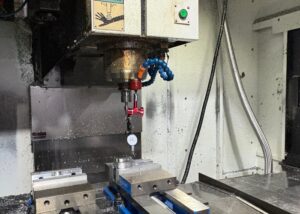
ကိရိယာ အော့ဖ်ဆက်နှင့် ဖြတ်တောက်မှု တိကျမှု နှိုင်းယှဉ်ချက်
climb milling တွင်၊ တပ်ဆင်မှုသည် မာကျောနေချိန်တွင် ဖြတ်တောက်သည့်အားသည် workpiece ကို fixture ဘက်သို့ ဖိလေ့ရှိသည်။ ၎င်းသည် ကိရိယာလမ်းကြောင်းတည်ငြိမ်မှုနှင့် အတိုင်းအတာတိကျမှုကို တိုးတက်စေရန်၊ အထူးသဖြင့် အပြီးသတ်နေစဉ်တွင် ကူညီပေးသည်။
±0.01mm ကဲ့သို့သော တင်းကျပ်သော သည်းခံနိုင်စွမ်းများရှိသည့် တိကျသော အစိတ်အပိုင်းများအတွက်၊ CNC စက်တွင် ကောင်းမွန်သော မာကျောမှုနှင့် backlash လျော်ကြေးပေးမှု ရှိသည့်အခါ climb milling ကို မကြာခဏ နှစ်သက်ကြသည်။ ၎င်းသည် မျက်နှာပြင် စုတ်ပြဲခြင်းကို လျှော့ချရန်နှင့် ထပ်ခါတလဲလဲ အစိတ်အပိုင်းများတစ်လျှောက် အရွယ်အစား တသမတ်တည်းရှိမှုကို တိုးတက်စေရန် ကူညီပေးသည်။
ရိုးရာကြိတ်ခွဲခြင်းတွင်၊ ဖြတ်တောက်သည့်အားသည် ကိရိယာနှင့် အလုပ်အပိုင်းအစကို အဆင်မပြေသော ဦးတည်ချက်သို့ တွန်းပို့နိုင်သည်။ ကြီးမားသော လွတ်နေသော စက်များတွင်၊ ၎င်းသည် ကိရိယာ တိမ်းစောင်းခြင်း၊ တုန်ခါခြင်းနှင့် အတိုင်းအတာ ကွဲပြားခြင်းတို့ကို ဖြစ်စေနိုင်သည်။ သို့သော် စက်၏ တုံ့ပြန်မှုကို ထိန်းချုပ်ရန် ခက်ခဲသည့်အခါတွင် ကြမ်းတမ်းခြင်းအတွက် ပိုမိုလုံခြုံနိုင်ပါသည်။
အပူလွှမ်းမိုးမှုနှင့် ဖြတ်တောက်မှုအား ဦးတည်ချက်
Climb milling သည် ချစ်ပ်များကို အထူမှ အပါးသို့ ထုတ်လုပ်ပေးပြီး အပူသည် ချစ်ပ်နှင့်အတူ ဖြတ်တောက်သည့်ဇုန်မှ အမြန်ထွက်ခွာသွားစေသည်။ ၎င်းသည် ကိရိယာအပူချိန်၊ အလုပ်အပိုင်းအပူနှင့် အပူပုံပျက်ခြင်းကို လျှော့ချရန် ကူညီပေးသည်။
ရိုးရာကြိတ်ခွဲခြင်းသည် ချစ်ပ်များကို ပါးလွှာခြင်းမှ ထူထဲသောအထိ ထုတ်လုပ်ပေးသည်။ ကိရိယာသည် ဖြတ်တောက်ခြင်းမပြုမီ ပွတ်တိုက်နိုင်ပြီး ထိတွေ့ဇုန်အနီးတွင် အပူပိုမိုရှိနေနိုင်သည်။ ၎င်းသည် အထူးသဖြင့် အပူဒဏ်ခံနိုင်သော အလူမီနီယမ်၊ ကြေးနီ၊ သံမဏိ၊ တိုက်တေနီယမ် သို့မဟုတ် ပလတ်စတစ်များကို စက်ပစ္စည်းဖြင့် လည်ပတ်သည့်အခါ ပွတ်တိုက်မှုကို တိုးစေနိုင်သည်။
ဖြတ်တောက်သည့်အား ဦးတည်ရာလည်း ကွဲပြားပါသည်။ ရိုးရာကြိတ်ခြင်းသည် ကျွေးသည့် ဦးတည်ရာကို ဆန့်ကျင်၍ တွန်းပို့သော်လည်း၊ ඇතියට කරණ ...
မျက်နှာပြင် အရည်အသွေးနှင့် စီမံဆောင်ရွက်မှု စွမ်းဆောင်ရည် ခွဲခြမ်းစိတ်ဖြာခြင်း
Climb milling သည် ပွတ်တိုက်မှုကို လျှော့ချပေးခြင်း၊ ဖြတ်တောက်အား အတက်အကျကို လျှော့ချပေးခြင်းနှင့် ပိုမိုသန့်ရှင်းသော ချစ်ပ်ခွဲထုတ်မှုကို ဖန်တီးပေးသောကြောင့် မျက်နှာပြင်အရည်အသွေးကို ပိုမိုကောင်းမွန်စွာ ပေးစွမ်းသည်။ အပြီးသတ်လုပ်ငန်းများတွင် စက်မာကျောမှု၊ ကိရိယာထက်မြက်မှုနှင့် ကန့်သတ်ချက်များကို ကောင်းစွာထိန်းချုပ်ထားသည့်အခါ Ra0.8μm သို့မဟုတ် ထို့ထက်နိမ့်သော မျက်နှာပြင်များကို ချောမွေ့စေရန် ကူညီပေးနိုင်ပါသည်။
Climb milling သည် ကိရိယာသည် ပိုမိုထိရောက်စွာ ဖြတ်တောက်ပြီး ပွတ်တိုက်မှု နည်းပါးစေသောကြောင့် လုပ်ငန်းစဉ်စွမ်းဆောင်ရည်ကိုလည်း တိုးတက်စေနိုင်သည်။ batch CNC machining တွင်၊ ၎င်းသည် အစိတ်အပိုင်း geometry၊ ပစ္စည်း၊ toolpath နှင့် စက်စွမ်းရည်ပေါ် မူတည်၍ cycle time ကို 10–20% ခန့် လျှော့ချရန် ကူညီပေးနိုင်ပါသည်။
ရိုးရာကြိတ်ခွဲခြင်းသည် များသောအားဖြင့် ကိရိယာအမှတ်အသားများနှင့် အစွန်းအထင်းများကို ပိုမိုချန်ထားခဲ့လေ့ရှိသည်၊ အဘယ်ကြောင့်ဆိုသော် ဖြတ်စက်သည် ဖြတ်တောက်ခြင်းမပြုမီ ပွတ်တိုက်ပြီး ချစ်ပ်အထူမြင့်မားသောအခါ ထွက်သွားသောကြောင့်ဖြစ်သည်။ ၎င်းသည် မျက်နှာပြင်အရည်အသွေး မြင့်မားမှု လိုအပ်ချက်များနှင့် ကိုက်ညီစေရန် နောက်ထပ် အပြီးသတ်ခြင်း၊ ඔප දැමීම၊ အစွန်းအထင်းဖယ်ရှားခြင်း သို့မဟုတ် နောက်ဆုံး climb milling pass တစ်ခု လိုအပ်နိုင်သည်။
စက်ကိရိယာဖွဲ့စည်းပုံနှင့် ထိန်းချုပ်မှုစနစ်အတွက် လိုအပ်ချက်များ
Climb milling သည် ပိုမိုမြင့်မားသော စက်တောင့်တင်းမှု၊ တည်ငြိမ်သော servo ထိန်းချုပ်မှု နှင့် ထိရောက်သော backlash လျော်ကြေးပေးရန် လိုအပ်သည်။ စက်စားပွဲ၊ ဘောလုံးဝက်အူ၊ spindle၊ fixture သို့မဟုတ် tool holder မတည်ငြိမ်ပါက climb milling သည် တုန်ခါမှု၊ ကိရိယာဆုပ်ကိုင်မှု သို့မဟုတ် အတိုင်းအတာအမှားအယွင်းများကို ဖြစ်စေနိုင်သည်။
ခေတ်မီ CNC စက်ပိုင်းဆိုင်ရာစင်တာများသည် ပိုမိုခိုင်မာသောဖွဲ့စည်းပုံ၊ တိကျသော feed control နှင့် software compensation တို့ရှိသောကြောင့် climb milling အတွက် ပိုမိုသင့်လျော်ပါသည်။ ၎င်းသည် climb milling ကို ပိုမိုကောင်းမွန်သော အပြီးသတ်မှု၊ ကိရိယာသက်တမ်း ပိုရှည်လာခြင်းနှင့် ပိုမိုမြင့်မားသော စွမ်းဆောင်ရည်ကို ပေးစွမ်းနိုင်စေပါသည်။
ရိုးရာကြိတ်ခွဲခြင်းသည် စက်ဟောင်းများ၊ လက်ဖြင့်ကြိတ်စက်များ သို့မဟုတ် သိသာထင်ရှားသော တုံ့ပြန်မှုရှိသော စက်ပစ္စည်းများအတွက် ပိုမိုသင့်လျော်ပါသည်။ ၎င်း၏ ဖြတ်တောက်မှုဦးတည်ချက်သည် ပိုမိုခွင့်လွှတ်နိုင်ပြီး ကိရိယာသည် အလုပ်အပိုင်းကို ဖြတ်စက်ထဲသို့ ရုတ်တရက်ဆွဲသွင်းခြင်းအန္တရာယ်ကို လျော့နည်းစေသည်။
Climb Milling သို့မဟုတ် ရိုးရာ Milling ကို ရွေးချယ်ရမည့်အချိန်
Climb milling သို့မဟုတ် ရိုးရာ milling ကို ပစ္စည်းအမျိုးအစား၊ စက်ပိုင်းဆိုင်ရာအဆင့်၊ စက်ကိရိယာအခြေအနေ၊ တပ်ဆင်မှုတောင့်တင်းမှု၊ ခံနိုင်ရည်လိုအပ်ချက်နှင့် မျက်နှာပြင်ပြီးစီးမှုပစ်မှတ်တို့အပေါ် အခြေခံ၍ ရွေးချယ်သင့်သည်။ အကောင်းဆုံးနည်းလမ်းသည် ပုံသေစည်းမျဉ်းထက် တကယ့်စက်ပိုင်းဆိုင်ရာပတ်ဝန်းကျင်ပေါ်တွင် မူတည်သည်။
ပစ္စည်းအမျိုးအစားအလိုက် ရွေးချယ်ခြင်း
ပစ္စည်းအမျိုးမျိုးသည် climb milling နှင့် ရိုးရာ milling တို့ကို တုံ့ပြန်ပုံချင်း မတူညီကြပါ။ ပစ္စည်းမာကျောမှု၊ ပျော့ပြောင်းမှု၊ အပူစီးကူးနိုင်စွမ်း၊ ချစ်ပ်အပြုအမူနှင့် အလုပ်လုပ်၍မာကျောစေသည့် သဘောထားတို့သည် အကောင်းဆုံး milling ဗျူဟာကို သက်ရောက်မှုရှိသည်။
| ပစ္စည်းအမျိုးအစား | ဘုံအဆင့်များ | အကြံပြုထားသော ကြိတ်ခွဲခြင်းနည်းလမ်း | အတတ်ပညာဆိုင်ရာ အကြံဉာဏ် |
| လူမီနီယံအလွိုင်း | 6061, 7075 | ကြိတ်စက်တက်ခြင်း။ | ကိရိယာ ကပ်ငြိမှုကို လျှော့ချရန်၊ ချစ်ပ်များ လွင့်ထွက်မှုကို ပိုမိုကောင်းမွန်စေရန်နှင့် မျက်နှာပြင် ပိုမိုကောင်းမွန်စွာ အပြီးသတ်နိုင်ရန် ကူညီပေးသည်။ |
| အလတ်စား ကာဗွန်သံမဏိ / ဖောက်သံမဏိ | P20၊ H13၊ S50C | ကြမ်းတမ်းစွာပြုလုပ်ခြင်း- ရိုးရာကြိတ်ခွဲခြင်း၊ အပြီးသတ်ခြင်း- တောင်တက်ကြိတ်ခွဲခြင်း | ရိုးရာကြိတ်ခွဲခြင်းသည် ကြမ်းတမ်းစွာလုပ်ဆောင်ခြင်း၏ တည်ငြိမ်မှုကို တိုးတက်စေပြီး၊ climb milling သည် နောက်ဆုံးအပြီးသတ်မှုနှင့် တိကျမှုကို တိုးတက်စေသည်။ |
| တိုက်တေနီယမ်အလွိုင်း | Ti6Al4V၊ TC4 | ကြိတ်စက်တက်ခြင်း။ | အအေးခံအားကောင်းခြင်းနှင့် အစာနည်းနည်းဖြင့် ပေါင်းစပ်လိုက်သောအခါ အပူစုပုံခြင်းနှင့် ကိရိယာဝန်ထုပ်ဝန်ပိုးကို လျော့နည်းစေသည်။ |
| အစွန်းခံသံမဏိ | 304၊ 316၊ 17-4PH | ကြမ်းတမ်းစွာပြုလုပ်ခြင်း- ရိုးရာကြိတ်ခွဲခြင်း၊ အပြီးသတ်ခြင်း- တောင်တက်ကြိတ်ခွဲခြင်း | ရိုးရာကြိတ်ခွဲခြင်းသည် လေးလံသောဖြတ်တောက်မှုများအတွင်း တည်ငြိမ်မှုကို မြှင့်တင်ပေးပြီး၊ ඉදිරියට දිරියට ක ... ထိန်းချုပ်ရန် ကူညီပေးသည်။ |
| ကြေးနီ | C110၊ C101 | သမားရိုးကျကြိတ်ခွဲခြင်း။ | ပိုမိုတည်ငြိမ်သော ဖြတ်တောက်အားသည် အစွန်းအထင်းဖြစ်ခြင်း၊ ပိတ်ဆို့ခြင်းနှင့် အပူလွန်ကဲခြင်းကို လျှော့ချရန် ကူညီပေးနိုင်ပါသည်။ |
| ကွေးဝါ | H62၊ C360 | ကြိတ်စက်တက်ခြင်း။ | အလွန်ကောင်းမွန်သော စက်ပိုင်းဆိုင်ရာ စွမ်းရည်က မြန်နှုန်းမြင့် ဖြတ်တောက်ခြင်းနှင့် မျက်နှာပြင် အပြီးသတ်ခြင်းကို ပိုမိုကောင်းမွန်စေသည်။ |
| အင်ဂျင်နီယာပလတ်စတစ် | POM၊ PA6၊ PTFE | ကြိတ်စက်တက်ခြင်း။ | အပူ၊ အစွန်းအထင်းများ၊ အရည်ပျော်မှုနှင့် ပစ္စည်းပုံပျက်ခြင်းကို လျှော့ချရန် ကူညီပေးသည်။ |
| စွမ်းဆောင်ရည်မြင့် ပလတ်စတစ်များ | PEEK၊ PI၊ UPE | ကြိတ်စက်တက်ခြင်း။ | စျေးကြီးသောပစ္စည်းများပေါ်တွင် ပိုမိုကောင်းမွန်သောအတိုင်းအတာတိကျမှုနှင့် ပိုမိုသန့်ရှင်းသောမျက်နှာပြင်များကို ပံ့ပိုးပေးသည်။ |
| မဂ္ဂနီစီယမ်အလွိုင်း | AZ31B၊ ZK60 | ကြိတ်စက်တက်ခြင်း။ | ဖြတ်တောက်ချိန်နှင့် အပူကို လျှော့ချပေးသော်လည်း မီးဘေးကင်းရေးကို ဂရုတစိုက် ထိန်းချုပ်ရမည်။ |
| ကာဗွန်ဖိုက်ဘာ Composites | CFRP | အထူးကိရိယာများဖြင့် ရိုးရာကြိတ်ခွဲခြင်း | ကိရိယာ ဂျီသြမေတြီ သင့်လျော်သည့်အခါတွင် ဖိုက်ဘာ ဆွဲထုတ်ခြင်းနှင့် အနားစွန်း အက်ကွဲခြင်းကို လျှော့ချရန် ကူညီပေးသည်။ |
လုပ်ငန်းစဉ်လိုအပ်ချက်များအရ
CNC milling တွင် climb milling နှင့် ရိုးရာ milling အကြား ရွေးချယ်ရာတွင် လုပ်ငန်းစဉ်အဆင့်သည် အရေးကြီးဆုံးအချက်များထဲမှ တစ်ခုဖြစ်သည်။ Roughing နှင့် finishing တို့သည် ဦးစားပေးမှုများ မတူညီသောကြောင့် ၎င်းတို့သည် မတူညီသော ဖြတ်တောက်မှု ဦးတည်ချက်များ လိုအပ်နိုင်သည်။
CNC milling တွင် ၊ rough machining သည် ပစ္စည်းများကို လျင်မြန်စွာ ဖယ်ရှားခြင်း၊ ကိရိယာဘေးကင်းရေးနှင့် လုပ်ငန်းစဉ်တည်ငြိမ်မှုကို အာရုံစိုက်သည်။ အပြီးသတ်ခြင်းတွင် မျက်နှာပြင်အရည်အသွေး၊ အတိုင်းအတာတိကျမှု၊ burr ထိန်းချုပ်မှုနှင့် နောက်ဆုံးအပိုင်း၏ တသမတ်တည်းရှိမှုတို့ကို အာရုံစိုက်သည်။
ဤအကြောင်းကြောင့်၊ ရိုးရာ milling ကို မတည်ငြိမ်သောအခြေအနေများအောက်တွင် ကြမ်းတမ်းစွာပြုလုပ်ရန်အတွက် မကြာခဏအသုံးပြုလေ့ရှိပြီး climb milling ကို မာကျောသော CNC milling စက်ပစ္စည်းများပေါ်တွင် အပြီးသတ်ရန်အတွက် မကြာခဏအသုံးပြုလေ့ရှိသည်။
စက်ကြမ်းကြမ်း
ကြမ်းတမ်းသော စက်ဖြင့်ပြုပြင်ခြင်းသည် ပစ္စည်းအမြောက်အမြားကို လျင်မြန်စွာနှင့် ဘေးကင်းစွာ ဖယ်ရှားရန် လိုအပ်ပါသည်။ ကိရိယာသည် ဖြတ်တောက်မှုထဲသို့ တဖြည်းဖြည်းဝင်ရောက်ပြီး မမှန်သော အကွက်များ သို့မဟုတ် သိုလှောင်မှု မြင့်မားစွာကို စက်ဖြင့်ပြုပြင်သည့်အခါ ပိုမိုကောင်းမွန်သော ထိန်းချုပ်မှုကို ပေးစွမ်းသောကြောင့် ရိုးရာကြိတ်ခွဲခြင်းသည် ကြမ်းတမ်းသောစက်ဖြင့် ပြုပြင်ခြင်းအတွက် မကြာခဏ သင့်လျော်ပါသည်။
ဤတဖြည်းဖြည်းဖြတ်တောက်သည့်လုပ်ဆောင်ချက်သည် အထူးသဖြင့် မာကျောသောမျက်နှာပြင်များ၊ အကြေးခွံများ၊ ပုံသွင်းအရေပြား သို့မဟုတ် မညီမညာမာကျောမှုရှိသော ပစ္စည်းများတွင် ကိရိယာရုတ်တရက်ထိတွေ့မှုကို လျှော့ချရန် ကူညီပေးသည်။ ၎င်းသည် တပ်ဆင်မှုတောင့်တင်းမှု အကောင်းဆုံးမဟုတ်သည့်အခါတွင်လည်း အသုံးဝင်ပါသည်။
သို့သော်၊ ကြမ်းတမ်းစွာလုပ်ဆောင်ခြင်းသည် ရိုးရာကြိတ်ခွဲခြင်း မလိုအပ်ပါ။ ကိရိယာများ ခိုင်မာပြီး တည်ငြိမ်သော စနစ်များပါရှိသော ခေတ်မီ မာကျောသော CNC စက်များတွင်၊ တုံ့ပြန်မှုနှင့် ဖြတ်တောက်မှုဝန်ကို သင့်လျော်စွာ ထိန်းချုပ်ထားပါက climb milling ကို ထိရောက်သော ကြမ်းတမ်းစွာလုပ်ဆောင်ရန်အတွက်လည်း အသုံးပြုနိုင်ပါသည်။
Finish
အပြီးသတ်ခြင်းအတွက် မျက်နှာပြင်ပြီးစီးမှု၊ အတိုင်းအတာတိကျမှုနှင့် အနားအရည်အသွေး ပိုမိုကောင်းမွန်ရန် လိုအပ်ပါသည်။ Climb milling ကို အပြီးသတ်ရန်အတွက် များသောအားဖြင့် ပိုမိုနှစ်သက်ကြသည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းသည် ပွတ်တိုက်မှုကို လျော့နည်းစေပြီး၊ ပိုမိုသန့်ရှင်းသော ချစ်ပ်ဖွဲ့စည်းမှုကို ဖြစ်ပေါ်စေပြီး မျက်နှာပြင်စုတ်ပြဲခြင်းကို လျော့နည်းစေသောကြောင့် ဖြစ်သည်။
±0.01mm သို့မဟုတ် Ra0.8μm အောက် မျက်နှာပြင်ကြမ်းတမ်းမှုကဲ့သို့သော တင်းကျပ်သော သည်းခံနိုင်စွမ်းများကို ရရှိရန် ရည်မှန်းချက်ထားသည့်အခါ၊ climb milling သည် မာကျောသော CNC စက်များတွင် ပိုမိုတသမတ်တည်းရှိသော ရလဒ်များကို ပေးစွမ်းနိုင်သည်။
အဆင့်မြင့် အစိတ်အပိုင်းများအတွက်၊ နောက်ဆုံး climb milling pass သည် burrs များကို လျှော့ချပေးနိုင်ပြီး၊ contour တိကျမှုကို မြှင့်တင်ပေးနိုင်ကာ၊ လက်ဖြင့် ඔප දැමීම သို့မဟုတ် ဒုတိယအကြိမ် အပြီးသတ်ခြင်း လိုအပ်ချက်ကို လျှော့ချပေးနိုင်ပါသည်။
စက်အမျိုးအစားအလိုက်
စက်အမျိုးအစားသည် climb milling သို့မဟုတ် ရိုးရာ milling သည် ပိုမိုဘေးကင်းပြီး ပိုမိုထိရောက်မှုရှိမရှိကို ပြင်းထန်စွာ သက်ရောက်မှုရှိသည်။ ခေတ်မီ CNC စက်ပိုင်းဆိုင်ရာစင်တာများနှင့် ရှေးယခင် လက်စွဲစက်များသည် ဖြတ်တောက်မှုအားအောက်တွင် အလွန်ကွဲပြားစွာ ပြုမူကြသည်။
ခိုင်ခံ့မှုမြင့်မားသော CNC စက်များသည် များသောအားဖြင့် ပိုမိုခိုင်မာသောဖွဲ့စည်းပုံ၊ ပိုမိုကောင်းမွန်သော feed control နှင့် backlash compensation တို့ကြောင့် climb milling ကို ပံ့ပိုးပေးပါသည်။ လက်စွဲစက်များ သို့မဟုတ် အဟောင်းစက်ပစ္စည်းများသည် backlash ကို ပိုမိုထိခိုက်လွယ်သောကြောင့် ရိုးရာ milling ဖြင့် ပိုမိုကောင်းမွန်စွာ လုပ်ဆောင်နိုင်ပါသည်။
နည်းလမ်းတစ်ခုကို မရွေးချယ်မီ၊ စက်ပြင်များသည် spindle တောင့်တင်းမှု၊ စားပွဲရှင်းလင်းမှု၊ fixture strength၊ servo response၊ tool holder runout နှင့် cutting load ကို စစ်ဆေးသင့်သည်။
မြင့်မားသော တိကျမှုရှိသော CNC စက်ပြင်စင်တာများ
မြင့်မားသောတိကျမှုရှိသော CNC စက်ပိုင်းဆိုင်ရာစင်တာများသည် climb milling အတွက် ယေဘုယျအားဖြင့် သင့်လျော်ပါသည်။ ဤစက်များတွင် များသောအားဖြင့် ball screws၊ servo control၊ pitch compensation၊ ခိုင်မာသော spindle rigidity နှင့် တည်ငြိမ်သော feed accuracy တို့ပါရှိသည်။
ဤစက်များတွင် climb milling သည် မြန်နှုန်းမြင့် စက်ယန္တရားပြုလုပ်ခြင်း၊ ကောင်းမွန်သော အပြီးသတ်ခြင်းနှင့် တသမတ်တည်း အသုတ်ထုတ်လုပ်မှုကို ပံ့ပိုးပေးနိုင်ပါသည်။ ၎င်းကို အာကာသယာဉ်၊ ဆေးဘက်ဆိုင်ရာပစ္စည်းများ၊ တိကျသောမှိုများ၊ ရိုဘော့တစ်များနှင့် အဆင့်မြင့် စက်မှုလုပ်ငန်းဆိုင်ရာ အစိတ်အပိုင်းများတွင် ကျယ်ကျယ်ပြန့်ပြန့် အသုံးပြုကြသည်။
စျေးကြီးသောပစ္စည်းများ သို့မဟုတ် တင်းကျပ်သောခံနိုင်ရည်ရှိသော အစိတ်အပိုင်းများကို စက်ဖြင့်ပြုလုပ်သည့်အခါ၊ climb milling သည် မျက်နှာပြင်ပြီးစီးမှု၊ ကိရိယာတည်ငြိမ်မှုနှင့် အတိုင်းအတာထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုကို တိုးတက်စေခြင်းဖြင့် ပြန်လည်အလုပ်လုပ်ခြင်းကို လျှော့ချနိုင်သည်။
လက်စွဲ သို့မဟုတ် ရိုးရာကြိတ်စက်များ
လက်စွဲကြိတ်စက်များနှင့် ရှေးရိုးစွဲကြိတ်စက်များသည် ရိုးရာကြိတ်စက်များအတွက် ပိုမိုသင့်လျော်ပါသည်။ ဤစက်များတွင် သိသာထင်ရှားသော တုံ့ပြန်မှုနှင့် လျော်ကြေးပေးနိုင်စွမ်း အကန့်အသတ်ရှိနိုင်ပါသည်။
climb milling တွင်၊ backlash သည် cutter ကို စားပွဲကို ရုတ်တရက်ဆွဲစေပြီး၊ တုန်ခါမှု၊ အလွန်အကျွံဖြတ်တောက်ခြင်း သို့မဟုတ် ကိရိယာကျိုးပဲ့ခြင်းတို့ကို ဖြစ်ပေါ်စေနိုင်သည်။ ဖြတ်တောက်အားသည် feed direction နှင့် ဆန့်ကျင်ဘက်သို့ သက်ရောက်မှုရှိသောကြောင့် ရိုးရာ milling သည် ဤအန္တရာယ်ကို လျော့နည်းစေသည်။
စက်ပစ္စည်းဟောင်းများ၊ ကြမ်းတမ်းသောစက်ဖြင့်ပြုပြင်ခြင်းနှင့် အရေးမကြီးသောခံနိုင်ရည်ရှိသောအလုပ်များအတွက်၊ ရိုးရာကြိတ်ခွဲခြင်းသည် မကြာခဏ ပိုမိုဘေးကင်းပြီး ပိုမိုခန့်မှန်းနိုင်ပါသည်။
စီးပွားရေးလုပ်ငန်း ဖြစ်ရပ်ခွဲခြမ်းစိတ်ဖြာခြင်းကို လုပ်ဆောင်ခြင်း
လုပ်ငန်းလည်ပတ်မှု ဖြစ်ရပ်ခွဲခြမ်းစိတ်ဖြာမှုသည် ကြိတ်ခွဲခြင်းသီအိုရီကို တကယ့်ထုတ်လုပ်မှုဆုံးဖြတ်ချက်များနှင့် ချိတ်ဆက်ရန် ကူညီပေးသည်။ မတူညီသောစက်မှုလုပ်ငန်းများတွင် ခံနိုင်ရည်ရှိမှု၊ မျက်နှာပြင်ကြမ်းတမ်းမှု၊ ပစ္စည်းကုန်ကျစရိတ်၊ ခြစ်ရာထိန်းချုပ်မှု၊ ዑደብအချိန်၊ ကိရိယာဟောင်းနွမ်းမှုနှင့် အစိတ်အပိုင်းယုံကြည်စိတ်ချရမှုကဲ့သို့သော မတူညီသောဦးစားပေးမှုများရှိသည်။
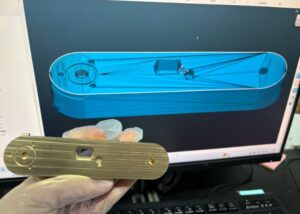
အာကာသယာဉ်အစိတ်အပိုင်းများ
လေကြောင်းနှင့် အာကာသ အစိတ်အပိုင်းများအတွက်၊ မျက်နှာပြင် ကောင်းမွန်မှု၊ အတိုင်းအတာ တိကျမှုနှင့် ကိရိယာသက်တမ်းကို ပိုမိုကောင်းမွန်စွာ ပံ့ပိုးပေးသောကြောင့် အပြီးသတ်လုပ်ဆောင်စဉ်တွင် climb milling ကို မကြာခဏ ဦးစားပေးလေ့ရှိသည်။ တိုက်တေနီယမ် အလွိုင်းဘောင်များ၊ အလူမီနီယမ် ဖွဲ့စည်းပုံ အစိတ်အပိုင်းများနှင့် ပါးလွှာသော အစိတ်အပိုင်းများသည် ချစ်ပ်များ တည်ငြိမ်စွာ ဖယ်ရှားခြင်းနှင့် ဖြတ်တောက်သည့် အပူ နည်းပါးခြင်းမှ အကျိုးကျေးဇူး ရရှိလေ့ရှိသည်။
လေကြောင်းနှင့် အာကာသယာဉ် အစိတ်အပိုင်းများသည် များသောအားဖြင့် တန်ဖိုးမြင့်မားပြီး တင်းကျပ်သော ခံနိုင်ရည်ရှိသောကြောင့် စက်တောင့်တင်းမှု၊ တပ်ဆင်မှု ဒီဇိုင်းနှင့် ကိရိယာလမ်းကြောင်း ထိန်းချုပ်မှုတို့သည် အရေးကြီးပါသည်။ Climb milling သည် မျက်နှာပြင် စုတ်ပြဲခြင်းကို လျှော့ချပေးနိုင်ပြီး ခိုင်မာသော အအေးခံရည်နှင့် အကောင်းဆုံး ဖြတ်တောက်မှု ကန့်သတ်ချက်များနှင့် ပေါင်းစပ်လိုက်သောအခါ ညီညွတ်မှုကို တိုးတက်စေနိုင်သည်။
လေးလံသောစတော့ သို့မဟုတ် မညီမညာရှိသော အလွတ်များကို ကြမ်းတမ်းစွာပွတ်တိုက်ရန်အတွက် မျက်နှာပြင်ပြီးစီးမှုထက် တည်ငြိမ်မှုသည် ပိုအရေးကြီးသည့်အခါတွင် ရိုးရာကြိတ်ခွဲခြင်းကို အသုံးပြုနိုင်ပါသည်။
တိကျသောမှိုလုပ်ငန်း
တိကျသောမှိုထုတ်လုပ်မှုတွင်၊ အခေါင်းပေါက်ချောမွေ့မှုကိုတိုးတက်စေရန်၊ ဖြတ်တောက်သည့်အမှတ်အသားများကိုလျှော့ချရန်နှင့် ඔප දැමීමအချိန်ကိုတိုစေရန်အတွက် အပြီးသတ်လုပ်ငန်းများတွင် climb milling ကိုအသုံးများသည်။ ၎င်းသည် ပလတ်စတစ်ထိုးသွင်းမှိုများ၊ die casting မှိုများနှင့် EDM ကြေးနီလျှပ်ကူးပစ္စည်းများအတွက် အသုံးဝင်သည်။
အထူးသဖြင့် မာကျောသောမှိုသံမဏိ သို့မဟုတ် မညီမညာစတော့ကို စက်ပစ္စည်းများ ကြိတ်ခွဲသည့်အခါ ပစ္စည်းများကို ဘေးကင်းစွာဖယ်ရှားရန်အတွက် ကြမ်းတမ်းသောစက်ဖြင့်ပြုလုပ်ခြင်းအတွင်း ရိုးရာကြိတ်ခွဲခြင်းကို အသုံးပြုနိုင်ပါသည်။ ပစ္စည်းခွင့်ပြုပမာဏ တည်ငြိမ်လာသည်နှင့် climb milling ကို တစ်ဝက်ပြီးအောင်လုပ်ခြင်းနှင့် နောက်ဆုံးပြီးအောင်လုပ်ခြင်းအတွက် မကြာခဏအသုံးပြုလေ့ရှိသည်။
ပေါင်းစပ်ဗျူဟာသည် ကိရိယာသက်တမ်း၊ မျက်နှာပြင်အရည်အသွေးနှင့် ထုတ်လုပ်မှုထိရောက်မှုကို ဟန်ချက်ညီစေရန် ကူညီပေးသည်။
ဆေးဘက်ဆိုင်ရာဖုန်းများအတွက်
ဆေးဘက်ဆိုင်ရာ ကိရိယာများသည် တင်းကျပ်သော အတိုင်းအတာထိန်းချုပ်မှု၊ ချောမွေ့သော မျက်နှာပြင်များ၊ ချွန်ထွက်ခြင်းမရှိသော အနားများနှင့် တည်ငြိမ်သော လုပ်ငန်းစဉ်ကို ထပ်ခါတလဲလဲ လုပ်ဆောင်နိုင်မှု လိုအပ်သည်။ အရိုးဝက်အူများ၊ implant အစိတ်အပိုင်းများ၊ ခွဲစိတ်ကိရိယာများနှင့် တိကျသော အိမ်ရာများကဲ့သို့သော ဆေးဘက်ဆိုင်ရာ အစိတ်အပိုင်းများကို အပြီးသတ်ရန်အတွက် Climb milling ကို မကြာခဏ ပိုမိုနှစ်သက်ကြသည်။
တိုက်တေနီယမ်၊ သံမဏိ၊ PEEK နှင့် အခြားဆေးဘက်ဆိုင်ရာအဆင့်ပစ္စည်းများအတွက်၊ climb milling သည် ချွန်ထက်သောကိရိယာများနှင့် ထိန်းချုပ်ထားသော ဖြတ်တောက်မှု ကန့်သတ်ချက်များဖြင့် အသုံးပြုသောအခါ အပူစုပုံခြင်းနှင့် မျက်နှာပြင်ချို့ယွင်းချက်များကို လျှော့ချပေးနိုင်သည်။
ဆေးဘက်ဆိုင်ရာ အစိတ်အပိုင်းများသည် ယုံကြည်စိတ်ချရမှု မြင့်မားရန် လိုအပ်သောကြောင့်၊ ကြိတ်ခွဲခြင်း ဦးတည်ရာကို ကိရိယာ ဂျီသြမေတြီ၊ အအေးပေးစက် ဗျူဟာ၊ မျက်နှာပြင် အပြီးသတ် လိုအပ်ချက်များနှင့် ညစ်ညမ်းမှု ထိန်းချုပ်မှုနှင့် ကိုက်ညီရမည်။
လက်တွေ့ကျသော အကြံဉာဏ်များနှင့် အကြံပြုချက်များ
လက်တွေ့ကြိတ်ခွဲခြင်းစွမ်းဆောင်ရည်သည် climb milling သို့မဟုတ် ရိုးရာကြိတ်ခွဲခြင်းကို ရွေးချယ်ခြင်းထက် ပိုမိုမူတည်ပါသည်။ ကိရိယာဂျီသြမေတြီ၊ ဖြတ်တောက်မှုကန့်သတ်ချက်များ၊ အလုပ်လုပ်နိုင်သောအနေအထား၊ စက်မာကျောမှု၊ အအေးခံရည်၊ ကိရိယာလမ်းကြောင်းဗျူဟာနှင့် အော်ပရေတာစစ်ဆေးမှုများအားလုံးသည် နောက်ဆုံးရလဒ်များကို သက်ရောက်မှုရှိသည်။
Climb Milling နှင့် ရိုးရာ Milling အတွက် ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များ သတ်မှတ်ခြင်းအတွက် အကြံပြုချက်များ
ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များကို ပစ္စည်း၊ ကိရိယာအချင်း၊ ကိရိယာအပေါ်ယံလွှာ၊ spindle ပါဝါ၊ တပ်ဆင်ကိရိယာ၏ မာကျောမှုနှင့် မျက်နှာပြင်ပြီးစီးမှုပစ်မှတ်အလိုက် ချိန်ညှိသင့်သည်။ Climb milling နှင့် ရိုးရာ milling တို့သည် မတူညီသော ကန့်သတ်ချက်ဗျူဟာများ လိုအပ်လေ့ရှိသည်။
climb milling အတွက်၊ spindle speed မြင့်မားခြင်း၊ feed အလယ်အလတ်၊ ဖြတ်တောက်မှုအနက်နည်းခြင်းနှင့် ထိရောက်သောအအေးပေးခြင်းတို့ကိုအသုံးပြု၍ အပြီးသတ်မှုတိုးတက်ကောင်းမွန်စေပြီး အပူကိုလျှော့ချပေးပါသည်။ ရိုးရာ milling အတွက်၊ အမြန်နှုန်းအနည်းငယ်နိမ့်ခြင်း၊ feed အလယ်အလတ်၊ ဖြတ်တောက်မှုအနက်ပိုများခြင်းနှင့် စဉ်ဆက်မပြတ်အအေးခံခြင်းတို့သည် ကြမ်းတမ်းစွာပြုလုပ်ခြင်းအတွင်း ပိုမိုအဖြစ်များပါသည်။
ဤတန်ဖိုးများကို ပုံသေစံနှုန်းများအဖြစ် မဟုတ်ဘဲ စတင်မှတ်များအဖြစ် သဘောထားသင့်သည်။ အသုတ်လိုက်ထုတ်လုပ်မှုမပြုလုပ်မီ စမ်းသပ်ဖြတ်တောက်ခြင်းနှင့် စစ်ဆေးခြင်းတို့သည် လိုအပ်နေဆဲဖြစ်သည်။
Climb Milling အတွက် အကြံပြုထားသော ကန့်သတ်ချက်များ
အကြံပြုထားသော climb milling parameters များတွင် spindle speed မြင့်မားခြင်း၊ အလယ်အလတ် feed၊ ဖြတ်တောက်မှုအနက်တိမ်ခြင်းနှင့် တည်ငြိမ်သောအအေးခံခြင်းတို့ ပါဝင်လေ့ရှိသည်။ ပုံမှန်စတင်အကွာအဝေးမှာ 3000–8000RPM၊ 600–1200mm/min feed၊ 0.5–1mm axial depth of cut နှင့် 50–70% tool diameter of radial width ဖြစ်နိုင်သည်။
Climb milling သည် ချွန်ထက်သောကိရိယာများ၊ တောင့်တင်းသောအလုပ်ကိုင်နှင့် တည်ငြိမ်သောစက်ထိန်းချုပ်မှုတို့မှ အကျိုးကျေးဇူးများရရှိပါသည်။ အတင်းအကျပ်အအေးပေးသည့်အရည် သို့မဟုတ် အနည်းဆုံးပမာဏရှိသော ချောဆီသည် အပူကိုထိန်းချုပ်ရန်နှင့် ချစ်ပ်များထွက်ရှိမှုကို တိုးတက်စေရန် ကူညီပေးနိုင်ပါသည်။
အပြီးသတ်ရန်အတွက်၊ သေးငယ်သော stepovers များနှင့် ပေါ့ပါးသော ဖြတ်တောက်မှုဝန်များသည် မျက်နှာပြင်ကြမ်းတမ်းမှုနှင့် အတိုင်းအတာတိကျမှုကို တိုးတက်စေနိုင်သည်။
ရိုးရာကြိတ်ခွဲခြင်းအတွက် အကြံပြုထားသော ကန့်သတ်ချက်များ
အကြံပြုထားသော ရိုးရာကြိတ်ခွဲခြင်း ကန့်သတ်ချက်များသည် ကြမ်းတမ်းစွာကြိတ်ခွဲရန်အတွက် အနည်းငယ်နိမ့်သော spindle speed၊ အသင့်အတင့် feed နှင့် ပိုမိုကြီးမားသော ဖြတ်တောက်မှုအနက်ကို အသုံးပြုလေ့ရှိသည်။ ပုံမှန်စတင်အကွာအဝေးမှာ 2000–5000RPM၊ 400–800mm/min feed၊ 1–2mm axial depth of cut နှင့် 30–50% tool diameter of radial width ဖြစ်နိုင်သည်။
ရိုးရာကြိတ်ခွဲခြင်းသည် တောင်စောင်းကြိတ်ခွဲခြင်းထက် ပိုမိုကြမ်းတမ်းသော တည်ဆောက်ပုံများကို ပိုမိုကောင်းမွန်စွာ ခံနိုင်ရည်ရှိသော်လည်း အလွန်အကျွံ အပူနှင့် ပွတ်တိုက်မှုကို ထိန်းချုပ်ရပါမည်။ စဉ်ဆက်မပြတ်အအေးပေးခြင်းသည် အလုပ်အပိုင်းအပူနှင့် ကိရိယာဟောင်းနွမ်းမှုကို လျှော့ချရန် ကူညီပေးသည်။
မာကျောသောပစ္စည်းများ၊ မမှန်သောအလွတ်များ သို့မဟုတ် စက်ဟောင်းများအတွက်၊ ထိန်းသိမ်းထားသော ကန့်သတ်ချက်များသည် ကိရိယာအစအနများ ကွဲအက်ခြင်းနှင့် တုန်ခါမှုကို လျှော့ချပေးနိုင်သည်။
အက်ကွဲကြောင်းများနှင့် ပြတ်ရှဒဏ်ရာများကို မည်သို့ရှောင်ရှားရမည်နည်း
ကိရိယာတောင့်တင်းမှုကို မြှင့်တင်ခြင်း၊ ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းနှင့် မတည်ငြိမ်သော ကိရိယာထိတွေ့မှုကို ရှောင်ရှားခြင်းဖြင့် တုန်ခါမှုအမှတ်အသားများနှင့် ဖြတ်တောက်ခြင်းအက်ကွဲကြောင်းများကို လျှော့ချနိုင်ပါသည်။ ကိရိယာအပေါ်ယံအလွှာတိုခြင်း၊ မာကျောသောကိုင်ဆောင်သူများ၊ အလွှာပါးဖုံးအုပ်ထားသောကိရိယာများနှင့် တည်ငြိမ်သောတပ်ဆင်မှုတို့သည် အရေးကြီးပါသည်။
ဖြတ်တောက်မှုအမြန်နှုန်းသည် ပဲ့တင်ထပ်မှုဇုန်များကို ရှောင်ရှားသင့်သည်။ တုန်ခါမှုပေါ်လာပါက spindle speed လျှော့ချခြင်း၊ feed rate ချိန်ညှိခြင်း၊ ဖြတ်တောက်မှုအနက်ကို လျှော့ချခြင်း သို့မဟုတ် toolpath engagement ကိုပြောင်းလဲခြင်းဖြင့် ဖြတ်တောက်မှုကို တည်ငြိမ်စေရန် ကူညီပေးနိုင်ပါသည်။
အခေါင်းပေါက်နက်များအတွက်၊ အဆင့်ဆင့်ဖြတ်တောက်ခြင်း သို့မဟုတ် Z-ဦးတည်ချက် အလွှာလိုက် ကြိတ်ခွဲခြင်းသည် ရုတ်တရက် ကိရိယာဝန်ထုပ်ဝန်ပိုးကို လျှော့ချပေးနိုင်ပါသည်။ ကိရိယာလမ်းကြောင်း ကြိုတင်ကြည့်ရှုခြင်းနှင့် တပ်ဆင်မှုစစ်ဆေးခြင်းကို အမှန်တကယ် စက်ဖြင့်မလည်ပတ်မီ ပြီးမြောက်အောင် လုပ်ဆောင်သင့်သည်။
အလုပ်အပိုင်း ညှပ်ခြင်းနှင့် တန်ပြန်တုံ့ပြန်မှု ထိန်းချုပ်ခြင်း
တည်ငြိမ်သော ကြိတ်ခွဲခြင်းအတွက် အလုပ်အပိုင်း ညှပ်ခြင်းနှင့် တန်ပြန်ထိန်းချုပ်မှုသည် မရှိမဖြစ်လိုအပ်သည်။ ညှပ်ညံ့ဖျင်းခြင်းသည် အစိတ်အပိုင်းရွေ့လျားမှု၊ တုန်ခါမှု၊ အတိုင်းအတာအမှားအယွင်းနှင့် ကိရိယာကျိုးပဲ့ခြင်းတို့ကို ဖြစ်စေနိုင်သည်။
တောင့်တင်းသော စနစ်တစ်ခုသည် ယုံကြည်စိတ်ချရသော နေရာချထားမှု၊ လုံလောက်သော ထိတွေ့ဧရိယာနှင့် မျှတသော ညှပ်အားကို အသုံးပြုသင့်သည်။ အလူမီနီယမ် သို့မဟုတ် ကြေးနီကဲ့သို့သော ပျော့ပျောင်းသောပစ္စည်းများအတွက် အကာအကွယ်ပေးသည့် ချပ်များ သို့မဟုတ် ပျော့ပျောင်းသော မေးရိုးများသည် မျက်နှာပြင်ပုံပျက်ခြင်းကို ကာကွယ်ပေးနိုင်ပါသည်။
တုန်ခါမှုဒဏ်သည် climb milling တွင် အထူးအရေးကြီးပါသည်။ climb milling မလုပ်မီ စက်ဟောင်းများကို စမ်းသပ်သင့်ပြီး ရရှိနိုင်သည့်အခါ လျော်ကြေးပေးသင့်သည်။ တုန်ခါမှုကို မထိန်းချုပ်နိုင်ပါက ရိုးရာတုန်ခါမှုသည် ပိုမိုလုံခြုံလေ့ရှိသည်။
အဖြစ်များသော အမှားများနှင့် ဖြေရှင်းချက်များ
အဖြစ်များသော ကြိတ်ခွဲခြင်းအမှားများတွင် backlash ရှိသောစက်များတွင် climb milling အသုံးပြုခြင်း, အလွန်အကျွံ feed ထည့်သွင်းခြင်း၊ ပျင်းရိသောကိရိယာများကိုအသုံးပြုခြင်း, workpiece ကို ညံ့ဖျင်းစွာညှပ်ခြင်းနှင့် coolant လိုအပ်ချက်များကို လျစ်လျူရှုခြင်းတို့ ပါဝင်သည်။ ဤပြဿနာများသည် ကိရိယာအစအနများ ကွဲအက်ခြင်း၊ မျက်နှာပြင်အရည်အသွေးညံ့ဖျင်းခြင်း၊ ကိရိယာကပ်ခြင်း သို့မဟုတ် အစိတ်အပိုင်းအရွယ်အစား မညီမညာဖြစ်ခြင်းတို့ကို ဖြစ်စေနိုင်သည်။
| ပြဿနာ | သုံးသပ်ချက်ကိုဖြစ်ပေါ်စေသည် | ဖြေရှင်းချက် အကြံပြုချက်များ |
| Climb Milling Tool Chipping | အစာကျွေးမှု မြန်ဆန်လွန်းခြင်း၊ ကိရိယာထည့်သွင်းမှု ပြင်းထန်လွန်းခြင်း၊ မာကျောမှု ညံ့ဖျင်းခြင်း | အစာကျွေးနှုန်းကို လျှော့ချပါ၊ ဝင်ရောက်လမ်းကြောင်းကို အကောင်းဆုံးဖြစ်အောင်လုပ်ပါ၊ ကိရိယာကိုင်ဆောင်မှုကို တိုးတက်ကောင်းမွန်စေပါ |
| ရိုးရာကြိတ်ခွဲခြင်းတွင် မျက်နှာပြင်ကြမ်းတမ်းမှု ညံ့ဖျင်းခြင်း | ကိရိယာပွတ်တိုက်မှု၊ တောက်ပြောင်သော ဖြတ်စက်၊ မြင့်မားသော ဖြတ်တောက်မှုသက်ရောက်မှု | ကိရိယာကို အစားထိုးပါ၊ ဝင်ရောက်မှုအမြန်နှုန်းကို လျှော့ချပါ၊ အပြီးသတ်လက်မှတ်ထည့်ပါ |
| ကိရိယာ ကပ်ခြင်း သို့မဟုတ် စွန်းထင်းခြင်း | အပူလွန်ကဲခြင်း၊ ချောဆီညံ့ဖျင်းခြင်း၊ မသင့်လျော်သော အပေါ်ယံလွှာ | အအေးခံခြင်းကို ပိုမိုကောင်းမွန်အောင်ပြုလုပ်ပါ၊ အလွှာပါးဖြင့်ဖုံးအုပ်ထားသောကိရိယာများကို အသုံးပြုပါ၊ မြန်နှုန်းနှင့် ကျွေးနှုန်းကို ချိန်ညှိပါ |
| အပိုင်းအရွယ်အစား မညီမညာဖြစ်ခြင်း | အလုပ်အပိုင်း ရွေ့လျားမှု၊ တန်ပြန်တုံ့ပြန်မှု၊ စပင်လ်လ် အပူရွေ့လျားမှု | တပ်ဆင်ပစ္စည်းများကို အားဖြည့်ပါ၊ တုံ့ပြန်မှုကို အတည်ပြုပါ၊ အပူချိန်ကို တည်ငြိမ်စေပါ |
| Burr ဖွဲ့စည်းခြင်း။ | ဖြတ်တောက်မှု ဦးတည်ချက် မှားယွင်းခြင်း၊ မှိန်ဖျော့သော အနား၊ ထွက်ပေါက် ဗျူဟာ ညံ့ဖျင်းခြင်း | climb finishing ကိုသုံးပါ၊ sharpen tool ကိုသုံးပါ၊ toolpath ကို optimize လုပ်ပါ။ |
စက်ယန္တရားမလည်ပတ်မီ တပ်ဆင်မှုလုံခြုံရေး၊ toolpath preview၊ feed rates၊ spindle speed၊ coolant settings နှင့် backlash အခြေအနေကို မိနစ်အနည်းငယ်စစ်ဆေးခြင်းသည် အသုံးဝင်ပါသည်။ တိုတောင်းသော setup check သည် tool ပျက်စီးမှု၊ အပိုင်းအစများနှင့် ကုန်ကျစရိတ်များသော ပြန်လည်ပြုပြင်မှုများကို ကာကွယ်နိုင်သည်။
အမေးအဖြေများ
ဘယ်ဟာပိုကောင်းလဲ၊ ရိုးရာ ဒါမှမဟုတ် Climb Milling
ကျွန်တော့်အလုပ်မှာ Climb Milling ကို ပိုမိုချောမွေ့တဲ့ အပြီးသတ်မှုနဲ့ ကိရိယာသက်တမ်း ရှည်ကြာတာကြောင့် CNC လုပ်ဆောင်ချက်အများစုအတွက် ပိုနှစ်သက်ပါတယ်။ ၎င်းက ဖြတ်တောက်အား အတက်အကျကို လျှော့ချပေးပြီး အပူစုပုံမှုကို လျော့နည်းစေပါတယ်။ ဒါပေမယ့် သိသာထင်ရှားတဲ့ backlash ရှိတဲ့ ဒါမှမဟုတ် compensation system တွေ ချို့တဲ့နေတဲ့ စက်တွေမှာ Conventional Milling က ပိုလုံခြုံပြီး ပိုတည်ငြိမ်ပါတယ်။ တိကျမှုလိုအပ်ချက်တွေက ±0.01 mm ထက် ပိုတင်းကျပ်တဲ့အခါ Climb Milling က အထူးသဖြင့် အလူမီနီယမ် ဒါမှမဟုတ် တိုက်တေနီယမ်သတ္တုစပ်တွေကို စက်ပစ္စည်းတွေနဲ့ လည်ပတ်တဲ့အခါ သာလွန်ကောင်းမွန်တဲ့ တသမတ်တည်းရှိမှုကို ပေးစွမ်းပါတယ်။
Climb Milling ရဲ့ အားနည်းချက်တွေက ဘာတွေလဲ။
Climb Milling သည် ထိရောက်မှုမြင့်မားသော်လည်း backlash ထိန်းချုပ်မှုညံ့ဖျင်းသော စက်များတွင် အန္တရာယ်များရှိသည်။ ဖြတ်စက်၏ ရွေ့လျားမှုသည် အစိတ်အပိုင်းကို ကိရိယာထဲသို့ ဆွဲယူသွားပြီး ကိရိယာ ရုတ်တရက် ထိတွေ့မှု၊ အစိတ်အပိုင်း ရွေ့လျားမှု သို့မဟုတ် မျက်နှာပြင် ඔප දැමීම ဖြစ်ပေါ်စေနိုင်သည်။ သင့်လျော်သော backlash လျော်ကြေးမရှိပါက၊ အထူးသဖြင့် သံမဏိ သို့မဟုတ် မာကျောသော သံမဏိကဲ့သို့သော မာကျောသောပစ္စည်းများကို ဖြတ်တောက်သည့်အခါ သည်းခံမှုအမှားများ ၀.၀၅ မီလီမီတာထက် ကျော်လွန်ပြီး ကိရိယာ ඔප දැමීම တိုးလာသည်ကို ကျွန်ုပ် တွေ့ရှိခဲ့သည်။
Up-Cut Milling ရဲ့ အားသာချက်တွေက ဘာတွေလဲ။
Up-Cut Milling သို့မဟုတ် ရိုးရာ Milling သည် ကြမ်းတမ်းသောလုပ်ငန်းများတွင် ပိုမိုထိန်းချုပ်မှုပေးစွမ်းပြီး တုန်ခါမှုများကို ပိုမိုကောင်းမွန်စွာ စုပ်ယူပေးပါသည်။ မျက်နှာပြင်အရည်အသွေးထက် မာကျောမှုနှင့် ကိရိယာတည်ငြိမ်မှုသည် ပိုမိုအရေးကြီးသော သွန်းသံ၊ ပုံသွင်းခြင်း သို့မဟုတ် မာကျောသောသံမဏိများတွင် အလုပ်လုပ်သည့်အခါ ကျွန်ုပ်က ၎င်းကို မကြာခဏ ရွေးချယ်လေ့ရှိသည်။ ၎င်းသည် အထူးသဖြင့် ခံနိုင်ရည်အား ±0.05 မီလီမီတာအထက်ရှိပြီး အပြီးသတ်ထက် စက်ပိုင်းဆိုင်ရာတည်ငြိမ်မှုကို ဦးစားပေးသည့်အခါ အဟောင်းများ သို့မဟုတ် လက်ဖြင့်ပြုလုပ်ထားသော စက်များတွင် အထူးသဖြင့် အသုံးဝင်ပါသည်။
အပေါ်မှကြိတ်ခွဲခြင်းနှင့် အောက်သို့ကြိတ်ခွဲခြင်းဆိုတာဘာလဲ
Up Milling (Conventional) သည် ကိရိယာကို ဖိသွင်းသည့် ဦးတည်ရာသို့ တွန်းပို့ပြီး ကိရိယာဝင်ရောက်မှု ချောမွေ့မှုကို မြှင့်တင်ပေးပြီး တုန်ခါမှုကို စုပ်ယူပေးသည်—ကြမ်းတမ်းစွာပြုလုပ်ခြင်း သို့မဟုတ် မတည်ငြိမ်သော တည်ဆောက်ပုံများအတွက် အသင့်တော်ဆုံးဖြစ်သည်။ Down Milling (Climb) သည် ကိရိယာကို ဖိသွင်းသည့် ဦးတည်ရာသို့ ဆွဲယူသောကြောင့် ပိုမိုသန့်ရှင်းသော အပြီးသတ်မှုများကို ရရှိစေကာ ကိရိယာ ဟောင်းနွမ်းမှုကို လျော့နည်းစေသည်။ အလူမီနီယမ်၊ ကြေးနီနှင့် အင်ဂျင်နီယာပလတ်စတစ်များအတွက် ကျွန်ုပ်သည် Climb Milling ကို ရွေးချယ်သည်၊ ပွတ်တိုက်မှု သို့မဟုတ် ခံနိုင်ရည်မြင့်မားသော သတ္တုများအတွက်၊ Conventional Milling သည် backlash ကြောင့် ဖြစ်ပေါ်လာသော ပုံပျက်ခြင်းကို ရှောင်ရှားပေးသည်။
Down Milling မှာ Backlash ဆိုတာဘာလဲ
Climb Milling မှာ Backlash ဆိုတာ lead screw ဒါမှမဟုတ် gear လိုမျိုး အစိတ်အပိုင်းတွေကြားက စက်ပိုင်းဆိုင်ရာ ကစားကွက်ကို ရည်ညွှန်းပါတယ်။ မပြင်ဘူးဆိုရင် ကိရိယာရွေ့လျားမှု မတည်ငြိမ်ခြင်း၊ တုန်ခါခြင်းနဲ့ အတိုင်းအတာ မတိကျမှုတွေ ဖြစ်ပေါ်စေနိုင်ပါတယ်။ ကျွန်တော့်ဆိုင်မှာ စက်ဟောင်းတွေမှာ 0.03 mm အထိ backlash တန်ဖိုးတွေကို တိုင်းတာခဲ့ပါတယ် - tight-tolerance အစိတ်အပိုင်းတွေကို ပျက်စီးစေဖို့ လုံလောက်ပါတယ်။ အဲဒါကြောင့် အရေးကြီးတဲ့ လုပ်ငန်းတွေမှာ Climb Milling ကို အသုံးမပြုခင် backlash compensation ကို အမြဲစစ်ဆေးပါတယ်။
ကောက်ချက်
Climb milling နှင့် ရိုးရာ milling တို့သည် တစ်ခုနှင့်တစ်ခု ပိုကောင်းသည် သို့မဟုတ် ပိုဆိုးသည်ဟူ၍သာ မဟုတ်ပါ။ ၎င်းတို့သည် စက်တောင့်တင်းမှု၊ backlash control၊ ပစ္စည်းအမျိုးအစား၊ စက်ပိုင်းဆိုင်ရာအဆင့်၊ မျက်နှာပြင်ပြီးစီးမှုလိုအပ်ချက်နှင့် ခံနိုင်ရည်ပစ်မှတ်တို့အပေါ် မူတည်၍ ရွေးချယ်သင့်သည့် မတူညီသော milling ဗျူဟာနှစ်ခုဖြစ်သည်။ Climb milling သည် ခေတ်မီ မာကျောသော CNC စက်များ၊ အပြီးသတ်ဖြတ်သန်းမှုများ၊ မြန်နှုန်းမြင့် စက်ပိုင်းဆိုင်ရာများနှင့် မျက်နှာပြင်ပြီးစီးမှုနှင့် ကိရိယာသက်တမ်း ပိုမိုကောင်းမွန်ရန် လိုအပ်သော အစိတ်အပိုင်းများအတွက် ပိုမိုသင့်လျော်ပါသည်။ ရိုးရာ milling သည် စက်ဟောင်းများ၊ ကြမ်းတမ်းသောလုပ်ငန်းများ၊ မတည်ငြိမ်သော အလွတ်များနှင့် ဖြတ်တောက်မှုတည်ငြိမ်မှုသည် နောက်ဆုံးမျက်နှာပြင်အရည်အသွေးထက် ပိုအရေးကြီးသော အခြေအနေများအတွက် ပိုမိုသင့်လျော်ပါသည်။
TiRapid မှာ ကျွန်ုပ်တို့ဟာ စိတ်ကြိုက်သတ္တုနဲ့ ပလတ်စတစ်အစိတ်အပိုင်းတွေအတွက် တိကျတဲ့ CNC စက်ပိုင်းဆိုင်ရာ ဝန်ဆောင်မှုတွေကို ပေးပါတယ်။ သင့်ရဲ့ ပရောဂျက်မှာ ကြိတ်ခွဲခြင်း၊ လှည့်ခြင်း၊ တူးဖော်ခြင်း၊ ဖောက်ထွင်းခြင်း၊ ချည်ထိုးခြင်း၊ မျက်နှာပြင်အပြီးသတ်ခြင်း ဒါမှမဟုတ် တင်းကျပ်စွာခံနိုင်ရည်ရှိတဲ့ CNC စက်ပိုင်းဆိုင်ရာတွေ လိုအပ်ရင် ကျွန်ုပ်တို့ရဲ့ အင်ဂျင်နီယာအဖွဲ့က ပစ္စည်းအပြုအမူ၊ စက်ပိုင်းဆိုင်ရာနည်းလမ်း၊ တပ်ဆင်မှုတည်ငြိမ်မှု၊ ခံနိုင်ရည်ထိန်းချုပ်မှုနဲ့ ထုတ်လုပ်မှုဖြစ်နိုင်ခြေတွေကို ပြန်လည်သုံးသပ်ပြီး ယုံကြည်စိတ်ချရတဲ့ အစိတ်အပိုင်းအရည်အသွေးနဲ့ ထိရောက်တဲ့ ထုတ်လုပ်မှုကို ပံ့ပိုးပေးနိုင်ပါတယ်။
















