
Dalam pembuatan bahagian mekanikal, sesetengah komponen mungkin memenuhi keperluan dimensi tetapi masih mengalami masalah seperti peningkatan geseran, pengedap yang lemah atau operasi yang tidak stabil selepas dipasang pada peralatan. Dalam kebanyakan kes, masalahnya bukanlah ketepatan dimensi tetapi kualiti permukaan. Nilai Ra, sebagai parameter penting untuk mengukur kekasaran permukaan, dipertimbangkan secara meluas dalam pemesinan jitu. Bahagian, bahan dan persekitaran aplikasi yang berbeza mempunyai keperluan Ra yang berbeza. Pengilang perlu mengawal kualiti permukaan melalui ketepatan peralatan, proses pemesinan dan prosedur pemeriksaan untuk memastikan bahagian bukan sahaja boleh dihasilkan tetapi juga memenuhi keperluan prestasi jangka panjang.
Apakah Maksud Nilai Ra dalam Pemesinan Kejituan?
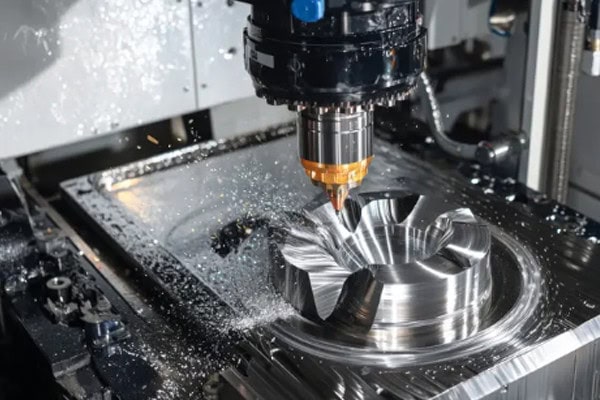
Dalam pemesinan jitu, Ra merupakan penunjuk kualiti permukaan yang penting yang mewakili ketidakrataan mikroskopik permukaan yang dimesin. Secara ringkasnya, ia merupakan ukuran berangka tentang betapa licinnya sesuatu permukaan. Walaupun sebahagian permukaan mungkin kelihatan licin pada mata kasar, perbezaan mikroskopik masih wujud. Variasi kecil ini boleh menjejaskan prestasi pemasangan, keadaan operasi dan hayat perkhidmatan secara langsung dalam aplikasi jitu tinggi.
Semasa menyemak lukisan pemesinan, pelanggan sering melihat keperluan kemasan permukaan seperti Ra0.8, Ra1.6 atau Ra3.2. Nilai ini tidak bermakna nombor yang lebih kecil sentiasa lebih baik. Sebaliknya, nilai Ra yang betul harus sepadan dengan keperluan aplikasi sebenar komponen. Faktor berikut menjelaskan mengapa Ra penting dalam pemesinan jitu.
Nilai Ra Mempengaruhi Prestasi Bahagian
Kekasaran permukaan bukan sahaja mempengaruhi penampilan. Ia secara langsung mempengaruhi prestasi sesuatu bahagian semasa operasi sebenar. Ini menjadi sangat penting terutamanya untuk komponen yang melibatkan pergerakan, pengedapan atau pemasangan tepat.
Nilai Ra terutamanya mempengaruhi:
- Ketepatan pemasangan antara komponen.
- Tahap geseran antara bahagian yang bergerak.
- Kebolehpercayaan struktur pengedap.
- Kadar haus semasa operasi jangka panjang.
Bagi komponen mekanikal yang jitu, permukaan yang terlalu kasar boleh meningkatkan geseran dan haus, manakala permukaan yang terlalu licin boleh menjejaskan prestasi pelinciran. Semasa pemesinan, keseimbangan yang betul perlu dicapai berdasarkan keperluan produk.
Bahagian Berbeza Mempunyai Keperluan Ra Berbeza
Jenis komponen yang berbeza memerlukan piawaian kualiti permukaan yang berbeza. Bahagian struktur biasa mungkin hanya memerlukan kualiti pemesinan asas, manakala komponen yang digunakan dalam peralatan automasi, peranti perubatan atau sistem aeroangkasa biasanya memerlukan kawalan permukaan yang lebih ketat.
Keperluan biasa termasuk:
- Bahagian struktur standard memberi tumpuan kepada kestabilan pemesinan.
- Komponen transmisi memerlukan geseran dan prestasi haus yang lebih baik.
- Komponen pengedap memerlukan konsistensi permukaan yang lebih baik.
- Bahagian pemasangan jitu memerlukan kawalan Ra yang lebih ketat.
Dalam projek pemesinan jitu, menetapkan keperluan Ra yang munasabah membantu mengelakkan kos pembuatan yang tidak perlu di samping memastikan bahagian tersebut memenuhi keperluan aplikasi sebenar.
Ra Rendah Tidak Sentiasa Bermakna Pemesinan Yang Lebih Baik
Ramai pelanggan menganggap bahawa nilai Ra yang lebih rendah sentiasa mewakili keupayaan pemesinan yang lebih tinggi. Walau bagaimanapun, ini tidak sepenuhnya betul. Kekasaran permukaan yang terlalu rendah boleh meningkatkan masa dan kos pemesinan tanpa memberikan peningkatan prestasi yang ketara.
Apabila memilih nilai Ra, pengeluar harus mempertimbangkan:
- Persekitaran operasi bahagian tersebut.
- Keperluan ketepatan pemasangan.
- Ciri-ciri pemesinan bahan.
Piawaian kekasaran permukaan yang munasabah membolehkan kualiti pemesinan dan kecekapan pengeluaran mencapai keseimbangan yang lebih baik.
Apakah Nilai Ra yang Boleh Dicapai Secara Umumnya oleh Pemesinan Kejituan?
Julat Ra yang boleh dicapai berbeza-beza bergantung pada kaedah pemesinan. Pemesinan CNC, pemusingan, penggilingan, pengisaran dan proses lain menghasilkan kemasan permukaan yang berbeza disebabkan oleh prinsip kerja yang berbeza. Dalam pengeluaran sebenar, jurutera biasanya memilih proses yang sesuai berdasarkan struktur bahagian, kekerasan bahan dan keperluan lukisan dan bukannya menggunakan piawaian kemasan permukaan tertinggi pada setiap komponen.
Berikut ialah julat Ra yang biasa untuk kaedah pemesinan jitu yang berbeza.
Julat Pengilangan CNC Ra
Pengilangan CNC merupakan salah satu proses yang paling banyak digunakan dalam pemesinan jitu. Ia digunakan terutamanya untuk pembuatan permukaan rata, rongga, permukaan melengkung dan komponen struktur yang kompleks. Melalui laluan alat yang diprogramkan, pengilangan CNC dapat mengekalkan konsistensi pemesinan yang baik.
Julat Ra biasa termasuk:
- Pengisaran standard biasanya mencapai sekitar Ra3.2μm.
- Pengisaran halus secara amnya boleh mencapai Ra1.6μm.
- Dengan alat dan parameter yang dioptimumkan, kekasaran yang lebih rendah dapat dicapai.
Kelebihan pengilangan CNC terletak pada fleksibiliti dan keupayaannya untuk memproses struktur kompleks. Bagi kebanyakan komponen perindustrian, pengilangan halus sudah boleh memenuhi keperluan kualiti permukaan yang tinggi.
Prestasi Ra bagi Pemutaran CNC
Pemutaran CNC terutamanya digunakan untuk aci, lengan, dan komponen struktur berputar. Bahagian-bahagian ini biasanya memerlukan kebulatan, konsentrisiti, dan kualiti permukaan yang baik. Nilai Ra akhir dipengaruhi oleh keadaan alat dan parameter pemotongan.
Keputusan biasa termasuk:
- Pusingan standard biasanya mencapai Ra3.2μm hingga Ra6.3μm.
- Pemutaran halus boleh mencapai Ra0.8μm hingga Ra1.6μm.
- Proses kemasan khas boleh mencapai kekasaran yang lebih rendah.
Proses pusingan yang stabil mengurangkan tanda permukaan yang tidak sekata dan meningkatkan kebolehpercayaan semasa operasi komponen.
Julat Proses Pengisaran Ra
Apabila bahagian memerlukan ketepatan permukaan yang lebih tinggi, pengisaran sering digunakan sebagai proses kemasan akhir. Ia membuang sejumlah kecil bahan melalui roda pengisaran untuk memperbaiki lagi keadaan permukaan.
Pengisaran biasanya digunakan untuk:
- Komponen keluli kekerasan tinggi.
- Bahagian acuan ketepatan.
- Permukaan pemasangan berketepatan tinggi.
- Komponen yang memerlukan kawalan kekasaran permukaan yang ketat.
Walaupun pengisaran agak perlahan berbanding kaedah pemesinan lain, ia boleh meningkatkan kualiti permukaan dengan ketara dan memainkan peranan penting dalam projek pemesinan jitu yang memerlukan permintaan tinggi.
Apakah Faktor yang Mempengaruhi Nilai Ra dalam Pemesinan Kejituan?
Nilai Ra akhir sesuatu bahagian tidak ditentukan oleh satu faktor sahaja. Peralatan pemesinan, alatan, bahan dan parameter proses semuanya mempengaruhi kemasan permukaan akhir. Kadangkala mesin yang sama yang memproses bahan yang sama boleh menghasilkan hasil permukaan yang berbeza disebabkan oleh tetapan parameter yang berbeza. Oleh itu, pelbagai aspek perlu dikawal semasa pengeluaran.
Faktor utama yang mempengaruhi Ra termasuk yang berikut.
Keadaan Alat Mempengaruhi Kualiti Permukaan
Alat pemotong merupakan komponen utama yang bersentuhan langsung dengan benda kerja. Ketajaman alat dan keadaan haus mempunyai kesan langsung terhadap kualiti permukaan mesin. Apabila alat digunakan terlalu lama, prestasi pemotongan akan berkurangan, yang boleh menyebabkan tanda pemesinan dan kecacatan permukaan.
Faktor-faktor utama yang mempengaruhi termasuk:
- Haus alat mengurangkan kualiti permukaan.
- Bahan alat mempengaruhi prestasi pemotongan.
- Reka bentuk alat mempengaruhi keupayaan penyingkiran cip.
Mengekalkan keadaan alat yang baik membantu menstabilkan hasil pemesinan dan mengurangkan turun naik kualiti semasa pengeluaran kelompok.
Parameter Pemesinan Menentukan Keputusan Permukaan
Kelajuan pemotongan, kadar suapan dan kedalaman pemotongan adalah faktor penting yang mempengaruhi nilai Ra. Tetapan yang tidak betul boleh menyebabkan getaran, penjanaan haba yang berlebihan atau keadaan pemotongan yang tidak stabil.
Pertimbangan penting termasuk:
- Mengawal kelajuan pemotongan yang sesuai.
- Mengelakkan kadar suapan yang berlebihan.
- Mengurangkan getaran semasa pemesinan.
- Mengoptimumkan laluan pemotongan.
Tetapan parameter yang betul meningkatkan kualiti permukaan dan membantu komponen mencapai keperluan kekasaran yang lebih konsisten.
Ciri-ciri Bahan Mempengaruhi Kesukaran Pemesinan
Bahan yang berbeza bertindak secara berbeza semasa pemesinan. Aloi aluminium biasanya mencapai kemasan permukaan yang lebih baik dengan lebih mudah, manakala aloi keluli tahan karat dan titanium lebih mencabar kerana kekerasan dan ketahanannya.
Faktor berkaitan bahan termasuk:
- Kekerasan mempengaruhi jangka hayat alat.
- Ketangguhan mempengaruhi kestabilan pemotongan.
- Kekonduksian terma mempengaruhi suhu pemesinan.
Membangunkan strategi pemesinan yang sesuai untuk bahan yang berbeza dapat mengurangkan kesukaran kawalan kualiti permukaan dan meningkatkan hasil pemesinan jitu.
Bagaimanakah Nilai Ra Boleh Dikawal Secara Konsisten dalam Pemesinan Kejituan?
Dalam pengeluaran sebenar, mencapai hasil yang layak sekali sahaja tidak bermakna proses pemesinan stabil. Semasa pembuatan kelompok, keadaan peralatan, perubahan alat dan persekitaran pemesinan semuanya boleh mempengaruhi kualiti permukaan. Mengekalkan nilai Ra yang stabil dari semasa ke semasa memerlukan proses pengurusan pengeluaran yang lengkap, meliputi penyediaan, kawalan pemesinan dan pemeriksaan akhir.
Membangunkan Perancangan Proses yang Betul Sebelum Pemesinan
Menganalisis struktur bahagian dan ciri-ciri bahan sebelum pemesinan membantu menentukan strategi pembuatan yang sesuai dan mengurangkan pelarasan kemudian.
Langkah utama termasuk:
- Mengesahkan keperluan kemasan permukaan.
- Memilih kaedah pemesinan yang sesuai.
- Merancang laluan pemesinan yang munasabah.
Persediaan yang betul mengurangkan risiko pemesinan dan meningkatkan kecekapan pengeluaran.
Pantau Kualiti Semasa Pemesinan
Kawalan masa nyata semasa pemesinan merupakan bahagian penting dalam mengekalkan nilai Ra yang stabil. Dengan memantau peralatan dan keadaan pemesinan secara berterusan, masalah dapat dikenal pasti dan diperbetulkan dengan cepat.
Langkah-langkah kawalan termasuk:
- Memeriksa keadaan haus alat.
- Melaraskan parameter pemesinan yang tidak normal.
- Memantau perubahan kualiti permukaan.
Pengurusan proses yang stabil membantu mengurangkan perbezaan antara bahagian individu.
Lakukan Pemeriksaan Akhir Selepas Pemesinan
Pemeriksaan akhir mengesahkan sama ada bahagian memenuhi keperluan lukisan dan memainkan peranan penting dalam memastikan kualiti penghantaran.
Kaedah pemeriksaan termasuk:
- Menggunakan penguji kekasaran permukaan untuk mengukur nilai Ra.
- Memeriksa permukaan mesin kritikal.
- Merekod data pemeriksaan.
Proses pemeriksaan yang lengkap membantu memastikan konsistensi dan kebolehpercayaan komponen yang dimesin dengan ketepatan.
Tiada piawaian Ra tetap dalam pemesinan jitu. Nilai yang sesuai bergantung pada aplikasi bahagian, ciri bahan dan proses pemesinan. Secara amnya, pengilangan dan pemusingan CNC boleh mencapai Ra1.6μm hingga Ra3.2μm, manakala proses pengisaran dan kemasan lain boleh memenuhi keperluan kualiti permukaan yang lebih tinggi. Prestasi permukaan yang stabil bukan sahaja bergantung pada ketepatan peralatan tetapi juga pada perancangan proses yang betul, pengurusan alat dan prosedur pemeriksaan yang ketat. Tirapid pakar dalam perkhidmatan pemesinan jitu, menyediakan penyelesaian pemesinan bahagian jitu tinggi untuk membantu syarikat mencapai pembuatan tersuai yang stabil dan berkualiti tinggi.
















