
Anodisasi ialah proses elektrokimia yang membentuk lapisan oksida tahan lama pada logam, meningkatkan rintangan kakisan dan haus sambil membolehkan kemasan yang pelbagai. Dalam artikel ini, saya akan menerangkan prinsip anodisasi, bahan, proses, jenis, parameter utama, kawalan kualiti dan penyelesaian masalah untuk hasil yang optimum.
Apakah Anodisasi?
Anodisasi ialah proses rawatan permukaan logam yang mengubah bahan permukaan logam menjadi lapisan oksida tahan lama dan tahan kakisan yang terikat rapat pada permukaan logam. Dengan mengawal parameter proses, anodisasi boleh mencapai ketebalan, kekerasan dan warna yang disesuaikan. Proses ini digunakan secara meluas dalam aeroangkasa, perubatan, elektronik dan pembinaan.
. Principle Of Anodizing
Anodisasi berfungsi dengan menggunakan elektrik dan kimia untuk mencipta lapisan oksida pelindung pada permukaan logam, biasanya aluminium. Beginilah cara ia berlaku dalam praktik:
Tindak Balas Elektrokimia
Bahan kerja bertindak sebagai anod dalam sel elektrolitik, direndam dalam elektrolit berasid (biasanya asid sulfurik). Satu katod juga diletakkan di dalam sel.
Contohnya, dalam kes pengoksidaan anodik aluminium, bahan kerja aluminium bertindak sebagai anod dalam sel. Apabila arus terus dikenakan, ion oksigen yang dibebaskan daripada elektrolit bertindak balas dengan atom aluminium pada permukaan aluminium, membentuk filem aluminium oksida (Al₂O₃) yang padat.
Pembentukan Lapisan dan struktur
Tidak seperti cat atau penyaduran, lapisan oksida tumbuh daripada logam itu sendiri—kira-kira separuh menembusi ke dalam, dan separuh lagi terbina ke luar. Ini menjadikannya penting pada substrat dan tahan terhadap pengelupasan. Lapisan ini berliang, membolehkan pencelupan atau pengedapan pada langkah-langkah seterusnya.
Parameter Terkawal
Faktor seperti ketumpatan arus, voltan, komposisi elektrolit, suhu dan masa secara langsung mempengaruhi ketebalan, kekerasan dan keliangan oksida.
Faedah Fungsian
Lapisan oksida padat ini meningkatkan ketahanan kakisan, rintangan haus, penebat elektrik dan membolehkan pewarnaan hiasan. Ia juga tahan UV, menjadikannya sesuai untuk aplikasi luar dan berprestasi tinggi.
Servis Are The Tya Of Anodizing
Terdapat tujuh jenis utama anodisasi: Jenis I, Jenis II, Jenis III, Jenis IC, Jenis IIB, Jenis IIB dan anodisasi asid fosforik. Jenis anodisasi yang berbeza berbeza dari segi ketebalan, kekerasan dan ketahanan – memahami perbezaan ini dapat membantu anda memilih proses yang tepat berdasarkan keperluan prestasi dan penampilan anda.
| Jenis | Elektrolit | Ketebalan (μm) | Kekerasan (HV) | Harta Utama |
| Jenis I (Penganodan Asid Kromik) | Asid kromik | 0.2-0.5 | - | Rintangan kakisan yang sangat baik, mengekalkan kekonduksian |
| Jenis II (Penganodan Asid Sulfurik) | Asid sulfurik | 5-25 | - | Kemasan hiasan yang baik, boleh dicelup, rintangan haus sederhana |
| Jenis III (Penganodan Keras) | Asid sulfurik suhu rendah | 25-150 | 400-500 + | Kekerasan tinggi, rintangan haus dan kakisan yang sangat baik |
| Jenis IC | Asid Borik–sulfurik | 0.2-0.5 | - | Penggantian asid kromium, rintangan kakisan yang baik |
| Jenis IIB (Penganodan Sulfurik Filem Nipis) | Asid sulfurik | 1-5 | - | Lapisan hiasan nipis, perubahan dimensi minimum |
| Anodisasi Asid Fosforik | Asid fosforik | 0.5-3 | - | Meningkatkan tenaga permukaan, digunakan untuk penyediaan ikatan |
. Dperbezaan Bantara Anodizing And Odi sana Surface Trehat Pproses
| Jenis Proses | Prinsip Utama | Ciri-ciri Struktur | Julat Ketebalan | Pakai Rintangan | lekat | Rintangan Semburan Garam (ASTM B117) |
| Anodizing | Pengoksidaan elektrokimia membentuk aluminium oksida yang disepadukan dengan substrat | Lapisan penghalang padat (perlindungan) + lapisan berliang (pewarna/pengedap) | 5–50 μm (sehingga 150 μm untuk anodisasi keras) | Tinggi | Sangat tinggi (tidak akan terkopek) | Jam 500-1000 |
| Electroplating | Memendapkan lapisan logam luaran pada permukaan melalui penurunan elektrokimia | Salutan luaran pepejal bergantung pada lekatan, mudah terkopek | 5–25μm | sederhana | sederhana | Bergantung pada bahan penyaduran |
| Salutan serbuk | Zarah serbuk cair bergabung untuk membentuk filem pelindung dan hiasan | Lapisan organik tebal, liputan seragam tetapi lebih lembut daripada oksida anodized | 60–120μm | sederhana | Tinggi | Bergantung pada jenis salutan |
| Penukaran Chromate | Tindak balas penukaran kimia menghasilkan filem penukaran pelindung nipis | Lapisan yang sangat nipis dengan kekuatan mekanikal yang minimum, terutamanya untuk perlindungan sementara atau tambahan | 0.2–0.4μm | Rendah | sederhana | Rendah |
Servis Material Are Sboleh guna For Anodizing
Daripada pengalaman saya dalam pengeluaran anodisasi dan kawalan kualiti, pemilihan bahan adalah langkah pertama untuk memastikan prestasi dan penampilan salutan yang konsisten. Tidak semua logam sesuai untuk anodisasi—ia bergantung pada sifat pengoksidaannya dan kestabilan filem oksida.
Di bawah, saya akan menganalisis logam yang sesuai, kes yang tidak sesuai atau khas, dan kesan komposisi aloi pada lapisan anodized.
Logam yang sesuai For Anodizing
Aluminium & Aloi
Aluminium (contohnya, 6061, 7075, 2024) ialah bahan anodisasi yang paling biasa. Filem aluminium oksida (Al₂O₃) adalah padat, melekat kuat, dan boleh mencapai ketebalan 5–50 μm, sekali gus meningkatkan ketahanan kakisan dengan ketara—ujian semburan garam boleh mencapai 500–1000 jam (ASTM B117). Digunakan secara meluas dalam aeroangkasa, elektronik dan seni bina.
Titanium & Aloi
Anodisasi titanium (contohnya, Ti-6Al-4V) boleh menghasilkan filem gangguan pelbagai warna, dengan ketebalan yang dikawal dengan tepat antara 20–200 nm. Lazimnya digunakan untuk implan perubatan dan komponen aeroangkasa kerana biokeserasian dan rintangan kakisan yang sangat baik.
Magnesium & Aloi
Magnesium membentuk filem oksida berliang yang rapuh. Ia memerlukan penukaran kimia gabungan atau pengedap untuk mencapai rintangan kakisan yang mencukupi. Sering digunakan untuk komponen struktur ringan.
Niobium / Tantalum / Zink
Niobium dan tantalum sering dianodkan untuk elektronik dan aplikasi hiasan mewah, membentuk filem oksida yang stabil. Zink boleh dianodkan di bawah keadaan elektrolit tertentu, terutamanya untuk tujuan hiasan.
Logam Tidak Sesuai Fatau anodisasi
Keluli / Besi
Keluli lembut berkarat dengan cepat dalam elektrolit berasid, menghasilkan filem oksida yang tidak stabil—menjadikan anodisasi konvensional tidak praktikal.
keluli tahan karat
Disebabkan sifat filem kromium oksida yang bersifat pasif, keluli tahan karat memerlukan elektrolit khas (contohnya, campuran sulfurik-fluorida) untuk penganodan. Lapisan yang terhasil kebanyakannya bersifat hiasan, dengan peningkatan kakisan yang terhad, kos yang lebih tinggi dan keperluan alam sekitar yang ketat.
Kesan OKomposisi Aloi On TLapisan Oksida
Kesucian
Aluminium berketulenan tinggi (≥99.5%) menghasilkan filem lutsinar yang seragam dengan konsistensi warna yang sangat baik, sesuai untuk kegunaan seni bina dan optik.
Unsur Aloi
Silikon : Meningkatkan kekelabuan filem dan mengurangkan kilauan, biasa dalam aloi tuangan.
Kuprum : Mengurangkan rintangan kakisan dan menggelapkan filem—memerlukan pengedap yang dioptimumkan.
Magnesium / Zink : Meningkatkan kekerasan tetapi menggelapkan lapisan oksida dan mengurangkan keseragaman pewarna.
Struktur Mikro
Saiz butiran dan taburan fasa kedua secara langsung mempengaruhi variasi warna dan keseragaman filem. Dalam pengeluaran, saya mengesyorkan agar gred aloi dan keadaan rawatan haba sentiasa konsisten dalam kelompok untuk meminimumkan variasi warna.
Servis Are The Process Fparas terendah Of Anodizing
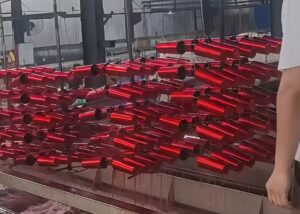
Proses anodisasi mempertingkatkan permukaan logam melalui beberapa langkah yang tepat. Prarawatan bermula. Formulasi elektrolit, suhu, ketumpatan arus dan voltan dikawal dengan teliti untuk menghasilkan salutan dengan ketebalan, kekerasan dan keliangan yang diingini. Pengedap haba, pengedap sejuk atau pengedap nikel asetat memastikan ketahanan kakisan. Bilasan dan pengeringan akhir memastikan penampilan dan prestasi yang konsisten merentasi semua bahagian.
pra-rawatan Of Bahan kerja
Degreasing
Untuk menghilangkan minyak, cap jari dan bahan cemar permukaan bagi mendapatkan lekatan filem oksida yang seragam, bersihkan bahan kerja dengan larutan alkali (seperti pembersih berasaskan natrium karbonat) pada suhu 50–70 °C selama 2–5 minit, kemudian bilas dengan teliti.
Penggilapan Mekanikal Atau Kimia
Mekanikal : Sabuk penggosok atau pelelas untuk mencapai kekasaran permukaan yang diingini (Ra 0.2–1.0 µm).
Bahan kimia: Penggilapan asid (campuran asid fosforik–nitrik) untuk meningkatkan kebolehpantulan.
Etching
Untuk menghilangkan calar dan kecacatan tuangan, etsa bahan setebal 5–15 µm secara seragam dengan merendam bahan kerja dalam rendaman natrium hidroksida yang dikekalkan pada suhu 40–60 °C, memastikan kawalan yang tepat bagi mengelakkan etsa berlebihan.
Desmut
Selepas mengetsa, buang sisa aloi seperti kuprum atau silikon dengan merendam benda kerja dalam larutan asid nitrik atau campuran sulfurik-ferik selama 30–90 saat, pastikan pembersihan lengkap sebelum dianodkan.
Anodizing
Penyediaan elektrolit dalam tangki
Semasa menyediakan elektrolit dalam tangki anodisasi, proses Jenis II standard biasanya menggunakan 15–20% asid sulfurik sebagai komponen utama. Bahan tambahan seperti asid oksalik boleh diperkenalkan untuk meningkatkan kecerahan permukaan atau melaraskan saiz liang, memastikan pembentukan lapisan oksida yang lebih seragam dan halus.
Kawalan suhu
Mengawal kadar pertumbuhan lapisan oksida, kekerasan dan struktur liang semasa anodisasi. Mencegah pemanasan melampau setempat, yang boleh menyebabkan bintik-bintik lembut, perubahan warna atau sifat filem yang tidak konsisten.
Anodisasi Asid Sulfurik Konvensional : Anodisasi asid sulfurik konvensional harus mengekalkan suhu rendaman antara 18-22 °C. Ini memastikan pembentukan oksida yang seragam, kekerasan yang baik dan saiz liang yang stabil, sekali gus mencapai penyerapan dan pengedap pewarna yang seragam.
Penganodan Keras: Untuk mencapai penganodan keras, proses tersebut harus dijalankan pada suhu yang agak rendah iaitu 0-5°C. Dalam julat suhu ini, pelarutan oksida diperlahankan, membolehkan ketebalan salutan mencapai 50-100 µm atau lebih, sekali gus mencapai kekerasan dan rintangan haus yang lebih tinggi pada lapisan oksida.
Kawalan ketumpatan arus dan voltan
Mengawal ketumpatan arus dan voltan adalah penting untuk mencapai sifat lapisan anodized yang ideal.
Anodisasi hiasan: Untuk anodisasi hiasan, ketumpatan arus 1.0–1.5 A/dm² biasanya digunakan untuk menghasilkan lapisan oksida yang seragam dan berwarna baik.
Anodisasi keras: Anodisasi keras memerlukan ketumpatan arus yang lebih tinggi iaitu 2.5–3.0 A/dm² untuk mencapai salutan yang lebih tebal dan keras.
Voltan biasanya ditingkatkan secara beransur-ansur semasa proses dan bukannya dikenakan serta-merta kepada voltan maksimum—ini menghalang pemanasan melampau dan pembakaran setempat, memastikan pertumbuhan oksida yang seragam dan mengurangkan risiko bopeng atau perubahan warna.
Kawalan yang betul memastikan kekerasan, ketebalan dan kualiti permukaan yang konsisten merentasi semua bahagian.
Kawalan Masa
Dalam kerja anodisasi saya, saya mengawal masa pemprosesan dengan ketat berdasarkan Peraturan 720, di mana 720 amp-minit setiap kaki persegi menghasilkan kira-kira 1 mil (25.4 µm) ketebalan oksida. Contohnya, sasaran 2 mil (≈50 µm) memerlukan kira-kira 1,440 amp-min/ft², diselaraskan untuk ketumpatan arus dan luas permukaan.
Saya memantau kedua-dua amperaj dan masa berlalu dalam masa nyata untuk memastikan pertumbuhan seragam merentasi geometri kompleks, mengelakkan pengoksidaan berlebihan atau bintik nipis. Kawalan masa yang tepat secara langsung mempengaruhi kekerasan filem, keliangan dan ketekalan warna, menjadikannya parameter kritikal untuk hasil berprestasi tinggi yang boleh diulang.
Penggerudian & Penetapan
Pergolakan
Kekalkan pergerakan elektrolit yang berterusan menggunakan pengaliran udara atau pam mekanikal untuk memastikan suhu dan kepekatan asid yang seragam di seluruh tangki. Mencegah pemanasan melampau setempat dan pertumbuhan oksida yang tidak sekata, meningkatkan konsistensi ketebalan filem di semua permukaan.
Lekapan
Gunakan titanium yang tidak mencemarkan, tahan kakisan atau aluminium yang sangat konduktif sebagai bahan lekapan untuk memastikan sentuhan elektrik yang boleh dipercayai. Titik pengapit hendaklah diletakkan di kawasan yang tidak kritikal atau tersembunyi untuk mengelakkan meninggalkan tanda yang ketara pada permukaan yang berfungsi atau estetik.
Lekapan mesti memastikan cengkaman mekanikal yang selamat pada bahan kerja sambil meminimumkan rintangan elektrik untuk mengelakkan arka atau pengoksidaan yang tidak sekata.
Mewarna Of bahan kerja (Pilihan)
Pewarnaan Organik
Dalam pencelupan organik, lapisan oksida berliang aluminium anodized bertindak seperti span, menyerap molekul pewarna jauh ke dalam strukturnya. Ini membolehkan spektrum warna terang yang luas dan padanan warna yang tepat untuk tujuan hiasan.
Walau bagaimanapun, oleh kerana pewarna organik mempunyai kestabilan UV yang lebih rendah berbanding pigmen bukan organik, pendedahan cahaya matahari yang berpanjangan boleh menyebabkan pudar. Untuk memaksimumkan ketahanan, saya mengawal saiz liang dan suhu rendaman pewarna (biasanya 50–60 °C), diikuti dengan pengedap segera untuk mengunci warna dan meningkatkan daya tahan terhadap degradasi alam sekitar.
Pewarna Elektrolitik
Dalam pewarnaan elektrolitik, saya merendam bahagian anodized dalam tab mandi yang mengandungi garam logam seperti timah stanous atau kobalt. Arus ulang-alik memacu ion logam ini ke dalam pangkal liang oksida, menghasilkan rona gangsa ke hitam yang stabil.
Kaedah ini menawarkan rintangan UV dan keseragaman warna yang luar biasa, dengan voltan proses tipikal 12–18 V dan masa rendaman 1–3 minit, memastikan kemasan tahan lama dan tahan pudar yang sesuai untuk aplikasi seni bina dan luaran.
Warna Gangguan
Dalam pewarnaan gangguan, saya menggunakan titanium atau keluli tahan karat sebagai katod dan mengawal peringkat pengedap liang dengan tepat untuk menghasilkan kesan gangguan optik. Dengan melaraskan parameter pengedap dan geometri liang, saya boleh menghasilkan warna biru, hijau dan ungu yang terang tanpa pewarna.
Warna-warna ini terhasil daripada gangguan gelombang cahaya dalam lapisan oksida, menawarkan kestabilan UV dan rintangan kakisan yang sangat baik, dengan kawalan ketebalan biasanya dalam lingkungan ±0.1 µm untuk kualiti visual yang konsisten.
Pengedap
Dalam peringkat pengedap, saya memilih kaedah berdasarkan rintangan kakisan, kestabilan warna dan kecekapan pengeluaran yang diperlukan.
Pengedap Air DI Panas (≥95 °C, 15–30 min): I menghidrat lapisan alumina untuk membentuk boehmit [AlO(OH)], menutup liang pori dengan berkesan dan memberikan ketahanan kakisan yang luar biasa—selalunya melebihi 1,000 jam dalam ujian semburan garam ASTM B117.
Pengedap Nikel Asetat (85–90 °C): Ini menawarkan perlindungan kakisan yang kuat sambil meminimumkan perubahan warna, menjadikannya sesuai untuk anodisasi hiasan yang mana ketekalan visual adalah penting.
Pengedap Sejuk (~25 °C, berasaskan fluorida) : Saya menggunakan ini apabila penjimatan tenaga dan daya pemprosesan yang tinggi menjadi keutamaan. Walaupun ia mengedap lebih cepat, lapisan yang terhasil mungkin mempunyai kekerasan yang sedikit berkurangan (sebanyak 5–10%) berbanding pengedap panas.
Bilas dan Pengeringan
Dalam peringkat pembilasan dan pengeringan, kedua-dua kawalan pencemaran dan integriti bahagian adalah penting untuk mencapai prestasi lapisan anodized yang diingini.
Pembilasan : Pembilasan bertingkat berbilang dengan air ternyahion (DI) antara setiap peringkat proses mencegah perpindahan elektrolit dan pencemaran silang. Kekonduksian air DI biasanya dikekalkan di bawah 5 µS/cm, dengan kadar aliran yang mencukupi untuk menukar sepenuhnya isipadu mandian dalam masa 1–2 minit.
Pengeringan : Bergantung pada geometri bahagian dan keperluan kemasan, pengering udara panas pada suhu 60–80 °C atau pengering emparan untuk komponen kecil digunakan. Langkah-langkah diambil untuk mengelakkan tompokan air, terutamanya pada bahagian hiasan.
Reka Bentuk Rak : Rak direka bentuk untuk mengekalkan sentuhan elektrik yang kuat dan stabil sambil meminimumkan tanda sentuhan yang kelihatan. Jari titanium atau aluminium yang fleksibel digunakan untuk bahagian kecil atau halus bagi mengelakkan ubah bentuk, dan kedudukan pengapit dilaraskan dalam anodisasi berbilang laluan untuk mengagihkan tanda dan mengekalkan penampilan yang konsisten.
kelebihan Adan Had Of Anodizing
Bahagian ini saya akan meneroka bagaimana anodisasi meningkatkan ketahanan, penampilan dan jangka hayat, di samping mendedahkan pertimbangan reka bentuk dan pembuatan yang diperkenalkannya. Anda akan melihat mengapa aluminium anodisasi dinilai untuk ketahanan kakisan, perlindungan haus dan potensi hiasan, dan juga memahami bagaimana penebat elektrik, konsistensi warna dan perubahan dimensi boleh mempengaruhi kesesuaiannya untuk aplikasi ketepatan.
kelebihan
Rintangan Kakisan : Aluminium anodized membentuk lapisan oksida Al₂O₃ dengan ketebalan tipikal 5–25 µm (Jenis II) atau 25–150 µm (Jenis III). Lapisan padat dan stabil ini boleh melanjutkan rintangan kakisan sehingga lebih 1,000 jam dalam ujian semburan garam ASTM B117, menjadikannya sesuai untuk persekitaran marin dan perindustrian.
Rintangan Haus : Anodisasi keras Jenis III mencapai tahap kekerasan HV 400–500+, meningkatkan ketahanan permukaan dengan ketara dan mengurangkan haus berkaitan geseran dalam aplikasi sentuhan bergerak atau kasar.
Estetika : Struktur oksida berliang membolehkan pewarnaan seragam melalui pewarna organik atau pemendapan logam elektrolitik, membolehkan pelbagai kemasan hiasan sambil mengekalkan kilauan logam.
Penyelenggaraan Rendah : Lapisan oksida lengai secara kimia mengurangkan keperluan pembersihan atau penggunaan semula salutan yang kerap, sekali gus mengurangkan kos penyelenggaraan kitaran hayat.
Batasan.
Kekonduksian Elektrik Berkurangan – Lapisan oksida ialah dielektrik, dengan kerintangan permukaan melebihi 10¹¹ Ω·cm, ini mengehadkan penggunaannya dalam aplikasi yang memerlukan pembumian elektrik atau aliran arus tanpa pemprosesan sekunder.
Cabaran Pemadanan Warna – Penyerapan pewarna boleh berbeza-beza mengikut komposisi aloi, ketebalan filem dan kaedah pengedap, yang membawa kepada sedikit perbezaan warna antara kelompok, toleransi untuk projek seni bina mungkin memerlukan ΔE < 2.0 dalam ruang warna CIE Lab.
Perubahan Dimensi – Kira-kira 50% lapisan oksida tumbuh ke luar dan 50% ke dalam (Jenis III), mengubah dimensi sebanyak ~0.5× ketebalan salutan, bahagian yang dimesin dengan ketepatan mungkin memerlukan pra-pampasan dalam reka bentuk untuk mengekalkan toleransi dalam lingkungan ±0.01 mm.
pengeluaran LIne Cpertimbangan
Dalam barisan pengeluaran anodisasi, kos dan masa kitaran merupakan faktor kritikal yang mempengaruhi keuntungan dan prestasi penghantaran. Keperluan untuk prestasi salutan, saiz kelompok, persediaan peralatan, penggunaan tenaga dan input buruh secara kolektif menentukan kecekapan dan kos unit. Untuk bahagian berspesifikasi tinggi atau estetik tinggi, kawalan proses yang lebih ketat meningkatkan beban peralatan dan memanjangkan masa kitaran, yang meningkatkan kos pengeluaran keseluruhan.
Komposisi Masa Kitaran
Pra-rawatan (penyahgris, penggilapan, pengetsaan, penyahgrisan): ~20–30% daripada jumlah masa
Peringkat anodisasi utama: Jenis II biasanya 20–40 minit, lapisan keras Jenis III 60–120 minit, menyumbang sehingga 50%+ daripada jumlah masa
Rawatan selepas (pewarnaan, pengedapan, pengeringan): ~20–30%
Pengendalian dan pemasangan: ~5–15% setiap kelompok
Kesan Of OXide Film Tkelesuan On Ctimur
Jenis II (5–25 μm): Masa pemprosesan yang lebih pendek, permintaan tenaga yang lebih rendah, penggunaan bahan kimia yang berkurangan, kos unit yang lebih rendah
Jenis III (25–150 μm): Memerlukan suhu rendah (0–5 °C), ketumpatan arus tinggi (2.5–3.0 A/dm²), kos tenaga dan penyejukan yang lebih tinggi, beban penerus yang lebih berat, daya pemprosesan yang lebih perlahan, meningkatkan kos unit sebanyak 30–50%
Filem yang lebih tebal juga memerlukan pengisian semula bahan kimia yang lebih kerap dan meningkatkan kos penyelenggaraan tab mandi
Alam Sekitar Sselamat
Semasa anodisasi, pengadukan elektrolit dan elektrolisis menghasilkan kabus asid (contohnya, wap asid sulfurik atau kromik), yang mesti ditangkap dan dineutralkan melalui sistem ekzos setempat dan penggosok kabus asid untuk memenuhi had pelepasan kawal selia. Proses yang melibatkan asid kromik, garam timah atau garam nikel memerlukan pengasingan dan penstabilan sisa logam berat yang ketat untuk mencegah pencemaran air. Air sisa mesti dineutralkan kepada pH 6–9 dan dirawat melalui sistem pemendakan, penapisan dan kitar semula untuk mendapatkan semula air dan bahan kimia tertentu, sekali gus mengurangkan jumlah pelepasan dan kos operasi.
Keselamatan Operasi Adan Pematuhan Kimia
Kakitangan mesti memakai sarung tangan tahan asid-alkali, gogal keselamatan, apron tahan asid dan kasut pelindung serta bekerja di kawasan yang mempunyai pengudaraan yang baik untuk meminimumkan risiko penyedutan atau sentuhan kulit. Semua perolehan, penyimpanan dan pengendalian bahan kimia mesti mematuhi GHS (Sistem Pengelasan dan Pelabelan Bahan Kimia Terharmoni Sejagat) dan peraturan bahan berbahaya tempatan. Kemudahan harus menyimpan rekod MSDS (Helaian Data Keselamatan Bahan) dan menjalankan latihan keselamatan tahunan. Kesiapsiagaan kecemasan termasuk agen peneutralan, pancuran kecemasan dan stesen pencuci mata, dengan latihan berkala untuk memastikan tindak balas insiden yang cepat dan berkesan.
Parameter Utama Dalam Anodizing
Parameter anodisasi utama—seperti Peraturan 720, nisbah ketebalan-masa/arus, suhu mandian, kepekatan asid dan corak pertumbuhan—mempengaruhi kualiti dan ketepatan salutan secara langsung. Ketumpatan dan tempoh arus optimum mencapai ketebalan sasaran tanpa kecacatan, manakala kawalan suhu dan asid yang tepat menghalang filem lembut atau rapuh. Memahami nisbah pertumbuhan Jenis II dan Jenis III menyokong perancangan toleransi yang tepat.
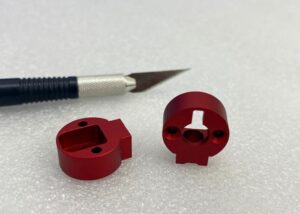
Peraturan 720
Ketebalan oksida 1 mil (25.4 μm) ≈ 720 amp-minit setiap kaki persegi.
Berfungsi sebagai rujukan asas untuk merancang tempoh anodisasi dan beban arus.
Hubungan Ketebalan–Masa/Semasa
Ketebalan adalah berkadar terus dengan ketumpatan arus × masa pemprosesan.
Ketebalan oksida dalam anodisasi meningkat secara berkadar terus dengan hasil darab ketumpatan arus dan masa pemprosesan. Contohnya, menggandakan ketumpatan arus daripada 1.2 A/dm² kepada 2.4 A/dm² secara kasarnya menggandakan kadar pertumbuhan.
Walau bagaimanapun, arus yang berlebihan atau tempoh yang berpanjangan boleh memanaskan permukaan secara berlebihan, menyebabkan melecur, retak atau filem yang terlalu berliang. Kawalan seimbang memastikan ketebalan yang seragam, kekerasan yang stabil dan penampilan yang konsisten merentasi semua bahagian.
Kawalan Suhu & Kepekatan Asid
Suhu mandian yang terlalu tinggi boleh melembutkan lapisan oksida dan meningkatkan keliangan.
Kepekatan asid yang terlalu tinggi boleh mempercepatkan pembubaran, menjadikan filem oksida rapuh dan rapuh.
Oleh itu, mengekalkan suhu dan kepekatan asid dalam julat operasi yang tepat adalah penting untuk memastikan kestabilan dan kualiti.
Pertumbuhan Dimensi & Impak Toleransi
Anodisasi sulfurik jenis II
Kira-kira 50% lapisan oksida tumbuh keluar dari permukaan logam, meningkatkan dimensi bahagian.
Baki 50% meresap ke dalam substrat, mengukuhkan ikatan antara salutan dan bahan asas.
Anodisasi keras jenis III
Nisbah pertumbuhan juga 50% ke luar dan 50% ke dalam, tetapi dengan ketebalan yang lebih besar (25–150 μm) dan ketumpatan yang lebih tinggi.
Memberikan rintangan haus, kekerasan (HV 400–500+) dan kestabilan dimensi yang unggul.
Contoh impak dimensi
Salutan 50 μm menambah kira-kira 25 μm pada setiap permukaan.
Ini mesti dipertimbangkan semasa pemesinan untuk mengekalkan toleransi yang ketat.
Kawalan toleransi
Nisbah pertumbuhan yang diketahui membolehkan ofset pemesinan pra-anodisasi berada dalam lingkungan ±0.005 mm, memastikan dimensi akhir memenuhi spesifikasi tanpa kemasan tambahan.
Alatan Adan Barang Habis Pakai Fatau Anodisasi
Peralatan dan bahan habis pakai untuk penganodan memerlukan tangki tahan asid (PP, PVC atau berlapis plumbum), bekalan kuasa DC boleh atur cara yang stabil dan rak kuprum atau aluminium konduktif dengan penebat. Sistem pengudaraan yang berkesan menangkap dan menggosok kabus asid. Analisis kimia yang kerap mengekalkan kepekatan asid dan tahap ion aluminium yang betul, memastikan kualiti salutan yang konsisten dan operasi yang selamat.
Tangki
Dibina daripada bahan tahan asid seperti polipropilena (PP), polivinil klorida (PVC), atau keluli berlapis plumbum untuk menahan asid sulfurik dan elektrolit lain. Tangki hendaklah mempunyai kekuatan mekanikal, rintangan suhu yang mencukupi dan mungkin termasuk sistem penebat atau penyejukan untuk mengekalkan suhu operasi yang stabil.
Bekalan kuasa
Penerus arus terus (DC) yang stabil dengan kawalan boleh atur cara adalah penting untuk pengawalaturan ketumpatan arus, voltan keluaran dan profil peningkatan yang tepat. Faktor kuasa yang tinggi dan kadar riak yang rendah menyumbang kepada pembentukan filem oksida yang seragam dan kebolehulangan proses.
Rak/Lekapan
Diperbuat daripada kuprum atau aluminium yang sangat konduktif, dengan penebat yang digunakan pada kawasan bukan sentuhan untuk mengelakkan serangan kimia dan tanda arka. Lekapan hendaklah memastikan sentuhan elektrik yang kukuh, kekonduksian yang stabil dan penempatan pengapit di kawasan yang tidak kritikal atau tersembunyi untuk mengelakkan kecacatan permukaan yang kelihatan.
Pengudaraan & Penyelenggaraan Bilik Mandi
Pasang sistem pengudaraan yang cekap dengan unit penangkapan dan penyental kabus asid untuk mengurangkan bahan cemar bawaan udara. Kimia mandian mesti dipantau secara rutin untuk kepekatan asid dan kandungan ion aluminium, dengan pelarasan dibuat melalui pengisian semula larutan dan penapisan bendasing untuk mengekalkan kestabilan.
Pengurusan & Pengisian Bahan Kimia
Laksanakan log inventori kimia untuk menjejaki kelompok elektrolit, nisbah bahan tambahan dan jadual penggantian. Pengisian semula hendaklah berdasarkan keputusan analisis untuk mengelakkan turun naik kepekatan yang boleh menjejaskan kualiti salutan.
Penyelenggaraan, Pembaikan, Adan Baik Pulih
Tetapkan jadual penyelenggaraan pencegahan, termasuk pemeriksaan tangki, pembaikan lapisan kakisan, ujian prestasi penerus, pembersihan lekapan dan penggantian penapis pengudaraan, memastikan kebolehpercayaan operasi jangka panjang dan kualiti anodisasi yang konsisten.
Cara To Control Produksi LIne Qkualiti
Program kualiti anodisasi yang berstruktur dengan baik bukan sahaja mengukur—ia memastikan prestasi jangka panjang. Daripada pemeriksaan ketebalan yang tepat kepada ujian kakisan, haus dan pengedap yang ketat, setiap langkah pemeriksaan mengesahkan integriti salutan, estetika dan ketahanan, membantu pengeluar menghasilkan bahagian yang andal dan sempurna secara visual.
Ketebalan
Ketebalan disahkan menggunakan tolok arus pusar untuk pengukuran masa nyata tanpa pemusnah atau kaedah gravimetri untuk persampelan ketepatan tinggi. Contohnya, saya menyasarkan toleransi ±2 µm pada salutan Jenis II 25 µm.
Kualiti pengedap
Kualiti pengedap diperiksa dengan ujian pewarna atau pengukuran kekonduksian, memastikan penutupan liang untuk mencegah laluan kakisan, kekonduksian dikekalkan di bawah 30 µS/cm untuk prestasi optimum.
Tahan kakisance
Rintangan kakisan disahkan melalui ujian semburan garam ASTM B117, yang menyasarkan lebih 1,000 jam tanpa bolong untuk kemasan gred seni bina.
Pakai rintangan
Rintangan haus diukur menggunakan ujian lelasan Taber, dengan penanda aras prestasi ditetapkan pada ≤5 mg penurunan berat setiap 1,000 kitaran untuk anodisasi keras.
Warna dan kilauan
Ketekalan warna dan kilauan disahkan dengan spektrofotometer, mengekalkan ΔE < 1.0 untuk bahagian kritikal warna dan ±3 unit kilauan untuk keseragaman permukaan.
Pendekatan pengujian bersepadu ini memastikan setiap kelompok bukan sahaja memenuhi tetapi selalunya melebihi spesifikasi industri.
Kecacatan Biasa Adan Penyelesaian Masalah
Kecacatan anodisasi yang biasa—seperti pembakaran, pembentukan lubang, perubahan warna, variasi warna dan pengedapan yang lemah—selalunya berpunca daripada isu kawalan proses. Memahami punca, petunjuk visual dan tindakan pembetulan adalah penting untuk mengekalkan kualiti salutan yang konsisten dan meminimumkan kerja semula yang mahal.
Pembakaran
Punca: Ketumpatan arus yang berlebihan (>3.0 A/dm² untuk anodisasi keras) atau sentuhan elektrik yang tidak mencukupi yang menyebabkan pemanasan melampau setempat.
Petunjuk: Tompok gelap, kasar atau seperti serbuk pada permukaan salutan.
Penyelesaian: Kurangkan kadar tanjakan arus, pastikan titik sentuhan yang kukuh dan bersih, dan kekalkan pengadukan elektrolit yang seragam untuk menghilangkan haba.
Lekapan
Punca: Kualiti air yang buruk (kandungan ion klorida tinggi >25 ppm) atau pencemaran elektrolit dengan zarah kuprum, besi atau silikon.
Petunjuk: Kawah kecil dan dalam dalam filem oksida, selalunya berkelompok.
Penyelesaian: Gunakan air ternyahion untuk membilas, tapis elektrolit secara berterusan dan pantau tahap bendasing setiap minggu.
Beruban
Punca: Bendasing aloi seperti kandungan silikon (>0.5%) atau kuprum (>4%) yang tinggi dalam substrat.
Petunjuk: Permukaan kelabu yang kusam dengan kilauan yang berkurangan selepas penganodan.
Penyelesaian: Gunakan aloi berketulenan tinggi (contohnya, 6061, 6063) atau pra-rawatan dengan kitaran desmut yang dioptimumkan untuk membuang sisa unsur pengaloi.
Variasi Warna
Punca: Suhu mandian yang tidak konsisten (±2 °C), turun naik voltan atau masa pengedap yang tidak sekata.
Petunjuk: Perbezaan warna yang ketara antara bahagian dalam kelompok yang sama.
Penyelesaian: Kekalkan suhu mandian dalam lingkungan ±1 °C, ukur output bekalan kuasa dan segerakkan tempoh pencelupan/pengedapan merentasi semua bahagian.
Pengedap yang lemah
Punca: Penghidratan liang alumina yang tidak lengkap disebabkan oleh masa yang tidak mencukupi, suhu rendah atau rendaman pengedap yang tercemar.
Petunjuk: Bacaan kekonduksian yang tinggi (>25 µS/cm) atau rintangan kakisan yang lemah dalam ujian semburan garam.
Penyelesaian: Lanjutkan masa pengedap (≥15 minit untuk air DI panas), kekalkan kawalan suhu dan gantikan tab mandi pengedap apabila pencemaran melebihi had.
Soalan Lazim
Adakah Anodizing Wtelinga Off?
Ya, tetapi ia bergantung pada keadaan servis. Salutan Jenis III yang saya hasilkan adalah setebal 25–100 µm dengan kekerasan HV 400–500 dan kehilangan lelasan Taber < 20 mg/1000 kitaran, ia boleh bertahan selama bertahun-tahun di bawah penggunaan biasa, walaupun tepi mungkin menipis dalam persekitaran beban tinggi atau kasar.
Adakah Rubing Aalkohol Remove Anodizing?
Tidak, alkohol gosok isopropil tidak menanggalkan anodisasi secara kimia. Lapisan anodisasi ialah aluminium oksida (Al₂O₃) dengan kekerasan sekitar HV 300–500 dan ketebalan 5–150 µm, yang sangat tahan terhadap pelarut ringan. Walau bagaimanapun, sentuhan berpanjangan boleh menanggalkan pewarna organik dalam anodisasi hiasan, terutamanya jika pengedapannya lemah, menyebabkan pudar yang kelihatan tanpa menanggalkan oksida itu sendiri.
Cara Does Anodizing Intambah Chakisan Rtentangan?
Lapisan Al₂O₃ bertindak sebagai penghalang kepada penembusan O₂ dan Cl⁻. Salutan Jenis II (10–20 µm) atau Jenis III (sehingga 50 µm) saya boleh melebihi 500–1000 h dalam ujian semburan garam ASTM B117. Rintangan pengkutuban meningkat dengan ketara, dan ketumpatan arus kakisan boleh menurun di bawah 1 µA/cm².
Cara Cseorang I Tell If Metal Is Adinoda?
Saya mengenal pasti anodisasi melalui rupa logam dengan sedikit rasa seramik, kerintangan permukaan yang tinggi (> 10¹¹ Ω·cm), dan bacaan ketebalan 5–50 µm melalui arus pusar. Ujian pewarna juga boleh mendedahkan sama ada liang pori tertutup rapat—salutan yang tertutup rapat menahan penyerapan warna.
Servis Caus Adinodisasi Aaluminium To Fade?
Pudar biasanya disebabkan oleh pendedahan UV, pewarna tahan lasak cahaya yang rendah, pengedap yang lemah atau pembersihan alkali yang agresif. Saya menggunakan pewarna elektrolitik dengan timah atau kobalt untuk kestabilan UV yang tinggi dan mengedap dalam air ternyahion 95–100 °C selama 15–30 minit, mengekalkan variasi warna kelompok di bawah ΔE < 2.0.
Kesimpulan
Anodisasi ialah proses kemasan pelbagai fungsi dan estetik, sesuai untuk logam bukan ferus—terutamanya aluminium dan aloinya. Dengan mengawal parameter proses, memilih jenis yang betul dan menggunakan rawatan pasca yang betul, anda boleh memenuhi keperluan industri yang paling mencabar sambil memberikan daya tarikan visual yang premium.
















