
Pengisar aluminium bermaksud menggunakan mesin pengisar dan alat pemotong untuk membuang bahan daripada bahan kerja aluminium dan mencipta geometri, dimensi dan ciri permukaan yang diperlukan. Ia merupakan salah satu kaedah pemesinan yang paling biasa untuk bahagian aluminium kerana ia menawarkan ketepatan, fleksibiliti dan kecekapan yang baik untuk reka bentuk yang mudah dan kompleks.
Dalam panduan ini, anda akan mempelajari maksud aluminium kilang, mengapa aluminium sesuai untuk pengilangan, mesin dan peralatan yang biasa digunakan dan bagaimana proses pengilangan berfungsi langkah demi langkah.
Servis is Kilang Aluminium?
Aluminium pengisar bermaksud pemesinan benda kerja aluminium dengan menggunakan alat pemotong berputar untuk membuang bahan secara terkawal. Ia biasanya digunakan untuk mencipta permukaan rata, poket, slot, kontur, lubang, ciri pemasangan dan perincian ketepatan lain yang diperlukan dalam bahagian berfungsi atau struktur.
- Toleransi Lazim ±0.01 mm Hingga ±0.05 mm
- Kemasan Permukaan Biasa Ra 0.8–3.2 μm
- Julat Kelajuan CNC Biasa 8,000–24,000 RPM
- Sesuai Untuk Aluminium 6061, 6063, Dan 7075
- Berfungsi Untuk Prototaip Dan Pengeluaran Isipadu Sederhana
- Menyokong Poket, Slot, Lubang dan Kontur
Mengapa Aluminium Sesuai untuk Pengisaran?
Aluminium sesuai untuk penggilingan kerana ia agak mudah dipotong, menyokong kecekapan pemesinan yang baik dan boleh digunakan dalam banyak industri yang mementingkan berat, rupa, kekonduksian atau sifat kakisan. Kelebihan pemesinannya menjadikannya bahan pilihan pertama yang biasa untuk bahagian CNC tersuai.
Ringan dan Kebolehmesinan yang Baik
Salah satu kelebihan terbesar aluminium ialah ia jauh lebih ringan daripada keluli di samping masih menawarkan prestasi mekanikal yang berguna. Ini menjadikannya menarik untuk produk yang mana pengurangan jisim meningkatkan fungsi, pengendalian, kecekapan pengangkutan atau fleksibiliti reka bentuk keseluruhan.
Kebolehmesinannya juga merupakan satu kelebihan utama. Banyak gred aluminium menghasilkan pembentukan cip yang baik dan boleh dimesin pada kelajuan yang agak tinggi. Ini membantu meningkatkan produktiviti, terutamanya dalam pembuatan prototaip dan isipadu sederhana.
Nisbah Kekuatan-ke-Berat yang Baik
Aluminium digunakan dalam banyak bahagian kejuruteraan kerana ia memberikan nisbah kekuatan-kepada-berat yang baik. Walaupun ia tidak menggantikan keluli dalam setiap aplikasi struktur, ia berfungsi dengan baik dalam banyak perumah, bingkai, kurungan, penutup, bahagian pemasangan, struktur sokongan dan komponen mesin ringan.
Bagi kebanyakan pereka, keseimbangan inilah yang menjadikan aluminium menarik. Ia cukup kuat untuk pelbagai kegunaan berfungsi, tetapi masih cukup ringan untuk membantu mengurangkan berat sistem.
Kegunaan Luas dalam Bahagian Perindustrian
Pengilangan aluminium digunakan dalam pelbagai bahagian perindustrian, termasuk:
- Perumahan
- Kurungan
- Plat asas
- Penutup mesin
- Panas tenggelam
- Bingkai struktur
- Komponen robot
- Kandang elektronik
- Kelengkapan aeroangkasa
- Bahagian sokongan automotif
Penggunaan meluas ini adalah salah satu sebab mengapa penggilingan aluminium kekal sebagai perkhidmatan teras dalam pembuatan pemesinan CNC tersuai.
Mesin dan Peralatan Apakah yang Digunakan untuk Mengisar Aluminium?
Mesin dan peralatan yang digunakan untuk mengisar aluminium biasanya termasuk mesin pengisar CNC, gelendong berkelajuan tinggi, peralatan pemotong karbida, peralatan penggerudian, peralatan muka dan sistem lekapan yang stabil. Gabungan peralatan mesin yang betul mempengaruhi produktiviti dan kualiti bahagian.
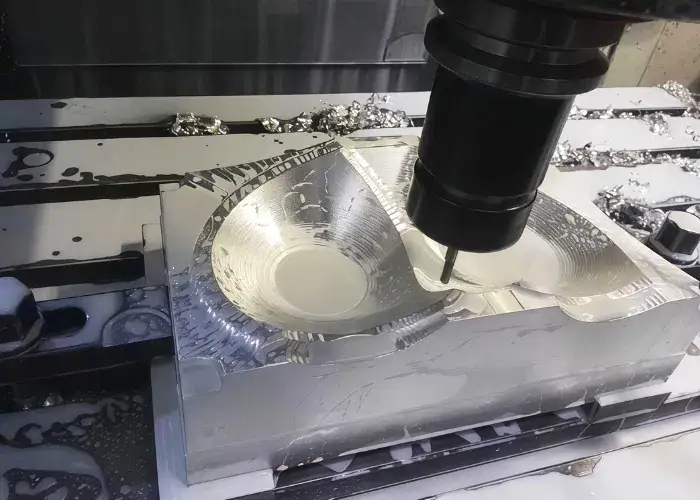
Mesin Pengilangan CNC
Mesin pengilangan CNC ialah peralatan standard yang digunakan untuk mengisar aluminium dalam pembuatan moden. Mesin ini digemari kerana ia boleh menahan gerakan terprogram dengan tepat dan menghasilkan hasil yang boleh diulang merentasi prototaip, kelompok kecil dan pengeluaran.
Jenis mesin biasa termasuk:
- Mesin pengilangan CNC 3 paksi
- Mesin pengilangan CNC 4 paksi
- Mesin pengilangan CNC 5 paksi
- Pusat pemesinan menegak
- Pusat pemesinan mendatar
Untuk bahagian aluminium yang lebih ringkas, mesin 3 paksi selalunya sudah memadai. Untuk bahagian yang lebih kompleks dengan ciri berbilang muka atau permukaan bersudut, pemesinan 4 paksi atau 5 paksi boleh mengurangkan persediaan dan meningkatkan ketepatan.
Alat Pemotongan Biasa untuk Aluminium
Alat pemotong untuk aluminium biasanya dipilih kerana ketajaman, keupayaan untuk mengeluarkan serpihan, dan prestasi pemotongan yang stabil. Aluminium tidak sukar dipotong seperti keluli yang dikeraskan, tetapi ia sensitif terhadap kimpalan serpihan dan tepi yang terbentuk, jadi geometri alat adalah penting.
Alat yang digunakan untuk aluminium sering mempunyai ciri-ciri:
- Bahagian tepi tajam
- Seruling yang digilap
- Geometri yang sesuai untuk bahan bukan ferus
- Pembinaan karbida untuk rintangan haus yang lebih baik
- Salutan apabila bermanfaat untuk aliran cip atau kawalan haba
Pemilihan alat yang buruk boleh menyebabkan kesan melekat, kemasan yang buruk, gemeretuk atau pembentukan gerigi walaupun bahan itu sendiri mudah dimesin.
Gerudi, Kilang Hujung dan Kilang Muka
Alat yang berbeza direka bentuk untuk tugas pemesinan yang berbeza, dan memilih yang betul membantu meningkatkan ketepatan, kualiti permukaan dan kecekapan pengeluaran. Antara alat yang paling biasa digunakan untuk bahagian aluminium ialah gerudi, pengisar hujung dan pengisar muka.
- Gerudi digunakan untuk lubang tembus, lubang pandu dan ciri yang disediakan untuk diketuk atau diikat.
- Kilang hujung merupakan alat yang paling biasa untuk pengilangan aluminium kerana ia boleh memotong slot, kontur, poket, anak tangga dan profil umum.
- Pengisar muka digunakan apabila melapisi kawasan rata yang lebih besar dengan cekap. Ia amat berguna untuk menyediakan muka stok atau memesin permukaan rujukan yang luas.
Dalam banyak projek sebenar, satu bahagian aluminium mungkin menggunakan ketiga-tiga kategori dalam satu kitaran pemesinan.
Alat Pegangan dan Pemasangan Kerja
Pegangan kerja merupakan salah satu bahagian terpenting dalam pengilangan aluminium kerana pengapitan yang lemah boleh menyebabkan pergerakan, herotan atau getaran. Bahagian aluminium, terutamanya bahagian berdinding nipis atau ketegaran rendah, boleh berubah bentuk dengan lebih mudah berbanding blok keluli tebal jika pengapitan tidak dikawal dengan betul.
Kaedah pegangan kerja yang biasa termasuk:
- Ragum mesin
- Rahang lembut
- Plat lekapan
- Lekapan vakum
- Pengapit modular
- Jig tersuai untuk pengeluaran berulang
Lekapan yang baik meningkatkan ketekalan dimensi, mengurangkan bunyi gemeretuk dan membantu mengekalkan kestabilan bahagian semasa proses kasar dan kemasan.
Bagaimanakah Anda Mengisar Aluminium Langkah demi Langkah?
Pengisaran aluminium langkah demi langkah biasanya melibatkan perancangan bahagian, penyediaan bahan mentah, pengapitan bahan kerja, pemilihan alat, penetapan parameter pemotongan, penyingkiran bahan melalui proses pengasaran dan kemasan, dan kemudian pemeriksaan dan pembersihan bahagian akhir. Setiap langkah menyumbang kepada kualiti pemesinan.
Reka Bentuk Bahagian dan Perancangan Proses
Langkah pertama ialah memahami reka bentuk bahagian. Jurutera menyemak lukisan atau model CAD untuk mengenal pasti ciri-ciri utama, keperluan toleransi, jangkaan kemasan permukaan, ketebalan dinding, kedalaman lubang, keadaan sudut dan kebolehcapaian pemesinan.
Perancangan yang baik mengurangkan risiko. Ia membantu menentukan sama ada bahagian tersebut perlu dimesin daripada plat, blok, penyemperitan atau tuangan, dan ia juga mempengaruhi pemilihan alat, reka bentuk lekapan dan susunan pemesinan.
Penyediaan Bahan
Penyediaan bahan termasuk memilih aloi aluminium yang betul dan mengesahkan saiz stok. Bahan mentah boleh dipotong menjadi kosong sebelum pemesinan bermula. Pada peringkat ini, keadaan permukaan, kerataan dan elaun stok juga boleh diperiksa bergantung pada keperluan bahagian.
Jika gred yang salah digunakan, kelakuan pemesinan dan prestasi bahagian akhir boleh terjejas. Itulah sebabnya pengesahan bahan adalah sebahagian daripada kawalan pengeluaran sebenar.
Pengapit bahan kerja
Bahan kerja kemudiannya diapit dengan cara yang memegangnya dengan selamat sambil meminimumkan herotan. Ini penting kerana pengapit yang longgar boleh menyebabkan pergerakan bahagian, manakala pengapit yang berlebihan boleh membengkokkan ciri aluminium yang lebih nipis.
Persediaan juga mesti membenarkan akses alat yang mencukupi. Dalam banyak bahagian, reka bentuk lekapan adalah sama pentingnya dengan laluan alat itu sendiri.
Pemilihan dan Persediaan Alat
Setelah bahan kerja dipasang dengan kukuh, alat dipilih mengikut jenis ciri dan peringkat pemesinan. Alat yang lebih besar boleh digunakan untuk kerja kasar, manakala alat yang lebih kecil atau lebih tajam digunakan untuk menyelesaikan perincian halus.
Persediaan alat merangkumi:
- Memuatkan alat yang betul
- Memeriksa panjang alat
- Mengesahkan ofset diameter alat
- Memastikan kehabisan alat dikawal
Tetapan Parameter
Parameter pemotongan kemudiannya ditetapkan berdasarkan gred aluminium, jenis alat, geometri bahagian dan sasaran kualiti. Tetapan ini termasuk kelajuan gelendong, kadar suapan, kedalaman potongan paksi, penglibatan jejari, penggunaan penyejuk dan strategi laluan alat.
Langkah ini secara langsung mempengaruhi kawalan cip, penjanaan haba, hayat alat, masa kitaran dan kemasan permukaan akhir.
Pengilangan Kasar dan Pengilangan Kemasan
Pengisaran kasar membuang kebanyakan bahan dengan cepat. Tujuannya adalah untuk membentuk bahagian dengan cekap sambil meninggalkan stok yang mencukupi untuk kemasan akhir. Pengisaran kemasan kemudian membawa bahagian ke dimensi akhir dan memperbaiki keadaan permukaan.
Kesilapan yang biasa berlaku ialah cuba menyelesaikan terlalu agresif. Dalam pemesinan aluminium, kualiti kemasan yang lebih baik biasanya datang daripada hantaran kemasan yang stabil, lebih ringan dan lebih terkawal dan bukannya sekadar meningkatkan daya pemotongan.
Pemeriksaan dan Pembersihan
Selepas pemesinan, bahagian tersebut diperiksa dan dibersihkan. Pemeriksaan mungkin termasuk pengukuran dimensi, pemeriksaan visual, semakan burr, pengesahan lubang dan pemeriksaan permukaan. Pembersihan menghilangkan serpihan, sisa penyejuk dan serpihan longgar yang boleh menjejaskan keadaan pemasangan atau penghantaran kemudian.
Apakah Parameter Pemotongan yang Penting Apabila Anda Mengisar Aluminium?
Parameter pemotongan yang paling penting semasa mengisar aluminium ialah kelajuan pemotongan, kadar suapan, kedalaman pemotongan dan keadaan pemindahan cip. Faktor-faktor ini sangat mempengaruhi kecekapan pemesinan, hayat alat, kawalan burr dan kemasan permukaan.
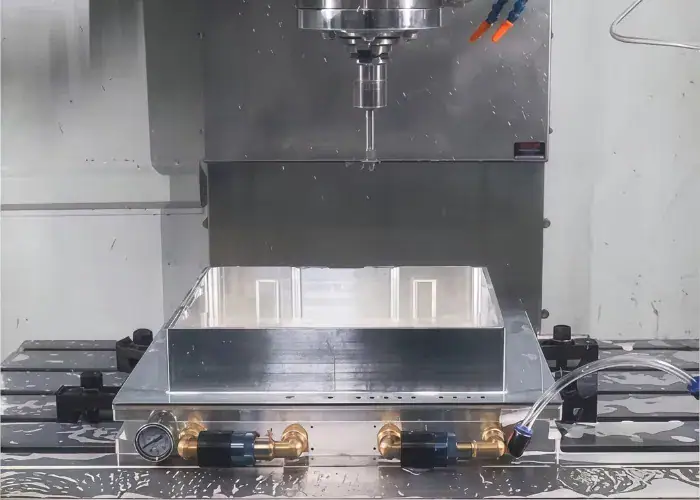
Kelajuan Keratan
Kelajuan pemotongan adalah penting kerana aluminium biasanya boleh dimesin pada kelajuan yang lebih tinggi daripada kebanyakan keluli, tetapi kelajuan yang terlalu tinggi tanpa kawalan masih boleh menyebabkan haba dan pemotongan yang tidak stabil. Nilai yang betul bergantung pada aloi, diameter pemotong, bahan pemotong, keupayaan gelendong mesin dan sama ada potongan itu kasar atau kemasan.
Kadar suapan
Kadar suapan mempengaruhi cara pemotong menyentuh bahan. Jika suapan terlalu rendah, alat mungkin bergesel dan bukannya dipotong dengan bersih, lalu meningkatkan haba dan tepi yang terkumpul. Jika suapan terlalu tinggi, kemasan permukaan mungkin menjadi lebih teruk dan pembentukan gerinda mungkin meningkat.
Beban cip yang stabil pada amnya lebih penting daripada sekadar menggunakan suapan tertinggi yang mungkin.
Kedalaman Potongan
Kedalaman potongan mempengaruhi produktiviti dan kestabilan bahagian. Potongan yang lebih berat boleh meningkatkan kecekapan pemotongan kasar, tetapi ia juga meningkatkan daya pemotongan dan risiko getaran. Potongan yang lebih ringan selalunya lebih disukai berhampiran dinding nipis, tepi sempit atau permukaan yang tepat.
Penyingkiran Penyejuk dan Cip
Penyingkiran serpihan amat penting dalam pengilangan aluminium kerana serpihan boleh melekat pada pemotong atau dipotong semula ke permukaan. Sistem penyejuk, kabus atau semburan udara membantu mengalihkan serpihan dari zon pemotongan dan mengurangkan masalah melekat.
Pengosongan cip yang baik selalunya mempunyai kesan langsung terhadap:
- kualiti permukaan
- Kebersihan alat
- Kualiti tepi
- Kestabilan pemesinan
Bagaimanakah Anda Boleh Mendapatkan Hasil yang Lebih Baik Apabila Anda Mengisar Aluminium?
Hasil yang lebih baik dalam pengilangan aluminium datang daripada gabungan alat, parameter, lekapan dan kawalan proses yang betul. Walaupun aluminium merupakan bahan yang boleh dimesin, masalah kualiti masih boleh berlaku jika persediaan tidak dioptimumkan.
Gunakan Alat Tajam untuk Aluminium
Alat yang tajam membantu memotong aluminium dengan bersih dan bukannya mengotorkannya. Ini mengurangkan pembentukan gerigi, koyakan permukaan dan pengumpulan haba. Alat yang direka khusus untuk aluminium selalunya berfungsi dengan lebih baik kerana geometrinya membantu cip dilepaskan dengan lebih lancar.
Kurangkan Tepi Terbina
Tepi yang terbina atas merupakan salah satu isu paling biasa semasa memesin aluminium. Ia berlaku apabila bahan melekat pada tepi pemotong dan mengubah cara alat memotong.
Cara-cara untuk mengurangkan kelebihan binaan termasuk:
- Menggunakan alat yang lebih tajam
- Meningkatkan penyejuk atau pelinciran
- Melaraskan kelajuan dan imbangan suapan
- Meningkatkan pemindahan cip
- Menggantikan pemotong yang haus tepat pada masanya
Cegah Ubah Bentuk Bahagian
Bahagian aluminium nipis boleh berubah bentuk semasa pemesinan disebabkan oleh daya pengapit, tekanan dalaman atau beban pemotongan. Perancangan proses yang lebih baik selalunya membantu mengurangkan masalah ini.
Pendekatan biasa termasuk:
- Menggunakan pengapit seimbang
- Memesin kedua-dua belah mengikut urutan yang dirancang
- Meninggalkan stok yang betul untuk kemasan
- Menggunakan hantaran penamat yang lebih ringan
- Mengurangkan daya berhampiran ciri nipis
Tingkatkan Kemasan Permukaan
Kemasan permukaan penting untuk bahagian yang kelihatan, permukaan pengedap, sentuhan gelongsor dan pemasangan padanan. Kemasan yang lebih baik biasanya datang daripada pegangan kerja yang stabil, keadaan alat yang baik, hantaran kemasan yang halus dan kawalan cip yang betul.
Kawal Getaran dan Gegaran
Gegaran merupakan masalah biasa dalam pengilangan aluminium apabila tetapannya kurang tegar atau alat tersebut memanjang terlalu jauh. Ia boleh meninggalkan kesan yang ketara, mengurangkan jangka hayat alat dan menjejaskan ketepatan.
Ia sering diperbaiki dengan:
- Alat pemendek yang terbentang
- Meningkatkan ketegaran pengapit
- Melaraskan kelajuan gelendong
- Memperhalusi nilai langkah demi langkah dan kedalaman
- Meningkatkan kestabilan persediaan mesin
Apakah Masalah yang Biasa Berlaku Apabila Anda Mengisar Aluminium?
Masalah yang paling biasa berlaku semasa mengisar aluminium adalah bahan yang melekat pada alat, kekasaran permukaan yang lemah, gerinda, tanda gemeretuk dan ketidaktepatan dimensi. Ini bukanlah masalah yang luar biasa. Ia adalah sebahagian daripada kawalan pemesinan sebenar dan harus diuruskan melalui perancangan proses.
Aluminium Melekat pada Alat
Aluminium yang melekat pada alat adalah perkara biasa kerana aluminium boleh melekat pada mata pemotong di bawah haba dan geseran. Apabila ini berlaku, pemotongan menjadi tidak stabil dan permukaan mesin boleh rosak dengan cepat.
Kekasaran Permukaan yang Lemah
Kekasaran yang lemah mungkin berpunca daripada alat yang kusam, getaran alat, suapan yang tidak stabil, penghantaran penyejuk yang lemah atau kerepek pemotongan semula. Ia selalunya menjadi lebih ketara pada bahagian kosmetik atau permukaan terdedah yang rata.
Pembentukan Burr
Gerinda adalah perkara biasa pada tepi aluminium, lubang keluar dan ciri-ciri nipis. Ia mungkin kelihatan kecil, tetapi ia boleh menjejaskan pemasangan, keselamatan dan penampilan bahagian. Kawalan gerinda selalunya merupakan sebahagian daripada pelan kemasan.
Tanda Sembang
Tanda-tanda gemeretuk menunjukkan ketidakstabilan pada potongan. Tanda-tanda ini biasanya muncul sebagai corak berulang atau kealunan pada permukaan mesin. Ia biasa berlaku apabila persediaan kurang kekakuan atau apabila penglibatan alat tidak seimbang.
Ketidaktepatan Dimensi
Ralat dimensi mungkin berpunca daripada pergerakan lekapan, pesongan alat, perubahan haba, isu penentukuran mesin atau ofset alat yang salah. Dalam bahagian aluminium jitu, faktor-faktor ini penting kerana sisihan kecil pun boleh menjejaskan kesesuaian dan fungsi.
Apakah Gred Aluminium yang Biasa Digunakan dalam Pengilangan?
Gred aluminium yang paling biasa digunakan dalam pengilangan termasuk 6061, 6063 dan 7075. Setiap gred menawarkan keseimbangan kebolehmesinan, kekuatan, rupa dan kesesuaian aplikasi yang berbeza.
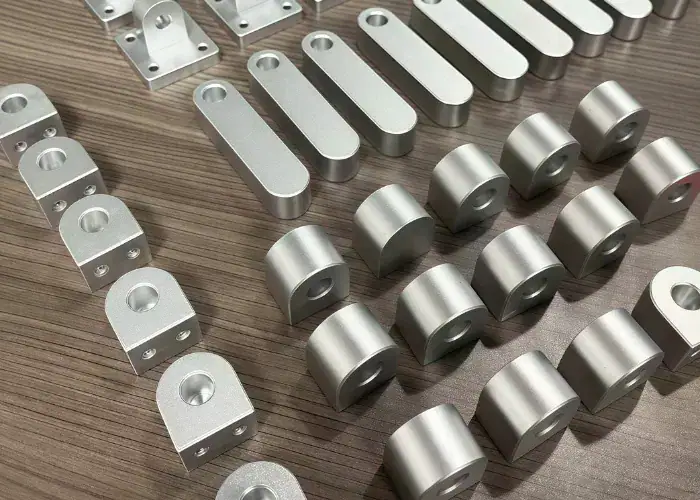
Aluminium 6061
6061 ialah salah satu aloi aluminium tujuan umum yang paling biasa digunakan dalam pemesinan CNC. Ia menawarkan kebolehmesinan yang baik, kekuatan berguna, ketersediaan luas dan prestasi yang boleh dipercayai dalam banyak bahagian struktur dan perindustrian.
Ia sering digunakan untuk:
- Kurungan
- Perumahan
- Plat asas
- bingkai
- Komponen mesin
Aluminium 6063
6063 biasanya digunakan dalam pemesinan CNC apabila penampilan, kelicinan permukaan dan rintangan kakisan yang baik adalah penting. Ia sering dikaitkan dengan penyemperitan dan sesuai untuk aplikasi struktur dan hiasan yang lebih ringan, di samping praktikal untuk komponen mesin tersuai.
Ia sering digunakan untuk:
- Lampiran
- bingkai
- Panel penutup
- Komponen seni bina
- Bahagian struktur ringan
Aluminium 7075
7075 digunakan secara meluas dalam pemesinan CNC apabila kekuatan yang lebih tinggi dan prestasi mekanikal yang lebih baik diperlukan. Ia sering dipilih untuk aplikasi aeroangkasa, beban tinggi dan sensitif berat. Walaupun ia secara amnya lebih mahal daripada 6061, ia memberikan kekuatan yang sangat baik untuk bahagian yang mencabar.
Ia sering digunakan untuk:
- Kelengkapan aeroangkasa
- Komponen robot
- Bingkai struktur
- Kurungan beban tinggi
- Bahagian mekanikal ketepatan
Bagaimana Gred Bahan Mempengaruhi Prestasi Pengilangan
Gred bahan mempengaruhi prestasi pemesinan melalui:
- Tahap kekuatan
- Tingkah laku cip
- Kecenderungan burr
- Tindak balas permukaan
- Daya pemotongan
- Kesesuaian penggunaan akhir
Itulah sebabnya pilihan aloi tidak seharusnya berdasarkan kebolehmesinan sahaja. Ia juga harus sepadan dengan keperluan prestasi sebenar bahagian tersebut.
Bilakah Anda Perlu Mengisar Aluminium Daripada Menggunakan Proses Lain?
Anda harus mengisar aluminium apabila bahagian tersebut memerlukan fleksibiliti geometri, kawalan pemesinan yang lebih ketat, perubahan reka bentuk yang pantas atau ciri tersuai yang tidak cekap untuk dihasilkan melalui proses pembentukan sahaja. Pengisaran amat berguna untuk prototaip, bahagian pembangunan dan pengeluaran isipadu rendah hingga sederhana.
Berbanding dengan Pusingan
Pemutaran adalah yang terbaik untuk bahagian putaran seperti aci, sesendal dan cincin. Pengisaran adalah pilihan yang lebih baik apabila bahagian tersebut mempunyai permukaan rata, slot, poket, kontur luar yang kompleks atau ciri berbilang permukaan.
Berbanding dengan Stamping
Pengecapan adalah lebih baik untuk bahagian logam kepingan bervolum tinggi dengan geometri yang stabil dan perkakas khusus. Pengisaran lebih sesuai apabila bahagian tersebut lebih tebal, lebih berstruktur, lebih tersuai atau masih dalam pembangunan.
Berbanding dengan Casting
Tuangan berguna apabila pengeluaran hampir berbentuk bersih dan kecekapan isipadu adalah penting, tetapi penggilingan biasanya lebih baik untuk toleransi yang lebih ketat, ciri yang lebih tepat dan perubahan reka bentuk yang lebih pantas.
Berbanding dengan Pemesinan Sekunder Extrusion Plus
Penyemperitan berfungsi dengan baik untuk bahagian panjang dengan keratan rentas yang malar, tetapi banyak bahagian aluminium yang disemperit masih memerlukan penggilingan selepas itu untuk lubang, ciri hujung, slot, butiran pemasangan atau permukaan ketepatan setempat.
Soalan Lazim
Apakah Gred Aluminium Terbaik Untuk Pengilangan CNC?
6061-T6 ialah gred aluminium yang paling biasa untuk pengilangan CNC kerana ia menawarkan kebolehmesinan, kekuatan dan rintangan kakisan yang baik. Kekuatan tegangannya adalah kira-kira 290 MPa. Untuk bahagian yang lebih berkekuatan tinggi, 7075-T6 sering digunakan, dengan kekuatan sekitar 510 MPa.
Bagaimanakah Anda Mencegah Aluminium Daripada Melekat Pada Alat Pemotong?
Melekatnya aluminium boleh dikurangkan dengan menggunakan alat karbida yang tajam, seruling yang digilap dan penyejuk yang betul. Alat dengan 2 atau 3 seruling biasanya meningkatkan pemindahan serpihan. Beban serpihan yang betul dan keadaan pemotongan yang stabil juga membantu mencegah tepi yang terkumpul.
Apakah Kelajuan Spindle dan Kadar Suapan yang Sesuai untuk Pengilangan Aluminium?
Aluminium biasanya digiling pada kelajuan yang lebih tinggi daripada keluli. Bagi alat karbida, kelajuan pemotongan selalunya antara 300 hingga 1,000 m/min. Pengisar hujung 6 mm mungkin berjalan pada 12,000 hingga 18,000 RPM dengan kadar suapan sekitar 1,000 hingga 3,000 mm/min.
Apakah Kemasan Permukaan yang Boleh Anda Capai Semasa Menggiling Aluminium?
Pengisaran CNC standard pada aluminium selalunya menghasilkan kemasan permukaan sekitar Ra 1.6 hingga 3.2 µm. Dengan lulus kemasan dan keadaan pemesinan yang stabil, permukaan boleh bertambah baik kepada kira-kira Ra 0.8 hingga 1.6 µm.
Bolehkah Bahagian Aluminium yang Digiling Dianodkan Selepas Pemesinan?
Ya, bahagian aluminium yang digiling boleh dianodkan selepas pemesinan. Aloi seperti 6061 biasanya digunakan kerana ia bertindak balas dengan baik terhadap penganodan. Lapisan penganodan standard biasanya setebal 5 hingga 25 µm, bergantung pada aplikasi.
Kesimpulan
Aluminium kilang penting kerana ia memberi pengeluar cara yang praktikal untuk menghasilkan bahagian yang ringan, tepat dan versatil merentasi pelbagai industri. Apabila pemilihan alat, parameter pemotongan, pemasangan, kawalan cip dan strategi kemasan diuruskan dengan baik, pengilangan aluminium dapat memberikan konsistensi dimensi yang kuat, kualiti permukaan yang baik dan prestasi pengeluaran yang cekap.
Di TiRapid , kami menyokong pengeluar dengan pemesinan CNC jitu untuk bahagian aluminium tersuai merentasi program prototaip dan pengeluaran. Muat naik lukisan anda untuk membincangkan keperluan pemesinan anda dan dapatkan penyelesaian yang disesuaikan untuk projek anda yang seterusnya.
















