
Dalam pemesinan plastik CNC, ketepatan dan kualiti permukaan selalunya merupakan dua petunjuk yang paling intuitif dan membimbangkan pengguna. Ketepatan menentukan sama ada sesuatu bahagian boleh dipasang dan memenuhi keperluan fungsian; kualiti permukaan secara langsung mempengaruhi penampilan, rasa, pengedap dan prestasi seterusnya. Bagi bahan plastik, kedua-dua keperluan ini lebih sukar untuk diseimbangkan secara serentak berbanding dalam pemesinan logam kerana plastik lebih mudah terdedah kepada kesan suhu, daya pengapit, haba pemotongan dan tekanan bahan dalaman.
Mengapakah pemesinan plastik lebih cenderung mempengaruhi ketepatan dan kualiti permukaan?
Mereka bukan isu yang sama
Ramai orang mengelirukan "dimensi tepat" dengan "permukaan licin," tetapi sebenarnya ia adalah dua objektif kawalan yang berbeza. Ketepatan terutamanya merujuk kepada sama ada dimensi, kedudukan lubang, kerataan dan ketertegak lurus bahagian memenuhi keperluan lukisan; kualiti permukaan termasuk isu penampilan dan sentuhan seperti kekasaran, tanda alat, gerinda, pemutihan dan tepi kimpalan. Sesuatu bahagian mungkin mempunyai dimensi yang sangat tepat tetapi tanda alat yang jelas pada permukaan; atau permukaan mungkin kelihatan licin, tetapi dimensi utama mungkin menyimpang. Oleh itu, dalam pemesinan plastik CNC, kedua-dua objektif mesti dipertimbangkan secara serentak; seseorang tidak boleh fokus pada satu sahaja.
Kesukaran Pemesinan yang Lebih Tinggi
Berbanding dengan logam, plastik mempunyai ketegaran yang lebih rendah, pengembangan haba yang lebih ketara, dan kekonduksian haba yang lebih lemah. Ini bermakna haba yang dihasilkan semasa pemotongan tidak mudah hilang dengan cepat, cenderung terkumpul secara setempat, yang membawa kepada pelembutan bahan, ubah bentuk, atau pencairan permukaan. Tambahan pula, sesetengah plastik secara semula jadi mempunyai tekanan dalaman atau higroskopi, yang boleh menyebabkan perubahan dimensi sebelum dan selepas pemesinan. Oleh itu, ketepatan dan kualiti permukaan pemesinan plastik secara semula jadi lebih bergantung pada kawalan dan pengalaman proses berbanding pemesinan logam.
Refleksi Langsung Kemahiran Proses
Kelicinan, tepi bebas gerigi, keputihan, dan tanda terbakar pada permukaan bahagian plastik biasanya secara langsung mencerminkan rasionaliti parameter pemesinan, keadaan alat, dan kaedah lekapan. Selalunya, kualiti permukaan yang buruk bukan disebabkan oleh bahan itu sendiri, tetapi sebaliknya disebabkan oleh laluan pemotongan yang tidak munasabah, alat yang kusam, penyingkiran serpihan yang buruk, atau kaedah penyejukan yang tidak sesuai. Oleh itu, peningkatan kualiti permukaan pada asasnya meningkatkan kestabilan pemesinan keseluruhan.
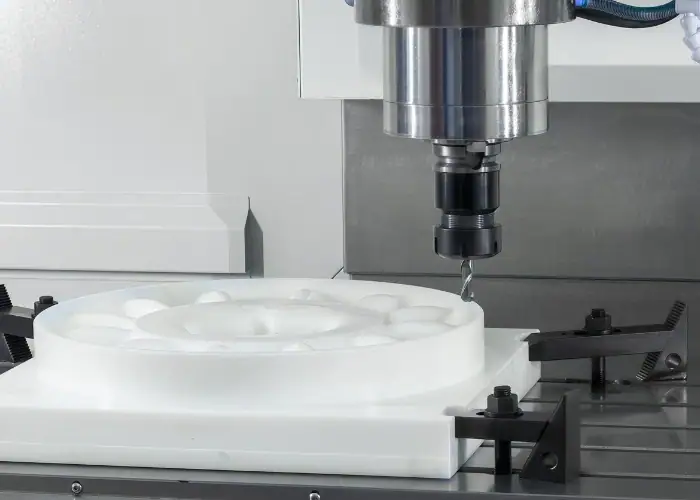
Bagaimana untuk Meningkatkan Ketepatan dan Kualiti Permukaan dalam Proses Pemesinan?
Sahkan Lukisan dan Struktur Sebelum Pemesinan
Untuk meningkatkan ketepatan pemesinan plastik CNC, langkah pertama bukanlah memulakan pemesinan, tetapi untuk mengoptimumkan reka bentuk. Banyak masalah sudah timbul semasa fasa reka bentuk, seperti terlalu banyak dinding nipis, sudut tajam yang terlalu padat, struktur tempatan yang tidak simetri, dan variasi ketebalan dinding yang besar. Semua ini meningkatkan risiko ubah bentuk pemprosesan dan kecacatan permukaan. Reka bentuk harus berusaha untuk struktur yang lebih seragam dan pengagihan tegasan yang lebih seimbang, di samping membenarkan ruang masuk yang mencukupi untuk alat pemotong. Struktur awal yang direka bentuk dengan baik menjadikan pemprosesan berikutnya lebih mudah, dan ketepatan serta kualiti permukaan lebih mudah distabilkan.
Penyediaan Bahan dan Pra-rawatan
Sebelum pemprosesan formal, adalah lebih baik untuk mengesahkan sama ada bahan plastik telah melalui proses penyepuhlindapan, pengendapan atau pengeringan. Banyak kepingan plastik sudah mempunyai tekanan dalaman di kilang; pemprosesan langsung boleh menyebabkan lengkungan akibat pembebasan tekanan selepas penyingkiran bahan. Bagi bahan yang sangat higroskopik seperti nilon, kandungan lembapan yang tinggi juga boleh menjejaskan kualiti permukaan. Menstabilkan bahan sebelum pemprosesan dapat mengurangkan hanyutan dimensi dan kecacatan permukaan dengan ketara.
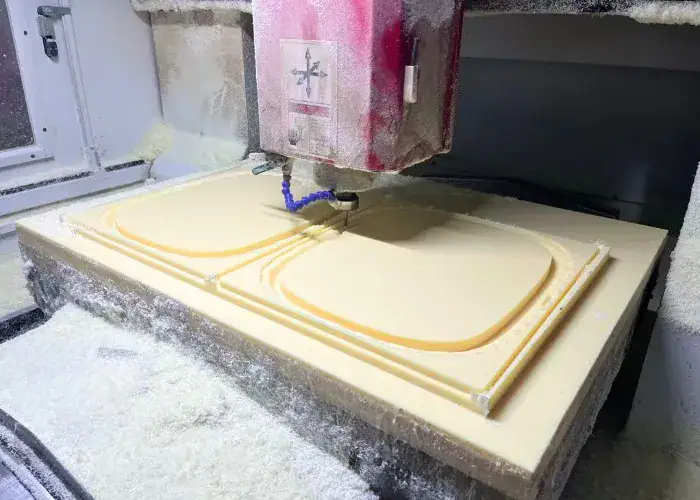
Pemprosesan Berfasa
Untuk meningkatkan ketepatan dan kualiti permukaan, satu potongan hingga ke hujungnya tidak mencukupi. Pendekatan biasa ialah "pengasaran - separa kemasan - kemasan." Pengasaran terutamanya membuang lebihan bahan yang besar, separa kemasan menstabilkan struktur dan melepaskan tekanan, manakala kemasan bertanggungjawab untuk dimensi akhir dan kemasan permukaan. Proses ini mengurangkan beban kerja pada setiap langkah dan meminimumkan kesan alat pada bahan, sekali gus mengelakkan ubah bentuk, gerinda atau tanda alat yang terlalu dalam yang disebabkan oleh penyingkiran bahan yang berlebihan sekaligus.
Pemeriksaan dan Kemasan Pasca Pemesinan
Banyak bahagian berkualiti tinggi tidak dimesin sekaligus tetapi diperiksa, dibiarkan berehat, dan disiapkan mengikut keperluan sebelum penghantaran. Bahagian plastik mungkin terus melepaskan tekanan untuk tempoh yang singkat selepas pemesinan, jadi keadaan akhir tidak dapat ditentukan serta-merta selepas meninggalkan mesin. Pengukuran semula dimensi, pemeriksaan visual dan pembaikan bahagian kritikal dapat menangani potensi ralat dengan segera dan mengelakkan kerja semula kelompok. Langkah ini amat penting untuk produk yang mempunyai keperluan penampilan yang tinggi.
Faktor Utama yang Menentukan Ketepatan dan Kualiti Permukaan
Parameter Pemotongan Mesti Padan dengan Sifat Bahan
Pemesinan plastik paling terdedah kepada dua ekstrem: satu adalah kelajuan gelendong yang terlalu tinggi, mengakibatkan penjanaan haba yang berlebihan semasa pemotongan; yang satu lagi adalah kadar suapan yang terlalu perlahan, menyebabkan alat "mengisar" dan bukannya "memotong" bahan. Yang pertama (kemasan) mudah menyebabkan tepi cair, pemutihan dan ubah bentuk haba dimensi, manakala yang kedua (kemasan) mudah menghasilkan gerinda dan tanda alat kasar. Untuk mencapai ketepatan dan kualiti permukaan, adalah perlu untuk memilih kelajuan, suapan dan kedalaman pemotongan yang sesuai berdasarkan kekerasan, ketebalan dan ciri struktur bahan, dan untuk mengekalkan proses pemesinan yang stabil, mengelakkan berhenti dan mula secara tiba-tiba yang kerap.
Keadaan alat secara langsung mempengaruhi kemasan permukaan akhir
Alat yang lebih tajam menghasilkan potongan yang lebih bersih dan permukaan yang lebih licin. Sebaik sahaja alat haus, geseran akan meningkat dan suhu akan meningkat, menjadikan permukaan plastik mudah terbelit, bergerigi, kesan terbakar atau memutih. Untuk pemesinan bahagian plastik, terutamanya bahan dengan keperluan kemasan permukaan yang tinggi seperti akrilik, PC dan POM, alat khusus yang tajam dan mudah tanggal cip harus diutamakan dan keadaan alat harus dikekalkan stabil. Pengurusan alat yang baik selalunya akan meningkatkan kualiti permukaan dengan segera.
Lekapan dan sokongan menentukan sama ada bahagian akan "kehabisan bentuk".
Bahagian plastik lebih lembut daripada logam. Jika diapit terlalu ketat, ia mungkin akan melantun semula dan berubah bentuk selepas pemesinan. Sokongan yang tidak mencukupi boleh menyebabkan dinding nipis dan permukaan rata yang besar bergetar semasa pemotongan, yang membawa kepada sisihan dimensi dan peningkatan tanda alat. Oleh itu, reka bentuk lekapan harus berusaha untuk pengagihan daya yang seragam, sokongan yang mencukupi dan pengapit yang sesuai. Untuk kepingan logam nipis, bahagian bersaiz besar atau bahagian yang mudah berubah bentuk, adalah lebih baik menggunakan penjerapan vakum, sokongan pad lembut atau pengapit teragih berbilang titik untuk mengurangkan kepekatan tegasan setempat.
Kawalan terma dan penyingkiran cip adalah teras kualiti permukaan
Semasa pemesinan plastik, jika serpihan terkumpul berhampiran laluan alat, ia akan berulang kali bergesel dengan permukaan bahan kerja, yang membawa kepada pengumpulan haba yang berterusan, mengakibatkan tepi cair, alat melekat atau permukaan terbakar. Penyingkiran serpihan yang baik bukan sahaja membolehkan pemotongan yang lebih lancar tetapi juga mengurangkan kerosakan permukaan yang disebabkan oleh geseran sekunder. Jika perlu, tiupan udara boleh digunakan untuk membantu penyingkiran serpihan, dan laluan alat yang munasabah boleh digunakan untuk menanggalkan serpihan dengan cepat dari kawasan pemesinan. Mengawal haba dan penyingkiran serpihan pada asasnya melindungi permukaan.
Bagaimana untuk memilih bahan pemesinan CNC yang betul?
POM sesuai untuk bahagian yang memerlukan kestabilan dimensi
POM mempunyai kestabilan dimensi yang baik, pekali geseran yang rendah dan prestasi pemotongan yang ideal, menjadikannya salah satu bahan berkualiti tinggi yang paling biasa dalam pemesinan plastik CNC. Ia sesuai untuk bahagian struktur, bahagian berfungsi dan bahagian berketepatan tinggi, dan permukaannya biasanya agak bersih, dengan kurang terdedah kepada gerigi yang teruk. 1. Jika pelanggan mengutamakan ketepatan dan kestabilan pemasangan, POM secara amnya merupakan pilihan yang sangat boleh dipercayai.
PMMA sesuai untuk bahagian-bahagian yang mementingkan estetika
PMMA, atau akrilik, mempunyai ketelusan yang tinggi dan kemasan permukaan yang baik, tetapi ia sangat sensitif terhadap parameter pemesinan. Kawalan haba yang lemah semasa pemotongan boleh menyebabkan pemutihan, keretakan atau kabus tepi dengan mudah. Walau bagaimanapun, dengan alat yang tajam, parameter yang sesuai dan laluan pemesinan yang munasabah, ia juga boleh menghasilkan bahagian yang sangat menarik. Oleh itu, PMMA lebih sesuai untuk produk yang mempunyai keperluan estetik yang tinggi tetapi beban struktur yang rendah.
ABS dan PC sesuai untuk keperluan yang komprehensif
ABS dan PC digunakan secara meluas dalam pemesinan. ABS mempunyai kebolehmesinan yang lebih baik, manakala PC mempunyai kekuatan yang lebih tinggi dan ketelusan yang baik. Kelebihannya terletak pada prestasi keseluruhan yang seimbang, memenuhi keperluan ketepatan tertentu dan sesuai untuk pengeluaran kelompok yang stabil. Walau bagaimanapun, perlu diingatkan bahawa PC lebih sensitif terhadap haba, dan ABS terdedah kepada gerigi di tepi, jadi haba pemotongan dan keadaan alat masih mesti dikawal semasa pemesinan.
Pilih Bahan Berdasarkan Objektif
Jika objektifnya berketepatan tinggi, utamakan kestabilan dimensi; jika objektifnya berkualiti rupa yang tinggi, utamakan kebolehmesinan permukaan; jika objektifnya kekuatan dan rintangan haba, utamakan sifat bahan. Memilih bahan yang betul menjadikan proses seterusnya lebih mudah; memilih bahan yang salah akan menyukarkan untuk mencapai kesan yang diingini walaupun dengan peralatan terbaik. Oleh itu, pemilihan bahan itu sendiri merupakan langkah penting dalam meningkatkan ketepatan dan kualiti permukaan.
Masalah Biasa
Mengapakah sampel kelihatan baik, tetapi ketepatan dan kualiti permukaan menurun selepas pengeluaran kelompok?
Ini merupakan masalah biasa yang dihadapi oleh ramai pelanggan. Pengeluaran sampel biasanya melibatkan kuantiti yang kecil, masa pemprosesan yang mencukupi dan operasi yang lebih teliti, menghasilkan penampilan yang cemerlang. Walau bagaimanapun, dalam pengeluaran kelompok, operasi peralatan yang berterusan membawa kepada turun naik suhu, peningkatan haus alat dan perbezaan yang lebih ketara dalam keadaan lekapan dan kelompok bahan. Jika proses tidak diseragamkan, ketepatan dan penampilan produk kelompok boleh berubah-ubah dengan mudah. Oleh itu, untuk mengekalkan kualiti yang tinggi dalam pengeluaran kelompok, tumpuan bukan sahaja pada "membuat sampel yang baik" tetapi juga pada menstabilkan keseluruhan proses.
Ikesimpulan n
Untuk meningkatkan ketepatan dan kualiti permukaan pemesinan plastik CNC, perkara yang paling penting bukanlah satu teknik sahaja, tetapi menguruskan keseluruhan proses dengan berkesan. Daripada reka bentuk awal hinggalah prarawatan bahan, parameter pemotongan, keadaan alat, jenis lekapan dan pemeriksaan pasca pemesinan, setiap langkah mempengaruhi hasil akhir. Plastik berbeza daripada logam; ia lebih mudah terdedah kepada haba dan ubah bentuk di bawah tekanan. Oleh itu, pemesinan memerlukan ketepatan dan kestabilan yang lebih tinggi. Tidak cukup hanya bertujuan untuk "pemotongan pantas"; "pemotongan tepat" dan "pemotongan cantik" juga mesti dipertimbangkan. Ketepatan merujuk kepada "sama ada dimensi adalah betul," manakala kualiti permukaan merujuk kepada "betapa baiknya rupa dan betapa lancarnya ia berfungsi." Kedua-dua aspek yang nampaknya berbeza ini sebenarnya tidak dapat dipisahkan daripada kawalan proses, pemilihan bahan dan keadaan peralatan. Dengan memastikan reka bentuk awal yang kukuh, parameter pemesinan yang stabil, pengurusan alat dan lekapan yang betul dan menggunakan kaedah yang berbeza untuk bahan yang berbeza, kualiti keseluruhan pemesinan plastik CNC boleh dipertingkatkan dengan ketara. Pemesinan plastik yang benar-benar baik tidak bergantung pada nasib, tetapi pada penyempurnaan setiap perincian.
















