
Komponen aci panjang digunakan secara meluas dalam robot perindustrian, barisan pengeluaran automatik, sistem penghantaran automotif, peralatan hidraulik dan mekanisme putaran ketepatan. Memandangkan keperluan peralatan untuk ketepatan putaran, kestabilan operasi dan prestasi pemasangan terus meningkat, putaran CNC bagi aci panjang memerlukan lebih daripada sekadar memenuhi dimensi diameter dan panjang yang dinyatakan dalam lukisan kejuruteraan. Larian jejari, kebulatan, kelurusan dan hubungan kedudukan antara jurnal aci yang berbeza juga mesti dikawal. Untuk aci langsing, aci pemacu, aci panduan ketepatan dan komponen putaran panjang, peningkatan panjang bahagian boleh menjadikan lenturan, getaran dan ubah bentuk haba lebih ketara, berpotensi menyebabkan sisihan dimensi, tanda gemeretak permukaan dan masalah pemasangan. Reka bentuk proses putaran CNC yang betul, sokongan bahan kerja yang sesuai dan prosedur pemeriksaan ketepatan yang berkesan boleh meningkatkan kestabilan pemesinan aci panjang dan mengurangkan risiko kualiti semasa pengeluaran kelompok. Memahami cabaran pemesinan, kaedah kawalan ketepatan dan keperluan penilaian pembekal membantu pengeluar mendapatkan komponen aci tersuai yang memenuhi spesifikasi teknikal mereka.
Mengapakah Pemutaran CNC bagi Aci Panjang Mudah Menyebabkan Runout dan Penyimpangan Dimensi?
Komponen aci panjang biasanya mempunyai nisbah panjang-ke-diameter yang tinggi, menjadikannya lebih mudah terdedah kepada daya pemotongan jejarian dan kesan beratnya sendiri semasa memusing. Berbanding dengan aci pendek atau komponen putaran yang sangat tegar, aci langsing mempunyai kekakuan lenturan yang lebih rendah. Kedudukan pegangan kerja, jarak sokongan dan daya pemotongan semuanya boleh mempengaruhi ketepatan pemesinan. Apabila aci memerlukan berbilang jurnal, anak tangga, alur dan bahagian berulir, ralat kedudukan antara operasi yang berbeza boleh terkumpul dan menyebabkan larian berlebihan atau sisihan kedudukan antara bahagian aci. Proses yang sesuai mesti mempertimbangkan kekakuan bahan kerja, daya pemotongan dan keadaan mesin.
Ketegaran Bahan Kerja yang Tidak Mencukupi Boleh Menyebabkan Lenturan Aci
Semasa memusing, aci langsing mungkin membengkok secara elastik di bawah daya pemotongan jejarian. Jika panjang yang tidak disokong berlebihan atau titik sokongan terlalu jauh dari kawasan pemotongan, daya pemotongan boleh menyebabkan pesongan yang ketara. Selepas pemesinan dan pemunggahan, pemulihan elastik boleh menyebabkan perubahan dalam diameter luar, lenturan paksi aci dan peningkatan larian jejarian. Ini amat penting untuk aci penghantaran panjang, aci panduan jitu dan komponen aci berdiameter kecil.
- Kawal limpahan bahan kerja: Susun kedudukan pengapit mengikut diameter aci, ketegaran bahan dan panjang pemesinan untuk meminimumkan limpahan yang tidak perlu dan mengurangkan lenturan semasa pemotongan.
- Pilih kaedah sokongan yang sesuai: Bergantung pada panjang bahagian, diameter dan peringkat pemesinan, gunakan pusat stok ekor, penyangga stabil atau penyangga pengikut untuk meningkatkan ketegaran aci langsing.
- Optimumkan arah pemotongan: Rancang operasi pemesinan mengikut keadaan pegangan kerja dan sokongan untuk mengurangkan beban jejarian yang berlebihan di bahagian yang lebih lemah.
- Elaun pemesinan kawalan: Keluarkan bahan secara berperingkat dan bukannya mengenakan beban pemotongan yang berlebihan dalam satu operasi, sekali gus mengurangkan risiko lenturan dan sisihan dimensi setempat.
Meningkatkan sokongan bahan kerja dan mengawal beban pemotongan membantu mengurangkan lenturan semasa pemesinan aci panjang dan meningkatkan kestabilan dimensi jurnal dan kedudukan paksi aci.
Memotong Getaran Boleh Menyebabkan Tanda Gesekan dan Larian Radial
Semasa putaran aci panjang, bahan kerja, lekapan, alat pemotong dan gelendong mesin membentuk sistem dinamik yang boleh mempengaruhi satu sama lain. Apabila ketegaran sistem tidak mencukupi atau parameter pemotongan tidak sepadan dengan baik, getaran dan gegaran mungkin berlaku. Getaran boleh meninggalkan tanda berkala pada permukaan aci dan menyebabkan kedalaman pemotongan sebenar berubah-ubah, mengakibatkan variasi diameter luar, peningkatan kekasaran permukaan dan pengurangan ketekalan dimensi. Untuk aci berputar berkelajuan tinggi, aci penghantaran jitu dan komponen padanan galas, mengawal kualiti permukaan dan larian keluar adalah amat penting.
- Optimumkan kelajuan gelendong: Pilih julat kelajuan yang stabil mengikut panjang bahan kerja, diameter, keadaan sokongan dan keadaan alat untuk mengelakkan kelajuan pemotongan yang tidak stabil.
- Tingkatkan ketegaran sistem alat: Pilih dimensi pemegang alat, limpahan alat dan geometri canggih yang sesuai untuk mengurangkan getaran yang disebabkan oleh pemanjangan alat yang berlebihan.
- Kawal haus alat: Periksa tepi sisipan dengan kerap dan elakkan peningkatan daya pemotongan yang disebabkan oleh bahan yang kusam, terkelupas atau terkumpul.
- Tingkatkan sokongan bahan kerja: Laraskan keadaan rehat-mantap atau rehat-pengikut mengikut kedudukan pemotongan sebenar untuk mengurangkan getaran dan pesongan setempat.
Kawalan getaran yang berkesan menghasilkan corak permukaan yang lebih seragam, mengurangkan turun naik dimensi dan meningkatkan kestabilan putaran dan kebolehpercayaan pemasangan komponen aci panjang.
Pelbagai Operasi Pegangan Kerja Boleh Menyebabkan Ralat Penentuan Kedudukan Jurnal
Aci panjang selalunya mengandungi berbilang bahagian bertingkat, tempat duduk galas, kawasan laluan kunci, bahagian berulir dan jurnal ketepatan. Jika bahagian aci yang berbeza memerlukan operasi pegangan kerja berulang, setiap penempatan semula mungkin akan menyebabkan anjakan datum, menyebabkan garis tengah jurnal yang berbeza menyimpang antara satu sama lain. Bagi aci penghantaran yang disokong oleh berbilang galas atau digunakan dalam putaran berkelajuan tinggi, larian jejari dan ketepatan kedudukan antara jurnal secara langsung mempengaruhi prestasi operasi. Datum pemesinan yang tidak sesuai juga boleh menyebabkan dimensi individu boleh diterima manakala ketepatan putaran keseluruhan kekal di luar julat yang diperlukan.
- Gunakan datum pemesinan yang konsisten: Tetapkan datum kedudukan paksi dan jejari yang stabil berdasarkan keperluan lukisan dan fungsi untuk mengurangkan perubahan datum antara operasi.
- Minimumkan penahanan kerja berulang: Apabila keupayaan mesin mengizinkan, lengkapkan berbilang jurnal dan bahagian bertingkat dalam satu persediaan untuk mengurangkan ralat kedudukan berulang.
- Kawal kualiti lubang tengah: Bagi aci yang dimesin antara pusat, pastikan kedudukan, geometri dan keadaan sentuhan lubang tengah memenuhi keperluan proses.
- Periksa hubungan antara keratan aci kritikal: Ukur berbilang jurnal mengikut datum lukisan dan bukannya menilai keseluruhan aci hanya berdasarkan ukuran diameter luar individu.
Pemilihan datum dan perancangan pegangan kerja yang betul membantu mengurangkan ralat kedudukan antara bahagian aci dan meningkatkan ketepatan pemesinan keseluruhan aci panjang.
Bagaimanakah Proses Pemutaran CNC Ketepatan Boleh Meningkatkan Kestabilan Pemesinan Aci Panjang?
Pemesinan aci panjang yang tepat memerlukan kawalan terkoordinasi terhadap pegangan kerja, perkakas, parameter pemotongan dan penjujukan operasi. Bahan dan geometri yang berbeza memerlukan strategi proses yang berbeza. Aci panjang aluminium memerlukan perhatian kepada pengembangan haba dan ketegaran, manakala aci keluli tahan karat dan keluli aloi memerlukan pengurusan daya pemotongan, haus alat dan pengerasan kerja yang teliti. Untuk aci penghantaran, aci panduan dan komponen putaran yang tepat, laluan proses yang sesuai boleh mengurangkan ubah bentuk pemesinan, meningkatkan kualiti permukaan dan menyediakan asas yang boleh dipercayai untuk operasi pengisaran, rawatan haba atau pemasangan berikutnya.
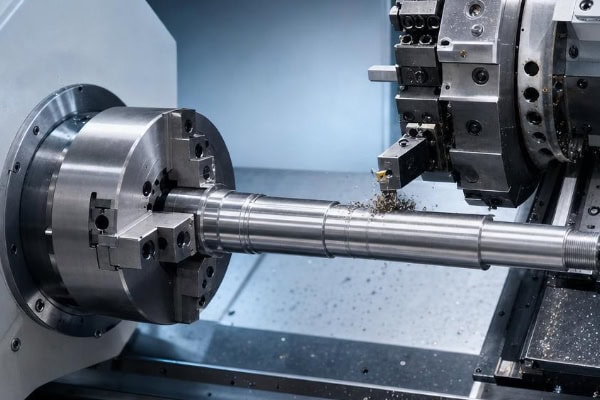
Gunakan Rehat Teguh dan Rehat Pengikut untuk Meningkatkan Sokongan Aci Panjang
Sokongan bantu merupakan kaedah proses biasa untuk putaran CNC bagi aci langsing. Pusat stok ekor menyediakan sokongan pada hujung bebas bahan kerja, penyangga yang stabil menyokong aci pada kedudukan tertentu, dan penyangga pengikut menyediakan sokongan berhampiran kawasan pemotongan untuk mengurangkan pesongan bahan kerja yang disebabkan oleh daya pemotongan. Kaedah sokongan yang berbeza sesuai untuk geometri yang berbeza dan harus dipilih mengikut panjang pemesinan, diameter aci, kedudukan pemotongan, dan keperluan permukaan.
- Sokongan tengah tailstock: Sesuai untuk aci panjang dengan lubang tengah, meningkatkan kestabilan pegangan kerja dan mengurangkan getaran pada hujung bebas.
- Sokongan rehat yang stabil: Sesuai untuk komponen panjang yang memerlukan sokongan pertengahan untuk mengurangkan lenturan pada bahagian yang tidak disokong dan dipanjangkan.
- Sokongan penyangga pengikut: Sesuai untuk aplikasi pusingan luaran aci langsing tertentu yang mana sokongan berhampiran dengan alat pemotong membantu mengurangkan ubah bentuk setempat.
- Optimumkan kedudukan sokongan: Kedudukan sokongan hendaklah memberikan ketegaran yang mencukupi sambil mengekalkan akses alat dan melindungi permukaan bahan kerja.
Lebih banyak sokongan tidak semestinya lebih baik. Daya dan kedudukan sokongan harus diselaraskan mengikut keadaan bahan kerja sebenar. Sokongan yang betul meningkatkan kestabilan pemesinan sambil mencegah ralat dimensi baharu yang disebabkan oleh sokongan yang berlebihan atau kedudukan yang salah.
Optimumkan Operasi Pengasahan, Separuh Kemasan dan Kemasan
Pemesinan aci panjang secara amnya memerlukan pelbagai peringkat untuk penyingkiran bahan dan kawalan dimensi. Pengkasaran membuang sebahagian besar bahan berlebihan, separa kemasan membetulkan profil dan menetapkan elaun kemasan yang konsisten, manakala kemasan menghasilkan dimensi akhir dan kualiti permukaan. Bagi komponen yang terjejas oleh rawatan haba atau tegasan baki, proses penstabilan atau perantaraan yang sesuai mungkin perlu dinilai mengikut keadaan bahan dan keperluan lukisan. Penjujukan yang betul mengurangkan pengaruh perubahan tegasan penyingkiran bahan pada kelurusan dan larian aci.
- Pengasaran: Keluarkan sebahagian besar bahan semasa bahan kerja masih mempunyai ketegaran yang agak tinggi, mengawal daya pemotongan dan mengelakkan penyingkiran bahan setempat yang berlebihan.
- Separuh kemasan: Betulkan profil aci, tetapkan elaun kemasan yang konsisten dan periksa bahan kerja untuk lenturan atau perubahan dimensi yang ketara.
- Kemasan: Lengkapkan jurnal kritikal, bahagian pemadanan dan permukaan hujung di bawah keadaan pegangan kerja dan sokongan yang stabil, dengan kawalan ketat terhadap dimensi dan kualiti permukaan.
- Pemeriksaan dalam proses: Periksa diameter luar, keperluan kelurusan yang berkaitan dan trend larian semasa peringkat pemesinan kritikal untuk mengelakkan kecacatan daripada terkumpul dalam operasi akhir.
Pemesinan berperingkat mengurangkan beban pemotongan dalam operasi individu, membolehkan aci panjang secara beransur-ansur mencapai dimensi akhir mereka sambil meningkatkan konsistensi antara bahagian aci yang berbeza.
Pilih Parameter Pemotongan Mengikut Geometri Bahan dan Bahagian
Parameter pemotongan aci panjang harus mempertimbangkan gred bahan, diameter bahan kerja, panjang, kaedah sokongan, prestasi alat dan ketegaran mesin. Kelajuan pemotongan yang berlebihan boleh meningkatkan getaran dan variasi haba, manakala kadar suapan yang berlebihan boleh meningkatkan beban pemotongan jejarian. Kedalaman pemotongan yang tidak betul juga boleh menyebabkan ubah bentuk setempat. Untuk aci panjang yang tepat, pengoptimuman parameter tidak seharusnya tertumpu semata-mata pada pengurangan masa pemesinan. Mengekalkan keadaan pemotongan yang stabil dan hasil pemesinan yang boleh diulang adalah sama pentingnya.
| Bahan | Cabaran Pemesinan Biasa | Pertimbangan Proses Utama |
| Aloi aluminium | Pengembangan haba, ketegaran rendah, lekatan cip | Alat tajam, sokongan yang sesuai, kawalan ubah bentuk haba |
| Keluli tahan karat | Pengerasan kerja, haba pemotongan pekat, haus alat | Pemotongan yang stabil, penyejukan yang berkesan, pengurusan hayat alat |
| Besi aloi | Beban pemotongan yang lebih tinggi, pengaruh rawatan haba | Peralatan yang sesuai, kawalan beban pemotongan, penilaian rawatan haba |
| Brass | Rintangan pemotongan yang rendah, tetapi struktur langsing masih boleh bengkok | Kawalan daya pengapit, kedudukan sokongan, elaun penamat |
Kelajuan pemotongan sebenar, kadar suapan dan kedalaman pemotongan harus disahkan mengikut gred bahan tertentu, cadangan pengeluar alat, keupayaan mesin dan geometri bahan kerja. Untuk aci panjang berketepatan tinggi, mewujudkan tetingkap proses yang stabil secara amnya lebih berharga daripada sekadar meningkatkan kelajuan pemotongan.
Bagaimanakah Ketepatan Larian Jejari dan Dimensi Diperiksa dalam Aci Panjang Berpusing CNC?
Pemeriksaan kualiti untuk aci panjang hendaklah mengikut datum, toleransi geometri dan keperluan fungsi yang dinyatakan pada lukisan kejuruteraan. Larian jejari, kebulatan, kelurusan, diameter luar dan hubungan kedudukan antara jurnal aci semuanya boleh mempengaruhi prestasi pemasangan dalam galas, gandingan dan mekanisme berputar yang lain. Memandangkan aci panjang mungkin berubah bentuk selepas pegangan kerja dilepaskan atau apabila suhu berubah, prosedur pemeriksaan hendaklah menentukan dengan jelas keadaan sokongan bahan kerja, lokasi pengukuran dan kaedah pengukuran supaya keputusan mewakili komponen yang dihantar dengan tepat.
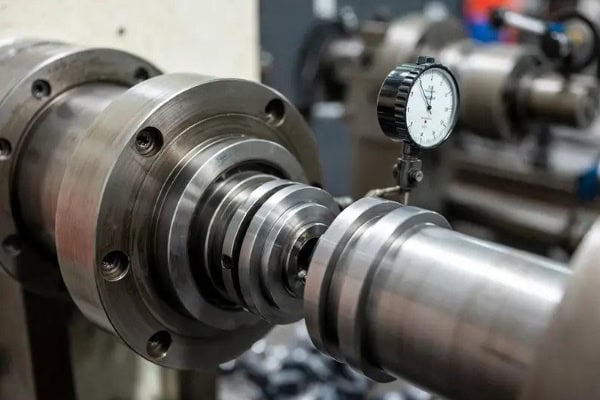
Gunakan Penunjuk Dail untuk Memeriksa Larian Radial
Penunjuk dail atau peranti pengukur penunjuk yang sesuai boleh digunakan untuk memeriksa larian jejari relatif kepada datum yang ditentukan. Semasa pemeriksaan, datum lukisan yang diperlukan hendaklah ditetapkan dan bahan kerja dipasang pada sokongan atau lekapan pemeriksaan yang sesuai. Aci kemudiannya diputarkan perlahan-lahan sementara bacaan penunjuk maksimum dan minimum direkodkan. Bagi aci panjang dengan berbilang jurnal, keratan kritikal hendaklah diperiksa mengikut keperluan lukisan.
- Sahkan datum pengukuran: Pilih jurnal datum, lubang tengah atau datum lain yang ditentukan mengikut lukisan untuk mengelakkan kesimpulan yang salah yang disebabkan oleh keadaan rujukan yang tidak konsisten.
- Tentukan lokasi pengukuran: Periksa jurnal kritikal, tempat duduk galas dan bahagian pemadanan, tambah lokasi pengukuran apabila perlu.
- Kawal keadaan sokongan: Gunakan pusat, blok-V atau lekapan pemeriksaan khusus yang sesuai untuk meminimumkan pengaruh berat bahan kerja dan daya pengapit.
- Rekod data pengukuran: Kekalkan lokasi pengukuran, bacaan maksimum dan minimum serta nilai larian sebenar untuk perbandingan dengan toleransi lukisan.
Pemeriksaan larian jejari membantu mengenal pasti ralat kedudukan jurnal dan sisihan putaran setempat, tetapi ia tidak menggantikan pemeriksaan kebulatan, kelurusan atau ketepatan geometri yang lain. Pelan pemeriksaan sebenar hendaklah berdasarkan lukisan kejuruteraan.
Periksa Diameter Aci, Kelurusan dan Kualiti Permukaan
Aci yang panjang mungkin mempunyai diameter jurnal individu dalam toleransi sementara masih gagal dalam keperluan pemasangan kerana lenturan keseluruhan atau anjakan paksi. Oleh itu, aci langsing, aci panduan jitu dan aci penghantaran memerlukan pengukuran dimensi yang digabungkan dengan penilaian geometri keseluruhan. Pengukuran harus mengambil kira panjang bahagian, keadaan sokongan dan suhu untuk mengelakkan berat bahan kerja atau pengapit yang tidak sesuai daripada menjejaskan keputusan.
- Pemeriksaan diameter luar: Gunakan mikrometer luar atau instrumen lain yang sesuai untuk memeriksa jurnal kritikal pada keratan rentas tertentu.
- Pemeriksaan kelurusan: Gunakan sistem pengukuran yang sesuai mengikut panjang aci dan keperluan ketepatan untuk menilai kelurusan paksi aci atau permukaan.
- Pemeriksaan kekasaran permukaan: Gunakan penguji kekasaran permukaan untuk mengesahkan padanan galas, permukaan pengedap dan kawasan sentuhan gelangsar terhadap keperluan yang ditentukan.
- Pemeriksaan visual: Sahkan bahawa permukaan aci bebas daripada calar, kemek, gerinda, tanda gemeretuk yang ketara dan kecacatan lain yang boleh menjejaskan pemasangan.
Menggabungkan pemeriksaan dimensi, geometri dan kualiti permukaan memberikan penilaian yang lebih lengkap tentang sama ada aci panjang memenuhi keperluan reka bentuk dan fungsinya.
Bagaimana untuk memilih pengeluar putaran CNC jitu untuk aci panjang?
Apabila mendapatkan komponen aci panjang, keupayaan peralatan pembekal, pengalaman proses dan keupayaan pemeriksaan secara langsung mempengaruhi prestasi penghantaran. Pemesinan aci panjang mungkin melibatkan lebih daripada sekadar putaran luaran standard. Ia mungkin memerlukan sokongan tambahan, pegangan kerja khusus, pemesinan ketepatan berbilang jurnal dan penyelarasan dengan pengisaran atau rawatan haba berikutnya. Bagi syarikat yang memerlukan bekalan jangka panjang, memilih pengeluar putaran CNC yang mampu memahami keperluan lukisan, menilai risiko pemesinan dan menyediakan rekod kualiti yang stabil boleh mengurangkan risiko pembelian dan meningkatkan kebolehpercayaan rantaian bekalan.
Nilaikan Keupayaan Pemesinan Berdasarkan Geometri Aci
Komponen aci panjang berbeza-beza dengan ketara dari segi jumlah panjang, diameter maksimum, nisbah panjang kepada diameter, bahan dan ciri pemesinan. Pembeli harus mengesahkan sama ada julat mesin, konfigurasi stok ekor dan sokongan tambahan, sistem perkakas dan keupayaan pemeriksaan pembekal sesuai untuk pesanan sebenar. Bagi komponen yang mengandungi berbilang jurnal bertingkat, lubang dalam, ulir, alur atau bahagian padanan ketepatan, pembeli juga harus mengesahkan bahawa peralatan dan urutan proses dapat memenuhi keperluan lukisan.
- Sahkan kapasiti mesin: Sahkan panjang pemesinan maksimum, julat diameter, keadaan pegangan kerja dan keupayaan sokongan tambahan untuk mengelakkan perjalanan mesin atau ruang pegangan kerja yang tidak mencukupi.
- Semak pengalaman proses: Sahkan pengalaman dengan aci langsing, aci penghantaran jitu, aci panduan dan komponen aci berbilang langkah.
- Nilaikan keupayaan pemeriksaan: Periksa sama ada pembekal mempunyai peralatan yang sesuai untuk mengukur larian jejari, diameter luar, kelurusan dan kekasaran permukaan.
- Sahkan keupayaan pengeluaran kelompok: Sahkan pengurusan alat yang stabil, dokumentasi proses dan prosedur kebolehkesanan kualiti kelompok.
Pembekal dengan peralatan dan keupayaan proses yang sesuai boleh mengenal pasti risiko lenturan, pegangan kerja dan kawalan ketepatan sebelum pengeluaran dan mengesyorkan strategi pemesinan yang sesuai.
Menyediakan Lukisan Kejuruteraan Lengkap untuk Sebut Harga Pemutaran CNC yang Tepat
Sebut harga pusingan CNC aci panjang jitu dipengaruhi oleh kos bahan, dimensi bahagian, panjang pemesinan, keperluan pegangan kerja, sokongan tambahan, penggunaan perkakas, keperluan pemeriksaan dan jumlah pesanan. Dokumentasi kejuruteraan yang lengkap membolehkan pembekal menilai kesukaran pemesinan, membangunkan laluan proses yang sesuai dan mengurangkan komunikasi semasa sebut harga dan pengeluaran.
- Sediakan lukisan kejuruteraan PDF dan fail 2D atau 3D yang sesuai seperti STEP atau STP.
- Nyatakan gred bahan, dimensi kosong, keadaan rawatan haba dan keperluan rawatan permukaan.
- Kenal pasti dengan jelas diameter aci, jumlah panjang, kedudukan jurnal kritikal, larian jejari, kelurusan dan toleransi geometri yang berkaitan.
- Nyatakan kuantiti prototaip, jumlah pesanan kelompok, pesanan ulangan yang dijangkakan dan jadual penghantaran sasaran.
- Sahkan pemeriksaan artikel pertama, laporan pemeriksaan akhir, pembungkusan, penghantaran dan sebarang dokumentasi kualiti khas.
Bagi aci panjang dengan nisbah panjang-ke-diameter yang tinggi, toleransi yang ketat atau struktur yang kompleks, pengesahan sampel disyorkan sebelum pembelian kelompok. Keputusan pengukuran sebenar kemudiannya boleh digunakan untuk mengesahkan proses pemesinan dan kriteria penerimaan.
TiRapid menyediakan perkhidmatan pemesinan CNC dan pemesinan tersuai jitu untuk pelbagai jenis logam dan plastik kejuruteraan. Panjang pemesinan sebenar, julat diameter, toleransi yang boleh dicapai, kaedah sokongan tambahan dan jadual penghantaran untuk komponen aci panjang harus dinilai mengikut lukisan kejuruteraan, bahan, geometri dan keperluan pemeriksaan. Pasukan pembelian boleh mengemukakan lukisan lengkap dan kuantiti pesanan yang dijangkakan untuk menerima cadangan dan sebut harga pemesinan khusus projek.
















