
Apabila memesin bahagian plastik dengan CNC, chamfering merupakan proses kemasan biasa yang digunakan terutamanya untuk menanggalkan tepi tajam daripada bahagian, meningkatkan penampilan keseluruhan produk, dan mengurangkan risiko calar semasa pemasangan. Bahan plastik jauh berbeza daripada bahan logam. Ia biasanya mempunyai kekerasan yang lebih rendah dan kekonduksian terma yang lebih lemah, menjadikannya lebih sensitif terhadap haba pemotongan, haus alat, dan perubahan dalam parameter pemotongan semasa pemesinan. Oleh itu, chamfering plastik memerlukan alat, kaedah pemesinan, dan keadaan pemotongan yang sesuai. Dalam pemesinan plastik CNC, dimensi dan sudut chamfer perlu ditentukan mengikut aplikasi bahagian, ciri bahan, dan keperluan dimensi. Plastik pemesinan CNC biasa termasuk ABS, POM, PEEK, PVC, PC, akrilik, dan bahan lain. Plastik yang berbeza menunjukkan tingkah laku yang berbeza semasa chamfering. Sesetengah plastik lembut terdedah kepada melekat alat dan pembentukan burr, manakala sesetengah plastik kejuruteraan berprestasi tinggi mempunyai kekuatan yang lebih tinggi tetapi mungkin menghasilkan tekanan dalaman semasa pemesinan. Oleh itu, mengawal proses pemesinan dengan betul boleh menjadikan hasil chamfering lebih konsisten dan meningkatkan kualiti keseluruhan bahagian plastik.
Kaedah Biasa untuk Chamfering Plastik CNC
Pemesinan CNC dengan Pemotong Chamfering
Semasa pengilangan CNC, penggunaan pemotong chamfering khusus adalah salah satu kaedah yang paling biasa. Pemotong chamfering biasanya mempunyai sudut tetap dan boleh memesin permukaan condong mengikut keperluan lukisan, seperti sudut 45° atau 60°. Kaedah ini sesuai untuk pengeluaran bahagian plastik secara kelompok dan boleh mengekalkan konsistensi dimensi yang baik. Semasa pemesinan, kelajuan gelendong dan kadar suapan perlu diselaraskan mengikut bahan plastik untuk mengelakkan geseran berkelajuan tinggi daripada menyebabkan bahan cair atau ubah bentuk tepi. Pemesinan plastik secara amnya memerlukan alat pemotong yang tajam dan penyingkiran serpihan yang berkesan untuk mengurangkan peningkatan suhu di kawasan pemesinan.
Menggunakan Pemotong Pengilangan untuk Pemprosesan Tepi
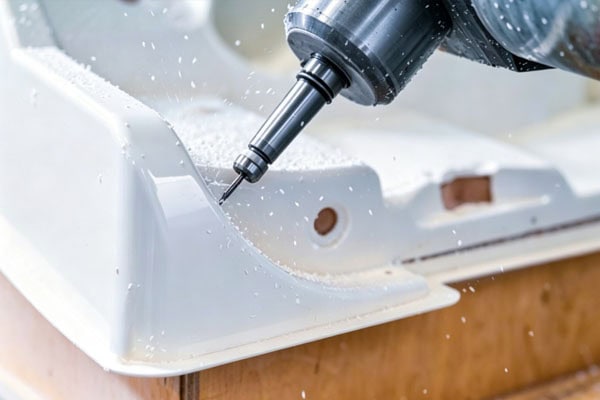
Sesetengah bahagian plastik mempunyai struktur yang kompleks, bentuk tepi yang tidak sekata, atau kedudukan chamfering yang terletak berhampiran lubang, slot, atau anak tangga, menjadikan pemotong chamfer standard tidak sesuai. Dalam kes ini, pemotong penggilingan berdiameter lebih kecil dengan tepi pemotong yang tajam boleh digunakan untuk kemasan tepi, dan laluan alat yang sesuai boleh diprogramkan mengikut profil bahagian. Semasa pemesinan, kedalaman pemotongan dan kadar suapan harus dikawal untuk mengelakkan daya alat yang berlebihan daripada menyebabkan keretakan tepi, gerinda, atau ubah bentuk plastik, memastikan dimensi chamfer dan kualiti permukaan yang tepat.
Kaedah ini sesuai untuk:
- Pemprosesan tepi bahagian plastik dengan permukaan melengkung yang kompleks
- Chamfering berhampiran lubang dan celah kecil
- Bahagian ketepatan yang memerlukan lebar chamfer terkawal
Semasa mengisar, ketajaman alat perlu dipertimbangkan dengan teliti. Alat yang haus meningkatkan rintangan pemotongan dan boleh menyebabkan gerinda, rentetan atau masalah permukaan kasar pada bahagian plastik. Bagi plastik kejuruteraan seperti POM dan PEEK, alat karbida tahan haus biasanya disyorkan untuk memastikan kestabilan pemesinan.
Langkah berjaga-jaga untuk Pemotongan Plastik CNC
Memilih Jenis Alat yang Tepat
Bahan plastik mudah terjejas oleh haba semasa pemesinan, jadi pemilihan alat adalah sangat penting. Alat pemesinan logam standard mungkin tidak memberikan hasil yang ideal, dan alat yang sesuai harus dipilih berdasarkan ciri-ciri bahan. Mata pemotong harus kekal tajam untuk mengurangkan rintangan pemotongan dan haba geseran, mencegah masalah seperti lebur, alat melekat, ubah bentuk, atau pemutihan tepi plastik. Pada masa yang sama, bahan alat, nombor seruling, dan geometri harus dipilih mengikut kekerasan plastik, ketahanan, rintangan haba, dan struktur bahagian. Untuk plastik biasa seperti ABS dan PVC, alat seruling tunggal atau seruling berganda yang tajam boleh digunakan. Untuk plastik kejuruteraan seperti POM dan PEEK, alat karbida tahan haus disyorkan untuk meningkatkan kestabilan pemesinan dan jangka hayat alat.
Pilihan biasa termasuk:
Alat seruling tunggal: Menyediakan ruang penyingkiran serpihan yang lebih besar dan sesuai untuk plastik seperti akrilik dan PVC;
Alat karbida: Sesuai untuk plastik kejuruteraan berkekuatan tinggi dan meningkatkan jangka hayat pemesinan;
Alat ketajaman tinggi: Kurangkan rintangan pemotongan dan minimumkan kerosakan tepi plastik.
Lebih tajam mata pemotongnya, lebih dekat proses pemotongan dengan pemotongan sebenar dan bukannya gosokan, yang membantu mengurangkan haba yang dihasilkan oleh geseran dan mencegah pencairan atau ubah bentuk plastik.
Mengawal Parameter Pemesinan
Semasa proses pengecoran plastik CNC, kelajuan gelendong, kadar suapan dan kedalaman pemotongan, semuanya mempengaruhi hasil akhir. Jika kadar suapan terlalu rendah, alat mungkin bersentuhan dengan bahan terlalu lama, menyebabkan suhu kawasan pemesinan meningkat. Jika kadar suapan terlalu tinggi, keretakan tepi atau dimensi pengecoran yang tidak stabil mungkin berlaku. Oleh itu, parameter pemesinan harus diselaraskan mengikut jenis plastik, ketebalan bahagian dan saiz alat. Bagi bahagian yang mempunyai keperluan dimensi yang tinggi, pelbagai langkah pemesinan sering digunakan, termasuk pemesinan kasar diikuti dengan pemesinan kemasan, untuk meningkatkan kualiti permukaan pengecoran.
Memberi Perhatian kepada Deformasi Plastik
Berbanding dengan logam, plastik lebih mudah terjejas oleh perubahan tekanan dan suhu luaran. Semasa pemesinan CNC, perhatian khusus harus diberikan kepada pemilihan lekapan dan daya pengapit. Daya pengapit yang berlebihan boleh menyebabkan sedikit mampatan, lenturan atau ubah bentuk setempat pada bahagian tersebut, mengakibatkan sisihan antara dimensi chamfer dan keperluan reka bentuk. Isu ini amat ketara dengan bahagian berdinding nipis, komponen berbentuk panjang dan plastik fleksibel. Oleh itu, kedudukan sokongan yang sesuai harus dipilih mengikut struktur bahagian sebelum pemesinan untuk mengelakkan pemotongan yang tidak disokong. Pengapit percubaan juga harus dilakukan untuk mengesahkan bahawa bahagian tersebut tidak mengalami ubah bentuk yang ketara. Apabila perlu, rahang lembut, lekapan vakum atau sokongan tambahan boleh digunakan untuk meningkatkan kestabilan pemesinan.
Semasa pemesinan, adalah perlu untuk:
- Gunakan lekapan yang sesuai untuk mengikat bahagian tersebut
- Elakkan pengapitan berlebihan yang boleh memampatkan bahan
- Sahkan bahawa keadaan bahan stabil sebelum pemesinan
Bagi plastik penyerap lembapan seperti nilon, pengaruh perubahan kandungan lembapan terhadap kestabilan dimensi juga harus dipertimbangkan.
Penyingkiran Burr yang Betul
Selepas pemotongan plastik, gerinda kecil mungkin tertinggal di tepinya, terutamanya apabila alat haus, mata pemotong tidak cukup tajam, atau parameter pemesinan ditetapkan dengan tidak betul. Gerinda ini bukan sahaja menjejaskan penampilan bahagian tetapi juga boleh menyebabkan calar semasa pemasangan, penggunaan atau pengangkutan dan mempengaruhi ketepatan pemasangan antara komponen. Oleh itu, tepi yang dipotong gerinda harus diperiksa selepas pemesinan. Jika perlu, pemesinan kemasan, penggilapan manual ringan atau alat penyahgerinda khusus boleh digunakan untuk memastikan tepi yang licin dan sekata yang memenuhi kualiti produk dan keperluan pemasangan.
Kaedah rawatan biasa termasuk:
- Menggunakan laluan alat kemasan untuk mengurangkan pembentukan gerigi
- Melakukan penggilapan manual ringan
- Menggunakan alat penyahgerudian khusus untuk rawatan tepi
Reka bentuk dimensi talang yang betul juga boleh mengurangkan masa pemprosesan manual tambahan dan meningkatkan kecekapan pemesinan.
Apakah Perbezaan dalam Chamfering Bahan Plastik yang Berbeza?
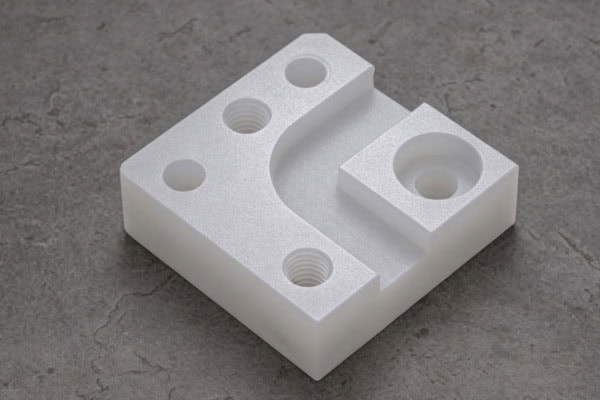
Apabila memesin plastik dengan CNC, bahan yang berbeza mempunyai kekerasan, ketahanan dan rintangan haba yang berbeza, jadi kaedah chamfering perlu diselaraskan dengan sewajarnya. Contohnya, plastik ABS mempunyai kebolehmesinan yang baik dan biasanya menghasilkan tepi yang agak licin semasa chamfering. POM mempunyai kestabilan dimensi yang sangat baik dan sesuai untuk komponen struktur ketepatan. PEEK ialah plastik kejuruteraan berprestasi tinggi dengan kekuatan dan rintangan suhu yang tinggi, tetapi perhatian yang lebih besar mesti diberikan kepada keadaan alat dan haba pemotongan semasa pemesinan. Untuk bahan akrilik lutsinar, chamfering mesti mengekalkan ketepatan dimensi dan penampilan visual. Jika alat tidak cukup tajam atau suhu pemesinan menjadi terlalu tinggi, pemutihan tepi mungkin berlaku dan menjejaskan penampilan produk. Oleh itu, sebelum chamfering plastik, jenis bahan harus dikenal pasti dengan jelas dan kaedah pemesinan harus diselaraskan mengikut sifat bahan dan bukannya menggunakan parameter pemesinan logam secara langsung.
Soalan Lazim
Mengapa Burr Muncul Selepas Chamfering Plastik CNC?
Punca utama biasanya berkaitan dengan ketajaman alat, parameter pemesinan dan ciri-ciri bahan. Apabila keupayaan pemotongan alat berkurangan, plastik tidak dapat dipotong dengan cekap dan sebaliknya dihimpit atau ditarik, mengakibatkan pembentukan gerinda. Penyelesaiannya termasuk menggantikan alat dengan yang lebih tajam, mengoptimumkan kadar suapan dan menambah operasi kemasan.
Mengapa Bahagian Plastik Menjadi Berubah Warna atau Bertukar Putih Selepas Chamfering?
Bahan plastik mempunyai kekonduksian terma yang rendah, jadi haba yang dihasilkan semasa pemesinan tidak mudah hilang. Apabila alat berada di satu kawasan terlalu lama atau keadaan pemotongan tidak sesuai, peningkatan suhu setempat boleh mengubah permukaan bahan. Penambahbaikan termasuk meningkatkan penyingkiran serpihan, mengurangkan geseran alat dan menggunakan alat yang direka bentuk untuk pemesinan plastik.
Mengapa Dimensi Chamfer Tidak Tepat?
Penyimpangan dimensi sengkang mungkin disebabkan oleh haus alat, pengapit lekapan yang tidak stabil, ubah bentuk bahan atau parameter pemesinan yang tidak betul. Bagi bahagian plastik jitu, dimensi alat hendaklah disahkan sebelum pemesinan dan parameter hendaklah diselaraskan melalui pemesinan percubaan.
Kesimpulan
Pemesinan plastik CNC memerlukan pelarasan berdasarkan ciri bahan, pemilihan alat dan parameter pemesinan. Berbanding dengan pemesinan logam, plastik lebih sensitif terhadap haba dan tekanan, jadi perhatian khusus mesti diberikan kepada ketajaman alat, prestasi penyingkiran cip dan penetapan bahagian semasa pemprosesan. Pemesinan yang betul boleh meningkatkan kualiti tepi bahagian plastik, memudahkan pemasangan dan mengurangkan potensi isu keselamatan semasa penggunaan. Dalam pengeluaran sebenar, kaedah pemesinan yang sepadan harus dipilih untuk bahan plastik yang berbeza seperti ABS, POM, PEEK dan PVC, manakala kawalan proses yang munasabah memastikan dimensi dan kualiti permukaan yang tepat. Untuk pemesinan bahagian plastik yang tepat, pemesinan bukan sekadar proses rawatan tepi tetapi juga langkah pemesinan penting yang mempengaruhi kualiti produk. Melalui prosedur pemesinan CNC yang piawai, bahagian plastik boleh mencapai hasil yang stabil, bersih dan sedia untuk aplikasi.
















