
Dalam pengilangan CNC, kecekapan ditentukan bukan sahaja oleh kelajuan gelendong atau prestasi alat, tetapi yang lebih penting lagi oleh pilihan strategi pemesinan. Terutamanya dalam bahagian yang kompleks atau pemesinan bahan berkekuatan tinggi, jurang antara pemotongan lapisan demi lapisan tradisional dan pengilangan dinamik menjadi lebih ketara. Banyak kilang yang menggunakan peralatan yang sama boleh mengalami perbezaan masa pemesinan satu hingga beberapa kali, dan punca utamanya terletak pada kaedah pengagihan beban pemotongan yang berbeza. Memahami perbezaan kecekapan antara kedua-dua proses ini membantu membuat keputusan pemesinan yang lebih rasional dalam pengeluaran sebenar.
Mengapa Pemotongan Berlapis Tradisional Cenderung Melambatkan Pemesinan
Pemotongan berlapis tradisional ialah kaedah "penyingkiran bahan lapisan demi lapisan". Walaupun ia kelihatan stabil, ia mempunyai kesesakan kecekapan yang jelas di bawah keadaan pemesinan beban tinggi.
Beban pemotongan kekal tertumpu untuk masa yang lama
Isu teras kaedah ini ialah pemotongan sentiasa tertumpu di kawasan tetap, menjadikannya sukar untuk mengekalkan pemesinan yang seimbang.
- Kawasan sentuhan pemotongan yang besar mengehadkan kadar penyingkiran bahan setiap unit masa.
- Alat ini berada di bawah tekanan berterusan di sepanjang laluan alat yang sama, menyebabkan pengumpulan haba.
- Haus alat adalah tertumpu, yang membawa kepada pengurangan hayat alat yang lebih cepat.
- Beban gelendong berubah-ubah dengan ketara, mengehadkan peningkatan kadar suapan.
Corak beban tertumpu ini secara langsung mengehadkan had atas kecekapan pemesinan.
Peratusan perjalanan tanpa pemotongan dan terbiar yang tinggi
Laluan alat tradisional mengandungi sejumlah besar gerakan berlebihan, mengakibatkan pembaziran masa.
- Nisbah pergerakan tarik balik dan pemotongan udara yang tinggi.
- Masa mesin digunakan walaupun dalam keadaan tidak memotong.
- Laluan berulang dan bertindih dalam kontur kompleks.
Walaupun dengan parameter pemotongan yang munasabah, kecekapan keseluruhan masih dikurangkan oleh struktur laluan alat.
Kepekatan haba mengehadkan peningkatan kadar suapan
Pengumpulan haba secara langsung menyekat pengoptimuman parameter.
- Suapan mesti dikurangkan selepas suhu alat meningkat untuk melindungi pemotong.
- Strategi pemesinan menjadi konservatif, menghalang keupayaan mesin sepenuhnya.
- Kepekatan haba mengurangkan kestabilan proses.
Akibatnya, kelajuan pemesinan dihadkan secara pasif dan bukannya dioptimumkan secara aktif.
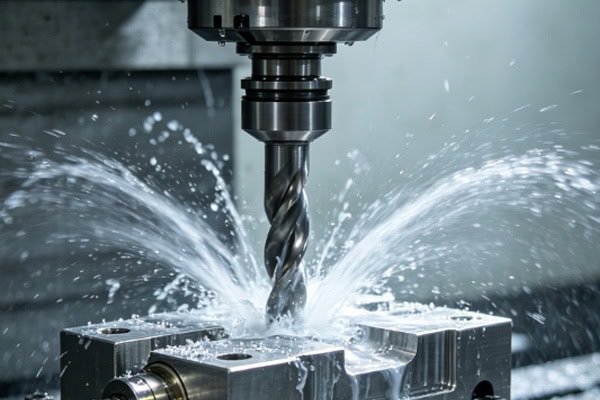
Bagaimana Pengilangan Dinamik Mengagihkan Semula Kecekapan Pemotongan
Idea teras pengilangan dinamik ialah "beban malar + laluan alat yang dioptimumkan," meningkatkan kecekapan keseluruhan dengan mengubah pendekatan pemotongan.
Mengekalkan beban pemotongan yang berterusan
Pengisaran dinamik menggunakan kawalan laluan alat untuk memastikan alat berada di bawah keadaan beban yang agak stabil.
- Mengelakkan lonjakan beban yang disebabkan oleh beban berat secara tiba-tiba.
- Membenarkan kadar suapan purata yang lebih tinggi.
- Mengurangkan kejutan haba dan meningkatkan kestabilan.
Mod beban stabil ini merupakan asas peningkatan kecekapan.
Meningkatkan nisbah pemotongan berkesan
Dengan mengurangkan gerakan yang tidak produktif, lebih banyak masa dikhaskan untuk pemotongan sebenar.
- Laluan masuk dan keluar yang dioptimumkan mengurangkan pemotongan udara.
- Laluan alat lebih sepadan dengan geometri bahagian, sekali gus meningkatkan penggunaan bahan.
- Mengurangkan pemotongan berulang dalam rongga kompleks.
Ini secara asasnya meningkatkan kadar "masa pemesinan yang berkesan".
Mengurangkan kekangan pengumpulan haba
Pengagihan haba yang lebih seragam menghalang batasan pemanasan melampau, mengurangkan keperluan untuk pengurangan kelajuan, memanjangkan hayat alat, mengurangkan masa henti pertukaran alat dan membolehkan rentak pemesinan yang lebih berterusan. Ini meningkatkan kestabilan pemesinan keseluruhan dan membolehkan operasi kecekapan tinggi yang berterusan.
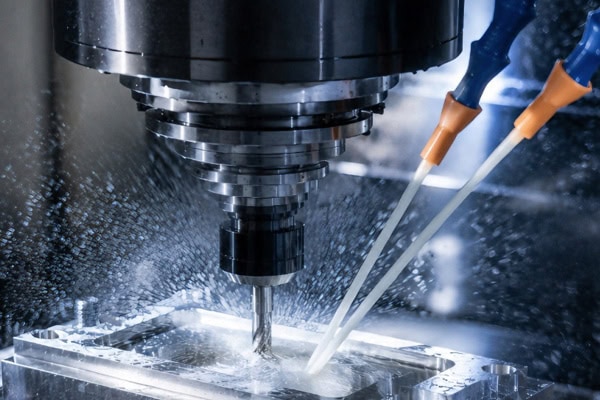
Bagaimana Jurang Kecekapan Muncul dalam Pemesinan Sebenar
Dalam persekitaran pengeluaran sebenar, perbezaan antara kedua-dua kaedah selalunya lebih ketara daripada yang dicadangkan oleh analisis teori.
Jurang terbesar muncul dalam proses pengasaran
Pengkasaran merupakan peringkat penyingkiran bahan utama dan di mana perbezaan kecekapan paling ketara.
- Kadar penyingkiran bahan boleh meningkat sebanyak 30%–70%.
- Pengilangan dinamik mengurangkan laluan berlapis dan meningkatkan kecekapan laluan tunggal.
- Kelebihan lebih ketara dalam bahan yang sukar dimesin
Pengasaran merupakan senario aplikasi yang paling berharga untuk pengilangan dinamik.
Perbezaan hayat alat mempengaruhi kos keseluruhan
Keadaan alat memberi kesan langsung kepada rentak dan kos pengeluaran. Pemotongan berlapis tradisional menyebabkan haus tertumpu dan jangka hayat alat yang lebih pendek, manakala pengilangan dinamik mengagihkan haus dengan lebih sekata, sekali gus memanjangkan jangka hayat alat. Pada masa yang sama, pertukaran alat yang lebih sedikit mengurangkan masa henti mesin, meningkatkan kecekapan pengeluaran keseluruhan dan mewujudkan perbezaan kos yang ketara.
Perbezaan ketara dalam penggunaan mesin
Kecekapan peralatan menunjukkan perbezaan yang jelas antara kedua-dua proses tersebut.
- Pengilangan dinamik beroperasi lebih dekat dengan had prestasi mesin.
- Mengurangkan kehilangan masa yang disebabkan oleh pecutan dan nyahpecutan yang kerap.
- Menghasilkan kitaran pemesinan yang lebih stabil dan berterusan.
Dari perspektif peralatan, pengilangan dinamik membuka potensi mesin dengan lebih baik.
Mengapa Pengilangan Dinamik Lebih Sesuai untuk Pengilangan CNC Kompleks
Apabila kerumitan bahagian meningkat, kaedah pemesinan tradisional secara beransur-ansur bergelut untuk memenuhi keperluan kecekapan dan kualiti.
Sesuai untuk rongga kompleks dan bahan keras
Teknologi laluan alat dinamik menawarkan kelebihan berikut:
- Mengelakkan zon pemotongan beban tinggi secara automatik dan mengoptimumkan pengagihan daya.
- Mengekalkan keadaan pemotongan yang stabil dalam bahan berkekuatan tinggi.
- Mengurangkan kerosakan alat dan risiko haus yang tidak normal.
Pemesinan laluan alat dinamik meningkatkan kestabilan proses dan jangka hayat alat dengan ketara.
Lebih sesuai untuk keperluan ketepatan tinggi
Dengan mengoptimumkan keadaan pemotongan, kualiti dan kestabilan pemesinan keseluruhan dipertingkatkan dengan ketara.
- Turun naik daya pemotongan yang lebih rendah membawa kepada ubah bentuk yang lebih terkawal.
- Kualiti permukaan yang lebih stabil.
- Mengurangkan elaun stok untuk kemasan berikutnya.
Mengawal kestabilan pemotongan adalah penting untuk meningkatkan ketepatan dan mengurangkan beban kerja hiliran.
Selaras dengan trend pembuatan kecekapan tinggi moden
Dalam pengeluaran besar-besaran, pengoptimuman proses membawa pelbagai faedah.
- Menjimatkan masa pemesinan yang ketara dalam pengeluaran kelompok.
- Mengurangkan kos pengeluaran keseluruhan.
- Meningkatkan kestabilan penghantaran.
Kelebihan-kelebihan ini secara kolektifnya meningkatkan kecekapan pengeluaran dan daya saing pasaran.
Kesimpulan
Jurang kecekapan antara pengilangan dinamik dan pemotongan berlapis tradisional pada asasnya merupakan perbezaan dalam "strategi pengurusan laluan alat dan beban", bukan sekadar pengoptimuman parameter. Dalam industri pengilangan CNC hari ini, yang sedang menuju ke arah kecekapan dan kestabilan yang lebih tinggi, pengilangan dinamik telah menjadi pendekatan utama untuk pemesinan bahagian yang kompleks. Bagi syarikat yang bertujuan untuk meningkatkan kecekapan pemesinan dan mengurangkan kos, memilih strategi pemesinan yang betul selalunya lebih kritikal daripada sekadar menaik taraf peralatan. TiRapid boleh menyediakan penyelesaian pemesinan CNC berkecekapan tinggi berdasarkan pengilangan dinamik, membantu mencapai penghantaran yang lebih pantas dan kualiti yang lebih stabil.
















